
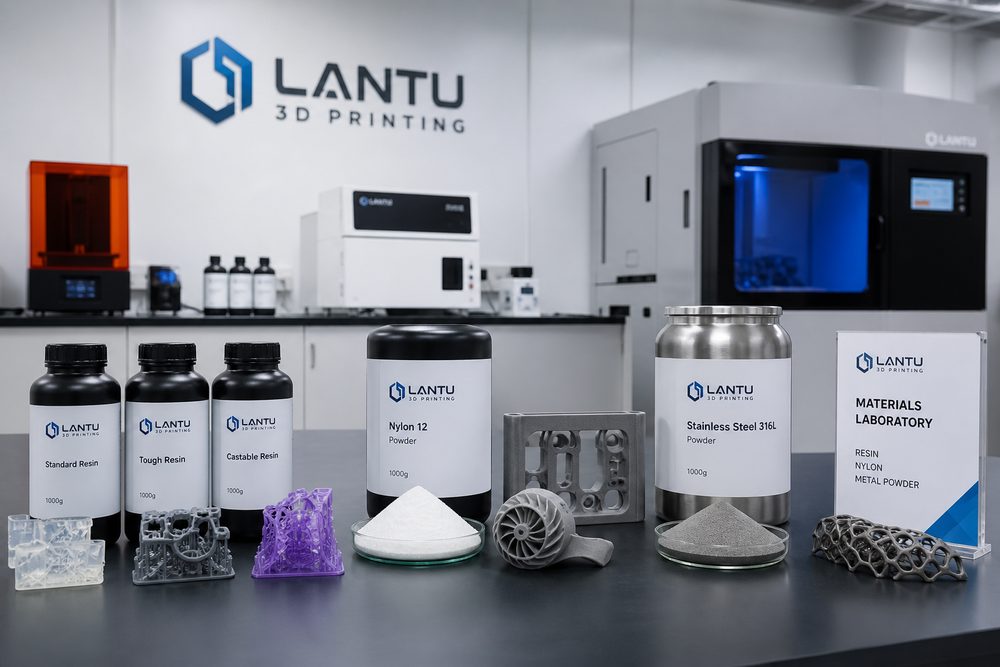
Características del material del polvo de nylon PA12
PA12 (Polyamide 12, poliamida 12) es el polvo de plástico de ingeniería más ampliamente utilizado en la tecnología SLS (sinterizado selectivo por láser). Los segmentos de cadena de metileno en su cadena molecular son relativamente largos, lo que le confiere una excelente baja absorción de humedad, estabilidad dimensional y resistencia a la corrosión química. En comparación con PA6 y PA66, la tasa de absorción de agua del PA12 es solo del 0,25%, y puede mantener propiedades mecánicas estables en ambientes húmedos.
Parámetros de rendimiento principales
| Indicador de rendimiento | Rango de valores | Significado de ingeniería |
|---|---|---|
| Temperatura de fusión | 178-180°C | Determina la ventana de temperatura del proceso de sinterizado por láser |
| Densidad | 1,01g/cm³ | Ventaja en diseño ligero |
| Resistencia a la tracción | 48-52MPa | Base para aplicaciones de piezas estructurales portantes |
| Elongación a la rotura | 18-25% | Buena tenacidad y resistencia al impacto |
| Absorción de agua | 0,25% | Excelente estabilidad dimensional |
| Temperatura de deformación térmica | 145-150°C | Apto para condiciones de trabajo a temperatura media |
Principio del proceso de sinterizado selectivo por láser SLS
La tecnología SLS utiliza un láser de alta potencia (normalmente un láser de CO₂, con potencia de 30-200W) para sinterizar capas de material en polvo. Su flujo de trabajo es el siguiente:
- Extensión del polvo: el rodillo de extendido distribuye uniformemente una fina capa de polvo (normalmente 0,1mm) sobre la superficie del cilindro de construcción
- Precalentamiento: el polvo se precalienta a una temperatura ligeramente inferior al punto de fusión (aprox. 160-170°C), reduciendo las tensiones térmicas durante el sinterizado
- Sinterizado por láser: el láser escanea según la trayectoria de las secciones, la temperatura del polvo asciende instantáneamente por encima del punto de fusión y se produce la sinterización y fusión
- Descenso del cilindro de construcción: desciende un espesor de capa, preparándose para la siguiente extensión de polvo
- Ciclo repetitivo: se repiten los pasos anteriores hasta completar la formación de la pieza
La ventaja principal del SLS es que no requiere estructuras de soporte —el polvo no sinterizado sostiene de forma natural las partes suspendidas, lo que hace posible fabricar geometrías complejas (como cavidades internas, rejillas y mecanismos de ensamblaje).
Optimización de parámetros de impresión SLS
Potencia del láser y velocidad de escaneo
La potencia del láser y la velocidad de escaneo son parámetros clave que determinan la calidad del sinterizado. Su relación de ajuste influye directamente en:
- Profundidad de sinterizado: cuanto mayor es la potencia y más lenta la velocidad, mayor es la profundidad de sinterizado y más fuerte la unión entre capas
- Porosidad: una densidad de energía (potencia/velocidad × separación de escaneo) demasiado baja provoca una porosidad excesiva y reduce las propiedades mecánicas
- Precisión dimensional: un exceso de energía puede provocar una fusión excesiva del polvo, engrosamiento de bordes y menor precisión
Parámetros recomendados: potencia del láser de 30-50W, velocidad de escaneo de 1500-2500mm/s, separación de escaneo de 0,2-0,3mm, y densidad de energía controlada en 0,04-0,06J/mm².
Control de la temperatura de construcción
La temperatura de construcción (Part Bed Temperature) suele controlarse 10-15°C por debajo del punto de fusión del PA12 (es decir, 165-170°C). Una temperatura demasiado baja puede provocar deformaciones y grietas en la pieza; una temperatura demasiado alta puede causar aglomeración del polvo y afectar la calidad del extendido.
Selección del espesor de capa
El espesor de capa común en SLS es de 0,1mm. Una capa más fina puede mejorar la resolución en el eje Z y la calidad superficial, pero prolongará el tiempo de impresión. Para piezas funcionales grandes, puede aumentarse adecuadamente a 0,12-0,15mm para mejorar la eficiencia.
Explicación detallada del posprocesado
Limpieza por chorro de arena
Después de retirar la pieza del lecho de polvo, queda polvo no sinterizado adherido a la superficie. Utilizando granalla de vidrio o de plástico para el chorro de arena (presión de 2-4bar) se limpia la superficie y se obtiene una textura mate uniforme. El tiempo de arenado no debe ser demasiado largo para evitar un desgaste excesivo de los detalles.
Pulido con medios abrasivos
La pieza se coloca junto con medios abrasivos cerámicos o plásticos en un tambor rotatorio, y el pulido superficial se realiza mediante fricción. El tiempo de tratamiento es de 2-4 horas, y la rugosidad superficial puede reducirse de Ra 15-20μm a Ra 6-10μm.
Tintado e impregnación
La estructura porosa del PA12 puede absorber tintes, logrando una coloración estable. Los procesos más comunes incluyen:
- Tintado en baño de agua: inmersión en baño acuoso de tinte a 80-90°C durante 30-60 minutos, permitiendo obtener un color oscuro uniforme
- Sellado por impregnación Siguiente paso ¿Es esto similar a lo que necesita?
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.