
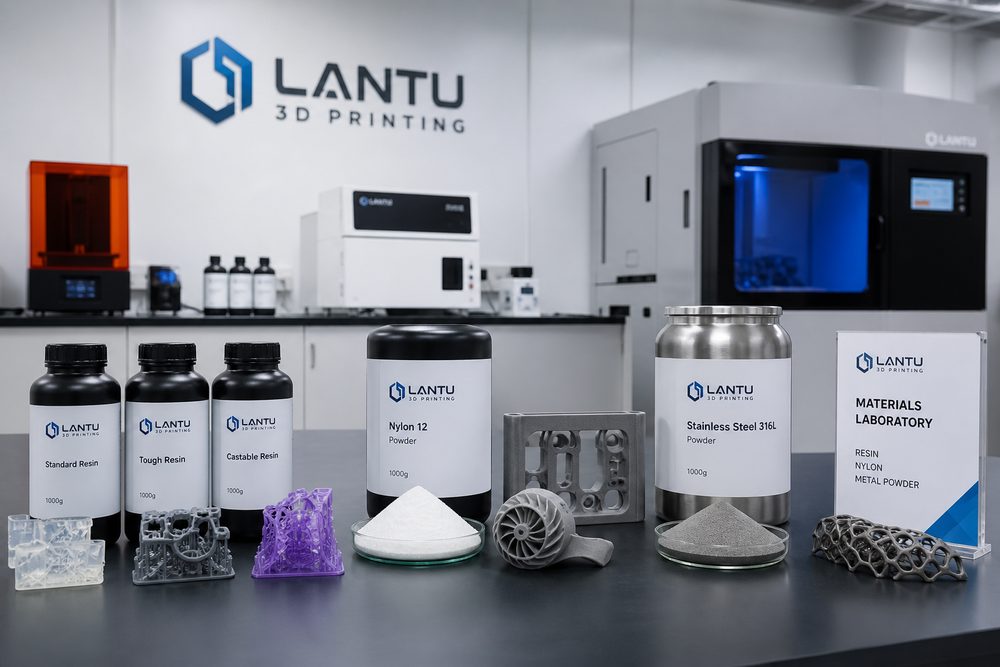
Karakteristik Material Bubuk Nilon PA12
PA12 (Polyamide 12, Poliamida 12) adalah bubuk plastik rekayasa yang paling banyak digunakan dalam teknologi SLS (sintering laser selektif). Segmen rantai metilena dalam rantai molekulnya yang panjang membuatnya memiliki penyerapan kelembapan rendah, stabilitas dimensi, dan ketahanan terhadap korosi kimia yang sangat baik. Dibandingkan dengan PA6 dan PA66, tingkat penyerapan air PA12 hanya 0,25%, sehingga dapat mempertahankan sifat mekanik yang stabil di lingkungan lembap.
Parameter Kinerja Inti
| Indikator Kinerja | Rentang Nilai | Makna Rekayasa |
|---|---|---|
| Suhu leleh | 178-180°C | Menentukan jendela suhu proses sintering laser |
| Densitas | 1,01g/cm³ | Keunggulan desain ringan |
| Kekuatan tarik | 48-52MPa | Dasar aplikasi komponen struktur penopang beban |
| Perpanjangan putus | 18-25% | Ketangguhan dan ketahanan benturan yang baik |
| Penyerapan air | 0,25% | Stabilitas dimensi sangat baik |
| Suhu distorsi panas | 145-150°C | Cocok untuk kondisi kerja bersuhu menengah |
Prinsip Proses Sintering Laser Selektif SLS
Teknologi SLS menggunakan laser berdaya tinggi (biasanya laser CO₂, daya 30-200W) untuk mensinter bubuk material secara bertahap per lapisan. Alur kerjanya sebagai berikut:
- Penyebaran bubuk: rol penyebar bubuk meratakan satu lapisan tipis bubuk (biasanya 0,1mm) secara merata di permukaan silinder pembentukan
- Prapemanasan: bubuk dipanaskan terlebih dahulu hingga sedikit di bawah titik leleh (sekitar 160-170°C), untuk mengurangi tegangan termal selama proses sintering
- Sintering laser: laser memindai sesuai jalur irisan, suhu bubuk naik seketika di atas titik leleh, lalu terjadi sintering dan peleburan
- Silinder pembentukan turun: turun satu ketebalan lapisan, siap untuk penyebaran bubuk berikutnya
- Siklus berulang: ulangi langkah-langkah di atas hingga pembuatan komponen selesai
Keunggulan inti SLS terletak pada tanpa memerlukan struktur penyangga — bubuk yang belum tersinter secara alami menyangga bagian yang menggantung, sehingga memungkinkan pembuatan geometri kompleks (seperti rongga internal, kisi, dan mekanisme perakitan).
Optimasi Parameter Pencetakan SLS
Daya Laser dan Kecepatan Pemindaian
Daya laser dan kecepatan pemindaian adalah parameter kunci yang menentukan kualitas sintering. Kesesuaian keduanya secara langsung memengaruhi:
- Kedalaman sintering: semakin tinggi daya dan semakin lambat kecepatan, semakin besar kedalaman sintering dan semakin kuat ikatan antar lapisan
- Porositas: densitas energi (daya/kecepatan × jarak scan) yang terlalu rendah akan menyebabkan porositas terlalu tinggi, sehingga menurunkan sifat mekanik
- Akurasi dimensi: energi yang terlalu tinggi akan menyebabkan bubuk meleleh berlebihan, tepi menjadi menebal, dan akurasi menurun
Parameter yang direkomendasikan: daya laser 30-50W, kecepatan pemindaian 1500-2500mm/s, jarak scan 0,2-0,3mm, dengan densitas energi dikontrol pada 0,04-0,06J/mm².
Kontrol Suhu Pembentukan
Suhu pembentukan (Part Bed Temperature) biasanya dikontrol 10-15°C di bawah titik leleh PA12 (yaitu 165-170°C). Suhu yang terlalu rendah dapat menyebabkan komponen melengkung dan retak; suhu yang terlalu tinggi akan menyebabkan bubuk menggumpal, sehingga memengaruhi kualitas penyebaran bubuk.
Pemilihan Ketebalan Lapisan
Ketebalan lapisan yang umum digunakan pada SLS adalah 0,1mm. Ketebalan lapisan yang lebih tipis dapat meningkatkan resolusi arah Z dan kualitas permukaan, tetapi akan memperpanjang waktu pencetakan. Untuk komponen fungsional berukuran besar, ketebalan dapat ditingkatkan secara tepat menjadi 0,12-0,15mm untuk meningkatkan efisiensi.
Penjelasan Rinci Proses Pascaproses
Pembersihan Sandblasting
Setelah komponen dikeluarkan dari bed bubuk, permukaannya masih menempel bubuk yang belum tersinter. Menggunakan butiran kaca atau butiran plastik untuk sandblasting (tekanan 2-4bar) dapat membersihkan permukaan dan menghasilkan tekstur matte yang merata. Waktu sandblasting tidak boleh terlalu lama agar tidak mengikis fitur detail secara berlebihan.
Pemolesan Media
Komponen dimasukkan ke dalam drum berputar bersama media gerinda keramik atau plastik, dan pemolesan permukaan dilakukan melalui gesekan. Waktu pemrosesan 2-4 jam, dan kekasaran permukaan dapat diturunkan dari Ra 15-20μm menjadi Ra 6-10μm.
Pewarnaan dan Impregnasi
Struktur berpori PA12 dapat menyerap zat warna, sehingga menghasilkan pewarnaan yang stabil. Proses yang umum digunakan meliputi:
- Pewarnaan rendaman air: rendam dalam bak pewarna air pada 80-90°C selama 30-60 menit, untuk mendapatkan warna gelap yang merata
- Penyegelan impregnasi Langkah berikutnya Apakah ini mendekati yang Anda butuhkan?
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.