
Introdução: entre quatro livros contábeis, o ar de potência ainda não possui um registro próprio
Nos últimos dois anos, a lantu3D refinou continuamente a gestão energética da oficina: a eletricidade é dividida entre horários de ponta e fora de ponta e demanda contratada; o gás de proteção da câmara de fabricação é contabilizado em m³/peça; a água de resfriamento recirculada é dividida entre reposição e ciclos de concentração; e a pegada de carbono é distribuída por unidade funcional e por builds compartilhados. Contudo, um tipo de utilidade permanece há muito tempo escondido nas despesas comuns de “serviços auxiliares”, sem medição independente nem critério por peça: o ar comprimido de potência utilizado para acionar válvulas pneumáticas, transporte de pó, jateamento, sopro e cilindros. Um compressor de parafuso de 11 kW operando 4.000 horas por ano gera mais de 30.000 yuans em eletricidade, mesmo a 0,7 yuan/kWh; se sua taxa de carga for de apenas 35%, quase metade disso será eletricidade desperdiçada em marcha em vazio. Mais problemático ainda é que vazamentos de ar comprimido não deixam manchas como vazamentos de água: manifestam-se apenas por queda gradual de pressão, resposta lenta de válvulas pneumáticas e intensidade instável de jateamento, sendo por fim classificados como “anomalias ocasionais do equipamento”. Este artigo não apresenta slogans de economia de energia, mas um método recalculável baseado em potência específica, taxa de carga, taxa de vazamento, leituras de medidores setoriais e consumo de ar de potência por peça, integrando o ar de potência à mesma contabilidade energética de eletricidade, água, gás e carbono.
I. Separar primeiro os dois tipos de gás: gás de proteção e ar de potência não podem ser contabilizados juntos
Uma oficina de LPBF metálico possui, no mínimo, duas redes de gás com critérios completamente distintos; calcular o consumo específico numa única planilha inevitavelmente leva a erros. O gás de proteção de processo é argônio ou nitrogênio, fornecido à câmara de fabricação. Seus indicadores são pureza de 99,999%, teor de oxigênio na câmara de 1.000 ppm — abaixo de 500 ppm para componentes aeronáuticos — e ponto de orvalho ≤ −40 °C. Sua unidade de medição é m³/peça, e seu custo varia conforme os ciclos de purga da câmara e o volume da câmara. O ar comprimido de potência é gerado pelo compressor, circula em uma rede de 0,6–0,8 MPa e atende válvulas pneumáticas, transporte de pó, gabinetes de jateamento, pistolas de sopro e cilindros. Seus indicadores são pressão, vazão, classes de óleo e água e consumo elétrico para geração de ar; sua unidade é Nm³/peça. O primeiro é uma condição de entrada do processo; o segundo é uma utilidade energética. Este artigo trata somente do segundo. As classes de partículas sólidas, ponto de orvalho sob pressão e teor de óleo do ar comprimido devem ser controladas conforme a ISO 8573-1, como parte da disponibilidade dos equipamentos; esse tema já foi tratado em publicação específica e é apenas citado aqui como pré-requisito para a conformidade dos pontos de uso.
II. Potência específica e taxa de carga: o superdimensionamento é o maior desperdício oculto
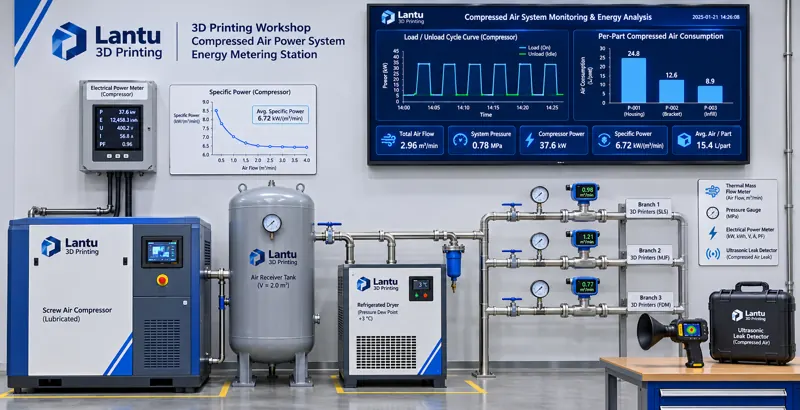
A eficiência energética de um compressor não é avaliada pela aparência, mas pela potência específica: a potência elétrica consumida para produzir 1 m³/min de ar comprimido, em kW/(m³/min). Um compressor de parafuso de velocidade fixa com vazão de descarga de 1,6 m³/min e potência de entrada de 11 kW apresenta potência específica de aproximadamente 6,9; modelos de eficiência energética Classe 1 podem ficar abaixo de 6,5, enquanto máquinas antigas em operação há mais de oito anos, com filtro de admissão obstruído ou correia patinando, frequentemente ficam entre 8,5 e 10. O primeiro passo da contabilização é medir simultaneamente a potência elétrica P (kW) e a vazão de descarga Q (m³/min) em regime estável de plena carga, calculando SP = P/Q. Registre continuamente por três dias úteis e use a mediana, evitando substituir medição real por valores de placa.
O segundo indicador é a taxa de carga η = T_load / (T_load + T_unload). A diferença entre compressores de velocidade variável e de velocidade fixa está aqui: em descarga, o motor de uma máquina de velocidade fixa continua girando e consome cerca de 30%–50% da potência de plena carga, produzindo praticamente nenhum ar. Em oficinas de alta variedade e pequenos lotes, o consumo é pulsante — dez minutos concentrados de jateamento, enquanto no restante do tempo há apenas acionamentos intermitentes de válvulas pneumáticas. Se uma máquina grande de 3,0 m³/min for selecionada com base no pico, a η medida frequentemente ficará abaixo de 40%. Critério de engenharia: η entre 60% e 85% por duas semanas consecutivas é saudável; entre 40% e 60%, deve-se priorizar o ajuste da programação de consumo, agrupando jateamento e sopro no mesmo período; abaixo de 40%, com reservatório existente inferior a 0,5 m³, é mais econômico usar um compressor de velocidade variável ou adicionar uma máquina pequena para configuração dupla grande-pequena do que simplesmente substituir por uma máquina maior. Exemplo: para uma máquina de 11 kW, η=0,35 e potência em descarga de 4 kW, o consumo anual em descarga para 4.000 h é aproximadamente 4000×(1−0,35)×4 = 10400 kWh, ou quase 7.300 yuans apenas nesse item.
III. Taxa de vazamento: converter o “chiado” em Nm³/h e yuan/ano
Os vazamentos ocorrem quase integralmente em conexões de compressão, mangueiras, válvulas solenoides, reguladores com filtro, engates rápidos e vedações de portas de câmara, aumentando aproximadamente de forma linear com a pressão. Um método quantitativo aplicável é o teste de retenção de pressão com produção parada: feche todos os pontos de consumo, pressurize o sistema até 1,1 vez a pressão de trabalho, sem exceder a pressão nominal dos componentes, e registre o volume total V (m³) do reservatório e da rede, a queda de pressão ΔP (MPa) em 30 minutos e a pressão atmosférica P_atm, adotada como 0,101 MPa. Converta para vazamento em condições normais por Q_leak ≈ V·ΔP/(P_atm·t), usando t = 0,5 h. Exemplo: para V=0,8 m³ e queda de 0,06 MPa em 30 min, Q_leak ≈ 0,8×0,06/(0,101×0,5) ≈ 0,95 Nm³/min, equivalente aproximadamente a uma pequena máquina de 1,0 m³/min em plena carga durante todo o dia — suficiente, por si só, para explicar por que o consumo no medidor geral não diminui.
Os critérios devem ser rígidos: Q_leak ≤5% da capacidade nominal de geração é aceitável; de 5% a 10%, deve entrar no plano mensal de detecção de vazamentos; >10% exige parada de linha e correção. Para localizar vazamentos, use detector ultrassônico em conexões, solução de água com sabão em corpos de válvulas ou, durante a parada noturna, instale um medidor mássico térmico a jusante do medidor principal para comparação de linha de base. Cada ponto de vazamento deve receber etiqueta, com registro de localização, estimativa do orifício e leituras antes e depois do reparo, formando um cadastro de vazamentos. Após o reparo, o teste de retenção de pressão deve ser repetido para fechar a verificação; caso contrário, “tratado” é apenas outra forma de dizer a mesma coisa.
IV. Medição setorial e divisão dos pontos de consumo: do medidor principal aos medidores de ramal
Com apenas um medidor elétrico do compressor e um medidor de vazão na tubulação principal, obtêm-se somente médias, sem alvo para otimização. Recomenda-se implementar medição setorial em três níveis. O primeiro é o lado de geração de ar: medidor de potência elétrica de entrada do compressor + medidor de vazão tipo vórtex na linha principal, para calcular potência específica e geração total. O segundo é o lado dos ramais: dividir, no mínimo, os pontos de uso em circuito de equipamentos de fabricação — válvulas pneumáticas, transporte de pó e cilindros da lâmina de recoating —, circuito de pós-processamento — jateamento, sopro e lixamento pneumático — e circuito auxiliar comum — retrolavagem do coletor de pó, válvulas e instrumentos —, instalando medidores mássicos térmicos em cada um, com amostragem de 1 min. O terceiro é o lado dos eventos: alinhar por carimbo de tempo as leituras dos transmissores de pressão com o status das ordens no MES e os números de camada do build, identificando qual operação reduz a pressão da rede.
O critério de medição deve ser uniformizado para condições padrão de 20 °C, 101,325 kPa e umidade relativa de 0%, com a base de conversão registrada na contabilidade. Se os instrumentos de campo exibirem vazão volumétrica em condições operacionais, ela deverá ser convertida com base na pressão e temperatura medidas; caso contrário, dados de diferentes estações não serão comparáveis. Instale um ponto de pressão antes e outro depois do secador e dos filtros. Uma pressão diferencial persistentemente >0,05 MPa deve acionar a substituição do elemento filtrante, evitando interpretar “pressão insuficiente” como “falha do compressor”. A diferença de fechamento entre a soma das leituras dos medidores de ramal e a leitura do medidor principal deve ser ≤8%; acima disso, há bypass não registrado, descalibração de instrumentos ou vazamentos.
V. Consumo de ar de potência por peça: critério de peças aprovadas para entrega e rateio de builds compartilhados
O denominador do consumo de ar de potência por peça deve ser consistente com eletricidade, consumo de água e pegada de carbono: o número de peças aprovadas e entregues no período de contabilização, e não o número de peças impressas nem o número de ciclos de máquina. O numerador deve ser deduzido segundo o princípio de atribuição: q = (Q_total − Q_leak − Q_nonprod) / N_good, em que Q_total é a geração acumulada em condições padrão no período, apurada pelo medidor principal; Q_leak é o vazamento convertido pelo teste de retenção de pressão e extrapolado pelas horas de operação; Q_nonprod é o consumo não produtivo da planta, como pistolas de ar para manutenção ou ar emprestado a outras oficinas, medido separadamente; e N_good é o número de peças aprovadas e entregues no mesmo período. Sem essas três deduções, q será artificialmente elevado com paradas de fim de semana e ampliação de vazamentos, tornando comparações mensais sem significado.
O rateio de builds compartilhados deve adotar pesos substitutos consistentes com água de resfriamento e pegada de carbono, e não dividir igualmente pelo número de peças: o peso wi de cada peça é composto por “tempo de varredura × número de camadas × fator de correção para volume de suportes e placa de base”. O pool comum — sopro da tubulação antes da purga, ações pneumáticas durante o pré-aquecimento da placa, circuito de gás associado a corpos de prova acompanhando o build e consumo de linha de base em espera — é rateado segundo wi; consumos atribuíveis individualmente, como tempo exclusivo de jateamento ou registro individual de sopro, são atribuídos diretamente à peça. Exemplo: em um build de 12 peças, o pool comum é 8,4 Nm³ e a soma dos pesos é 42. Uma peça com w=5 recebe 1,0 Nm³; somando 0,6 Nm³ de jateamento exclusivo, seu q=1,6 Nm³/peça. Os campos mínimos do registro incluem período de contabilização, leitura do medidor principal, volume de vazamento, consumo não produtivo, número de peças aprovadas, versão da tabela de pesos, resultado do rateio e revisor. Somente utilizando o mesmo limite de período de eletricidade, água e carbono será possível consolidar uma ficha completa de custo energético por peça.
VI. Critérios de liberação e painel: vincular o consumo de ar ao número de camada do build
Em última instância, a contabilização do consumo de ar deve servir para controlar a liberação. Recomenda-se incluir três critérios obrigatórios nas instruções de trabalho. Primeiro, o critério de pressão de processo: durante a fabricação, se a pressão do ramal cair abaixo de 0,55 MPa ou variar >0,08 MPa em 1 min, o processo deve ser interrompido. Registre o horário do evento, o número de camada correspondente do build, a posição na câmara e o identificador da tarefa de varredura; depois, verifique as imagens de recoating, a curva de oxigênio e os resultados dos corpos de prova associados às peças daquela câmara. Só é possível discutir liberação quando a perturbação da utilidade estiver vinculada a uma peça específica — a mesma lógica de vincular afundamentos de tensão aos números de camada. Segundo, o critério prévio de qualidade: se o ponto de orvalho sob pressão ou a classe de óleo no ponto de uso não atender ao nível acordado na ISO 8573-1, aquele lote de ar de potência não poderá ser incluído no denominador de peças aprovadas de q, evitando contabilizar ar contaminado com óleo ou água como produção válida. Terceiro, o critério de tendência: para o mesmo processo e o mesmo peso, se q aumentar >15% em relação à média dos oito builds anteriores, ou se a potência específica SP aumentar >10%, deve-se congelar a programação subsequente desse modelo de máquina e acionar a investigação de vazamentos e a verificação dos filtros.
O painel deve conter apenas cinco indicadores capazes de gerar ação: potência específica SP (kW/(m³/min)), taxa de carga η (%), taxa de vazamento (% da capacidade nominal de geração), consumo de ar de potência por peça q (Nm³/peça) e custo elétrico do ar por peça (yuan/peça, = q × SP / 60 × tarifa de eletricidade). Publique tendências mensalmente e listas semanais de anomalias para os responsáveis pelos equipamentos. Para uma plataforma como a lantu3D, que abrange todo o ciclo de vida, do projeto à entrega física, elevar o ar comprimido de potência de “condição de apoio” a utilidade energética mensurável, rateável e vinculada à liberação completa o último livro de utilidades após eletricidade, água, gás de proteção e carbono.
Conclusão
O desperdício de ar comprimido de potência não decorre de uma única máquina defeituosa, mas da ausência de quatro critérios: não separar gás de proteção de ar de potência, não medir potência específica e taxa de carga, não converter vazamentos em vazão e custo e não deduzir adequadamente a geração total antes de rateá-la entre peças aprovadas. A sequência recomendada é: realizar primeiro um teste de retenção de pressão com a produção parada para obter a linha de base de vazamentos; instalar medidores setoriais em três níveis e operar por duas semanas completas; usar η e SP para decidir se a configuração dos compressores deve ser alterada; e, por fim, registrar q e os pesos de builds compartilhados na mesma contabilidade energética, estabelecendo os três critérios de liberação. Nesse ponto, o compressor deixa de ser apenas a máquina “sempre ligada” no canto da oficina e passa a integrar uma cadeia de dados verificável, capaz de responder quantos Nm³ foram atribuídos a um build, quanto custo elétrico adicional isso representou e por que a liberação é permitida.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.