
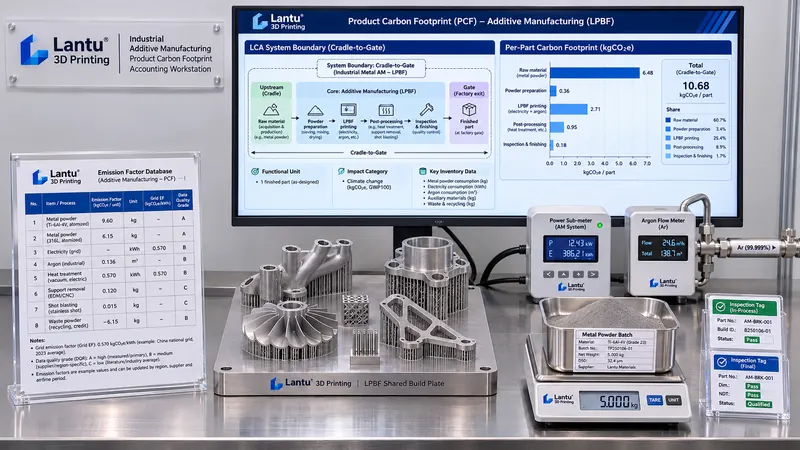
Introdução: o que o cliente quer não é uma frase sobre “manufatura verde”, mas um valor verificável de carbono por peça
Cada vez mais clientes, durante cotações ou auditorias anuais de fornecedores, exigem que prestadores de serviços de impressão 3D forneçam a “pegada de carbono por produto”, em kgCO2e/peça, e expliquem a unidade funcional, a fronteira do sistema e as fontes de dados. Muitas fábricas já dispõem de submedidores de energia, registros de retirada de pó, pacotes de parâmetros de equipamento e controles de sucata, mas os números obtidos não resistem a questionamentos: como alocar o consumo de energia desta peça em relação às mais de dez outras na mesma placa de build? As emissões de corpos de prova, suportes, sucata e retrabalho devem ser incluídas? Qual versão e ano do fator da rede elétrica foram utilizados? O que falta não são dados, mas regras de cálculo que organizem os dados em uma cadeia de evidências passível de revisão. A lantu3D considera todo o processo, do projeto e design até a entrega física, como um objeto de gestão do ciclo de vida. O cálculo de carbono também deve se apoiar na mesma linguagem de engenharia rastreável, em vez de permanecer no nível de comunicação promocional.
I. Defina primeiro a unidade funcional e a fronteira do sistema: por que “uma peça” não é uma unidade natural
A primeira etapa do cálculo não é procurar fatores de emissão, mas definir “uma peça” como uma unidade funcional verificável. Formulação recomendada: 1 peça de determinado modelo, aprovada na inspeção, submetida ao pós-processamento e à embalagem especificados e entregue no portão da fábrica. A mesma declaração deve indicar a classe do material, a condição da peça (como impressa ou tratada termicamente), a lista de CTQs e a versão do acordo técnico aplicável. A unidade funcional deve estar vinculada à “entrega aprovada”; caso contrário, incluir ou não a sucata no rateio das peças aprovadas produzirá dois resultados completamente distintos.
Recomenda-se começar com uma fronteira do berço ao portão (cradle-to-gate), registrando quatro etapas: ① matérias-primas (emissões de berço de pó metálico ou resina, embalagem e transporte); ② fabricação (eletricidade do equipamento, gás de proteção, equipamentos auxiliares e consumo em espera, placa de base e material de suporte); ③ pós-processamento (remoção de suportes, tratamento térmico, usinagem, acabamento superficial, limpeza e tratamento de resíduos); ④ inspeção e entrega (equipamentos de ensaio, corpos de prova processados no forno, materiais de embalagem e logística interna). Cada etapa da fronteira deve indicar “incluída / excluída + justificativa”, e não apenas apresentar um fluxograma sem texto. A fase de uso e o fim de vida podem ser excluídos na versão inicial, mas a exclusão deve ser declarada explicitamente para evitar que o cliente interprete um valor até o portão da fábrica como um valor de ciclo de vida completo.
II. Como coletar dados de atividade: da submedição de energia à alocação em builds compartilhados
Os dados de atividade dividem-se em três categorias. A primeira são os dados diretos mensuráveis: na etapa de fabricação, recomenda-se registrar os kWh de todo o processo com submedidor no nível do equipamento; equipamentos auxiliares — chiller, compressor de ar, sistema de exaustão e peneiramento de pó — devem ter medição independente ou ser calculados por potência × tempo de operação; o gás de proteção deve ser medido em m³ por build com medidor de vazão acumulada; o consumo líquido de pó deve ser calculado a partir da massa retirada, descontado o material recuperado após peneiramento, registrando lote e número de ciclos. A segunda são os dados geométricos e de processo: tempo de varredura, número de camadas, espessura de camada, volume da peça, volume de suporte e área ocupada na placa, exportados do pacote de parâmetros; estes são os numeradores da alocação. A terceira são os dados de resultado da qualidade: quantidades de peças aprovadas, sucateadas, retrabalhadas e de corpos de prova, provenientes dos registros de lotes de inspeção.
O erro mais comum na impressão 3D é a alocação em builds compartilhados. A média por número de peças é o método mais rudimentar: uma placa pode conter simultaneamente peças grandes de parede fina e peças pequenas maciças, cujos tempos de varredura e volumes ocupados podem diferir em várias vezes. Recomenda-se utilizar um fator de alocação ponderado, por exemplo, w = 0,5 × participação da área ocupada na placa + 0,3 × participação de (volume × número de camadas) + 0,2 × participação do tempo de varredura. Os coeficientes de ponderação devem constar no procedimento de cálculo e, uma vez definidos, não podem ser ajustados para cada pedido. Os consumos compartilhados — pré-aquecimento, deslocamentos sem deposição de pó, purga da atmosfera, placa de base e corpos de prova processados no forno — devem primeiro ser agrupados em um fundo comum do build e então distribuídos entre as peças segundo w; consumos atribuíveis individualmente — como refusão adicional ou uma segunda operação em máquina para determinada peça — devem ser atribuídos diretamente a ela. As regras de alocação influenciam o resultado mais do que a precisão dos fatores; as regras devem ser congeladas antes de discutir os fatores.
III. Fatores de emissão e níveis de qualidade dos dados: dados primários não devem ser reportados junto com valores-padrão
As emissões são obtidas multiplicando-se os dados de atividade pelos fatores de emissão. Para eletricidade, utilize o fator da rede elétrica regional (como referência de ordem de grandeza, cerca de 0,5–0,6 kgCO2e/kWh; na prática, deve-se adotar uma base de fatores aceita pelo cliente e registrar o ano da versão e o critério geográfico); para gás de proteção, pó, resina e materiais de embalagem, utilize fatores upstream ou declarações de carbono do produto fornecidas pelos fornecedores; para transporte, utilize fatores por t·km. Cada fator deve registrar cinco metadados: instituição de origem, versão e ano da base de dados, abrangência geográfica, representatividade tecnológica e coeficiente de conversão de unidade.
Ainda mais importante é atribuir um nível de qualidade dos dados (DQI) a cada dado. Recomenda-se avaliar, em escala de 1 a 5, a representatividade tecnológica, a representatividade geográfica, a representatividade temporal, a completude e a verificabilidade, utilizando a média ou uma pontuação ponderada. Dados medidos por submedidores de equipamento, com certificado de calibração e carimbo de data e hora correspondente, podem receber níveis 1–2; médias setoriais ou valores-padrão de bases de dados devem receber níveis 4–5. A declaração deve divulgar a proporção de itens de alta contribuição para as emissões com DQI ≥4. Não há problema em utilizar fatores-padrão; o problema é apresentar fatores-padrão como se fossem dados medidos — este é um dos primeiros pontos verificados por auditores.
IV. Quatro fontes de ampliação específicas da manufatura aditiva: omiti-las leva à subestimação sistemática
A primeira são os suportes e a placa de base: o material de suporte deve ser contabilizado na etapa de matéria-prima; resíduos removidos que não forem recuperados também devem ser incluídos; a redução de suporte decorrente da otimização de ângulos suspensos deve se refletir na redução do valor para a mesma unidade funcional. A segunda são os corpos de prova e peças de inspeção processados no forno: eles consomem material e tempo de máquina, mas não são entregues como peças aprovadas; devem ser alocados às peças aprovadas como parte do fundo comum ou reportados separadamente como “emissões de validação de qualidade por lote”. A terceira é a sucata e o retrabalho: recomenda-se utilizar um fator de ampliação por rendimento, isto é, intensidade de carbono por peça aprovada = emissões totais dentro da fronteira ÷ número de peças aprovadas e entregues, em vez de dividir pelo número de peças carregadas; falhas de fabricação que exigem reimpressão elevam significativamente o valor por peça daquele lote, e as variações entre lotes devem ser preservadas no resultado, em vez de serem eliminadas por médias anuais. A quarta é o pós-processamento e os resíduos: forno de tratamento térmico, CNC, jateamento, limpeza, exaustão e destinação de resíduos perigosos possuem consumos de energia e fluxos de materiais independentes, frequentemente agrupados de modo genérico em “custos de fabricação” e, portanto, omitidos.
Esses quatro itens têm algo em comum: são componentes “não conformes ou auxiliares” e justamente os campos que não existem nos modelos genéricos de cálculo de carbono da manufatura convencional. O procedimento de cálculo deve prever um campo obrigatório para cada um deles; mesmo quando o valor for zero, a justificativa deve ser registrada.
V. Incerteza, cadeia de evidências e limites da declaração
Um valor pontual não é suficiente para sustentar uma declaração externa. Deve-se fornecer ao menos um intervalo de incerteza: defina incertezas relativas separadas para dados de atividade e fatores — por exemplo, ±2% para medidores e ±5%–15% para fatores —, utilize propagação de erro ou amostragem de Monte Carlo nos itens de maior contribuição e reporte P50 e P95, declarando se foi adotado o limite superior conservador ou a mediana. A análise de sensibilidade deve identificar os três principais hotspots de carbono, normalmente a eletricidade da etapa de fabricação, o impacto upstream do pó, o gás de proteção ou o tratamento térmico.
A cadeia de evidências deve ser organizada segundo os princípios ALCOA+ e conter, no mínimo, oito itens: número e validade do certificado de calibração do submedidor; captura ou referência da versão da base de fatores; versão do pacote de parâmetros e número do relatório de build; lote de pó e registros de pesagem; controles de sucata e retrabalho; número de versão da regra de alocação e coeficientes de ponderação; lista de peças aprovadas do lote de inspeção; e identificações do responsável pelo cálculo, do revisor e respectivos carimbos de data e hora. Somente um valor de carbono que um terceiro possa rastrear de uma tabela até um registro original é verificável. Os limites da declaração também devem indicar que o resultado cobre o escopo até o portão da fábrica, não inclui a fase de uso nem a fabricação de bens de capital e que qualquer alteração nas regras de alocação ou versões dos fatores exige a emissão de uma nova declaração, com preservação das versões históricas.
VI. Conecte os resultados de carbono às decisões de processo, em vez de produzir apenas um relatório
O valor do cálculo está no ciclo fechado. Para a mesma unidade funcional, podem ser realizadas quatro comparações quantificáveis: diferenças de volume de suporte e tempo de varredura decorrentes de diferentes posicionamentos e orientações de impressão; otimização da combinação em builds compartilhados — agrupando peças com tempos de varredura semelhantes para reduzir a alocação do fundo comum; substituição de rotas de pós-processamento — como materiais sem necessidade de tratamento térmico ou geometrias próximas da forma final que reduzam a usinagem; e o limite de ciclos de reutilização do pó em comparação ao custo de carbono de sucata e reimpressão. Cada decisão deve ser avaliada simultaneamente pelos três indicadores “intensidade de carbono da peça aprovada entregue + rendimento + prazo de entrega”, evitando sacrificar confiabilidade ou pontualidade em nome da redução de carbono. Quando o cliente estabelecer uma meta de redução, apresentar a diferença entre uma versão de referência e uma versão melhorada usando a mesma unidade funcional é mais convincente do que fornecer um rótulo verde isolado.
Conclusão: checklist mínimo de oito itens
① A unidade funcional está vinculada à entrega aprovada e identifica condição e versão do acordo técnico; ② a fronteira do sistema é segmentada e apresenta, para cada etapa, as justificativas de inclusão/exclusão; ③ os dados de atividade estão classificados em medição direta, geometria e processo, e resultados de qualidade; ④ a regra de alocação em builds compartilhados está congelada e versionada; ⑤ cada fator contém cinco metadados: fonte, versão, geografia, representatividade e coeficiente de conversão; ⑥ cada dado possui nível DQI e a proporção de valores-padrão de alta contribuição é divulgada; ⑦ suporte, corpos de prova processados no forno, sucata e retrabalho, e pós-processamento e resíduos são quatro campos obrigatórios; ⑧ são fornecidos intervalo de incerteza, hotspots de carbono e índice de oito registros originais. Um cálculo de carbono que possa ser associado a “uma unidade funcional, uma regra de alocação, um número de versão de fator e um número de certificado” é o único adequado para constar nos documentos de entrega. Esta é também a extensão natural de conectar projeto, parâmetros de processo e entrega física em uma única cadeia de dados verificável.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.