
Introdução: um certificado de material não responde ao que existe no produto entregue
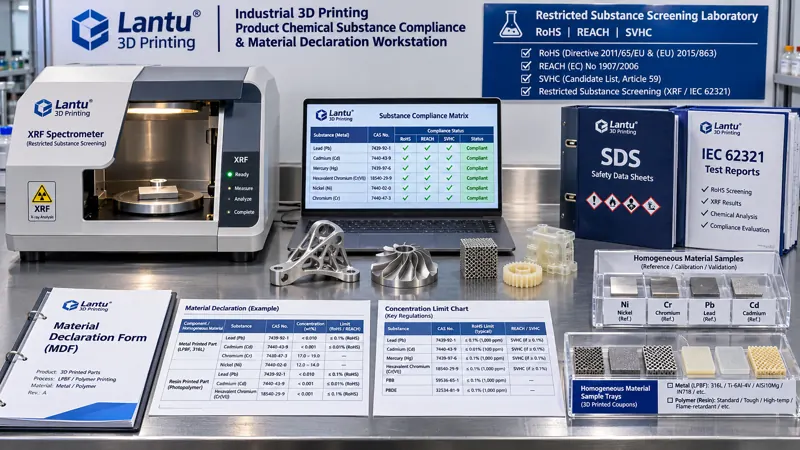
Os prestadores de serviços de impressão 3D enfrentam frequentemente perguntas dos clientes: é possível fornecer uma declaração de conformidade RoHS para este lote de peças de nylon, metal ou resina enviado com a entrega? As substâncias que suscitam elevada preocupação (SVHC) do REACH excedem 0,1%? Quais são os teores de crómio hexavalente, cádmio, chumbo e ftalatos nas embalagens e revestimentos destinados à exportação para a UE? Muitas equipas reencaminham diretamente o certificado de conformidade ou a SDS do fornecedor do material, mas a evidência é considerada insuficiente. A razão não é necessariamente a não conformidade do material, mas sim o facto de o certificado comprovar o desempenho de um lote de pó ou de uma bobina de filamento, não conseguindo demonstrar que, numa peça acabada submetida a deposição de pó, sinterização, limpeza, jato abrasivo, galvanoplastia, colagem e embalagem, a composição e a concentração das substâncias em cada material homogéneo continuam dentro dos limites. A lantu3D considera todo o percurso, do projeto à entrega física, como uma cadeia de ciclo de vida: a conformidade de substâncias não é um anexo do departamento de compras, mas sim um dado de engenharia transmissível ao longo da cadeia, verificável e sujeito a controlo de versões.
I. Primeiro, decompor os «materiais homogéneos» até limites verificáveis
As unidades de avaliação de RoHS e REACH não são o equipamento completo nem a peça individual, mas sim os materiais homogéneos — unidades de material que não podem ser separadas por meios mecânicos e cuja composição é uniforme. Por exemplo, para um suporte metálico impresso por LPBF e sujeito a tratamento superficial, devem ser separados, no mínimo: o metal de base (por exemplo, 316L ou Ti6Al4V no estado impresso), o revestimento superficial ou a película de conversão, a liga das porcas inseridas, o adesivo na interface de colagem, a tinta de marcação, a espuma de amortecimento da embalagem e o saco de barreira. As peças de resina requerem ainda a separação da resina fotossensível de base, resíduos de limpeza, revestimentos coloridos e camada de pós-cura. O princípio de decomposição consiste em criar uma tabela de mapeamento entre a lista de materiais BOM e a lista de materiais homogéneos, indicando em cada linha o nome do material, fornecedor, designação comercial, número de lote, proporção em massa, localização, possibilidade de separação mecânica e número da declaração referenciada. Se um revestimento de apenas alguns micrómetros não puder ser separado mecanicamente, deve ser declarado como material homogéneo independente, não podendo ser incorporado no substrato para obter uma concentração média. Os limites de concentração são calculados com base na massa do material homogéneo; a média subestima sistematicamente o risco.
II. Limites e isenções: converter texto regulamentar em campos preenchíveis
Os critérios para substâncias restritas comuns devem ser convertidos, ponto a ponto, em campos de dados, e não em meras declarações genéricas: para chumbo, mercúrio, crómio hexavalente, bifenilos polibromados, éteres difenílicos polibromados e cádmio, a RoHS normalmente aplica limites de 0,1% e 0,01% em massa de material homogéneo; os ftalatos possuem limites próprios em determinados materiais plastificados; a lista de candidatos SVHC do REACH desencadeia obrigações de comunicação ou notificação quando excede 0,1% por artigo, sendo atualizada aproximadamente a cada seis meses, pelo que a declaração deve estar associada à data da versão da lista. Em engenharia, deve ser estabelecida uma tabela mestre de dados sobre substâncias restritas, contendo pelo menos: nome da substância, número CAS, origem regulamentar, categoria de material aplicável, limite de concentração, número e validade da isenção, norma do método de ensaio — como a série IEC 62321 para desmontagem e determinação em produtos elétricos e eletrónicos — e unidade de avaliação, isto é, material homogéneo ou artigo completo. Três fontes frequentes de erro exigem atenção especial: primeiro, as isenções, como o chumbo em determinadas ligas ou soldas de alta temperatura, para as quais é obrigatório registar o número da cláusula, âmbito de aplicação e data de revisão ou expiração; não basta indicar genericamente que está conforme. Segundo, as substâncias introduzidas pelo processo: a impressão em si pode não introduzir cádmio, mas banhos de galvanoplastia, soluções de passivação, agentes de limpeza, desmoldantes, adesivos e tintas de pós-processamento podem introduzi-lo. Terceiro, as alterações de fornecedor: uma mudança de lote ou linha de produção para a mesma designação requer nova recolha de declarações; não se deve reutilizar um anexo de há um ano.
III. Cadeia de evidências: SDS, declarações de fornecedor e relatórios de ensaio têm funções distintas
Os três tipos de documentos não são mutuamente substituíveis. A SDS (ficha de dados de segurança) descreve perigos e medidas de proteção; a secção de composição frequentemente apresenta intervalos ou omite informações como segredo comercial, sendo insuficiente para avaliar a conformidade por concentração. A declaração completa de substâncias ou declaração de conformidade do fornecedor apresenta a composição e o compromisso relativo aos limites, mas depende da amostragem e da integridade do fornecedor. Um relatório de ensaio de terceiros fornece métodos específicos e valores medidos, mas abrange apenas os pontos de amostragem das amostras enviadas. Uma abordagem verificável consiste em estabelecer uma cadeia de evidências em quatro níveis: primeiro, identidade do material (ordem de compra, designação, número de lote, CoA, registos de inspeção de receção e hash dos documentos); segundo, declaração de composição (declaração completa de substâncias ou declaração de materiais no formato IEC 63000, incluindo número CAS, intervalo de concentração, versão SVHC, referências de isenções, signatário e data); terceiro, avaliação de introdução pelo processo (lista de todos os auxiliares e consumíveis de pós-processamento, indicando para cada um se pode introduzir substâncias restritas, se há risco de resíduos e os registos de validação de limpeza e cura); quarto, verificação e libertação (a triagem XRF permite leitura rápida de elementos, enquanto ICP-OES/MS ou GC-MS são utilizados para quantificar ftalatos e retardadores de chama bromados; o relatório deve indicar local de amostragem, método de desmontagem, limite de deteção, incerteza de medição e regra de decisão). Quando o valor de ensaio está próximo do limite, a decisão deve ser conservadora de acordo com a banda de incerteza ILAC-G8 / ISO 14253-1; não se deve ignorar U e declarar diretamente a conformidade.
IV. Integrar a conformidade de substâncias no fluxo de entrega da impressão 3D
A conformidade não deve ser tratada apenas antes da expedição; deve ser integrada nos marcos do ciclo de vida. Na fase de cotação e revisão de encomenda, devem ser confirmados o território de venda, a regulamentação setorial do cliente — produtos elétricos e eletrónicos, dispositivos médicos, automóvel, brinquedos e contacto alimentar têm requisitos distintos — e o tipo de declaração exigido, convertendo os requisitos de substâncias restritas em cláusulas verificáveis no acordo técnico. Na fase de projeto, devem ser registados os códigos de material e de tratamento superficial na BOM e no pacote de transferência do modelo, evitando que uma alteração posterior de revestimento fique sem atualização da declaração. Na aquisição e receção de materiais, as declarações devem ser recolhidas por lote, com prazos de validade e condições de desencadeamento de alteração; o limite de reutilização de pó também deve ser registado, pois o teor de oxigénio e o histórico de contaminação do pó reciclado afetam a identidade do material. Na produção, a lista de auxiliares, os parâmetros de limpeza, os provetes de forno e as ordens de fabrico devem estar associados; qualquer auxiliar substituto deve passar por uma ordem de alteração. Na libertação, o ponto de controlo de qualidade verifica a versão das declarações, a lista de materiais homogéneos abrangida pelos relatórios de ensaio, a validade das isenções e a declaração independente dos materiais de embalagem; se faltar qualquer elemento, a libertação é suspensa. O pacote final de entrega inclui: tabela de mapeamento de materiais homogéneos, declaração de conformidade de substâncias restritas, comunicação SVHC, quando aplicável, índice dos relatórios de ensaio, lista de isenções e registos sob controlo de versões. Todos os documentos devem manter rastreabilidade segundo ALCOA+ e ser conservados para além do período de rastreabilidade estipulado no contrato.
V. Painel quantitativo e lista de verificação para aprovação à primeira
Recomenda-se gerir esta cadeia com seis indicadores: taxa de cobertura da lista de materiais homogéneos (número de linhas declaradas ÷ número de linhas que devem ser declaradas; objetivo de 100%), taxa de validade das declarações (proporção não expirada e com versão correspondente ≥98%), taxa de cobertura da avaliação de auxiliares de processo (objetivo de 100%), taxa de consistência entre relatórios de ensaio e decisões de limite, taxa de atualização atempada das declarações após desencadeamento de alteração (objetivo ≤3 dias úteis) e taxa de aprovação à primeira da documentação de conformidade pelo cliente (objetivo ≥95%). Lista de verificação de dez minutos antes da libertação: primeiro, confirmar o território de venda e a versão regulamentar; segundo, confirmar que a BOM foi decomposta em materiais homogéneos e não contém linhas vagas como «outros»; terceiro, confirmar a rastreabilidade entre designação, lote e número de declaração para cada linha de material; quarto, confirmar que todos os auxiliares de pós-processamento foram avaliados; quinto, confirmar a data da versão da lista SVHC e a validade das isenções; sexto, confirmar o local de amostragem e o método de desmontagem do ensaio; sétimo, confirmar que a incerteza foi considerada quando o resultado está próximo do limite; oitavo, confirmar a declaração independente de materiais de embalagem e identificação; nono, confirmar que as declarações foram sincronizadas com as ordens de alteração; décimo, confirmar a integridade de assinaturas, datas e hashes dos documentos. Se qualquer item for negativo, não é permitida a emissão da declaração de conformidade.
Conclusão: da «reexpedição de certificados» a uma «contabilidade verificável de substâncias»
A dificuldade da conformidade química de produtos não está em memorizar alguns limites, mas em decompor uma peça impressa acabada por materiais homogéneos, converter cláusulas regulamentares em campos de dados, atribuir à SDS, às declarações de fornecedor e aos relatórios de ensaio as respetivas funções e garantir que cada alteração de material ou processo desencadeia uma atualização da declaração. Para plataformas como a lantu3D, que integram projeto, fabrico, pós-processamento e entrega, este método alarga o conceito de sustentabilidade, antes centrado nas emissões da fábrica e na narrativa de carbono, à rastreabilidade de substâncias do objeto físico nas mãos do cliente. O valor direto é a redução de recusas de exportação e de pedidos repetidos de documentação por clientes; o valor indireto é permitir que a seleção de materiais, a rota de pós-processamento e a solução de embalagem sejam condicionadas pela conformidade logo na fase de cotação, em vez de se descobrir uma falha na cadeia de evidências no momento da expedição.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.