
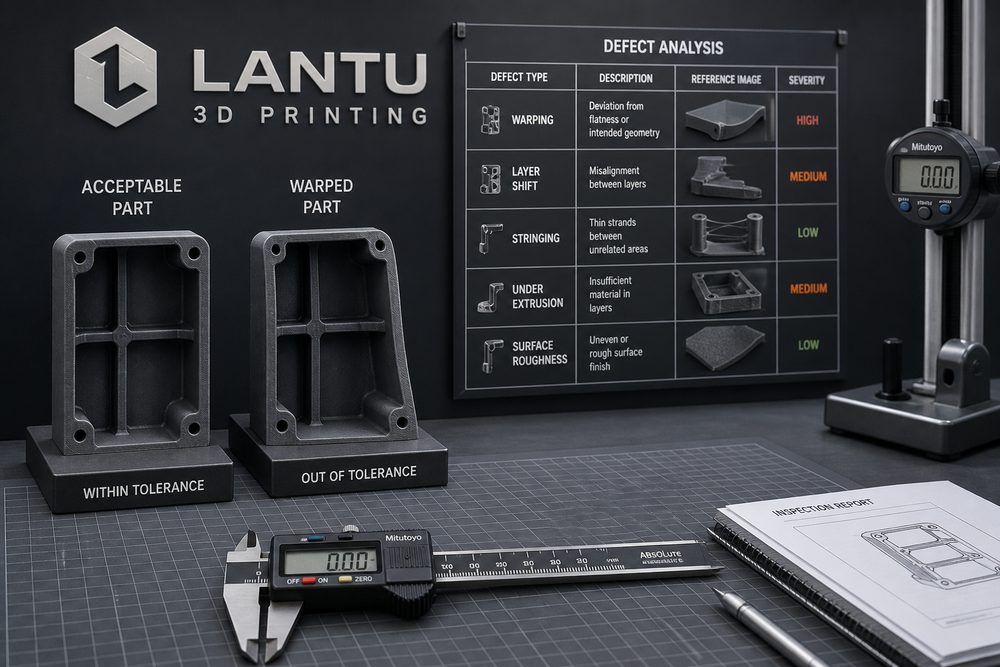
Inleiding: defectbeheer moet verschuiven van symptoombeoordeling naar oorzaakpreventie
Analyse en preventie van 3D-printfouten zijn geen probleem van één enkele stap, maar een systeemvraagstuk dat begint bij het verduidelijken van de behoefte, loopt via modelbeoordeling, materiaal- en proceskeuze, productieplanning en eindigt bij oplevering en acceptatie. Voor een platform zoals lantu3D Printing, dat het volledige traject van blauwdruk/ontwerp tot fysiek product beheert en realiseert, moet defectbeheer worden opgesplitst in meetbare, evalueerbare en continu te verbeteren taken: is het invoerbestand volledig, zijn de kritieke maten gemarkeerd, zijn materiaalbatch en machine-instellingen traceerbaar, en ondersteunen de inspectierapporten de beslissing van de klant? Alleen wanneer deze informatie al vroeg in het project wordt vastgelegd, kunnen offertes, prototypes, kleine series en kwaliteitsfeedback niet meer afhangen van ad-hoc oordeel op basis van persoonlijke ervaring.
In de praktijk zien bedrijven analyse en preventie van 3D-printfouten vaak als een specialistische vaardigheid van één functie, maar de werkelijke impact wordt bepaald door samenwerking over meerdere schakels heen. Een ogenschijnlijk eenvoudig proefstuk kan tegelijkertijd vragen om een laagdiktekeuze van 0,1-0,2 mm, maatbeheersing op ±0,2 mm-niveau, behandeling van steuncontactpunten, beheersing van thermische vervorming, doelstellingen voor oppervlakteruwheid en een passende beschermingsmethode voor transport. Zonder uniforme werkwijze lopen herstelkosten vaak juist vlak voor oplevering sterk op.
1. Stel defectcategorieën en traceerbare registratie vast
Begin met een duidelijke technische basislijn. Bij de start van een project moeten de toepassing van het onderdeel, de belastingsrichting, de assemblagerelatie, de visuele eis en de leveringshoeveelheid worden bevestigd en vertaald naar procesparameters. Een functioneel testonderdeel vraagt bijvoorbeeld vooral om sterkte en maatvastheid, een display-onderdeel om textuur, kleur en uniforme afwerking, en een kleine serie om stukskosten, takt en batchconsistentie. Verschillende doelen vragen om verschillende materiaal- en procescombinaties; één ervaring kan niet alle scenario’s afdekken.
Het is aan te raden om de belangrijkste parameters vast te leggen op een projectkaart: aanbevolen materiaal, oriëntatie van het onderdeel, bereik van de laagdikte, toleranties voor kritieke maten, nabewerkingsvereisten, inspectiemethode en risiconiveau. Voor SLA-harsdelen moet aandacht uitgaan naar vervorming van dunne wanden, steunsporen en brosheidsveranderingen na UV-uitharding; voor SLS-nylondelen naar poederverversingsgraad, porositeit en kleuruniformiteit; en voor metalen SLM-onderdelen naar restspanningen, warmtebehandelingsschema’s en extra bewerkingsmarge voor kritieke gaten.
2. Lokaliseer problemen vanuit vijf dimensies: ontwerp, materiaal, machine, parameters en omgeving
Probleemanalyse mag niet blijven steken in een resultaatbeschrijving als “print mislukt”, maar moet teruggaan naar vijf dimensies: ontwerp, materiaal, machine, parameters en bediening. Scheuren in een onderdeel kunnen bijvoorbeeld voortkomen uit een plotselinge wanddikteverandering, interne spanningsconcentratie of een ongeschikt warmtebehandelingsprofiel; afwijkingen in gatpositie kunnen worden veroorzaakt door de bouworiëntatie, onvoldoende stijfheid van steunen of een onduidelijke referentie voor nabewerking; een ongelijk oppervlak kan tegelijk samenhangen met steunlay-out, straalmiddel, polijsttraject en was- of droogcondities.
lantu3D Printing legt in projectmanagement meer nadruk op de bewijsvoering: bewaar slicer-schermafbeeldingen, machinelots, materiaallotnummers, kernparameters, procesfoto’s en inspectiedata. De waarde daarvan zit niet alleen in verantwoordingsplicht, maar ook in het geven van onderbouwing voor volgende ontwerpoptimalisaties. Zo is het vaak effectiever om een lokale wanddikte van 1,0 mm naar 1,5 mm te verhogen, de overhanghoek binnen 45° te houden of aan de achterzijde van een groot vlak ribben toe te voegen dan om simpelweg van machine te wisselen.
3. Preventiemaatregelen moeten in procesbeoordeling en eerste artikel-validatie worden opgenomen
Een uitvoerbaar plan moet proces, rollen en acceptatiecriteria bevatten. Qua proces kan een zesstappenmethode worden gebruikt: “behoeftebeoordeling - DFAM-ontwerpcheck - procesreview - proefproductie-validatie - bevestiging vóór serieproductie - opleveringsreview”. Qua rollen nemen ontwerp, proces, productie, kwaliteitscontrole en projectmanagement samen deel aan de kritieke momenten. Qua acceptatie moeten naast afmetingen ook visuele kwaliteit, passingstest, sterktevalidatie, verpakkingsconditie en klantfeedback worden vastgelegd.
Bij projecten in kleine en middelgrote series is gelaagde beheersing aan te raden: klasse A voor veiligheidskritische of montagekritische onderdelen, waarvoor eerste artikel-inspectie en 100% controle van kritieke maten verplicht zijn; klasse B voor functionele testonderdelen, met steekproeven plus assemblagevalidatie; en klasse C voor visuele of display-onderdelen, waarbij vooral oppervlak en kleurconsistentie worden bewaakt. Met deze indeling worden middelen gerichter ingezet en kan de klant de balans tussen kosten en kwaliteit beter begrijpen.
4. Gebruik een defectendatabase om batchstabiliteit te verbeteren
Wat in de praktijk het vaakst over het hoofd wordt gezien, is de terugkoppelingsmechaniek. Na elk project moeten de werkelijke manuren, het aantal mislukkingen, oorzaken van herwerk, wijzigingspunten van de klant en de uiteindelijke parameters worden vastgelegd, zodat ervaring uit één levering kan worden omgezet in organisatiekennis. Voor herhalende sectoren zoals medische hulpmiddelen, autoklemmen, behuizingen voor consumentenelektronica en luchtvaartproefstukken kunnen reviewdata uitgroeien tot een materiaalbibliotheek, parameterbibliotheek, risicolijst en offertemodellen.
Daarnaast moet worden vermeden om 3D-printen simpelweg te zien als “snel één onderdeel maken”. De kernwaarde ligt in het verkorten van de validatiecyclus, het verlagen van de drempel voor complexe vormen en het verbinden van ontwerp-, productie-, inspectie- en leveringsdata. Wanneer bedrijven analyse en preventie van 3D-printfouten opnemen in hun standaardproces, kan 3D-printen uitgroeien van een prototypingtool tot een stabiele digitale productiemogelijkheid.
Conclusie
Het doel van defectanalyse is niet het verklaren van falen, maar ervoor zorgen dat hetzelfde probleem niet opnieuw optreedt. Voor professionals in de sector ligt de echte concurrentiekracht niet in het bezit van één bepaald type machine, maar in het vermogen om onder complexe eisen snel te beoordelen, betrouwbaar uit te voeren en ervaring continu vast te leggen. lantu3D Printing blijft klanten ondersteunen met volledige realisatie van blauwdruk tot fysiek product, met focus op ontwerpbeoordeling, materiaal- en proceskeuze, productiebeheer en opleveringsvalidatie.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.