
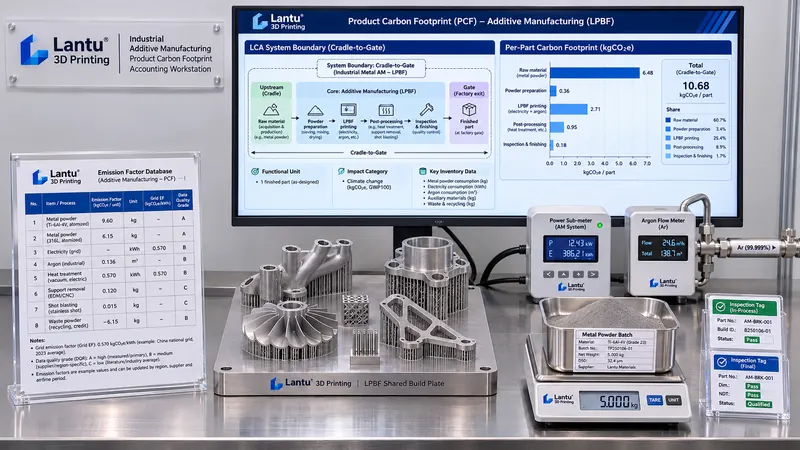
Inleiding: klanten vragen niet om „groene productie”, maar om een verifieerbaar koolstofcijfer per onderdeel
Steeds meer klanten vragen 3D-printservicebureaus tijdens offerteprocedures of jaarlijkse leveranciersaudits om de „koolstofvoetafdruk per productonderdeel”, uitgedrukt in kgCO2e/onderdeel, met toelichting op de functionele eenheid, systeemgrenzen en gegevensbronnen. Veel fabrieken beschikken al over submeters, poederuitgiftegegevens, machineparameterpakketten en uitvalregisters, maar het samengestelde cijfer houdt geen stand bij kritische vragen: hoe worden de elektriciteitskosten verdeeld tussen dit onderdeel en de andere tien of meer onderdelen op dezelfde buildplaat? Moeten emissies van coupons, supports, uitval en herwerk worden meegerekend? Welke versie en welk jaar van de netemissiefactor is gebruikt? Wat ontbreekt is niet data, maar een rekenregel die data organiseert tot een controleerbare bewijsketen. lantu3D beschouwt het volledige traject van blauwdruk en ontwerp tot fysieke levering als één lifecyclemanagementobject; ook koolstofberekening moet binnen dezelfde traceerbare technische taal plaatsvinden, en niet beperkt blijven tot marketingclaims.
I. Bepaal eerst de functionele eenheid en systeemgrenzen: waarom „één onderdeel” geen vanzelfsprekende eenheid is
De eerste stap in de berekening is niet het zoeken naar emissiefactoren, maar het vastleggen van „één onderdeel” als een toetsbare functionele eenheid. Een aanbevolen formulering is: 1 stuk van een specifiek onderdeeltype dat de inspectie heeft doorstaan, de voorgeschreven nabehandeling en verpakking heeft ondergaan en aan de fabriekspoort wordt geleverd. Vermeld in dezelfde verklaring ook de materiaalsoort, toestand (as-built of warmtebehandeld), de CTQ-lijst en de versie van de toepasselijke technische overeenkomst. De functionele eenheid moet gekoppeld zijn aan „conforme levering”; anders leveren het wel of niet toerekenen van uitval aan conforme onderdelen twee volledig verschillende resultaten op.
Het is raadzaam te starten met een cradle-to-gate-systeemgrens, geregistreerd in vier fasen: ① grondstoffenfase (cradle-emissies van metaalpoeder of hars, verpakking en transport); ② vormgevingsfase (machine-elektriciteit, beschermgas, hulpapparatuur en standby, bouwplaat en supportmateriaal); ③ nabehandelingsfase (supportverwijdering, warmtebehandeling, verspaning, oppervlaktebehandeling, reiniging en afvalwater- en afvalverwerking); ④ inspectie- en leveringsfase (testapparatuur, coupons, verpakkingsmaterialen en interne logistiek). Voor elke fase binnen de grens moet „opgenomen / niet opgenomen + reden” worden vermeld, in plaats van alleen een procesdiagram zonder tekst te tekenen. De gebruiksfase en einde-levensduurfase kunnen in een eerste versie worden uitgesloten, maar deze uitsluiting moet expliciet worden verklaard om te voorkomen dat klanten een fabriekspoortcijfer als een levenscycluscijfer interpreteren.
II. Activiteitsdata verzamelen: van submeters tot verdeling binnen gedeelde builds
Activiteitsdata vallen uiteen in drie categorieën. De eerste categorie bestaat uit direct meetbare gegevens: gebruik in de vormgevingsfase bij voorkeur een machinegebonden submeter om het totale kWh-verbruik te registreren; meet hulpapparatuur zoals koelers, compressoren, stofafzuiging en poederzeving afzonderlijk, of bereken deze op basis van vermogen × bedrijfstijd; lees het beschermgasverbruik per build in m³ af via een cumulatieve flowmeter; bepaal het netto poederverbruik door de uitgegeven hoeveelheid te wegen en hiervan de na terugwinning en zeven resterende hoeveelheid af te trekken, met registratie van batchnummer en aantal cycli. De tweede categorie betreft geometrische en procesgegevens: exporteer uit het parameterpakket de scantijd, het aantal lagen, laagdikte, onderdeelvolume, supportvolume en bezet plaatoppervlak; dit zijn de tellers voor de verdeling. De derde categorie omvat kwaliteitsresultaten: aantallen conforme onderdelen, afgekeurde onderdelen, herwerkte onderdelen en coupons, afkomstig uit inspectiebatchregistraties.
De meest voorkomende rekenfout bij 3D-printen is de verdeling binnen gedeelde builds. Gelijk verdelen per onderdeel is de grofste methode: op één plaat kunnen tegelijk grote dunwandige onderdelen en kleine massieve onderdelen liggen, terwijl scantijd en bouwvolume een veelvoud kunnen verschillen. Gebruik bij voorkeur een gewogen verdelingsfactor, bijvoorbeeld w = 0,5×aandeel plaatoppervlak + 0,3×aandeel (volume×aantal lagen) + 0,2×aandeel scantijd, en leg de gewichtscoëfficiënten vast in het rekenprotocol; zodra deze zijn vastgesteld, mogen ze niet per order worden aangepast. Gemeenschappelijk energieverbruik (voorverwarming, lege poederverdeelbewegingen, atmosfeerspoeling, bouwplaat en coupons) wordt eerst aan een gezamenlijke build-pool toegewezen en vervolgens volgens w over de onderdelen verdeeld; afzonderlijk toerekenbaar verbruik (zoals extra hersmelten of een tweede machinegang voor één onderdeel) wordt rechtstreeks aan dat onderdeel toegerekend. De verdelingsregel beïnvloedt het resultaat sterker dan de nauwkeurigheid van de factor; bevries daarom eerst de regel en bespreek daarna pas de factoren.
III. Emissiefactoren en datakwaliteitsniveaus: rapporteer primaire data niet samen met standaardwaarden
Emissies worden verkregen door activiteitsdata met emissiefactoren te vermenigvuldigen. Gebruik voor elektriciteit een regionale netemissiefactor (als orde van grootte circa 0,5–0,6 kgCO2e/kWh, maar in de praktijk moet een door de klant goedgekeurde factordatabase worden gebruikt, met vermelding van versiejaar en geografische afbakening); gebruik voor beschermgas, poeder, hars en verpakkingsmateriaal upstreamfactoren of productkoolstofverklaringen van leveranciers; bereken transport met t·km-factoren. Registreer voor iedere factor vijf metadata-elementen: bronorganisatie, databaseversie en jaar, geografisch toepassingsgebied, technische representativiteit en eenheidsconversiefactor.
Nog belangrijker is het toekennen van een datakwaliteitsniveau (DQI) aan elke gegevensregel. Beoordeel bij voorkeur technische representativiteit, geografische representativiteit, temporele representativiteit, volledigheid en verifieerbaarheid elk op een schaal van 1–5, en gebruik het gemiddelde of een gewogen score. Werkelijk gemeten waarden van machine-submeters, met kalibratiecertificaat en overeenstemmende tijdstempels, krijgen niveau 1–2; sectorgemiddelden of standaardwaarden uit databases krijgen niveau 4–5. De verklaring moet het aandeel DQI≥4-data in emissieposten met hoge bijdrage bekendmaken. Standaardfactoren gebruiken is niet beschamend; standaardfactoren vermommen als gemeten data is dat wel — dit is het eerste wat een verificatiepartij controleert.
IV. Vier additief-specifieke versterkende posten: zonder deze ontstaat structurele onderschatting
De eerste post is supports en bouwplaten: supportmateriaal wordt aan de grondstoffenfase toegerekend; afval na verwijdering moet eveneens worden meegenomen als het niet wordt teruggewonnen; een reductie van supports door optimalisatie van overhanghoeken moet zichtbaar worden als een lagere waarde voor dezelfde functionele eenheid. De tweede post is coupons en teststukken: deze verbruiken materiaal en machinetijd maar worden niet als conforme onderdelen geleverd; zij moeten als gezamenlijke pool over conforme onderdelen worden verdeeld, of afzonderlijk worden opgegeven als „emissies voor kwaliteitsvalidatie per batch”. De derde post betreft uitval en herwerk: gebruik bij voorkeur een opbrengstversterkingsfactor, waarbij de koolstofintensiteit van conforme onderdelen gelijk is aan de totale emissies binnen de grens gedeeld door het aantal conforme geleverde onderdelen, en niet gedeeld door het aantal ingevoerde onderdelen. Herprinten na een mislukte eerste build verhoogt de waarde per onderdeel van die batch aanzienlijk; behoud daarom batchvariatie in de resultaten in plaats van deze weg te middelen met jaargemiddelden. De vierde post is nabehandeling en afvalstromen: warmtebehandelingsovens, CNC-bewerking, stralen, reiniging, stofafzuiging en verwerking van gevaarlijk afval hebben elk eigen energie- en materiaalstromen, maar worden vaak ten onrechte samengevoegd onder „productiekosten” en daardoor niet meegeteld.
Deze vier posten hebben één kenmerk gemeen: het zijn allemaal „niet-conforme of ondersteunende” elementen, precies de velden die in generieke koolstofboekhoudsjablonen voor de maakindustrie ontbreken. Het rekenprotocol moet voor elk ervan een verplicht veld bevatten; ook bij een nulwaarde moet de reden worden vermeld.
V. Onzekerheid, bewijsketen en verklaringsgrenzen
Eén enkel cijfer is onvoldoende voor een externe verklaring. Geef ten minste een onzekerheidsinterval: wijs afzonderlijke relatieve onzekerheden toe aan activiteitsdata en factoren (bijvoorbeeld meter ±2%, factor ±5%–15%), gebruik foutpropagatie of Monte Carlo-steekproeven voor posten met hoge bijdrage, en rapporteer P50 en P95, met vermelding of de conservatieve bovengrens of de mediaan wordt verklaard. Een gevoeligheidsanalyse moet de drie belangrijkste koolstofhotspots identificeren, doorgaans elektriciteitsverbruik tijdens de vormgeving, upstream poeder, beschermgas of warmtebehandeling.
Organiseer de bewijsketen volgens het ALCOA+-principe, met ten minste acht elementen: nummer en geldigheidsduur van het kalibratiecertificaat van de submeter, screenshot of referentie van de factordatabaserversie, versie van het parameterpakket en buildrapportnummer, poederbatchnummer en weegregistraties, register van uitval en herwerk, versienummer van de verdelingsregel en gewichtscoëfficiënten, lijst van conforme onderdelen per inspectiebatch, en tijdstempels van opsteller en controleur van de berekening. Alleen een koolstofcijfer dat een derde partij vanuit één tabel kan terugvoeren naar een bronregistratie is verifieerbaar. De verklaringsgrens moet tevens vermelden dat het resultaat betrekking heeft op de fabriekspoort, de gebruiksfase en de productie van kapitaalgoederen uitsluit, en dat bij wijziging van de verdelingsregel of factorversie een nieuwe verklaring moet worden afgegeven terwijl historische versies behouden blijven.
VI. Koppel koolstofresultaten terug aan procesbeslissingen, in plaats van alleen een rapport te maken
De waarde van berekening ligt in de gesloten lus. Voor dezelfde functionele eenheid kunnen vier typen kwantitatieve vergelijkingen worden gemaakt: verschillen in supportvolume en scantijd door verschillende positioneringen en printrichtingen; optimalisatie van gedeelde build-combinaties (onderdelen met vergelijkbare scantijden samen op een plaat plaatsen om de verdeling van de gezamenlijke pool te verlagen); alternatieve nabehandelingsroutes (materialen zonder warmtebehandeling of near-net-shape-productie om verspaning te verminderen); en de koolstofkosten van maximale poedercycli en herprinten na uitval. Elke beslissing moet tegelijk worden beoordeeld aan de hand van „koolstofintensiteit per conform geleverd onderdeel + opbrengst + levertijd”, om te voorkomen dat betrouwbaarheid of tijdige levering wordt opgeofferd voor koolstofreductie. Wanneer een klant reductiedoelstellingen stelt, is het overtuigender om met dezelfde functionele eenheid het verschil tussen een basisversie en verbeterde versie te tonen dan een losstaand groen label te geven.
Samenvatting: checklist met acht minimale controlepunten
① De functionele eenheid is gekoppeld aan conforme levering en vermeldt toestand en versie van de technische overeenkomst; ② de systeemgrens is gefaseerd en vermeldt per fase de reden voor opname/uitsluiting; ③ activiteitsdata zijn verdeeld in directe metingen, geometrische procesdata en kwaliteitsresultaten; ④ de verdelingsregel voor gedeelde builds is bevroren en geversioneerd; ⑤ elke factor bevat vijf metadata-elementen: bron, versie, regio, representativiteit en conversiecoëfficiënt; ⑥ elke gegevensregel heeft een DQI-niveau en het aandeel standaardwaarden met hoge bijdrage wordt bekendgemaakt; ⑦ supports, coupons, uitval en herwerk, en nabehandeling met afvalstromen zijn vier verplichte posten; ⑧ er worden een onzekerheidsinterval, koolstofhotspots en een index van acht bronregistraties verstrekt. Alleen een koolstofberekening die kan worden vastgelegd op „één functionele eenheid, één verdelingsregel, één factorversienummer en één certificaatnummer” verdient een plaats in de leveringsdocumentatie. Dit is tevens de natuurlijke voortzetting van het verbinden van blauwdrukken, procesparameters en fysieke levering tot één verifieerbare dataketen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.