
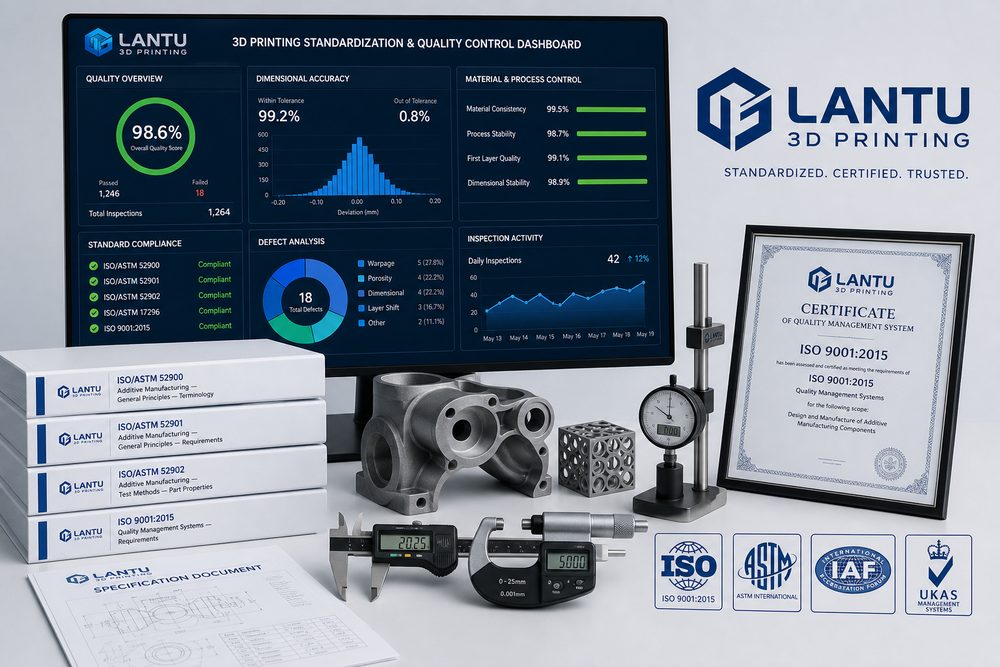
Pengenalan: Standardisasi bukan mengehadkan inovasi, tetapi mengurangkan ketidakpastian
Kelebihan pencetakan 3D terletak pada pembuatan yang fleksibel, namun fleksibel tidak bermaksud setiap projek perlu dimulakan semula dari kosong. Banyak syarikat pada peringkat awal bergantung pada pengalaman beberapa jurutera: siapa yang tahu cara menentukan orientasi, siapa yang tahu mesin mana paling stabil, siapa yang mahir dengan rawatan pasca bagi sesuatu bahan. Dalam jangka pendek, kecekapan memang tinggi, tetapi dalam jangka panjang ia membawa risiko: apabila kakitangan keluar, pengalaman terputus; pesanan berskala besar sukar diulang; dan aduan pelanggan sukar dikesan puncanya. Peranan sistem standardisasi ialah memadatkan pengalaman yang berjaya menjadi peraturan yang boleh dilaksanakan, serta mengawal ketidakpastian dalam julat yang boleh diurus.
lantu3D Printing berpendapat bahawa standardisasi pencetakan 3D bukan sekadar satu set dokumen, tetapi perlu merangkumi input reka bentuk, keputusan proses, pelaksanaan pengeluaran, pemeriksaan kualiti dan maklum balas penyerahan. Hanya apabila semua pautan ini saling berhubung, standard tidak akan kekal sebagai carta alir yang tergantung di dinding.
1. Standard input reka bentuk: jelaskan keperluan dengan tepat
Banyak masalah kualiti berpunca daripada maklumat yang tidak mencukupi pada peringkat keperluan. Pelanggan hanya memuat naik satu fail STL tanpa menerangkan tujuan penggunaan, arah beban, hubungan pemasangan, tahap penampilan, keperluan rintangan suhu dan keutamaan tempoh penghantaran. Jika penyedia perkhidmatan hanya mencetak mengikut parameter lalai, hasilnya mudah menjadi “secara teknikal selesai, tetapi tidak memuaskan dari segi perniagaan”.
Standard input reka bentuk perlu merangkumi keperluan format fail, pengesahan unit, semakan integriti model, ketebalan dinding minimum, diameter lubang, kelegaan pemasangan, tahap permukaan, kekangan bahan dan kaedah penerimaan. Bagi komponen berfungsi, perlu juga direkodkan beban, persekitaran penggunaan, jangka hayat yang dijangka dan keperluan peraturan. Borang pertanyaan yang distandardkan dan senarai semak DFAM boleh mengurangkan komunikasi ulang-alik dengan ketara.
2. Standard parameter proses: bina tingkap parameter yang boleh diguna semula
Bahan dan peralatan yang berbeza memerlukan tingkap parameter yang berbeza. FDM memberi tumpuan kepada suhu muncung, suhu platform, ketinggian lapisan, kadar isian dan penyejukan; SLA memberi tumpuan kepada ketebalan lapisan, pendedahan, ketumpatan sokongan, pembersihan dan pengawetan; SLS memberi tumpuan kepada nisbah pembaharuan serbuk, suhu prapanas, strategi pengimbasan dan masa penyejukan; manakala SLM logam memberi tumpuan kepada kuasa laser, kelajuan pengimbasan, ketebalan lapisan, gas pelindung dan rawatan haba.
Standard parameter bukanlah menetapkan satu angka secara mutlak, tetapi membina julat yang telah disahkan. Contohnya, bagi sesetengah komponen berfungsi PA12, ketinggian lapisan yang disyorkan boleh ditetapkan pada 0.1-0.15mm, ketebalan dinding minimum 1.2-1.5mm, dan kelegaan pemasangan 0.2-0.4mm, kemudian dilaraskan mengikut saiz dan kegunaan. Setiap penyimpangan daripada parameter standard hendaklah direkodkan bersama sebab dan hasilnya, supaya pengoptimuman berterusan dapat dilakukan dan bukan sekadar mengulang cuba-cuba yang sama.
3. Standard pemeriksaan kualiti: jadikan “nampak bagus” sebagai hasil yang boleh diputuskan
Penerimaan bahagian cetakan 3D perlu mempertimbangkan penampilan, dimensi, pemasangan dan fungsi secara serentak. Standard penampilan hendaklah menerangkan tahap keterterimaan garisan lapisan, kesan sokongan, perbezaan warna, liang halus dan burr; standard dimensi hendaklah mentakrifkan dimensi kritikal, alat pengukuran dan nisbah pensampelan; standard pemasangan hendaklah menetapkan objek uji pasang, tork pengencangan atau bilangan kali cabut-masuk; manakala standard fungsi mungkin merangkumi ujian rintangan suhu, kapasiti menanggung beban, pengedapan atau keletihan.
Tanpa standard, penilaian kualiti mudah berubah menjadi pertikaian subjektif. Selepas standard diwujudkan, jangkaan pelanggan, jualan, kejuruteraan dan pengeluaran terhadap komponen yang sama menjadi lebih seragam. Bagi pelanggan penting dan projek berskala besar, sampel awal juga perlu disahkan pada peringkat bahagian pertama, dan penghantaran seterusnya hendaklah berdasarkan sampel serta rekod pemeriksaan.
4. Standard kebolehkesanan data: jadikan setiap komponen mempunyai riwayat pembuatannya
Tahap lanjutan standardisasi ialah kebolehkesanan data. Setiap projek perlu boleh dikesan semula kepada keperluan pesanan, versi model, kelompok bahan, nombor peralatan, fail slicing, parameter pencetakan, rekod pasca pemprosesan, hasil pemeriksaan dan maklum balas penghantaran. Apabila masalah berlaku, pasukan dapat dengan cepat menentukan sama ada puncanya perubahan reka bentuk, kelompok bahan, keadaan peralatan atau penyimpangan operasi.
Kebolehkesanan data juga boleh menyokong semula penetapan harga dan pengurusan kapasiti. Bahan mana yang kadar kerja semulanya tinggi, struktur mana yang mudah gagal, dan pasca pemprosesan mana yang paling memakan masa, semuanya boleh dilihat melalui data. lantu3D Printing menekankan pengurusan kitar hayat, tepat untuk menghubungkan maklumat pembuatan yang berselerak supaya membentuk keupayaan penambahbaikan berterusan.
Kesimpulan: Standardisasi menjadikan pencetakan 3D lebih boleh dipercayai dan lebih mudah diskalakan
Sistem standardisasi pencetakan 3D harus dibina secara berperingkat dari empat tahap: input keperluan, parameter proses, pemeriksaan kualiti dan kebolehkesanan data. Ia bukan bertujuan melemahkan fleksibiliti, tetapi memastikan pembuatan yang fleksibel mempunyai peraturan, bukti dan sempadan. Bagi syarikat yang ingin beralih daripada perkhidmatan prototaip kepada penyerahan yang stabil, standardisasi ialah asas penting untuk meningkatkan kecekapan, mengurangkan risiko dan membina kepercayaan pelanggan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.