
はじめに:4つの台帳の中で、動力用空気だけが独立管理されていない
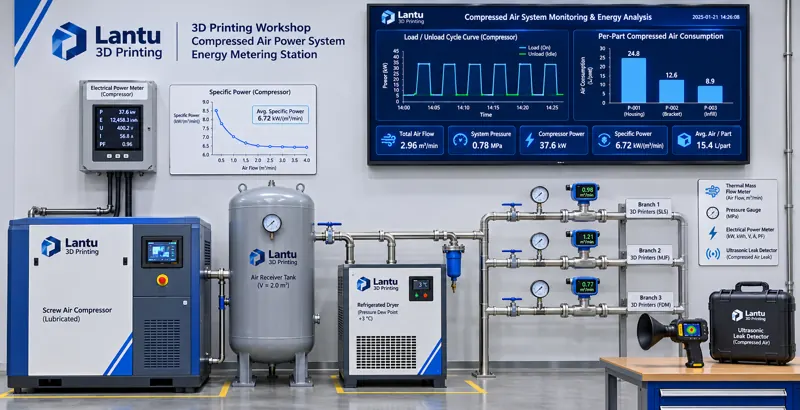
この2年間、Blueprint 3Dは工場のエネルギー管理において、費用計算をますます細分化してきた。電力費はピーク・オフピークとデマンドまで、造形チャンバーのシールドガスはm³/部品まで、循環冷却水は補給水量と濃縮倍率まで、カーボンフットプリントは機能単位と共通ビルド配賦まで分解している。しかし、長年「共通動力」の共通費用に隠れ、独立計測も部品単位の基準もない媒体がある。それが、空気圧バルブ、粉末搬送、ブラスト、ブロー、シリンダーを駆動する動力用圧縮空気である。11 kWのスクリューコンプレッサーを年間4,000時間運転すると、電力単価を0.7元/kWhとしても電気料金は3万元を超える。負荷率が35%にすぎなければ、そのうちほぼ半分は無負荷空転で無駄に消費される電力である。さらに厄介なのは、圧縮空気の漏えいは水漏れのような痕跡を残さず、圧力低下、空気圧バルブの応答遅れ、ブラスト強度の不安定さとして現れ、最終的には「設備の偶発的異常」に分類されることだ。本稿で示すのは省エネ標語ではなく、比出力、負荷率、漏えい率、用途別空気計の値、部品当たり動力用空気消費量まで再計算できる手法であり、動力用空気を電気、水、ガス、炭素と同じエネルギー台帳に組み込むものである。
一、まず2種類のガスを分ける:シールドガスと動力用空気は混算できない
金属LPBF工場には少なくとも2系統のガス配管があり、その管理基準は完全に異なる。これらを同一表で原単位計算すれば、必ず誤りが生じる。プロセス用シールドガスはアルゴンまたは窒素であり、造形チャンバーに供給される。評価指標は純度99.999%、チャンバー内酸素濃度1,000 ppm以下(航空部品では500 ppm以下)、露点≤−40℃であり、計量単位はm³/部品、コストはチャンバーのパージ回数と容積に応じて変動する。動力用圧縮空気はコンプレッサーで発生させ、0.6~0.8 MPaの配管網を通じて、空気圧バルブ、粉末搬送、ブラストキャビネット、ブローガン、シリンダーに供給する。評価指標は圧力、流量、油分・水分等級、圧縮空気生成時の電力消費であり、計量単位はNm³/部品である。前者はプロセスの投入条件、後者はエネルギー媒体である。本稿では後者のみを扱う。圧縮空気中の固形粒子、圧力露点、油分等級はISO 8573-1に基づき等級管理され、設備稼働率に関わる事項である。これらは別稿で詳述済みのため、ここでは空気使用末端の適格性に関する前提条件としてのみ扱う。
二、比出力と負荷率:過大選定が最大の隠れた無駄である
コンプレッサーのエネルギー効率は外観ではなく、比出力で評価する。これは圧縮空気1 m³/minを生成するために消費する電力であり、単位はkW/(m³/min)である。吐出量1.6 m³/min、入力電力11 kWの商用周波数スクリューコンプレッサーでは、比出力は約6.9となる。一次エネルギー効率の機種では6.5未満を達成できる一方、使用年数8年以上で吸気フィルターの目詰まりやベルト滑りがある旧式機では、8.5~10に達することが多い。算定の第一段階では、全負荷の安定運転区間で電力P(kW)と吐出量Q(m³/min)を同時に読み取り、SP = P/Qを算出する。銘板値を実測値として扱わないよう、連続3稼働日にわたり記録し、その中央値を用いる。
第2の指標は負荷率η = T_load / (T_load + T_unload)である。インバーター機と商用周波数機の差はここにある。商用周波数機では無負荷時にもモーターが回転し続け、無負荷電力は全負荷時の約30%~50%である一方、空気はほとんど生成されない。多品種少量生産の工場では空気使用がパルス状となる。ブラストに10分間集中して使用し、それ以外の時間は空気圧バルブが断続的に作動するだけである。このような場合、ピークに合わせて3.0 m³/minの大型機を選定すると、実測ηは40%未満になりがちである。工学的な判定基準は、ηが連続2週間にわたり60%~85%であれば健全、40%~60%であれば空気使用スケジュールの調整を優先すること(ブラストとブローを同じ時間帯に集約する)、40%未満かつ既設エアタンク容量が0.5 m³未満であれば、インバーター機への変更または小型機を追加して大小2台構成にすることである。単に大型機へ更新するより効率的である。例として、11 kW機でη=0.35、無負荷電力4 kW、年間4,000時間の場合、無負荷時の電力消費は約4,000×(1−0.35)×4 = 10,400 kWhとなり、これだけで約7,300元に達する。
三、漏えい率:「シュー」という音をNm³/hと元/年に換算する
漏えいはほぼすべて、フェルール継手、ホース、電磁弁、フィルターレギュレーター、ワンタッチ継手、チャンバードアのシール部で発生し、圧力の上昇にほぼ比例して増大する。実行可能な定量化手法が停止時保圧試験である。すべての空気使用末端を閉止し、システムを使用圧力の1.1倍まで加圧する(部品の定格圧力は超えない)。エアタンクと配管網の総容積V(m³)、30分間の圧力低下ΔP(MPa)、環境大気圧P_atm(0.101 MPa)を記録し、Q_leak ≈ V·ΔP/(P_atm·t)により標準状態の漏えい量へ換算する。tは0.5 hとする。例として、V=0.8 m³、30分間の圧力低下が0.06 MPaの場合、Q_leak ≈ 0.8×0.06/(0.101×0.5) ≈ 0.95 Nm³/minとなる。これは1.0 m³/minの小型機が終日全負荷で運転することにほぼ相当し、総計の空気消費量が下がらない理由を説明するのに十分である。
判定基準は明文化しなければならない。Q_leakが定格空気生成量の≤5%であれば許容、5%~10%は月次の漏えい点検計画に組み入れ、>10%であればラインを停止して是正する。位置特定には、超音波リークディテクターで継手を走査する、バルブ本体に石けん水を塗布する、または夜間の停止時に主管計の後段へ熱式質量流量計を直列に設置してベースラインを比較する方法を用いる。各漏えい箇所にはタグを付け、位置、推定孔径、修理前後の測定値を記録して、漏えい台帳を作成する。修理後は必ず保圧試験を再実施して検証を完結させなければならず、そうしなければ「処置済み」は単なる言い換えにすぎない。
四、用途別計量と空気使用末端の分解:主管計から支路計へ
コンプレッサーの電力計1台と主管流量計1台だけでは平均値しか得られず、改善の標的が定まらない。3階層の用途別計量を構築することを推奨する。第1層は空気生成側であり、コンプレッサー入力電力計と主管渦流量計を設置し、比出力と総空気生成量を算出する。第2層は支路側であり、空気使用末端を少なくとも造形設備系統(空気圧バルブ、粉末搬送、リコーターの空気圧シリンダー)、後処理系統(ブラスト、ブロー、空気圧研磨)、共通補助系統(集塵装置の逆洗、バルブ計装)の3系統に分け、それぞれに熱式質量流量計を設置し、サンプリング周期を1分とする。第3層はイベント側であり、圧力トランスミッターの値をMESの作業指示状態およびビルド層番号とタイムスタンプで同期させ、どの工程が配管網の圧力を低下させているかを特定する。
計量基準は標準状態(20℃、101.325 kPa、相対湿度0%)に統一し、換算基準を台帳に明記しなければならない。現場計器が運転状態の体積流量を表示する場合、実測圧力と温度により換算する必要があり、そうしなければ季節間のデータ比較はできない。ドライヤーおよびフィルターの前後にそれぞれ圧力測定点を設け、差圧が継続的に>0.05 MPaとなった場合はフィルターエレメント交換をトリガーする。これにより、「空気圧不足」を「コンプレッサー能力不足」と誤判定することを防ぐ。支路計の合計値と主管計の値の収支差は≤8%であるべきであり、これを超える場合は、未登録のバイパス、計器の不正確さ、または漏えい箇所が存在する。
五、部品当たり動力用空気消費量:適格出荷品の基準と共通ビルド配賦
部品当たり動力用空気消費量の分母は、電力費、水消費量、カーボンフットプリントと整合させ、算定期間内の適格出荷部品数とする。プリント部品数や装置稼働回数ではない。分子は帰属可能性の原則に基づき控除し、q = (Q_total − Q_leak − Q_nonprod) / N_goodとする。Q_totalは主管計による算定期間の標準状態累計空気生成量、Q_leakは保圧試験で換算した漏えい量を運転時間に基づいて外挿した値、Q_nonprodは工場内の非生産用空気(保全用エアガン、他工場への空気供給など)の別計量値、N_goodは同期間の適格出荷部品数である。この3項目を控除しなければ、qは週末の停止や漏えい箇所の拡大により過大となり、月間比較の意味を失う。
共通ビルドの配賦には、循環水およびカーボンフットプリントと同じ代理重みを用い、部品数で均等配分しない。各部品の「スキャン時間×層数×サポートおよびベースプレート体積補正係数」から重みwiを構成する。共通プール(パージ前の配管ブロー、ベースプレート予熱期間の空気圧動作、同時造形試験片に関連する空気系統、待機時ベースライン空気消費)はwiにより配賦する。個別に帰属可能なもの(特定部品の専用ブラスト時間、個別ブロー記録)は直接その部品に割り当てる。例として、1ビルド12部品、共通プール8.4 Nm³、重み合計42の場合、ある部品のw=5では1.0 Nm³を配賦する。これに専用ブラスト0.6 Nm³を加えると、その部品のq=1.6 Nm³/部品となる。台帳には少なくとも、算定期間、主管計の値、漏えい量、非生産用空気、適格部品数、重み表のバージョン、配賦結果、確認者を含める。電気、水、炭素と同一の算定期間境界を共有して初めて、完全な部品当たりエネルギーコストカードを作成できる。
六、リリース判定とダッシュボード:空気消費をビルド層番号に紐付ける
空気消費の算定は、最終的にリリース管理へフィードバックできなければならない。次の3つの必須判定基準を作業指示書に記載することを推奨する。第1はプロセス圧力判定である。造形中に支路圧力が0.55 MPa未満、または1分以内の変動が>0.08 MPaとなった場合は直ちに停止し、発生時刻に対応するビルド層番号、チャンバー位置、スキャンジョブ番号を記録する。該当チャンバー内の部品について、粉末敷設画像、酸素濃度曲線、同時造形試験片の結果を遡及確認する。媒体の変動は特定部品に紐付けて初めてリリース可否を議論できる。これは電圧ディップを層番号に紐付ける考え方と同じである。第2は品質前提判定である。空気使用末端の圧力露点および油分等級がISO 8573-1で合意した等級を満たさない場合、そのロットの動力用空気をqの適格分母に計上してはならない。油分や水分を含む空気を有効な生産量として算入することを避けるためである。第3はトレンド判定である。同一プロセス・同一重み条件でqが直前8ビルドの平均より>15%上昇した場合、または比出力SPが>10%上昇した場合は、その機種の以降の生産計画を凍結し、漏えい点検およびフィルターエレメントの確認を開始する。
ダッシュボードには、行動につながる5つの指標だけを表示する。比出力SP(kW/(m³/min))、負荷率η(%)、漏えい率(定格空気生成量に対する%)、部品当たり動力用空気消費量q(Nm³/部品)、部品当たり空気・電力コスト(元/部品、= q × SP / 60 × 電力単価)である。月次でトレンドを出し、週次で異常リストを設備責任者に配信する。Blueprint 3Dのように、設計図から実製品の納入までのライフサイクル全体をカバーするプラットフォームにとって、動力用圧縮空気を「後方支援条件」から、計測・配賦・リリース可能なエネルギー媒体へと引き上げることは、電気、水、シールドガス、炭素に続く最後のユーティリティ台帳を補完することである。
まとめ
動力用圧縮空気の無駄は、単一設備の故障ではなく、4つの管理基準の欠如から生じる。シールドガスと動力用空気を分けていないこと、比出力と負荷率を測定していないこと、漏えいを流量と金額へ換算していないこと、総空気生成量を適切に控除したうえで適格部品へ配賦していないことである。導入の順序としては、まず停止時保圧試験を実施して漏えいベースラインを取得し、次に3階層の用途別空気計を設置して2週間連続で運用する。その後、ηとSPに基づいてコンプレッサー構成を変更すべきか判断し、最後にqと共通ビルド重みを同じエネルギー台帳に組み込み、3つのリリース判定基準を設定する。ここまで実施すれば、コンプレッサーはもはや工場の隅で「常時稼働している」だけの設備ではなく、「このビルドの部品に何Nm³が配賦され、電力費がどれだけ増え、どの根拠でリリースを許可するのか」に答えられる、検証可能なデータチェーンとなる。