
はじめに:見えない継ぎ目が大型部品の納入可否を左右する
部品の最大輪郭が単一装置の有効スキャンフィールドを超える場合、技術的には通常、3つの選択肢がある。分割造形後に接合する、より大きな造形エリアを持つ装置へ切り替える、またはデュアルレーザー、さらには4レーザー装置を用いて造形幅を接続する方法である。3番目の方法は最も経済的に見えるが、納入段階で問題が顕在化しやすい。2つの領域を個別に採取すればいずれも合格であっても、2本のレーザーの引継ぎ帯に、走査方向に沿った未溶融帯、硬さ急変帯、あるいは表面段差が現れることがある。ある316L製大型ブラケットのロットでは、接続帯から採取した試料の密度が母材領域の99.6%から97.8%まで低下し、引張試験片の破断位置はすべて継ぎ目横断側に集中した一方、単一トラック試験片の金相記録は完全に正常であった。根本原因は、いずれか一方のレーザー出力不足でも、材料ロットのばらつきでもない。誰も「接続領域」を独立した管理対象として扱ってこなかったことである。ブループリント3Dでは、設計ブループリントから実製品の納入までをライフサイクルチェーンとして捉える。接続領域の管理は、装置能力を判定可能な品質エビデンスへ変換する、その重要な一環である。
本稿で扱うのは、単一光路の保守(ガルバノスキャナの原点、保護レンズの透過率、出力減衰の点検)や、単一スポットにおけるプロセスウィンドウの校正ではない。マルチレーザーシステムに固有の工学的課題、すなわち、2つのスキャンフィールド間の幾何学的重複帯、エネルギーの引継ぎ、タイミング同期、継ぎ目横断部品の出荷判定基準を、いかに定量化、再確認、記録保存するかを論じる。
1. まず管理対象を定義する:接続帯は線ではなく帯状領域である
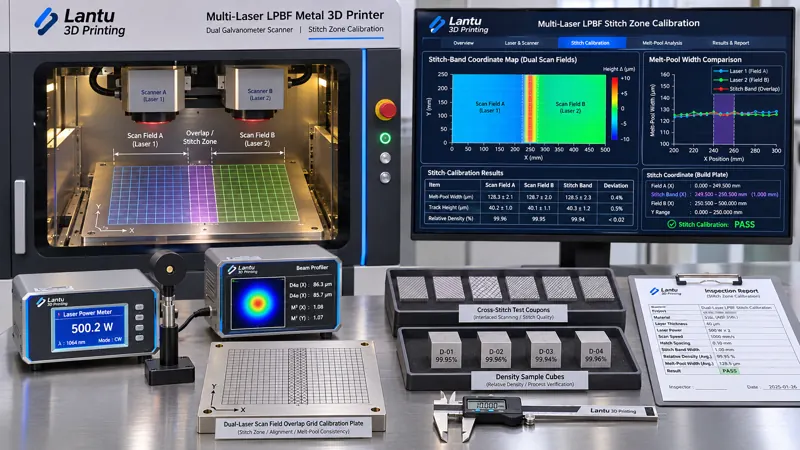
多くの現場では、接続領域をスキャンフィールドの境界線として理解している。これがあらゆる誤判定の出発点となる。実際には、2本のレーザーの有効スキャンフィールドには、境界付近で相応の幅を持つ重複領域が存在する。一般的な250 mm×250 mmのデュアルガルバノ接続を例にすると、名目上の境界はx=0であっても、実際に再現性よくカバー可能な重複帯は通常±2 mmから±5 mmとされる。さらに、ガルバノスキャナの全フィールド位置決め誤差(通常は±50 μm以下が要求される)、F-thetaレンズのフィールド歪み、ワークテーブルおよび造形シリンダの平面度偏差が加わる。したがって管理すべき対象は、ゼロ幅の幾何学線ではなく、幅4~10 mmの帯状領域である。
管理対象の定義は、管理対象の工程カードに記載することが望ましい。少なくとも、装置番号およびレーザー番号、2つのスキャンフィールドの校正バージョン番号、接続帯の中心座標と帯幅(例:x=0±3 mm)、重複戦略(単独ビーム専有/二重ビームのエネルギー分配/交互層走査)、継ぎ目横断を許容する部品特性の一覧、その帯域に対する初品判定方法という6項目を凍結すべきである。この6項目がなければ、その後のいかなる検査データも、「この数値はどのバージョンの接続状態で測定されたのか」という問いに答えられない。
2. 幾何学的一貫性:2つのスキャンフィールドを同一座標系へ整列する
接続帯における第1の欠陥は、冶金的欠陥ではなく位置誤差である。対策として、全フィールドをカバーする標準グリッド校正板を用い、造形面の高さで両レーザーに同一組のマーカー点をそれぞれ走査させる。実測点群を理論グリッドと比較し、各レーザーの並進、回転、倍率、および非線形歪み係数を取得して、それぞれの補正テーブルに書き込む。工学的な判定基準は3段階に分けることが推奨される。接続帯中心における両レーザーの座標残差が30 μm以下であれば直接生産可能、30~60 μmでは再校正および継ぎ目横断試験片による確認が必要、60 μm超では継ぎ目横断部品の生産計画を禁止し、まず光学系とフィールドレンズを再確認する。
もう1つ見落とされやすい項目がZ方向の一貫性である。2本のレーザーの焦点面に0.3 mmの差がある場合、名目焦点スポット径70~80 μm、0.5 mmのデフォーカスでスポット径が120 μm超へ拡大するという規模で見積もると、粉末表面における実際の出力密度差は半分に達し得る。その結果、接続帯に沿って溶融幅が狭くなる帯が現れる。このため、保護レンズまたはフィールドレンズを交換するたび、ならびに装置を長時間停止後に再起動するたびに、2本のレーザーの焦点位置と粉末表面でのスポット径を再測定し、出荷時の値を流用せずに実測値を記録しなければならない。第3はタイミングである。2本のレーザーが同時に走査すると、交差気流とプルームが相互に遮蔽し、接続帯へのスパッタ再付着確率が高まる。交差気流速度と両レーザーの走査開始位相差を同一の作業文書に含め、「どちらを先に走査し、どちらを後に走査するか」という順序を固定することが望ましい。
3. エネルギーの引継ぎ:重複帯は単純に出力を半分ずつにするものではない
第2の欠陥は、エネルギー入力の重複または欠落に起因する。重複戦略を2本のビームがそれぞれ50%出力でカバーするよう設定しても、実際に粉末表面へ到達するエネルギーは単一ビーム100%と等しくない。両ビームの実測出力、スポット径、デフォーカス量、走査速度、オーバーラップ率はそれぞれ異なる。また、第2ビームが走査する表面は、第1ビームによって予熱済み、あるいはすでに凝固済みであり、熱境界条件がまったく異なる。工学的には、公称出力配分ではなく実測エネルギー密度に基づいて校正すべきである。E = P /(v × h × t)、単位はJ/mm³であり、Pはレーザーの公称値ではなく粉末表面での実測出力、vは走査速度、hはハッチ間隔、tは層厚である。
実行可能な校正手順は3段階で構成される。第1段階では単一トラック走査マトリックスを作成する。接続帯の内外にそれぞれ一組の単一トラック試験片を配置し、層厚を30~50 μmに固定したうえで、レーザー出力と走査速度をプロセスウィンドウ内の3~5水準で変化させる。溶融幅、溶融深さ、幅深さ比を測定し、高密度領域の境界を求める。第2段階では継ぎ目横断比較を行う。重複帯上で、単独専有、二重ビーム分配、交互層という3つの戦略により同一仕様の小型試験ブロックを造形し、密度(推奨:金相画像法とアルキメデス法による相互検証)、溶融池の幅深さ比、表面粗さRaを測定して、母材領域との差が最小となる条件を選定する。第3段階では、作業点を凍結して余裕を確保する。例えば、母材領域をE=62 J/mm³、接続帯の選定値をE=60 J/mm³とし、両者の密度差を0.3パーセントポイント以下、溶融幅差を10%以下、Ra差を15%以下とする。さらに、作業点は未溶融境界およびキーホール境界からそれぞれ少なくとも10%の余裕を確保しなければならない。いずれかの条件を満たさない場合は、その帯幅を狭め、部品の継ぎ目横断特性を単独ビーム専有走査へ変更する。
4. 検査と判定:継ぎ目横断部品は、大ロットに混ぜて平均化せず個別ロット化する
接続帯における第3の失敗は、「平均化による見逃し」である。検査ロットを造形シリンダ全体からのランダムサンプリングで設定すると、継ぎ目横断部品が1個も抽出されなかったり、母材領域だけが測定されたりする可能性がある。11305の検査ロットという考え方をさらに進め、幾何学的位置をロット化の次元の1つとすることが推奨される。CTQ特性のいずれかが接続帯の±3 mm以内に入る部品はすべて、独立した継ぎ目横断サブロットとして編成し、独立した位置図および同一ビルド試験片位置図を付与する。試験片は接続帯内、継ぎ目横断方向(境界に垂直)、および鉛直方向からそれぞれ1組ずつ採取しなければならない。
出荷判定基準は、判定可能な以下の4項目として記載することが望ましい。①継ぎ目横断サブロットでは全数について外観および寸法を再測定し、接続帯の段差高さは0.05 mm以下、かつ連続した線状のくぼみがないこと。②各継ぎ目横断サブロットについて少なくとも1個を金相または工業用CTで検査し、該当層番号の上下各3層における未溶融と気孔を重点確認すること。帯域内の気孔率と母材領域との差は0.2パーセントポイント以下とする。③引張または硬さ試験片は継ぎ目横断方向から採取し、破断位置がすべて接続帯に集中してはならず、強度は母材領域平均値の95%以上とする。④記録チェーンが完全であること。すなわち、校正バージョン番号、両レーザーの実測出力およびスポット、重複戦略、気流速度、build番号および層番号、試験片番号、確認者を記録する。いずれか1項目でも欠けた場合、そのサブロットは未出荷と判定し、隔離後、不適合品処置フローに従ってMRBへ回付する。特採による出荷は認めない。
5. 再校正トリガーと台帳:装置状態の変化により生産計画を自動凍結する
接続領域の管理は、一度限りの校正ではなく状態維持である。再校正トリガーとして、以下の6種類を設定することが望ましい。保護レンズまたはフィールドレンズの交換、いずれかのレーザーで出力偏差が5%超、ガルバノスキャナの再校正、装置移設または長時間停止後の再起動、幾何精度の年次校正完了、ならびに継ぎ目横断サブロットで同一側の偏差が2ロット連続して発生した場合である。トリガー発生後は、すべての継ぎ目横断注文の生産計画を凍結し、グリッド校正板と継ぎ目横断比較試験ブロックを再実施する。両方が判定基準内へ戻った場合にのみ凍結を解除する。
台帳は「装置—レーザーペア—校正バージョン—接続帯座標—戦略バージョン—有効開始・終了時刻」の6キーで構成する。各buildの記録は、当時有効だったバージョンまで遡及できなければならない。ダッシュボードには、両レーザーの座標残差、接続帯と母材領域の密度差、継ぎ目横断サブロットの初回出荷合格率、再校正後の初品合格率、継ぎ目横断関連不適合品の比率という5指標のみを残す。これらのデータは、モデルハッシュ、パラメータパッケージのバージョン、校正有効期限と同一のエビデンスチェーンに取り込まなければならない。そうでなければ、単なる装置ログにすぎない。
6. 実施チェックリストとよくある誤解
導入は次の順序が推奨される。第1週にスキャンフィールドのグリッド校正と帯幅の凍結を完了し、接続帯座標図を作成する。第2週に単一トラックマトリックスおよび3つの重複戦略の比較を実施し、作業点を選定する。第3週に継ぎ目横断サブロット、位置図、試験片方向を検査ロット規則および工程カードへ記載する。第4週に台帳と再校正トリガーを接続し、人為的な偏移試験を実施する。すなわち、装置で許可された安全手順のもと、一方の補正テーブルを40 μm偏移させ、遮断機能が有効に働くかを検証する。よくある誤解は4つある。単一ビームの出力だけを見て粉末表面での実測エネルギー密度を見ないこと、校正板の結果を永久に有効とみなすこと、サンプリング時に位置別の層別化を行わないこと、そして継ぎ目横断欠陥を漠然と「プロセスパラメータの調整不足」に帰し、幾何学とタイミングを確認せずにパラメータ調整を繰り返すことである。
まとめ
マルチレーザー接続の価値は納入可能な造形幅を拡大することにあり、そのリスクは幅4~10 mmの帯状領域を品質の死角にしてしまうことにある。解決策は、さらにパラメータを調整することではない。接続帯を独立した管理対象として定義することである。幾何学的には同一座標系へ整列し、エネルギー面では実測値により重複戦略を校正し、検査面では位置別に個別ロット化して継ぎ目横断判定基準を設定し、管理面では6キー台帳と再校正トリガーにより生産計画を凍結する。「両ビームの座標残差はいくつか」「帯域内の密度差はいくつか」「この継ぎ目横断部品には当時どの校正バージョンが使用されたか」を第三者が再計算できるようになって初めて、大型部品はデジタルモデルから実製品の納入までを裏付ける検証可能なエビデンスを備える。それは、孤立した合格証明書とは異なる。