
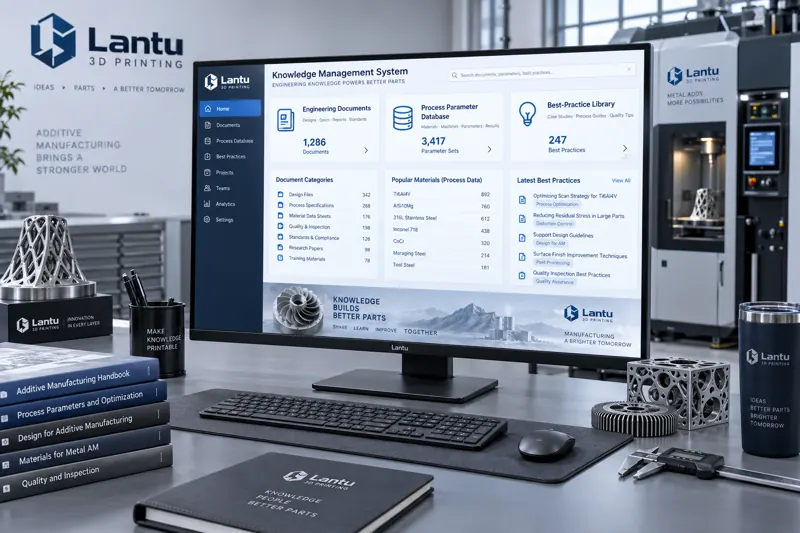
Introduzione: perché la stampa 3D ha particolarmente bisogno della gestione della conoscenza
La stampa 3D è un metodo produttivo fortemente dipendente dall’esperienza. Con la stessa macchina SLM, cambiando un lotto di polvere, regolando la potenza del laser o modificando una strategia di scansione, la qualità del pezzo può variare enormemente. Nella realtà, molto know-how di processo rimane bloccato nella mente di pochi ingegneri senior, oppure disperso in gruppi WeChat, e-mail e appunti personali; quando le persone cambiano azienda, anche l’esperienza se ne va con loro. Ancora più problematico è il fatto che molti errori già commessi non vengono registrati, causando il ripetersi degli stessi difetti e continue emergenze da risolvere. Quando un’azienda passa dalla prototipazione singola a piccole serie, materiali multipli e processi paralleli, senza un sistema di gestione della conoscenza la stabilità delle consegne e la capacità di espansione finiscono bloccate dal collo di bottiglia dell’esperienza.
1. L’asset centrale della gestione della conoscenza: il database dei parametri di processo
L’asset più basilare e anche più facilmente trascurato è un database strutturato dei parametri di processo. Non dovrebbe essere soltanto uno screenshot dei parametri predefiniti della macchina, ma coprire l’intera catena materiale—macchina—finestra di processo—risultato: ad esempio, per il nylon PA12 nel processo SLS, una temperatura di stampa consigliata di 185—195°C, uno spessore di strato di 0,1—0,15 mm e una temperatura di preriscaldamento circa 3—5°C inferiore al punto di fusione; per l’acciaio per stampi 18Ni300 nel processo SLM, una potenza laser di 200—370 W, una velocità di scansione di 800—1200 mm/s e uno spessore di strato di 0,03—0,05 mm. Ogni parametro dovrebbe essere accompagnato dalle caratteristiche del pezzo corrispondente, dalla qualità di formatura ottenuta (densità, precisione dimensionale, rugosità superficiale) e da un numero di lotto tracciabile, così che pezzi simili possano in seguito riutilizzare direttamente tali informazioni invece di ripartire da zero. Il valore di un database dei parametri sta nel fatto che possa essere ricercato, riutilizzato e verificato.
2. Trasformare le linee guida DFM in checklist di revisione eseguibili
Il design for manufacturability (DFM) è una delle conoscenze che le aziende di stampa 3D dovrebbero standardizzare con maggiore urgenza. Invece di affidarsi ogni volta, prima di un preventivo, a promemoria verbali basati sull’esperienza, è meglio trasformare le regole generali in checklist strutturate: spessore minimo delle pareti (circa 0,5—1 mm per resina SLA, circa 1—1,5 mm per nylon SLS, circa 0,3—0,5 mm per metallo SLM), angolo di sporgenza (per l’auto-supporto in genere è necessario ≥45°), dimensione minima delle feature, gioco di assemblaggio (per accoppiamenti funzionali si consigliano 0,1—0,3 mm), accessibilità dei supporti e costo della loro rimozione. La checklist dovrebbe essere iterata continuamente sulla base di casi reali: ogni volta che una rilavorazione è causata dall’assenza di una certa regola, quella regola va aggiunta alle linee guida. Quando le linee guida DFM diventano elementi di revisione selezionabili, anche i nuovi arrivati possono intercettare già in fase di preventivo la maggior parte dei rischi prevedibili.
3. Database dei casi di insuccesso: trasformare gli errori in asset organizzativi
L’insuccesso è la conoscenza più costosa e anche quella che più facilmente viene scartata. Si consiglia di creare un database dei casi di insuccesso, registrando con un modello uniforme: caratteristiche geometriche del pezzo, percorso di processo, fenomeno di difetto (cricche, deformazioni, balling, mancata fusione tra strati, fuori tolleranza dimensionale, ecc.), analisi della causa radice, azioni correttive e risultati di verifica. Ad esempio, un componente a parete sottile in lega di alluminio che si è deformato dopo la rimozione dalla piastra di base aveva come causa radice l’accumulo di tensioni termiche e una direzione unica di rilascio delle tensioni; le misure correttive sono state l’aggiunta di una fase di ricottura e l’ottimizzazione della suddivisione della scansione. Oppure, una struttura a cavità profonda è stata scartata in post-processing perché i supporti non erano raggiungibili: la causa radice era la mancata valutazione della rimovibilità dei supporti in fase DFM. Un database dei casi di insuccesso rende possibile non commettere lo stesso errore una seconda volta, e il suo valore spesso supera quello dei casi di successo.
4. Accumulo continuo dei dati su macchine e materiali
Anche lo stato delle macchine e i lotti di materiale devono essere registrati. La stessa polvere della stessa classe può presentare differenze tra lotti in distribuzione granulometrica, contenuto di ossigeno e scorrevolezza, con effetti diretti sulla stabilità di stampa. Creare archivi dei lotti di materiale (fornitore, numero di lotto, principali indicatori fisico-chimici, finestra di processo applicabile) e registri operativi delle macchine (vita utile dei componenti critici, registri di manutenzione, curve di deriva del processo) consente, quando si verifica una variazione di qualità, di individuare rapidamente se la causa sia il materiale, la macchina o una variabile di processo. Quando piani di manutenzione delle macchine, tasso di recupero della polvere e temperatura e umidità ambientali vengono inclusi nella stessa catena dati, la tracciabilità della qualità dispone finalmente di una base dati solida.
5. Meccanismi di classificazione, ricerca e riutilizzo: rendere la conoscenza davvero utilizzabile
La sedimentazione della conoscenza è solo il primo passo; il punto chiave è che sia davvero utilizzabile. La conoscenza dovrebbe essere etichettata in modo multidimensionale attorno a tipo di pezzo—materiale—processo—problema, supportando la ricerca per scenario; ad esempio, inserendo “deformazione SLM lega di alluminio a parete sottile”, il sistema dovrebbe poter richiamare direttamente suggerimenti sui parametri, divieti DFM e casi di insuccesso. Oltre alla ricerca, le conoscenze ad alto riutilizzo dovrebbero essere anticipate nei processi sotto forma di schede e modelli: modello di preventivo, modulo di revisione DFM, SOP di post-processing, checklist di ispezione del primo pezzo. Solo quando l’ingegnere vede la conoscenza corretta nel momento corretto, la gestione della conoscenza passa dall’archivio alla linea di produzione.
6. Percorso di implementazione e fraintendimenti comuni
Si consiglia un’implementazione dal leggero al complesso: iniziare con un processo pilota singolo (ad esempio SLS nylon), usando i documenti esistenti per consolidare un database dei parametri e una checklist DFM; poi creare un meccanismo di retrospettiva dei casi di insuccesso, trasformando i problemi di qualità settimanali in memoria organizzativa; infine integrare i dati di macchine e materiali per formare un ciclo chiuso tracciabile. Tra i fraintendimenti comuni ci sono: equiparare la gestione della conoscenza all’acquisto di un sistema (lo strumento è solo il supporto, la gestione dei contenuti è il cuore), registrare solo i successi e non i fallimenti, scrivere la conoscenza e poi non mantenerla, facendola rapidamente diventare obsoleta. Una gestione della conoscenza sostenibile si basa sull’inserire registrazione—revisione—riutilizzo nel ritmo quotidiano, non su un progetto una tantum.
Conclusione
La competitività delle aziende di stampa 3D dipende sempre meno dalle prestazioni della singola macchina e sempre più dalla capacità di sistematizzare esperienze disperse e rendere replicabili successi occasionali. Costruendo un sistema di gestione della conoscenza centrato su database dei parametri di processo, linee guida DFM, database dei casi di insuccesso e dati su macchine e materiali, un’azienda può, nella crescita dalla prototipazione alla consegna di piccole serie, stabilizzare la qualità, accorciare la curva di apprendimento e trasformare l’esperienza individuale in asset organizzativo.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.