
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D meninjau ketebalan dinding, struktur, material, proses, jumlah, dan finishing sebelum penawaran.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Analisis Akar Penyebab 8D untuk Keluhan Pelanggan 3D Printing: Siklus Kuantitatif dari Atribusi Kegagalan hingga Verifikasi Tindakan Korektif
Keluhan pelanggan 3D printing sering berhenti pada pembuatan ulang dan permintaan maaf, sehingga kegagalan serupa terus berulang. Artikel ini menyajikan penerapan 8D untuk manufaktur aditif: kuantifikasi masalah, penahanan sementara dan pembekuan batch, batas penggunaan 5Why dan diagram tulang ikan, sumber variasi proses khusus manufaktur aditif, ambang verifikasi kapabilitas proses lintas batch berkelanjutan, kriteria kuantitatif untuk penerimaan konsesi dan klaim, serta pengembalian kasus ke FMEA untuk membangun kapabilitas organisasi.

news
Metode Kuantitatif Manajemen Risiko Proyek Pencetakan 3D: Register Risiko, Skor FMEA, dan Prioritas RPN
Manajemen risiko pada sebagian besar proyek pencetakan 3D masih berhenti pada tingkat slogan rencana kontingensi dan tidak memiliki kriteria kuantitatif yang dapat diverifikasi. Artikel ini menyajikan jalur implementasi rekayasa: membangun register risiko dengan bidang terstruktur, menghitung RPN melalui penilaian tingkat keparahan S, kejadian O, dan deteksi D beserta tabel acuan skor, mengoreksi bias model perkalian dengan ambang keparahan, serta menghubungkan register dengan empat tonggak proyek—tinjauan pesanan, inspeksi artikel pertama, peningkatan produksi batch kecil, dan pelepasan produksi massal—untuk membentuk siklus risiko yang dapat diaudit.

news
Manajemen Siklus Hidup Suku Cadang Habis Pakai dan Suku Cadang 3D Printer: Metode Penggantian Kuantitatif Berbasis MTBF untuk Lensa Pelindung, Recoater Blade, dan Filter
Waktu henti tak terencana di bengkel manufaktur aditif umumnya bukan disebabkan oleh kegagalan komponen mahal seperti laser atau galvo, melainkan oleh komponen habis pakai bernilai rendah—seperti lensa pelindung, recoater blade, filter, dan seal—yang telah melampaui ambang batas. Artikel ini menjelaskan klasifikasi komponen habis pakai berdasarkan rantai optik, rantai lapisan serbuk, serta rantai lingkungan dan pendukung; mekanisme kegagalannya; penggunaan MTBF dan MTTR untuk membangun baseline interval penggantian berbasis data aktual; analisis pohon kegagalan untuk memprioritaskan komponen penghambat utama; serta metode lengkap untuk verifikasi benda uji standar pascapenggantian, pemeriksaan antara alat ukur, dan inventaris suku cadang berbasis klasifikasi ABC.

news
Buku Besar Aset Sepanjang Siklus Hidup Peralatan Pencetakan 3D: Dari Perhitungan Penyusutan, Keputusan Retrofit hingga Penanganan Nilai Sisa saat Pensiun
Banyak perusahaan menghentikan analisis investasi peralatan yang ketat setelah penandatanganan penerimaan. Penurunan kinerja, investasi retrofit, dan nilai sisa saat pensiun selama tahun-tahun berikutnya tidak diperhitungkan, sehingga nilai buku bersih terlepas jauh dari kemampuan aktual. Artikel ini menyajikan buku besar dua jalur untuk aspek keuangan dan teknis, batas kuantitatif antara retrofit dan penggantian mesin, empat pemicu pensiun, serta urutan penanganan nilai sisa melalui penjualan kembali unit utuh, penggunaan dengan penurunan kelas, pemanfaatan ulang komponen, dan penghapusan yang patuh regulasi. Artikel ini juga menjelaskan bagaimana data keluar dapat memperbaiki model TCO berikutnya.
news
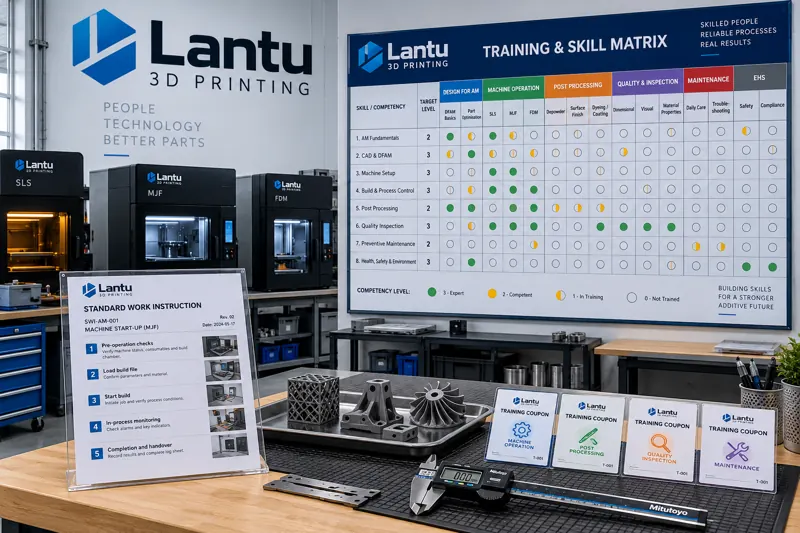
Matriks Keterampilan dan Pengembangan Tenaga Kerja Multikeahlian di Bengkel 3D Printing
Bengkel manufaktur aditif sering menggambarkan kemampuan personel dengan label samar seperti “bisa mengoperasikan mesin”, sehingga risiko muncul ketika struktur pesanan berubah dan proses kritis hanya dikuasai satu atau dua orang. Artikel ini menjelaskan cara membangun matriks keterampilan: mengurai tugas menjadi tindakan yang dapat diamati, menetapkan standar level 0–3 dan kalibrasi lintas fungsi, menggunakan titik jangkar untuk mencegah penilaian terlalu tinggi, serta memanfaatkan matriks untuk penjadwalan, otorisasi kerja, identifikasi kesenjangan kompetensi, pengembangan tenaga kerja multikeahlian dengan peran utama dan pendukung, serta evaluasi berbasis praktik dan hasil.

news
Manajemen Utilitas dan Sistem Pendukung Bengkel Cetak 3D: Rekayasa Stabilitas dari Gas Inert, Air Sirkulasi, hingga Distribusi Daya dan Pengendalian Debu
Waktu henti tak terencana di bengkel manufaktur aditif sebagian besar bukan berasal dari mesin cetak itu sendiri, melainkan dari empat jalur utilitas: pasokan gas, air, listrik, dan pengendalian debu. Artikel ini menguraikan batas kendali serta praktik rekayasa untuk kemurnian dan kontinuitas gas inert, suhu dan kualitas air pendingin sirkulasi, kualitas distribusi daya dan pembumian, serta manajemen perbedaan tekanan sistem pengumpulan debu.

news
Pengendalian Proses Statistik (SPC) untuk Pengiriman Massal Cetak 3D: Metode Rekayasa dari Karakteristik Kritis hingga Siklus Tindak Lanjut Sinyal Khusus
Untuk memenuhi kebutuhan pengendalian kualitas saat pencetakan 3D beralih dari produksi kecil ke pengiriman massal, artikel ini menjelaskan penerapan Statistical Process Control (SPC) secara sistematis: cara mengidentifikasi karakteristik kritis, memverifikasi resolusi alat ukur, memilih peta kendali Xbar-R dan menetapkan aturan deteksi sinyal khusus, merancang pengambilan sampel subgrup agar variasi acak tercermin di dalam grup dan penyebab yang dapat ditelusuri terlihat antargrup, serta siklus respons empat langkah setelah sinyal khusus terdeteksi. Artikel ini juga menjelaskan perbedaan antara batas kendali dan batas toleransi, arti ambang Cpk, serta cara menghindari kesalahan umum seperti tidak memperbarui batas kendali atau hanya memantau tanpa melakukan perbaikan.

news
Penguatan Mekanis dan Finishing Permukaan Komponen Cetak 3D: Dari Shot Peening dan Burnishing hingga Perataan Saluran Internal
Kekasaran permukaan as-built, partikel semi-meleleh, dan tegangan tarik sisa merupakan kelemahan utama ketahanan lelah komponen manufaktur aditif. Artikel ini menguraikan batas penerapan shot peening, burnishing, laser shock peening, vibratory finishing, dan magnetic abrasive finishing berdasarkan empat indikator integritas permukaan, serta menyajikan metode penyusunan rute proses berdasarkan mode kegagalan dan loop verifikasi melalui inspeksi sampling.

news
Pemantauan Online Kolam Lebur dan Pengendalian Kualitas Proses pada Pencetakan 3D Logam
Cacat kualitas dalam manufaktur aditif logam terjadi dalam hitungan milidetik di dalam ruang tertutup, saat seluruh biaya telah terlanjur dikeluarkan ketika ditemukan melalui inspeksi pascaproses. Artikel ini membahas prinsip observasi pemantauan online kolam lebur, pertukaran rekayasa antara sensor fotodioda dan pencitraan koaksial, metode membangun sistem kriteria berlapis, serta cara mengintegrasikan data proses ke dalam pengendalian produk tidak sesuai dan siklus tindakan korektif-preventif untuk produksi skala besar.

news
Peningkatan Kapasitas Produksi 3D Printing Skala Kecil: Metode Rekayasa dari Produksi Percobaan hingga Batch Stabil
Keberhasilan verifikasi produk pertama tidak berarti batch dapat dikirimkan secara andal. Artikel ini menyajikan metode peningkatan kapasitas 3D printing dalam empat tahap, dari produksi percobaan skala kecil hingga batch stabil: pembakuan paket parameter proses dan verifikasi lintas mesin, analisis Pareto penyebab yield, waktu siklus proses bottleneck dan penyeimbangan lini, serta enam kriteria pelepasan sebelum peningkatan volume. Metode ini membantu tim mengubah keberhasilan sekali menjadi kapabilitas pengiriman yang dapat direplikasi.

news
Sertifikasi Keterampilan dan Sistem Pelatihan-Evaluasi untuk Posisi 3D Printing: Dari Peta Kurikulum hingga Otorisasi Kerja Bersertifikat
Banyak bengkel 3D printing memiliki catatan pelatihan lengkap, tetapi tidak dapat membuktikan bahwa operator benar-benar kompeten. Artikel ini menyajikan pendekatan rekayasa untuk sertifikasi keterampilan jabatan: unit kompetensi berbasis ambang batas, peta kurikulum tiga tahap, bank soal praktik dan penolakan langsung untuk item kritis, matriks otorisasi L1-L3, evaluasi efektivitas empat tingkat Kirkpatrick, serta mekanisme pelatihan ulang dan penurunan level untuk memasukkan variasi faktor manusia ke dalam manajemen kapabilitas proses yang dapat ditelusuri.

news
Instalasi, Commissioning, dan Penerimaan Lokasi (SAT) Peralatan Cetak 3D: Metode Rekayasa dari Persiapan Lokasi hingga Persetujuan Uji Operasional
Kedatangan peralatan tidak berarti siap berproduksi. Artikel ini menguraikan alur lengkap instalasi, commissioning, dan Site Acceptance Test (SAT) untuk peralatan manufaktur aditif: batas pembagian FAT dan SAT, lima indikator keras untuk daya dukung lokasi, listrik, dan gas, pembentukan dua jalur acuan geometris dan proses, daftar penerimaan SAT dengan empat kategori penilaian, serta kriteria persetujuan uji operasional berbasis pesanan nyata, termasuk solusi untuk tiga kendala umum.
Mulai dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.