
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D meninjau ketebalan dinding, struktur, material, proses, jumlah, dan finishing sebelum penawaran.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
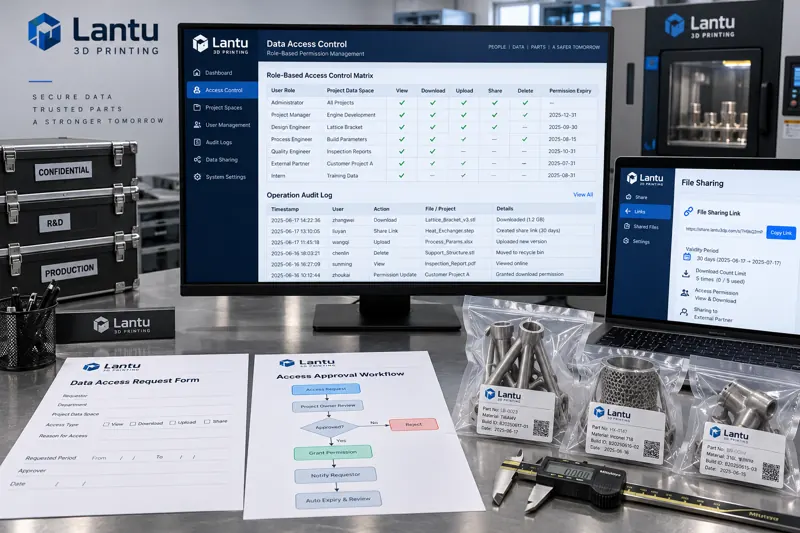
Hak Akses Akun dan Kontrol Akses Perusahaan Pencetakan 3D: Metode Rekayasa dari Definisi Peran, Otorisasi Minimum hingga Jejak Operasi
Kebocoran data di perusahaan pencetakan 3D sebagian besar bukan karena enkripsi yang buruk, melainkan karena sistem hak akses akun yang tidak terkendali: izin tidak dicabut setelah mutasi jabatan, unduhan tanpa persetujuan, dan akses tanpa jejak. Artikel ini menyajikan solusi rekayasa hak akses yang dapat diterapkan—mengorganisasi objek data berdasarkan proyek, menerjemahkan jabatan menjadi peran, menolak secara default dan memberi otorisasi sementara sesuai kebutuhan, memisahkan unduhan dari pengiriman eksternal, mengelola siklus hidup akun dalam tiga tahap, serta menerapkan log anti-manipulasi dan mekanisme peringatan otomatis yang dapat menjawab siapa melakukan apa, terhadap objek apa, dan kapan.
news
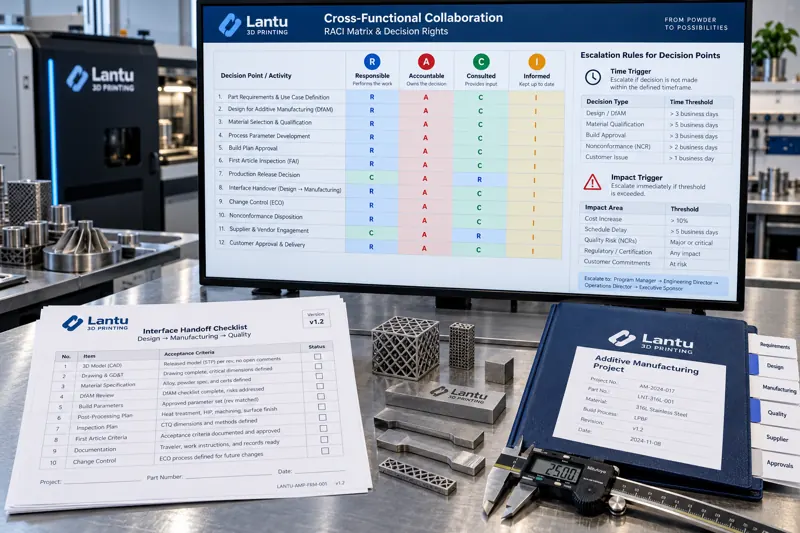
Perancangan Tanggung Jawab dan Wewenang Keputusan untuk Kolaborasi Lintas Departemen dalam Pencetakan 3D
Kegagalan kolaborasi lintas departemen sering kali bukan masalah sikap, melainkan wewenang keputusan yang tidak didefinisikan. Artikel ini menyajikan pendekatan rekayasa yang dapat diterapkan: memecah aktivitas kolaborasi menjadi unit keputusan yang dapat didelegasikan dan menetapkan satu penanggung jawab melalui matriks RACI, menggunakan daftar antarmuka untuk menetapkan keluaran antar-departemen yang dapat diterima, menangani perselisihan dengan aturan eskalasi berbasis waktu dan dampak serta tindakan default, lalu melakukan pengukuran bulanan melalui catatan keputusan, serah-terima, dan eskalasi untuk merevisi matriks.

news
Standardisasi Dokumen Teknis untuk Pencetakan 3D: Dari Blok Judul, BOM hingga Persyaratan Teknis yang Dapat Dinilai
Model yang sama dapat menghasilkan tiga hasil berbeda di tiga pabrik; akar masalahnya sering kali bukan peralatan, melainkan dokumen teknis yang tidak jelas. Artikel ini menjelaskan empat pertanyaan tambahan yang harus dijawab gambar manufaktur aditif, kolom yang perlu dibakukan dalam blok judul, pernyataan batas pengiriman dalam BOM, cara mengubah persyaratan teknis dari kata sifat menjadi klausul yang dapat dinilai, serta metode pengendalian versi dan pencatatan perubahan.

news
Tata Kelola Data Induk dan Satu Objek Satu Kode untuk Pencetakan 3D
Kerugian tersembunyi yang paling umum di bengkel pencetakan 3D dengan variasi tinggi dan volume rendah bukanlah waktu henti, melainkan satu objek dengan banyak kode. Artikel ini membahas empat entitas utama data induk, aturan pengodean tersegmentasi, kriteria peningkatan versi, serta langkah implementasi dan indikator penerimaan yang terukur.

news
Metode Penganggaran Modal untuk Investasi Peralatan Pencetakan 3D: Kerangka Keputusan dari NPV dan IRR hingga Analisis Sensitivitas
Keputusan investasi peralatan tidak cukup hanya menghitung TCO. Artikel ini menyajikan kerangka penganggaran modal untuk membangun kapasitas pencetakan 3D: menggunakan arus kas terdiskonto untuk menangani nilai waktu uang, NPV dan IRR untuk menetapkan ambang keputusan yang jelas, serta tiga skenario dan analisis sensitivitas untuk mengungkap risiko perubahan utilisasi, harga per unit, konsumsi energi, dan konsumsi material. Artikel ini juga menjelaskan cara menghitung utilisasi titik impas dan titik tinjauan pascainvestasi.
news
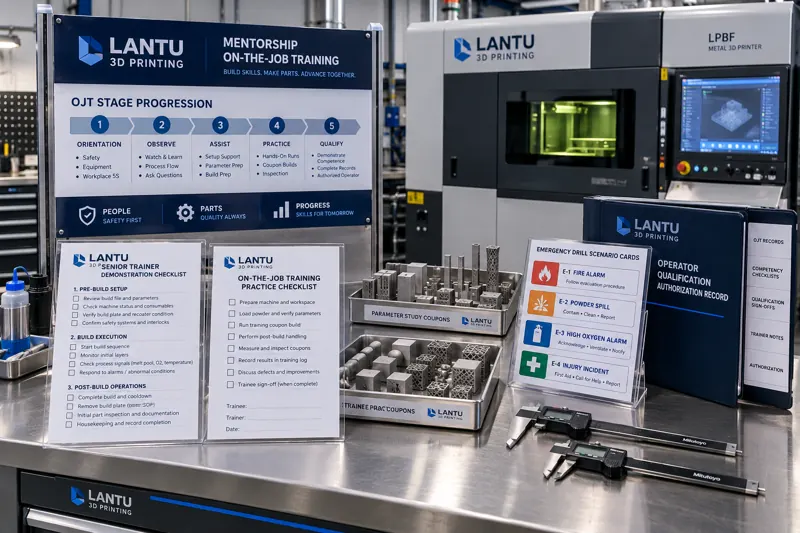
Mekanisme Pendampingan dan Transfer Keahlian untuk Pelatihan Talenta Pencetakan 3D
Sistem pelatihan yang telah dibangun sering gagal menghasilkan operator mandiri karena proses pendampingan belum direkayasa secara sistematis. Artikel ini membahas klasifikasi pengetahuan tiga tingkat, rencana OJT empat tahap beserta kriteria pelepasan, mekanisme seleksi dan penguatan instruktur internal, desain simulasi meja dan latihan fisik, serta keterkaitan otorisasi kompetensi jabatan dengan evaluasi ulang.
news
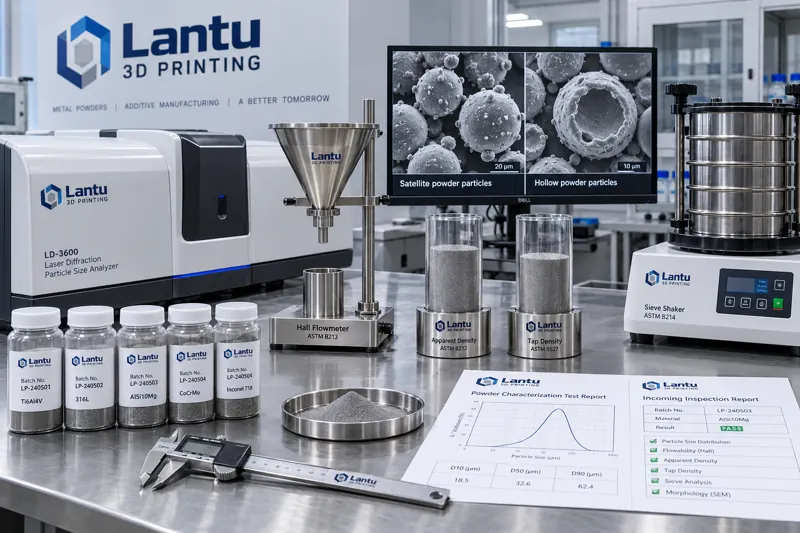
Karakterisasi dan Penerimaan Masuk Serbuk Logam untuk Pencetakan 3D: Metode Penilaian dari Distribusi Ukuran Partikel, Densitas Curah hingga Laju Alir Hall
Dua sertifikat mutu menunjukkan D50 dan kandungan oksigen yang sama, tetapi performa saat pencetakan dapat berbeda beberapa kali lipat. Artikel ini menyajikan sistem indikator terukur untuk penerimaan serbuk logam: ujung D10/D90 distribusi ukuran partikel, densitas curah dan ketuk serta rasio Hausner, laju alir Hall, kuantifikasi serbuk satelit dan serbuk berongga, serta keterkaitan luas permukaan BET dengan kenaikan oksigen. Artikel ini juga menyertakan formulir penerimaan yang dapat diterapkan dengan 6 pengujian wajib, 2 pengujian sampling, dan aturan penyimpanan sampel.
news
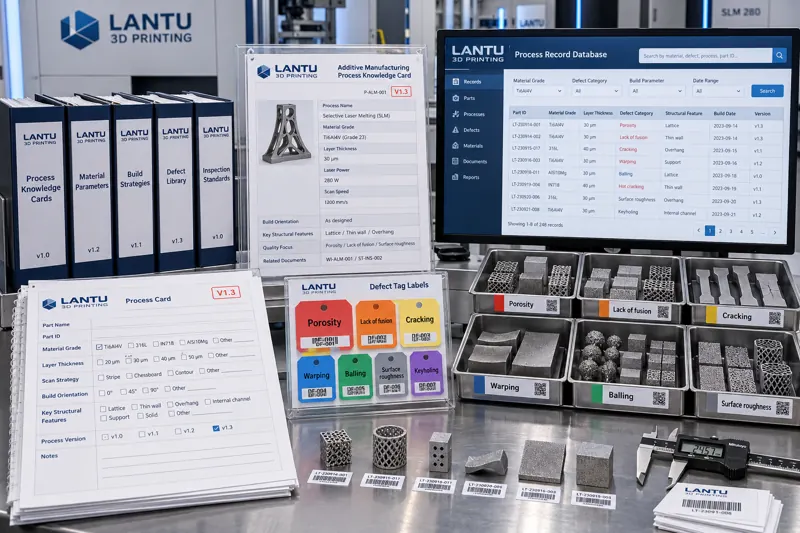
Metode Terstruktur untuk Pengetahuan Proses Pencetakan 3D: Dari Metadata dan Kosakata Terkendali hingga Sistem Kartu Proses yang Dapat Dicari
Basis pengetahuan yang sudah dibangun tetapi tetap tidak mampu menemukan pengalaman yang dapat digunakan merupakan kegagalan paling umum dalam manajemen pengetahuan perusahaan pencetakan 3D. Artikel ini menyajikan jalur terstruktur yang praktis: sembilan bidang metadata wajib, kosakata terkendali dan normalisasi sinonim, templat kartu proses lima bagian, aturan penomoran, versi, dan penghentian, serta tiga indikator penerimaan—tingkat keberhasilan pencarian, tingkat penggunaan ulang kartu proses, dan tingkat kejadian kegagalan berulang—untuk mengubah pengalaman proses yang tersebar menjadi aset rekayasa yang dapat dicari, dirujuk, dan diberi versi.
news
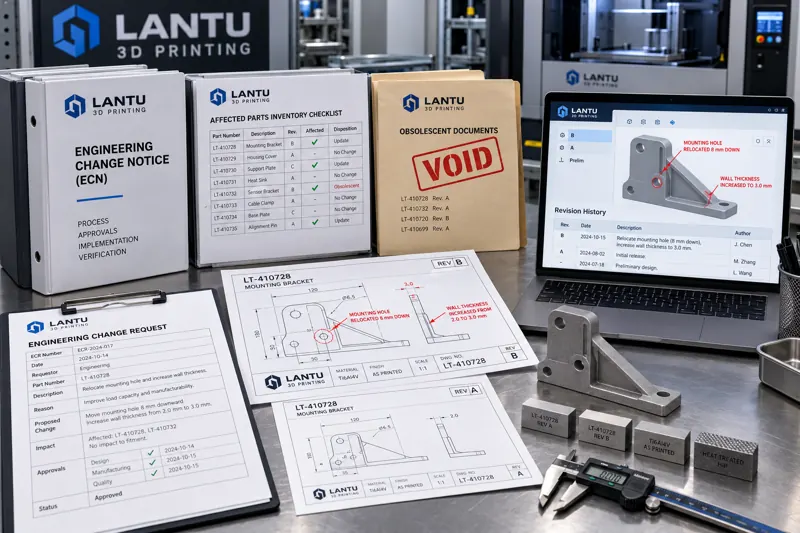
Manajemen Perubahan Proyek 3D Printing: Metode Closed-Loop dari Formulir Permintaan hingga Pengendalian Versi
Jika permintaan perubahan dalam proyek 3D printing hanya disampaikan secara lisan, model dapat berubah tanpa pembaruan penawaran, gambar versi lama tetap beredar di area produksi, dan parameter proses dapat diubah sembarangan. Artikel ini membagi perubahan menjadi perubahan spesifikasi geometri/teknis, perubahan proses internal, serta deviasi dan konsesi; serta menyajikan formulir permintaan perubahan dengan satu pintu, lima daftar periksa analisis dampak, otorisasi berjenjang, dan closed-loop verifikasi produk pertama.

news
Metode desain eksperimen untuk pengembangan proses pencetakan 3D: jalur rekayasa dari penyaringan ortogonal dan pemodelan permukaan respons hingga kalibrasi jendela proses
Kopling multifaktor membuat penyetelan parameter satu faktor secara bergantian tidak efektif. Artikel ini menyajikan sistem eksperimen tiga tingkat untuk pengembangan proses pencetakan 3D: eksperimen ortogonal menyelesaikan penyaringan faktor dan pemeringkatan signifikansi dalam 9 percobaan, metode permukaan respons membangun model kuadratik dengan efek interaksi melalui sekitar 20 percobaan dan menggunakan fungsi desirabilitas untuk menyelesaikan konflik multiobjektif, sedangkan kontur tumpang tindih menghasilkan jendela proses yang dapat dirilis dengan margin keselamatan 10%, dilengkapi daftar periksa pelaksanaan dan tiga kesalahan umum.
news
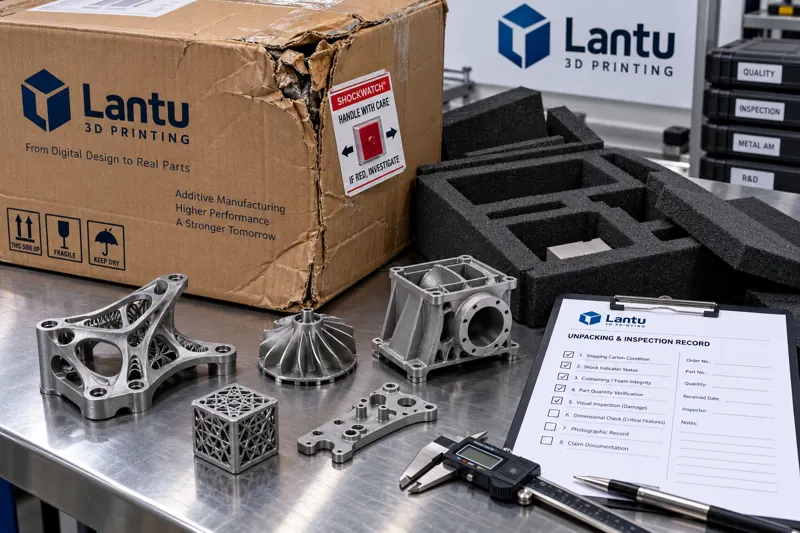
Penanganan Rekayasa Kerusakan Barang dan Klaim untuk Komponen Cetak 3D: Dari Inspeksi Pembukaan Kemasan, Rantai Bukti, hingga Penetapan Tanggung Jawab dan Pengendalian Tenggat
Akar sengketa kerusakan selama pengangkutan komponen cetak 3D sering kali bukan kerusakannya sendiri, melainkan ketiadaan prosedur pembukaan kemasan, rantai bukti, dan kriteria penetapan tanggung jawab. Artikel ini menguraikan klasifikasi bentuk kerusakan, enam langkah standar pembukaan kemasan, lima kategori rantai bukti, kriteria penetapan tanggung jawab dan pembagian beban pembuktian, metode pengendalian tenggat serta perhitungan nilai klaim, dan jalur tertutup untuk mengubah kasus individual menjadi aturan desain kemasan.
news
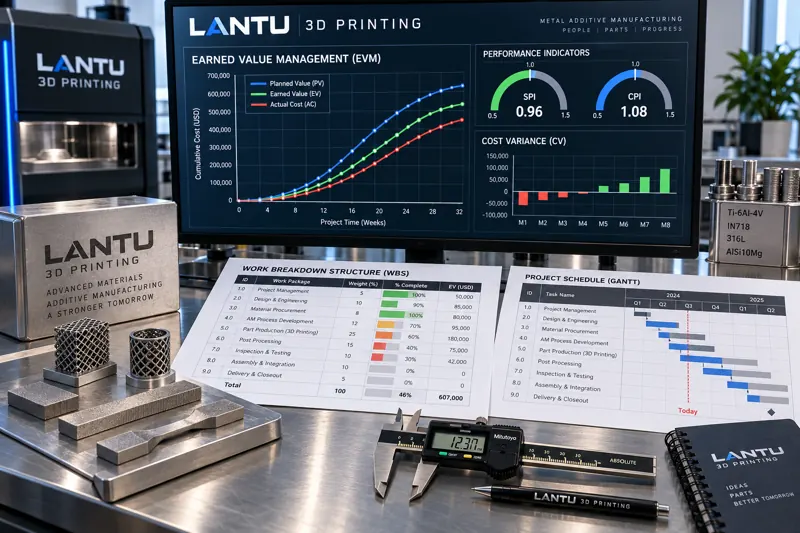
Manajemen Kemajuan dan Biaya Terukur untuk Proyek Pencetakan 3D: Penerapan Rekayasa dari Analisis Nilai Hasil, SPI/CPI hingga Estimasi Penyelesaian
Pesanan pencetakan 3D sering digambarkan sebagai “80% selesai”, tetapi kemajuan per lapisan tidak selalu selaras dengan pengiriman aktual dan terjadinya biaya, sehingga keterlambatan dan pembengkakan biaya dapat terjadi bersamaan. Artikel ini menyajikan jalur penerapan rekayasa Earned Value Management (EVM) di fasilitas pencetakan: menggunakan bobot paket kerja untuk menentukan PV, kriteria yang dapat diverifikasi untuk menentukan EV, serta pengumpulan AC dengan standar yang seragam, lalu menghitung SV/CV/SPI/CPI dan memproyeksikan EAC serta ETC. Terakhir, ambang peringatan dihubungkan dengan tindakan manajemen spesifik agar komitmen jadwal dan biaya memiliki dasar yang terukur.
Mulai dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.