
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D meninjau ketebalan dinding, struktur, material, proses, jumlah, dan finishing sebelum penawaran.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
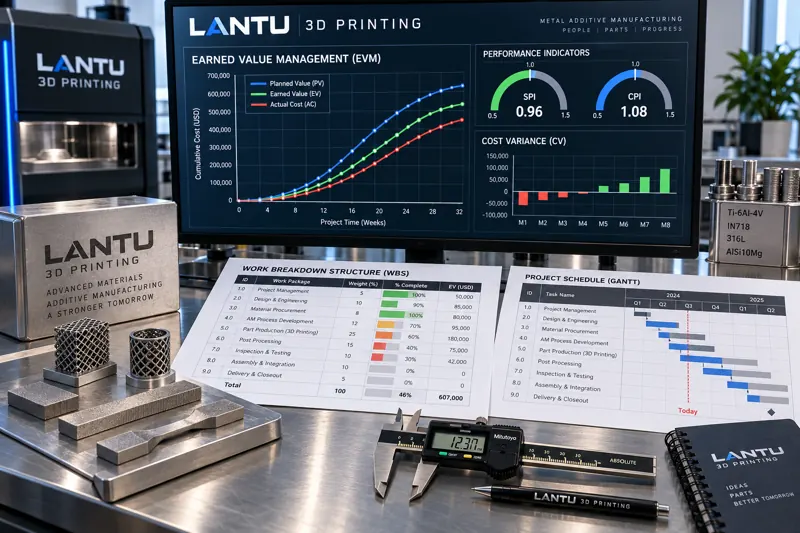
Manajemen Kemajuan dan Biaya Terukur untuk Proyek Pencetakan 3D: Penerapan Rekayasa dari Analisis Nilai Hasil, SPI/CPI hingga Estimasi Penyelesaian
Pesanan pencetakan 3D sering digambarkan sebagai “80% selesai”, tetapi kemajuan per lapisan tidak selalu selaras dengan pengiriman aktual dan terjadinya biaya, sehingga keterlambatan dan pembengkakan biaya dapat terjadi bersamaan. Artikel ini menyajikan jalur penerapan rekayasa Earned Value Management (EVM) di fasilitas pencetakan: menggunakan bobot paket kerja untuk menentukan PV, kriteria yang dapat diverifikasi untuk menentukan EV, serta pengumpulan AC dengan standar yang seragam, lalu menghitung SV/CV/SPI/CPI dan memproyeksikan EAC serta ETC. Terakhir, ambang peringatan dihubungkan dengan tindakan manajemen spesifik agar komitmen jadwal dan biaya memiliki dasar yang terukur.
news
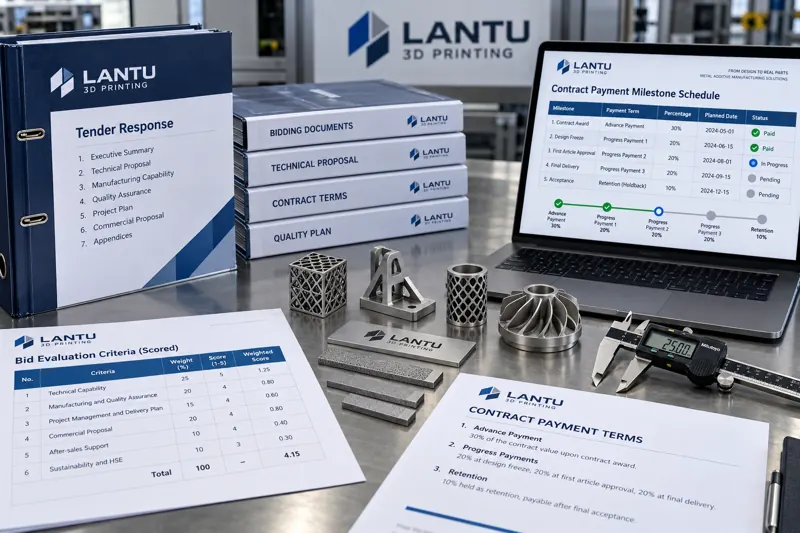
Respons Tender dan Manajemen Pelaksanaan Kontrak Proyek Pencetakan 3D: Dari Penguraian Faktor Penilaian hingga Pengendalian Kuantitatif Tahap Pembayaran
Risiko proyek manufaktur aditif sering kali bukan terletak pada penawaran harga, melainkan pada respons tender dan pelaksanaan kontrak. Artikel ini menyajikan metode kuantitatif untuk lembar kerja pemetaan faktor penilaian, tabel deviasi teknis, struktur pembayaran berbasis tonggak, mekanisme perintah perubahan, dan pemantauan buku besar penerimaan pembayaran, guna membantu tim merekayasa klausul komersial serta mengurangi risiko pendanaan awal dan keterlambatan piutang.
news
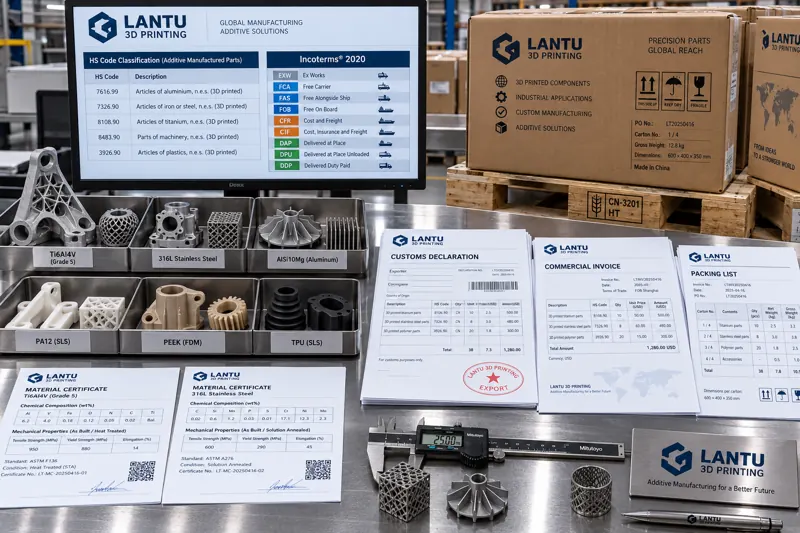
Rekayasa Dokumen Pengiriman Lintas Batas untuk Komponen Cetak 3D: Metode Praktis dari Klasifikasi Kode HS hingga Verifikasi Konsistensi Dokumen
Penyebab paling umum penahanan komponen cetak 3D di luar negeri bukanlah kegagalan mutu, melainkan ketidaksesuaian antara dokumen dan barang fisik: klasifikasi serta deskripsi kode HS yang bertentangan, elemen deklarasi yang tidak lengkap, ketentuan transaksi pada faktur yang tidak sesuai kontrak, atau kemasan kayu tanpa penandaan yang sesuai. Artikel ini menyajikan kertas kerja klasifikasi, elemen deklarasi per nomor komponen, verifikasi segitiga kontrak–faktur–packing list, persyaratan kepatuhan penandaan kemasan, dan jalur penanganan anomali untuk mengubah deklarasi lintas batas dari tindakan satu kali menjadi proses rekayasa yang terdokumentasi, tervalidasi, dan dapat ditelusuri.
news
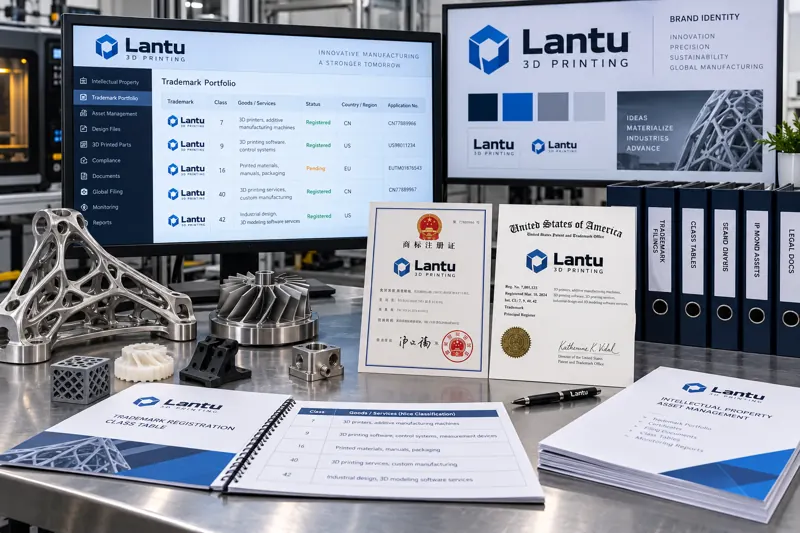
Perlindungan Merek sebagai Aset Merek 3D Printing: Dari Strategi Kelas, Penyimpanan Bukti Penggunaan hingga Penanganan Bertingkat atas Pelanggaran
Rantai pengiriman layanan 3D printing sangat terdigitalisasi, sehingga biaya untuk menyalin sebuah nama setelah terlihat hampir nol. Artikel ini menyajikan langkah perlindungan merek dan brand yang dapat diterapkan oleh perusahaan 3D printing melalui enam tahap: penetapan kelas, penelusuran sebelum pendaftaran, penyimpanan bukti penggunaan, otorisasi konten cetak, pemantauan pelanggaran, dan manajemen register. Perusahaan dapat mengonfigurasi kelas “3+2” berdasarkan bisnis aktual, mengarsipkan bukti penggunaan yang lengkap setiap enam bulan untuk menghadapi pembatalan akibat tidak digunakan selama tiga tahun berturut-turut, meminta rantai otorisasi merek atas desain dari pelanggan dan memperhatikan sifat teritorial hak, menemukan pelanggaran melalui pemantauan tiga tingkat serta menanganinya secara bertahap melalui pengaduan platform, surat kuasa hukum, dan jalur administratif maupun peradilan, lalu mengelola tenggat perpanjangan, perubahan, dan lisensi melalui register.
news
Serah Terima Shift dan Manajemen Tim di Bengkel 3D Printing: Metode Kerja Standar dari Transfer Status hingga Konsistensi Antarshift
Pekerjaan pembentukan 3D printing sering berlangsung lintas beberapa shift, sehingga kualitas serah terima secara langsung menentukan kontinuitas komponen dalam proses dan stabilitas pengiriman. Artikel ini membagi isi serah terima ke dalam empat kategori—status peralatan, pekerjaan dalam proses, penyimpangan abnormal, serta tugas dan komitmen tertunda—dan memberikan panduan mengenai periode tumpang tindih 15–20 menit, rute inspeksi tetap, urutan transfer dari abnormalitas ke tugas, serta tiga indikator kuantitatif untuk mengubah instruksi lisan menjadi prosedur kerja standar yang dapat ditelusuri dan dievaluasi.

news
Keputusan Disposisi Produk 3D Printing Tidak Sesuai: Metode Loop Tertutup MRB dari Klasifikasi Cacat, Penentuan Kelayakan Perbaikan, hingga Konsesi dan Scrap
Setelah cacat terdeteksi pada komponen 3D printing, biaya terbesar sering kali berasal dari keputusan disposisi berikutnya. Artikel ini menyajikan metode loop tertutup yang dapat diterapkan: mengklasifikasikan cacat berdasarkan tingkat keparahan, keterdeteksian, dan keterperbaikan; menentukan kelayakan perbaikan melalui tiga pertanyaan mengenai pemulihan persyaratan gambar, validasi proses perbaikan, dan biaya dibanding produksi ulang; menetapkan batas lot dan persetujuan tertulis pelanggan untuk penerimaan konsesi; menentukan ruang lingkup containment pasca-scrap berdasarkan tugas cetak dan batch serbuk; serta mengubah kasus individual menjadi masukan perbaikan proses melalui mekanisme MRB dan register disposisi.

news
Manajemen Kesiapan Material dan Distribusi di Bengkel Cetak 3D: Pendekatan Rekayasa dari Verifikasi Paket Kerja, Persediaan di Sisi Lini, hingga Respons Kekurangan Material
Keterlambatan pengiriman di bengkel cetak 3D sering keliru dianggap sebagai masalah kapasitas atau proses, padahal banyak penghentian produksi berasal dari material yang belum lengkap saat pekerjaan harus dimulai. Artikel ini menyajikan daftar periksa verifikasi kelengkapan paket kerja berbasis perintah kerja, definisi tingkat kelengkapan berdasarkan waktu mulai beserta tiga tingkat ambang batas, strategi persediaan sisi lini yang berbeda untuk bahan habis pakai umum dan material yang dikendalikan berdasarkan batch, set minimum wadah dan penandaan distribusi, mekanisme respons kekurangan material tiga tingkat, serta rancangan antarmuka dengan penjadwalan kapasitas terbatas dan ketertelusuran batch.

news
Pengendalian Rekayasa Konsumsi Gas Inert dalam Pencetakan 3D: Dari Kriteria Kemurnian dan Uji Kebocoran Pipa hingga Perhitungan Konsumsi Gas per Komponen
Konsumsi gas inert pada pencetakan 3D logam sering dianggap sebagai bahan bantu yang dapat diabaikan, padahal satu siklus build dapat menghabiskan 80–150 m³ dengan biaya lebih dari seribu yuan. Artikel ini menguraikan empat komponen konsumsi—purging, pembilasan gas, penanganan bubuk, dan kehilangan tak terencana—serta menyajikan tiga kriteria mutu untuk kandungan oksigen dan titik embun, metode kuantifikasi kebocoran melalui uji tahan tekanan dan aliran dasar saat siaga, serta metode perhitungan konsumsi gas per komponen dan strategi optimasi seperti penggunaan gas bertingkat serta penggabungan build.
news
Evaluasi Efektivitas Pelatihan Talenta 3D Printing: Dari Model Kirkpatrick Empat Level dan Uji Praktik hingga Otorisasi Kerja Bersertifikat
Pelatihan yang telah dijadwalkan tidak berarti kompetensi telah terbentuk. Artikel ini menyajikan metode rekayasa untuk mengevaluasi efektivitas pelatihan talenta 3D printing: menggunakan model Kirkpatrick empat level untuk membangun hierarki evaluasi, terlebih dahulu menetapkan indikator dasar yang dapat diatribusikan seperti waktu changeover, waktu henti tak terencana, dan tingkat kelulusan first article pada pemeriksaan pertama; mengganti ujian tertulis dengan rubrik penilaian praktik di stasiun kerja; memverifikasi penguatan hasil melalui observasi perilaku berbasis sampling; serta menentukan keberlanjutan kursus berdasarkan rasio input-output dan mengintegrasikan hasil ke dalam sistem penjadwalan produksi melalui otorisasi bersertifikat serta siklus pelatihan ulang.
news
Perbandingan Harga dan Penetapan Pemasok untuk Pengadaan 3D Printing: Dari Normalisasi Penawaran hingga Pengendalian Klausul Pemasok
Tiga penawaran 3D printing berbeda hingga 37%; memilih harga terendah justru menimbulkan biaya pengerjaan ulang dan keterlambatan yang jauh lebih besar dalam dua bulan. Artikel ini menguraikan variabel tersembunyi seperti batch serbuk, ketebalan lapisan, pascaproses, dan metode inspeksi, serta menyajikan normalisasi penawaran, tabel acuan evaluasi harga, model penilaian penetapan pemasok, dan enam jenis klausul kontrak utama untuk mengubah pengadaan dari aktivitas penekanan harga menjadi pengendalian risiko.

news
Metode Inspeksi Sampling dan Keputusan untuk Validasi Sampel Pencetakan 3D: Dari Ukuran Sampel dan AQL hingga Aturan Rilis dan Penolakan
Dalam pengiriman pencetakan 3D bervolume kecil, mengukur seluruh fitur pada komponen pertama dan sampel terpilih memakan waktu serta sering kali tidak memiliki aturan keputusan yang jelas. Artikel ini menyajikan metode validasi sampling yang dapat langsung diterapkan: menentukan ukuran sampel berdasarkan ukuran lot, menggunakan sampling tersebar untuk mencakup variasi posisi pencetakan, menetapkan AQL dan angka keputusan (Ac, Re) berdasarkan klasifikasi karakteristik, serta menetapkan jalur inspeksi ulang, penerimaan konsesi, dan penolakan untuk ketidaksesuaian. Karakteristik kritis tidak boleh dikonsesikan, sehingga keputusan mutu menjadi konsisten dan dapat ditelusuri.

news
Batas Substitusi Pencetakan 3D dan Manufaktur Tradisional: Matriks Kuantitas–Kompleksitas, Titik Kritis Volume Ekonomis, dan Metode Keputusan Biaya Peralihan
Tidak ada keunggulan absolut antara manufaktur aditif dan manufaktur tradisional; yang ada adalah kondisi batas. Artikel ini menyajikan kerangka keputusan praktis: memetakan terlebih dahulu melalui matriks kuantitas–kompleksitas, menghitung secara presisi dengan rumus volume kritis N=F/(c2-c1), lalu memasukkan empat biaya tersembunyi—rekonstruksi data, rantai pascaproses, verifikasi kualitas, serta peralihan dan pengembalian—ke dalam satu tabel perbandingan. Parameter kemudian dikoreksi melalui produksi percobaan skala kecil dan kualifikasi produk pertama, sehingga keputusan rute proses berubah dari penilaian berbasis pengalaman menjadi terukur, dapat direproduksi, dan dapat diaudit.
Mulai dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.