
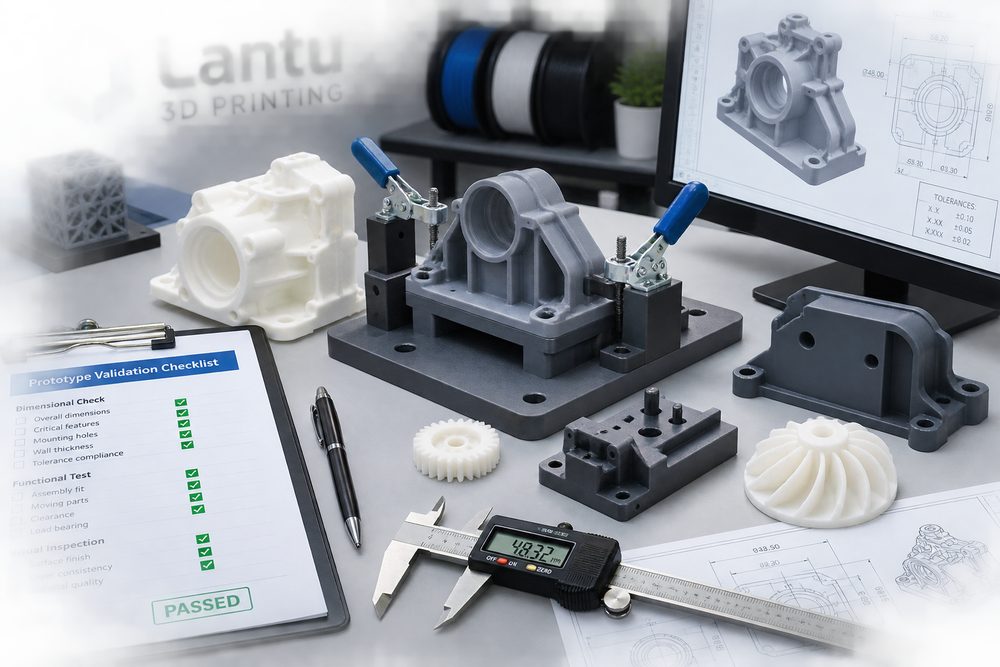
Введение: валидация образца определяет риски будущего серийного производства
Ценность 3D-печатного прототипа заключается не только в том, чтобы быстро увидеть форму изделия, но и в том, чтобы до изготовления пресс-форм, серийной CNC-обработки или мелкосерийного производства обнаружить ошибки конструкции. На стадии образца многие проекты ограничиваются проверкой внешнего вида и упускают размерные цепочки, зазоры в сборке, путь передачи нагрузки и условия эксплуатации. В результате на следующих этапах выясняется, что защёлки легко ломаются, отверстия смещены, закладные гайки сидят неплотно или деталь деформируется от нагрева. lantu3D рассматривает валидацию образца как фильтр рисков между проектным чертежом и физической поставкой: стандартизированный процесс помогает командам разработки сократить число повторных прототипов.
1. Подготовка к проверке: сначала определите, на какие вопросы должен ответить образец
Перед валидацией важно определить цель, а не оценивать готовую деталь «на глаз». Внешние образцы в первую очередь проверяют пропорции, поверхности, цвет и эргономику; конструкционные образцы — толщину стенок, рёбра жёсткости, защёлки, стойки под винты и порядок сборки; функциональные образцы должны выдерживать нагрузку, температуру, трение или контакт с жидкостями. Под разные цели подходят разные материалы и технологии: SLA хорошо подходит для детальной проверки внешнего вида, SLS из PA12 — для проверки прочности и сборки, MJF — для более стабильных функциональных деталей малых серий, а металлическая SLM — для горячих зон, приспособлений и высоконагруженных элементов.
2. Контроль размеров: составьте список критических размеров
Проверять все размеры не нужно; важно выделить те, которые влияют на работу изделия. Обычно в список входят межосевые расстояния крепёжных отверстий, диаметр посадочных отверстий, толщина защёлок, базовые поверхности сборки, ширина уплотнительных канавок, внутренний диаметр стоек под винты и общий габарит. Для обычных прототипов достаточно проверки штангенциркулем в диапазоне точности ±0,10–0,30 мм; для высокоточных конструкций стоит дополнительно использовать КИМ или 3D-сканирование для сравнения с CAD-моделью. Рекомендуется фиксировать проектное значение, фактическое значение, отклонение, инструмент измерения, фото места измерения и вывод. Если отклонение имеет направленный характер, проверьте ориентацию печати, поверхности с поддержками, усадку материала и объём снятия при постобработке.
3. Проверка сборки: переход от годности одной детали к годности всей системы
Часто отдельные детали соответствуют допускам, но в сборке изделие всё равно не работает — причина в накоплении размерных цепочек и отсутствии проверки порядка сборки. При тесте сборки следует фиксировать усилие вставки, глубину завинчивания, зазоры, точки интерференции и количество циклов разборки/сборки. Для защёлок можно провести 10–30 повторных циклов и наблюдать побеление, трещины и потерю упругости; для стоек под винты — проверить соосность после термозапрессовки закладных гаек; для направляющих или шарниров — оценить сопротивление движению и появление следов износа. При необходимости на образце отмечают маркером зоны помех, а затем корректируют в CAD фаски, зазоры или допуски.
4. Функциональные тесты: проверяйте в условиях, близких к реальному применению
Функциональная проверка должна моделировать реальные условия эксплуатации, а не ограничиваться статичным размещением детали. Нагруженные элементы можно испытывать кратковременной нагрузкой 1,5-кратной от рабочей и наблюдать появление трещин и остаточной деформации; уличные изделия требуют оценки устойчивости к ультрафиолету, влажности и температурным циклам; детали, работающие с жидкостями, нужно проверять на герметичность, давление и «мёртвые зоны» при очистке. Для смолистых материалов также важно учитывать длительное охрупчивание и термодеформацию: обычные фотополимеры не стоит напрямую использовать вместо инженерных пластиков для долговечных деталей. Если образец предназначен только для концептуальной проверки, в отчёте нужно явно указать, что материал является заменителем, чтобы не принять временный вариант за финальное серийное решение.
5. Цикл доработок: каждая печать должна оставлять повторно используемые знания
После проверки следует составить перечень проблем и разделить их по степени критичности: вопросы, влияющие на безопасность и функциональность, должны обязательно вести к новой версии; проблемы, снижающие удобство сборки, желательно оптимизировать; дефекты, влияющие только на внешний вид, можно решать с учётом стоимости. Для каждой проблемы необходимо указать место в CAD, причину, рекомендацию по изменению и перечень повторных проверок. Например, слишком маленькое отверстие может быть вызвано усадкой при печати, толщиной покрытия после постобработки или недостаточным допуском в конструкции; решение может включать увеличение диаметра на 0,2 мм, изменение ориентации печати или переход на последующую механическую обработку. Только когда проблемы закрываются и сохраняются в виде понятной базы знаний, следующая версия продукта действительно становится лучше.
Итог: валидация образца — это инженерное решение, а не формальная проверка
Качественный процесс валидации должен охватывать постановку цели, критические размеры, сборочные сопряжения, рабочие условия и цикл доработок. Благодаря количественным данным, фотографиям и истории версий 3D-печатные прототипы помогают команде принимать ранние решения по материалам, конструкции и технологии, сокращая затраты на серийном этапе и снижая риски поставки.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.