
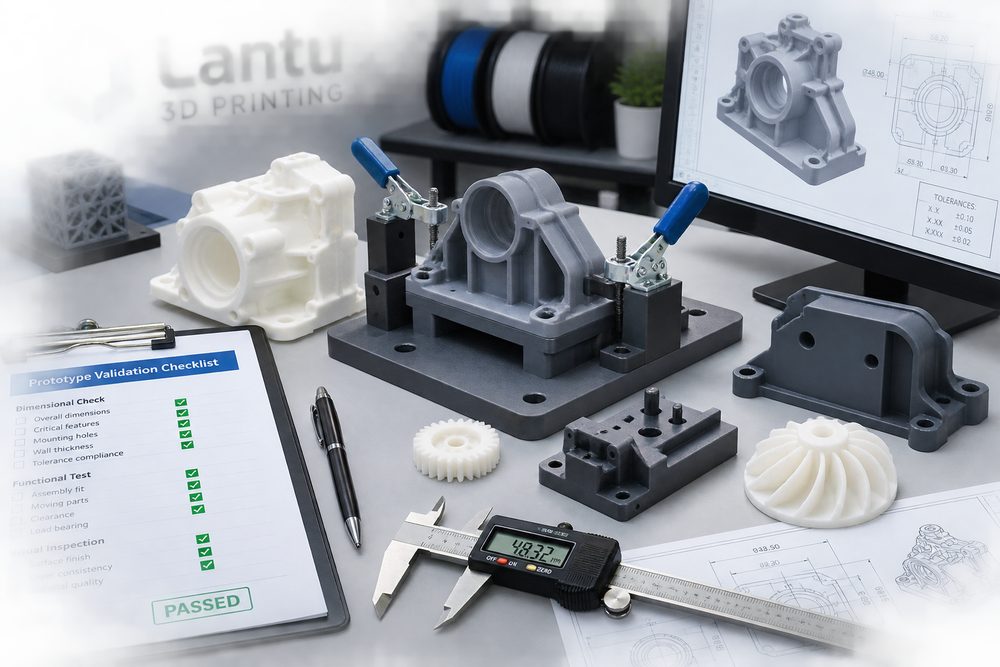
المقدمة: التحقق من العينة يحدد مخاطر المراحل اللاحقة
لا تقتصر قيمة القطعة النموذجية المطبوعة ثلاثيًّا على رؤية الشكل بسرعة، بل تكمن الأهمية الأكبر في اكتشاف مشكلات التصميم قبل الاستثمار في القوالب أو تشغيل CNC بكميات كبيرة أو الإنتاج بكميات محدودة. كثير من المشاريع تكتفي بفحص المظهر في مرحلة العينة وتغفل سلسلة الأبعاد وفجوات التجميع ومسار التحميل وبيئة الاستخدام، فتظهر لاحقًا مشكلات مثل انكسار المشابك أو انزياح مواقع الثقوب أو ارتخاء الإدخالات الملولبة أو التشوه الحراري. وتتعامل بلوبرنت ثري دي مع التحقق من العينات بوصفه مرشحًا للمخاطر يربط بين المخطط التصميمي والتسليم الفعلي، من خلال عملية معيارية تساعد فرق التطوير على تقليل تكرار النماذج.
أولًا: قبل التحقق، حدّد الأسئلة التي يجب أن تجيب عنها العينة
يجب أن تبدأ عملية التحقق بتحديد الهدف، لا بالحكم بعد اكتمال الطباعة. فالعينات الشكلية تتحقق من النسب والأسطح المنحنية واللون والعلاقة مع المستخدم؛ بينما تركز العينات الإنشائية على سماكة الجدران والمقويات والمشابك وأعمدة البراغي وترتيب التجميع؛ أما العينات الوظيفية فتحتاج إلى تحمل الأحمال أو الحرارة أو الاحتكاك أو ملامسة السوائل. ويرتبط كل هدف بمادة وتقنية مناسبة: فـSLA مناسبة للتحقق من التفاصيل البصرية الدقيقة، وSLS PA12 ملائمة للتحقق من المتانة والتجميع، وMJF مناسبة للقطع الوظيفية الصغيرة والمتجانسة نسبيًا، أما SLM المعدني فيناسب الأجزاء الطرفية الساخنة أو المثبتات أو البنى عالية المتانة.
ثانيًا: فحص الأبعاد: أنشئ قائمة بالأبعاد الحرجة
لا ينبغي أن يشمل الفحص جميع الأبعاد، بل يجب تحديد الأبعاد الحرجة التي تؤثر في الأداء الوظيفي. وتشمل القائمة الشائعة: مسافات ثقوب التركيب، وقطر ثقوب المحاور، وسماكة المشابك، وسطح التموضع أثناء التجميع، وعرض مجاري الإحكام، والقطر الداخلي لأعمدة البراغي، والغلاف الخارجي العام. يمكن للنماذج الأولية العادية استخدام القدمة ذات الورنية للتحقق ضمن مستوى ±0.10 إلى 0.30 مم؛ أما البنى عالية الدقة فيمكن دعمها بالمقارنة عبر جهاز قياس ثلاثي الأبعاد أو ماسح ضوئي ثلاثي الأبعاد. ويُفضّل أن يتضمن سجل القياس القيمة التصميمية، والقيمة الفعلية، والانحراف، وأداة القياس، وصورة لموضع القياس، والخلاصة. وإذا كان الانحراف ذا اتجاه واضح، فيجب فحص اتجاه الطباعة، وأسطح الدعامات، والانكماش المادي، وكمية الإزالة في مرحلة ما بعد المعالجة.
ثالثًا: التحقق من التجميع: من صلاحية القطعة المنفردة إلى صلاحية النظام
قد تنجح الكثير من القطع في القياس الفردي، لكنها تفشل عند تركيبها في الجهاز الكامل، والسبب هو تراكم سلسلة الأبعاد وعدم اختبار ترتيب التجميع. ينبغي أن يسجل اختبار التجميع قوة الإدخال، وعمق الربط اللولبي، والخلوص، ونقاط التداخل، وعدد مرات الفك والتركيب. وفي الهياكل ذات المشابك يمكن إجراء 10 إلى 30 مرة من الفك والتركيب المتكرر لمراقبة التبييض والتشقق والارتداد؛ أما أعمدة البراغي فيمكن اختبار ما إذا كانت الصواميل المغروسة بالحرارة متحدة المحور؛ وفي المسارات المنزلقة أو المفصلات يجب التحقق من مقاومة الحركة وغبار التآكل. وعند الحاجة يمكن وضع علامات على مناطق التداخل في العينة، ثم العودة إلى CAD لتعديل الشطفات أو مساحات الخلوص أو التفاوتات.
رابعًا: الاختبارات الوظيفية: التحقق تحت ظروف قريبة من الواقع
يجب أن تحاكي الاختبارات الوظيفية ظروف الاستخدام الفعلية، لا مجرد وضع القطعة بشكل ثابت. فالأجزاء الحاملة للأحمال يمكن إخضاعها لاختبار قصير يعادل 1.5 مرة من حمل التشغيل، مع مراقبة الشقوق والتشوه الدائم؛ أما القطع الخارجية فينبغي الانتباه إلى الأشعة فوق البنفسجية والرطوبة ودورات الحرارة؛ والقطع المرتبطة بالسوائل يجب فحص التسرب والضغط وزوايا التنظيف الصعبة. وبالنسبة للمواد الراتنجية، يجب الانتباه أيضًا إلى الهشاشة طويلة الأمد والتشوه الحراري، إذ لا ينبغي استخدام الراتنج الضوئي العادي مباشرةً كبديل للبلاستيك الهندسي في القطع الدائمة. وإذا كانت العينة مجرد تحقق مفاهيمي، فيجب توضيح علاقة استبدال المادة في التقرير، حتى لا يُنظر إلى العينة المؤقتة على أنها الحل النهائي للإنتاج.
خامسًا: حلقة الإصلاح: دع كل تجربة طباعة تترك معرفة قابلة لإعادة الاستخدام
بعد انتهاء التحقق، ينبغي إعداد قائمة بالمشكلات وتصنيفها بحسب الشدة: فالمشكلات التي تمس السلامة أو الوظيفة يجب تعديلها في النسخة التالية، والمشكلات التي تؤثر في كفاءة التجميع يُنصح بتحسينها، أما المشكلات التي تؤثر في المظهر فقط فيمكن اتخاذ قرار بشأنها وفقًا للتكلفة. ويجب أن يرتبط كل موضوع بموضعه في CAD، وتحليل السبب، واقتراح التعديل، واختبار الإعادة. فعلى سبيل المثال، قد يكون صغر موقع الثقب ناتجًا عن انكماش الطباعة أو طبقة الطلاء بعد المعالجة أو عدم كفاية التفاوت التصميمي، ويكون الحل المحتمل هو زيادة قطر الثقب بمقدار 0.2 مم، أو تغيير اتجاه الطباعة، أو تحويله إلى تشغيل لاحق. ولا تصبح المعرفة قابلة للتراكم إلا عندما تُغلق هذه المشكلات في حلقة واضحة، وعندها يمكن للمنتج التالي أن يتجنب كثيرًا من الالتفافات غير الضرورية.
الخلاصة: التحقق من العينات قرار هندسي لا مجرد فحص شكلي
ينبغي أن يغطي مسار التحقق عالي الجودة تحديد الهدف، والأبعاد الحرجة، وعلاقات التجميع، وظروف التشغيل الوظيفي، وحلقة الإصلاح. ومن خلال البيانات المرقمة، والأدلة المصورة، وسجل الإصدارات، تساعد النماذج الأولية المطبوعة ثلاثيًّا الفريق على اتخاذ قرارات مبكرة بشأن المادة والبنية والتقنية، وتقليل تكاليف الهدر ومخاطر التسليم في المراحل اللاحقة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.