
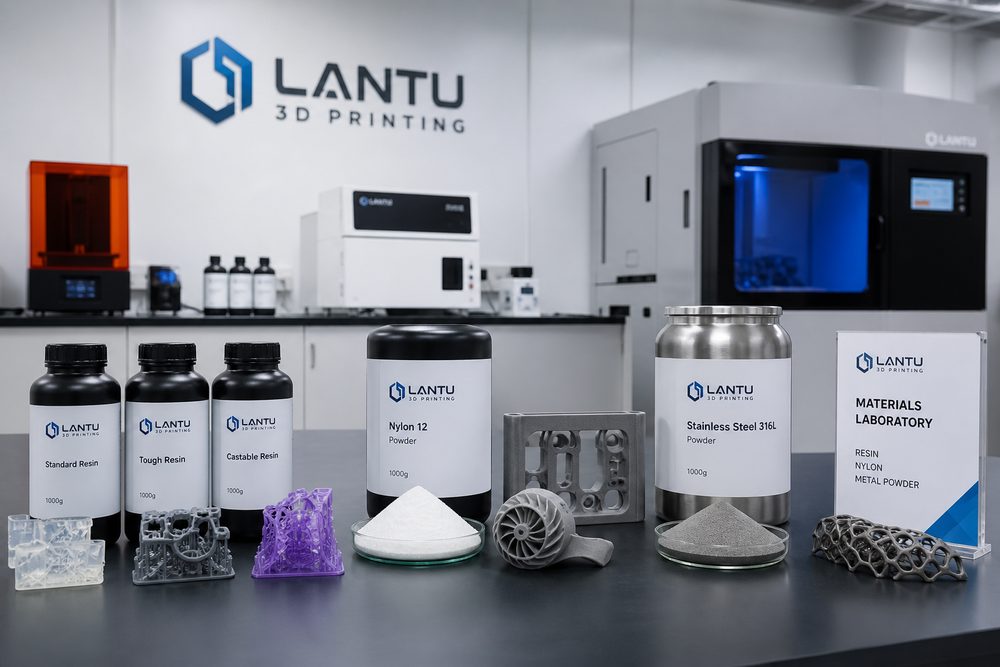
PA12 नायलॉन पाउडर की सामग्री विशेषताएँ
PA12 (Polyamide 12, पॉलियामाइड 12) SLS (चयनात्मक लेज़र सिंटरिंग) तकनीक में सबसे व्यापक रूप से उपयोग होने वाला इंजीनियरिंग प्लास्टिक पाउडर है। इसकी आणविक श्रृंखला में मेथिलीन खंड अपेक्षाकृत लंबे होते हैं, जिससे इसमें उत्कृष्ट कम-नमी-शोषण, आयामी स्थिरता और रासायनिक संक्षारण प्रतिरोध प्राप्त होता है। PA6 और PA66 की तुलना में, PA12 का जल अवशोषण मात्र 0.25% है, और यह आर्द्र वातावरण में स्थिर यांत्रिक गुण बनाए रख सकता है।
मुख्य प्रदर्शन पैरामीटर
| प्रदर्शन सूचक | मान सीमा | इंजीनियरिंग महत्व |
|---|---|---|
| गलन तापमान | 178-180°C | लेज़र सिंटरिंग प्रक्रिया के तापमान विंडो को निर्धारित करता है |
| घनत्व | 1.01g/cm³ | हल्के-भार डिज़ाइन का लाभ |
| तन्य शक्ति | 48-52MPa | भार वहन करने वाले संरचनात्मक भागों के अनुप्रयोग का आधार |
| विच्छेदन पर बढ़ाव | 18-25% | अच्छी दृढ़ता और आघात-प्रतिरोध |
| जल अवशोषण | 0.25% | उत्कृष्ट आयामी स्थिरता |
| ताप विकृति तापमान | 145-150°C | मध्यम तापमान स्थितियों के लिए उपयुक्त |
SLS चयनात्मक लेज़र सिंटरिंग प्रक्रिया का सिद्धांत
SLS तकनीक उच्च-शक्ति लेज़र (आमतौर पर CO₂ लेज़र, शक्ति 30-200W) का उपयोग करके पाउडर सामग्री को परत-दर-परत सिंटर करती है। इसकी कार्य-प्रणाली इस प्रकार है:
- पाउडर बिछाना:पाउडर फैलाने वाला रोलर पाउडर की एक पतली परत (आमतौर पर 0.1mm) को निर्माण सिलेंडर की सतह पर समान रूप से बिछाता है
- पूर्व-तापन:पाउडर को गलनांक से थोड़ा कम (लगभग 160-170°C) तक पहले से गरम किया जाता है, ताकि सिंटरिंग प्रक्रिया में तापीय तनाव कम हो
- लेज़र सिंटरिंग:लेज़र स्लाइस पथ के अनुसार स्कैन करता है, पाउडर का तापमान क्षणभर में गलनांक से ऊपर पहुँच जाता है, और सिंटरिंग/पिघलन होती है
- निर्माण सिलेंडर का नीचे जाना:एक परत मोटाई जितना नीचे जाता है, अगली परत बिछाने की तैयारी होती है
- चक्रावृत्ति:उपरोक्त चरणों को दोहराया जाता है, जब तक कि भाग का निर्माण पूरा न हो जाए
SLS का मुख्य लाभ सहायक संरचना की आवश्यकता न होना है—असिंटरित पाउडर स्वाभाविक रूप से लटकते हुए भागों को सहारा देता है, जिससे जटिल ज्यामितीय आकृतियों (जैसे आंतरिक गुहा, जाली, असेंबली तंत्र) का निर्माण संभव हो जाता है।
SLS मुद्रण पैरामीटर का अनुकूलन
लेज़र शक्ति और स्कैन गति
लेज़र शक्ति और स्कैन गति सिंटरिंग गुणवत्ता निर्धारित करने वाले प्रमुख पैरामीटर हैं। इन दोनों का मेल सीधे प्रभावित करता है:
- सिंटरिंग गहराई:शक्ति जितनी अधिक और गति जितनी धीमी होगी, सिंटरिंग गहराई उतनी अधिक होगी, और परतों के बीच बंधन उतना मजबूत होगा
- छिद्रता:यदि ऊर्जा घनत्व (शक्ति/गति × स्कैन दूरी) बहुत कम हो, तो छिद्रता अधिक हो जाती है और यांत्रिक गुण घटते हैं
- आयामी सटीकता:यदि ऊर्जा बहुत अधिक हो, तो पाउडर अत्यधिक पिघल सकता है, किनारे मोटे हो जाते हैं और सटीकता घटती है
अनुशंसित पैरामीटर:लेज़र शक्ति 30-50W, स्कैन गति 1500-2500mm/s, स्कैन दूरी 0.2-0.3mm, और ऊर्जा घनत्व 0.04-0.06J/mm² के बीच नियंत्रित करें।
निर्माण तापमान नियंत्रण
निर्माण तापमान (Part Bed Temperature) सामान्यतः PA12 के गलनांक से 10-15°C कम, अर्थात 165-170°C पर नियंत्रित किया जाता है। तापमान बहुत कम होने पर भाग में मुड़ाव और दरारें आ सकती हैं; बहुत अधिक होने पर पाउडर गुठलीदार हो जाता है, जिससे पाउडर बिछाने की गुणवत्ता प्रभावित होती है।
परत मोटाई का चयन
SLS में सामान्य परत मोटाई 0.1mm होती है। पतली परत मोटाई Z-दिशा का विभेदन और सतह गुणवत्ता सुधार सकती है, लेकिन मुद्रण समय बढ़ जाता है। बड़े कार्यात्मक भागों के लिए, दक्षता बढ़ाने हेतु इसे 0.12-0.15mm तक बढ़ाया जा सकता है।
पश्च-प्रसंस्करण प्रक्रिया का विस्तृत विवरण
सैंडब्लास्टिंग सफाई
भाग को पाउडर बेड से निकालने के बाद, उसकी सतह पर असिंटरित पाउडर चिपका रहता है। काँच के मोतियों या प्लास्टिक मोतियों से सैंडब्लास्टिंग (दबाव 2-4bar) करके सतह की सफाई की जा सकती है, जिससे एकसमान मैट बनावट प्राप्त होती है। सैंडब्लास्टिंग का समय बहुत लंबा नहीं होना चाहिए, ताकि सूक्ष्म विवरणों पर अत्यधिक घिसाव न हो।
मीडिया पॉलिशिंग
भाग को सिरेमिक या प्लास्टिक ग्राइंडिंग मीडिया के साथ घूर्णन ड्रम में रखा जाता है, और घर्षण के माध्यम से सतह पॉलिश की जाती है। प्रक्रिया समय 2-4 घंटे होता है; सतह खुरदरापन Ra 15-20μm से घटकर Ra 6-10μm तक आ सकता है।
रंगाई और इम्प्रेग्नेशन
PA12 की छिद्रयुक्त संरचना रंगद्रव्य को अवशोषित कर सकती है, जिससे स्थिर रंगाई संभव होती है। सामान्य प्रक्रियाएँ शामिल हैं:
- जल-स्नान रंगाई:80-90°C रंगद्रव्य जल-स्नान में 30-60 मिनट भिगोने पर समान गहरा रंग प्राप्त किया जा सकता है
- इम्प्रेग्नेशन सीलिंग अगला चरण क्या यह आपकी आवश्यकता के अनुरूप है?
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।