
परिचय: चार खातों में शक्ति वायु का अभी अलग खाता नहीं है
पिछले दो वर्षों में ब्लूप्रिंट 3D ने कार्यशाला ऊर्जा प्रबंधन को लगातार अधिक सूक्ष्म बनाया है: बिजली शुल्क को पीक-ऑफ-पीक और डिमांड तक, निर्माण कक्ष की सुरक्षात्मक गैस को m³/भाग तक, परिसंचारी शीतलन जल को मेकअप जल मात्रा और सांद्रण चक्र तक, तथा कार्बन फुटप्रिंट को कार्यात्मक इकाई और साझा build आवंटन तक विभाजित किया गया है। फिर भी एक माध्यम लंबे समय से “सामान्य उपयोगिता” की सार्वजनिक लागत में छिपा है; उसका न स्वतंत्र मापन है, न प्रति-भाग आधार—वह है न्यूमेटिक वाल्व, पाउडर परिवहन, सैंडब्लास्टिंग, ब्लोइंग और सिलिंडरों को चलाने वाली शक्ति संपीड़ित वायु। 11 kW का स्क्रू एयर कंप्रेसर यदि वर्ष में 4,000 घंटे चलता है, तो केवल 0.7 युआन/kWh की दर से भी बिजली लागत 30,000 युआन से अधिक होती है; यदि लोडिंग दर केवल 35% हो, तो लगभग आधी बिजली अनलोडेड आइडल रन में व्यर्थ होती है। अधिक समस्या यह है कि संपीड़ित वायु रिसाव पानी के रिसाव की तरह दाग नहीं छोड़ता; यह केवल धीरे-धीरे गिरते दबाव, न्यूमेटिक वाल्वों की धीमी प्रतिक्रिया और सैंडब्लास्टिंग बल के अस्थिर होने के रूप में दिखाई देता है, और अंततः “उपकरण की आकस्मिक असामान्यता” मान लिया जाता है। यह लेख ऊर्जा-बचत नारा नहीं, बल्कि विशिष्ट शक्ति, लोडिंग दर, रिसाव दर, उप-मीटर रीडिंग और प्रति-भाग शक्ति वायु खपत तक लागू की जा सकने वाली पुनर्गणनीय पद्धति प्रस्तुत करता है, ताकि शक्ति वायु बिजली, पानी, गैस और कार्बन के साथ एक ही ऊर्जा खाते में शामिल हो सके।
एक, पहले दोनों गैसों को अलग करें: सुरक्षात्मक गैस और शक्ति वायु को मिलाकर नहीं गिना जा सकता
धातु LPBF कार्यशाला में कम से कम दो गैस नेटवर्क होते हैं, जिनके लेखांकन आधार पूरी तरह अलग हैं; उन्हें एक ही तालिका में मिलाने से प्रति-इकाई खपत अनिवार्य रूप से गलत होगी। प्रक्रिया सुरक्षात्मक गैस आर्गन या नाइट्रोजन होती है, जो निर्माण कक्ष में प्रवेश करती है। इसके मूल्यांकन संकेतक 99.999% शुद्धता, कक्ष के भीतर ऑक्सीजन मात्रा 1,000 ppm से कम (एयरोस्पेस भागों के लिए 500 ppm से कम), तथा ओसांक ≤ −40 ℃ हैं; इसका मापन m³/भाग में होता है और लागत कक्ष पर्जिंग की संख्या तथा कक्ष आयतन के साथ बदलती है। शक्ति संपीड़ित वायु एयर कंप्रेसर से उत्पन्न होती है और 0.6–0.8 MPa पाइप नेटवर्क से होकर न्यूमेटिक वाल्व, पाउडर परिवहन, सैंडब्लास्ट कैबिनेट, ब्लो गन और सिलिंडरों को सेवा देती है। इसके मूल्यांकन संकेतक दबाव, प्रवाह, तेल और जल सामग्री ग्रेड तथा वायु उत्पादन बिजली खपत हैं; इसकी इकाई Nm³/भाग है। पहली प्रक्रिया इनपुट शर्त है, जबकि दूसरी ऊर्जा माध्यम है। यह लेख केवल दूसरी पर चर्चा करता है; संपीड़ित वायु के ठोस कण, दबाव ओसांक और तेल सामग्री ग्रेड ISO 8573-1 के अनुसार नियंत्रित किए जाते हैं और उपकरण उपलब्धता के दायरे में आते हैं। इन पर अलग से चर्चा हो चुकी है, इसलिए यहां इन्हें केवल अंतिम उपयोग बिंदु की स्वीकृति-पूर्व शर्त के रूप में संदर्भित किया गया है।
दो, विशिष्ट शक्ति और लोडिंग दर: अत्यधिक बड़े चयन से होने वाला छिपा अपव्यय
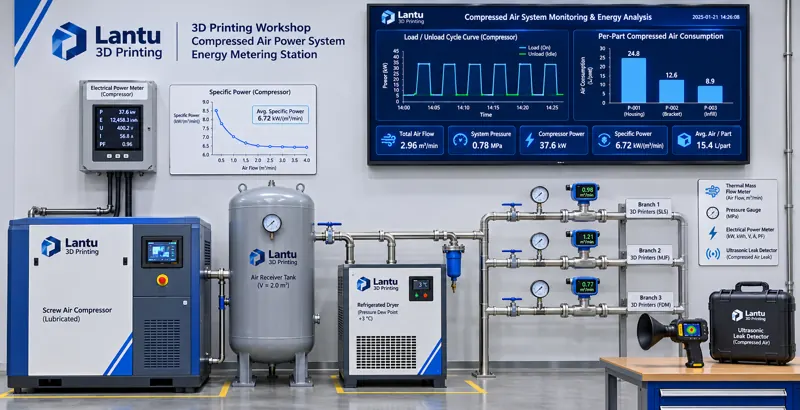
एयर कंप्रेसर की ऊर्जा दक्षता उसके बाहरी स्वरूप से नहीं, बल्कि विशिष्ट शक्ति से देखी जाती है, अर्थात प्रत्येक 1 m³/min संपीड़ित वायु उत्पादन के लिए खपत विद्युत शक्ति, जिसकी इकाई kW/(m³/min) है। 1.6 m³/min डिस्चार्ज क्षमता और 11 kW इनपुट शक्ति वाली स्थिर-गति स्क्रू मशीन की विशिष्ट शक्ति लगभग 6.9 होती है; प्रथम-स्तरीय ऊर्जा दक्षता मॉडल 6.5 से कम तक पहुंच सकते हैं, जबकि आठ वर्ष से अधिक सेवा दे चुकी, अवरुद्ध इनटेक फिल्टर या फिसलती बेल्ट वाली पुरानी मशीनें अक्सर 8.5–10 तक होती हैं। लेखांकन का पहला कदम पूर्ण-लोड स्थिर अवस्था में विद्युत शक्ति P (kW) और डिस्चार्ज प्रवाह Q (m³/min) को एक साथ पढ़ना है, जिससे SP = P/Q प्राप्त होता है। नेमप्लेट मान को माप मानने से बचने के लिए लगातार तीन कार्यदिवस रिकॉर्ड कर माध्यिका ली जानी चाहिए।
दूसरा संकेतक लोडिंग दर η = T_load / (T_load + T_unload) है। VFD और स्थिर-गति मशीनों का अंतर यहीं है: स्थिर-गति मशीन में अनलोडिंग के दौरान मोटर चलती रहती है, अनलोड शक्ति पूर्ण-लोड शक्ति की लगभग 30%–50% होती है, जबकि वायु उत्पादन लगभग नहीं होता। छोटे बैच और बहु-विविधता वाली कार्यशालाओं में वायु मांग पल्स-प्रकार की होती है—सैंडब्लास्टिंग दस मिनट तक केंद्रित रहती है और बाकी समय केवल न्यूमेटिक वाल्व रुक-रुक कर चलते हैं। यदि पीक मांग के आधार पर 3.0 m³/min की बड़ी मशीन चुनी गई हो, तो मापी गई η अक्सर 40% से कम होती है। इंजीनियरिंग मानदंड: लगातार दो सप्ताह η का 60%–85% के बीच रहना स्वस्थ स्थिति है; 40%–60% होने पर पहले वायु-उपयोग शेड्यूल समायोजित करें, अर्थात सैंडब्लास्टिंग और ब्लोइंग को एक ही समय खंड में मिलाएं; 40% से कम होने तथा मौजूदा रिसीवर टैंक आयतन 0.5 m³ से कम होने पर VFD मशीन अपनाना या एक छोटी मशीन जोड़कर बड़ी-छोटी दो-मशीन व्यवस्था बनाना, सीधे बड़ी मशीन बदलने की अपेक्षा अधिक किफायती है। उदाहरण: 11 kW मशीन, η=0.35 और अनलोड शक्ति 4 kW होने पर, वर्ष में 4,000 h के अनलोड बिजली उपयोग की गणना 4000×(1−0.35)×4 = 10400 kWh होगी; केवल इस मद की लागत लगभग 7,300 युआन है।
तीन, रिसाव दर: “सिसकारी” को Nm³/h और युआन/वर्ष में बदलें
रिसाव लगभग पूरी तरह फेरूल फिटिंग, होज़, सोलनॉइड वाल्व, फिल्टर-रेगुलेटर, क्विक-कनेक्टर और कक्ष-द्वार सील पर होते हैं, तथा दबाव बढ़ने के साथ लगभग रैखिक रूप से बढ़ते हैं। लागू मात्रात्मक विधि उत्पादन-बंद दबाव-धारण परीक्षण है: सभी अंतिम वायु उपयोग बिंदु बंद करें, सिस्टम को कार्य-दबाव के 1.1 गुना तक भरें, परंतु घटक के नाममात्र दबाव से अधिक नहीं। रिसीवर टैंक और पाइप नेटवर्क का कुल आयतन V (m³), 30 मिनट में दबाव गिरावट ΔP (MPa), तथा परिवेश वायुमंडलीय दबाव P_atm (0.101 MPa लें) दर्ज करें। फिर Q_leak ≈ V·ΔP/(P_atm·t) के अनुसार मानक अवस्था रिसाव मात्रा में बदलें, जहां t = 0.5 h है। उदाहरण: V=0.8 m³ और 30 मिनट में दबाव गिरावट 0.06 MPa हो, तो Q_leak ≈ 0.8×0.06/(0.101×0.5) ≈ 0.95 Nm³/min होगा, जो लगभग 1.0 m³/min की छोटी मशीन के पूरे दिन पूर्ण-लोड संचालन के बराबर है—केवल यही कारण समझा सकता है कि मुख्य मीटर की वायु खपत क्यों कम नहीं हो रही।
मानदंड स्पष्ट रूप से निर्धारित होने चाहिए: Q_leak का नाममात्र वायु उत्पादन में अनुपात ≤5% स्वीकार्य है; 5%–10% को मासिक रिसाव-जांच योजना में शामिल करें; >10% होने पर लाइन रोककर सुधार करें। स्थान निर्धारण के लिए अल्ट्रासोनिक लीकेज डिटेक्टर से फिटिंग स्कैन करें, वाल्व बॉडी पर साबुन-पानी लगाएं, या रात में उत्पादन बंद होने पर मुख्य पाइप मीटर के बाद थर्मल मास फ्लोमीटर जोड़कर बेसलाइन तुलना करें। प्रत्येक रिसाव बिंदु पर टैग लगाएं और स्थान, अनुमानित छिद्र आकार, तथा मरम्मत से पहले और बाद की रीडिंग दर्ज कर रिसाव खाता बनाएं। मरम्मत के बाद दबाव-धारण परीक्षण दोबारा चलाकर सत्यापन अनिवार्य है; अन्यथा “निपटाया गया” केवल शब्दों का परिवर्तन है।
चार, उप-मीटरिंग और अंतिम उपयोग विभाजन: मुख्य मीटर से शाखा मीटर तक
केवल एक एयर कंप्रेसर विद्युत मीटर और एक मुख्य पाइप फ्लोमीटर से केवल औसत मान मिलते हैं; अनुकूलन का लक्ष्य नहीं मिलता। तीन-स्तरीय उप-मीटरिंग स्थापित करने की सिफारिश है। पहला स्तर वायु उत्पादन पक्ष है: एयर कंप्रेसर इनपुट पावर मीटर + मुख्य पाइप वॉर्टेक्स फ्लोमीटर, जिनसे विशिष्ट शक्ति और कुल वायु उत्पादन की गणना होती है। दूसरा स्तर शाखा पक्ष है: अंतिम उपयोग के अनुसार कम से कम तीन शाखाएं बनाएं—निर्माण उपकरण वायु लाइन (न्यूमेटिक वाल्व, पाउडर परिवहन, रीकोटर ब्लेड सिलिंडर), पोस्ट-प्रोसेसिंग वायु लाइन (सैंडब्लास्टिंग, ब्लोइंग, न्यूमेटिक ग्राइंडिंग), तथा सामान्य सहायक वायु लाइन (डस्ट कलेक्टर पल्स-जेट, वाल्व उपकरण)। प्रत्येक पर थर्मल मास फ्लोमीटर लगाएं और नमूना अवधि 1 मिनट रखें। तीसरा स्तर घटना पक्ष है: दबाव ट्रांसमीटर रीडिंग को MES कार्य आदेश स्थिति और build लेयर नंबर के साथ टाइमस्टैम्प से संरेखित करें, ताकि यह पहचाना जा सके कि कौन-सी प्रक्रिया पाइप नेटवर्क दबाव को गिरा रही है।
मापन आधार को मानक अवस्था (20 ℃, 101.325 kPa, सापेक्ष आर्द्रता 0%) पर एकीकृत करना चाहिए और रूपांतरण आधार को खाते में स्पष्ट लिखना चाहिए। यदि साइट मीटर वास्तविक परिचालन अवस्था का आयतन प्रवाह दिखाते हैं, तो उसे मापे गए दबाव और तापमान से रूपांतरित करना होगा; अन्यथा विभिन्न मौसमों का डेटा तुलनीय नहीं होगा। ड्रायर और फिल्टर के पहले तथा बाद में एक-एक दबाव बिंदु लें। दबाव अंतर लगातार >0.05 MPa रहने पर फिल्टर एलिमेंट बदलना ट्रिगर करें, ताकि “दबाव अपर्याप्त” को गलत तरीके से “एयर कंप्रेसर अपर्याप्त” न समझा जाए। शाखा मीटर रीडिंग का योग और मुख्य मीटर रीडिंग का समापन अंतर ≤8% होना चाहिए; इससे अधिक अंतर किसी अपंजीकृत बायपास, मीटर अशुद्धता या रिसाव बिंदु का संकेत है।
पांच, प्रति-भाग शक्ति वायु खपत: स्वीकृत डिलीवरी भाग आधार और साझा build आवंटन
प्रति-भाग शक्ति वायु खपत का हर समान बिजली शुल्क, जल खपत और कार्बन फुटप्रिंट के अनुरूप होना चाहिए: लेखांकन अवधि में स्वीकृत डिलीवरी भागों की संख्या, न कि प्रिंट किए गए भागों की संख्या अथवा मशीन-चक्रों की संख्या। अंश को अनुरूपता सिद्धांत के अनुसार घटाया जाता है: q = (Q_total − Q_leak − Q_nonprod) / N_good, जहां Q_total मुख्य मीटर से लेखांकन अवधि का मानक-अवस्था संचयी वायु उत्पादन है, Q_leak दबाव-धारण परीक्षण से प्राप्त रिसाव मात्रा को संचालन घंटों के आधार पर एक्सट्रपोलेट किया गया मान है, Q_nonprod संयंत्र के गैर-उत्पादन वायु उपयोग का अलग से मापा मान है, जैसे रखरखाव एयर गन या अन्य कार्यशालाओं को दी गई वायु, और N_good उसी अवधि के स्वीकृत डिलीवरी भागों की संख्या है। इन तीन मदों को घटाए बिना q सप्ताहांत बंदी और बढ़ते रिसाव के साथ कृत्रिम रूप से अधिक होगा, जिससे माह-दर-माह तुलना अर्थहीन हो जाएगी।
साझा build आवंटन में परिसंचारी जल और कार्बन फुटप्रिंट के समान प्रॉक्सी भार का उपयोग किया जाता है; भागों की संख्या के अनुसार समान विभाजन नहीं किया जाता। प्रत्येक भाग के “स्कैन समय × लेयर संख्या × सपोर्ट और बिल्ड प्लेट आयतन सुधार गुणांक” से भार wi बनता है। सार्वजनिक पूल—पर्जिंग से पहले पाइपलाइन ब्लोइंग, बिल्ड प्लेट प्रीहीट अवधि के न्यूमेटिक संचालन, इन-फर्नेस परीक्षण कूपनों से संबद्ध वायु लाइन, और स्टैंडबाय बेसलाइन वायु खपत—को wi के अनुसार आवंटित किया जाता है। अलग से संबद्ध मद, जैसे किसी भाग के लिए विशेष सैंडब्लास्टिंग समय या अलग ब्लोइंग रिकॉर्ड, सीधे उसी भाग को दिए जाते हैं। उदाहरण: एक बिल्ड में 12 भाग हैं, सार्वजनिक पूल 8.4 Nm³ है और कुल भार 42 है; तब w=5 वाले भाग को 1.0 Nm³ आवंटित होगा। उसमें विशेष सैंडब्लास्टिंग के 0.6 Nm³ जोड़ने पर उस भाग का q=1.6 Nm³/भाग होगा। खाते के फील्ड में कम से कम लेखांकन अवधि, मुख्य मीटर रीडिंग, रिसाव मात्रा, गैर-उत्पादन वायु उपयोग, स्वीकृत भागों की संख्या, भार तालिका संस्करण, आवंटन परिणाम और समीक्षक शामिल होने चाहिए। बिजली, पानी और कार्बन के साथ समान लेखांकन अवधि सीमा रखने पर ही पूर्ण प्रति-भाग ऊर्जा लागत कार्ड बनाया जा सकता है।
छह, रिलीज मानदंड और डैशबोर्ड: वायु खपत को build लेयर नंबर से जोड़ें
वायु खपत लेखांकन को अंततः रिलीज नियंत्रण में भी उपयोगी होना चाहिए। तीन कठोर मानदंडों को कार्य निर्देश में शामिल करने की सिफारिश है। पहला, प्रक्रिया दबाव मानदंड—निर्माण के दौरान शाखा दबाव 0.55 MPa से कम होने पर, या 1 मिनट में उतार-चढ़ाव >0.08 MPa होने पर प्रक्रिया रोकें। घटना समय के अनुरूप build लेयर नंबर, कक्ष स्थिति और स्कैन कार्य क्रमांक दर्ज करें; फिर उस कक्ष के भागों की रीकोटिंग छवियों, ऑक्सीजन मात्रा वक्र और इन-फर्नेस परीक्षण कूपन परिणामों की समीक्षा करें। माध्यम में व्यवधान को विशिष्ट भाग से जोड़े बिना रिलीज पर चर्चा नहीं की जा सकती; यह वही तर्क है जिसमें वोल्टेज सैग को लेयर नंबर से जोड़ा जाता है। दूसरा, गुणवत्ता पूर्वशर्त मानदंड—यदि अंतिम उपयोग बिंदु की दबाव ओसांक और तेल सामग्री ग्रेड ISO 8573-1 में सहमत ग्रेड को पूरा नहीं करते, तो उस बैच की शक्ति वायु को q के स्वीकृत हर में शामिल नहीं किया जाएगा, ताकि तेल या पानी वाली वायु को प्रभावी उत्पादन न माना जाए। तीसरा, ट्रेंड मानदंड—समान प्रक्रिया और समान भार के तहत q पिछले 8 बिल्ड के औसत से >15% बढ़ जाए, अथवा विशिष्ट शक्ति SP >10% बढ़ जाए, तो उस मशीन मॉडल की आगे की शेड्यूलिंग रोकें और रिसाव जांच तथा फिल्टर एलिमेंट समीक्षा ट्रिगर करें।
डैशबोर्ड पर केवल पांच ऐसे संकेतक रखें जो कार्रवाई प्रेरित करें: विशिष्ट शक्ति SP (kW/(m³/min)), लोडिंग दर η (%), रिसाव दर (नाममात्र वायु उत्पादन का %), प्रति-भाग शक्ति वायु खपत q (Nm³/भाग), और प्रति-भाग वायु-विद्युत लागत (युआन/भाग, = q × SP / 60 × बिजली दर)। मासिक ट्रेंड जारी करें और साप्ताहिक असामान्यता सूची उपकरण जिम्मेदार व्यक्ति को भेजें। ब्लूप्रिंट 3D जैसे प्लेटफॉर्म के लिए, जो ब्लूप्रिंट डिजाइन से भौतिक डिलीवरी तक पूरे जीवनचक्र को कवर करता है, शक्ति संपीड़ित वायु को “लॉजिस्टिक शर्त” से मापनीय, आवंटनीय और रिलीज-योग्य ऊर्जा माध्यम में उन्नत करना बिजली, पानी, सुरक्षात्मक गैस और कार्बन के बाद अंतिम माध्यम खाते को पूरा करता है।
सारांश
शक्ति संपीड़ित वायु का अपव्यय किसी एक उपकरण की खराबी से नहीं, बल्कि चार लेखांकन आधारों की अनुपस्थिति से उत्पन्न होता है: सुरक्षात्मक गैस और शक्ति वायु को अलग न करना, विशिष्ट शक्ति और लोडिंग दर न मापना, रिसाव को प्रवाह और लागत में न बदलना, तथा कुल उत्पादित वायु को ठीक से घटाकर स्वीकृत भागों में आवंटित न करना। कार्यान्वयन का अनुशंसित क्रम है: पहले उत्पादन-बंद दबाव-धारण परीक्षण कर रिसाव बेसलाइन प्राप्त करें; फिर तीन-स्तरीय उप-मीटर लगाकर दो पूरे सप्ताह चलाएं; η और SP के आधार पर निर्णय लें कि एयर कंप्रेसर विन्यास बदलना है या नहीं; अंत में q और साझा build भार को एक ही ऊर्जा खाते में लिखकर तीन रिलीज मानदंड निर्धारित करें। इस स्तर तक पहुंचने पर एयर कंप्रेसर अब कोने में रखी “हमेशा चलने वाली” मशीन नहीं रहेगा, बल्कि एक सत्यापनयोग्य डेटा श्रृंखला बनेगा जो उत्तर दे सके: “इस बिल्ड के भागों पर कितने Nm³ आवंटित हुए, कितनी अतिरिक्त बिजली लागत आई, और उन्हें रिलीज की अनुमति किस आधार पर दी गई?”
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।