
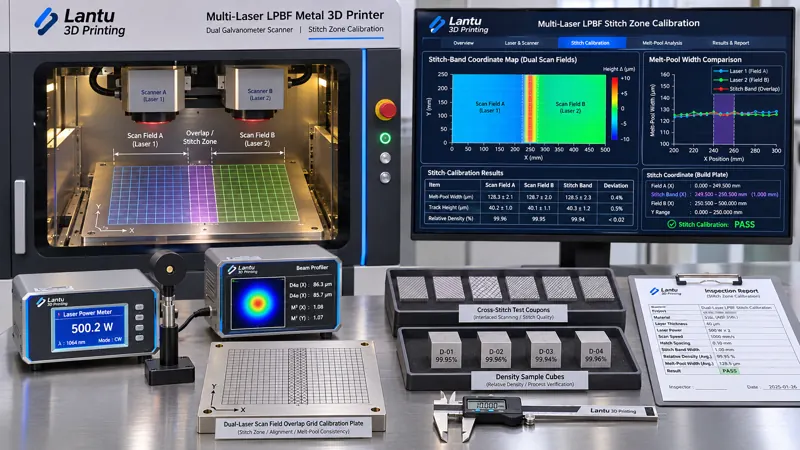
परिचय: एक अदृश्य सीम, यह तय करती है कि बड़े आकार का भाग डिलीवर हो सकेगा या नहीं
जब किसी भाग की अधिकतम रूपरेखा एक मशीन के प्रभावी स्कैन क्षेत्र से बड़ी होती है, तो इंजीनियरिंग में सामान्यतः तीन विकल्प होते हैं: भाग को विभाजित कर बाद में जोड़ना, बड़े निर्माण क्षेत्र वाली मशीन अपनाना, अथवा दोहरे या चार-लेज़र उपकरण से निर्माण क्षेत्र को जोड़ना। तीसरा विकल्प सबसे किफायती दिखता है, पर डिलीवरी चरण में समस्याएं उजागर होने की संभावना भी इसी में अधिक होती है: दोनों क्षेत्रों से अलग-अलग लिए गए नमूने योग्य होते हैं, लेकिन दोनों लेज़र के हस्तांतरण बैंड में स्कैन दिशा के समानांतर अपूर्ण संलयन की पट्टी, कठोरता में अचानक परिवर्तन वाली पट्टी या सतही स्टेप उभर आता है। 316L के बड़े ब्रैकेटों के एक बैच में जॉइनिंग बैंड से लिए गए नमूनों की घनता मुख्य क्षेत्र के 99.6% से घटकर 97.8% हो गई; तन्यता नमूनों का फ्रैक्चर स्थान सभी मामलों में सीमापार पक्ष पर था, जबकि एकल-ट्रैक नमूनों के धातुकर्मीय रिकॉर्ड पूरी तरह सामान्य थे। मूल कारण किसी एक लेज़र की अपर्याप्त शक्ति या सामग्री बैच में उतार-चढ़ाव नहीं था, बल्कि यह था कि किसी ने भी “जॉइनिंग क्षेत्र” को स्वतंत्र नियंत्रित वस्तु के रूप में प्रबंधित नहीं किया था। ब्लूप्रिंट 3D डिजाइन ब्लूप्रिंट से भौतिक डिलीवरी तक की पूरी प्रक्रिया को जीवनचक्र श्रृंखला के रूप में देखता है; जॉइनिंग क्षेत्र का नियंत्रण इसी श्रृंखला में उपकरण क्षमता को निर्णययोग्य गुणवत्ता साक्ष्य में बदलने वाली कड़ी है।
यह लेख एकल ऑप्टिकल पथ रखरखाव—जैसे गैल्वेनोमीटर शून्य-बिंदु, सुरक्षात्मक लेंस ट्रांसमिटेंस और शक्ति क्षय की जांच—या एकल स्पॉट के अंतर्गत प्रक्रिया-विंडो कैलिब्रेशन पर चर्चा नहीं करता। इसका विषय बहु-लेज़र प्रणालियों का विशिष्ट इंजीनियरिंग स्तर है: दो स्कैन क्षेत्रों के बीच ज्यामितीय ओवरलैप बैंड, ऊर्जा हस्तांतरण, समय-क्रम समन्वय और सीमापार भागों के स्वीकृति मानदंडों को कैसे मात्रात्मक, पुनःसत्यापित और प्रलेखित किया जाए।
1. पहले नियंत्रित वस्तु परिभाषित करें: जॉइनिंग बैंड एक रेखा नहीं, बल्कि पट्टीदार क्षेत्र है
अधिकांश कार्यशालाएं जॉइनिंग क्षेत्र को स्कैन फील्ड की विभाजन रेखा मानती हैं, और यही सभी गलत निर्णयों की शुरुआत है। वास्तव में दोनों लेज़र के प्रभावी स्कैन क्षेत्रों के बीच सीमा पर पर्याप्त चौड़ाई वाला ओवरलैप क्षेत्र होता है। उदाहरण के लिए, सामान्य 250 mm × 250 mm डुअल-गैल्वेनोमीटर जॉइनिंग विन्यास में नाममात्र विभाजन x=0 होता है, लेकिन व्यावहारिक रूप से दोहराने योग्य कवरेज वाला ओवरलैप बैंड प्रायः ±2 mm से ±5 mm लिया जाता है। गैल्वेनोमीटर की पूर्ण-क्षेत्र स्थिति त्रुटि—जिसकी अपेक्षित सीमा सामान्यतः ±50 μm से अधिक नहीं होती—F-theta फील्ड विकृति, कार्य-मंच और निर्माण सिलेंडर की समतलता त्रुटियों को जोड़ने पर वास्तविक नियंत्रित क्षेत्र 4–10 mm चौड़ी पट्टी बनता है, न कि शून्य-चौड़ाई वाली ज्यामितीय रेखा।
नियंत्रित वस्तु की परिभाषा को नियंत्रित प्रक्रिया कार्ड में शामिल करने की सिफारिश की जाती है, जिसमें कम से कम छह फील्ड स्थिर किए जाएं: उपकरण संख्या और लेज़र संख्या, दोनों स्कैन क्षेत्रों के कैलिब्रेशन संस्करण नंबर, जॉइनिंग बैंड का केंद्र निर्देशांक और चौड़ाई, उदाहरणार्थ x=0±3 mm, ओवरलैप रणनीति (एकल-बीम अनन्य / द्वि-बीम ऊर्जा-वितरण / वैकल्पिक-परत स्कैनिंग), सीमापार अनुमत भाग विशेषताओं की सूची, और उस बैंड की प्रथम-भाग निर्णय विधि। इन छह फील्डों के बिना बाद के किसी भी निरीक्षण डेटा से यह उत्तर नहीं मिल सकता कि “यह मान जॉइनिंग स्थिति के किस संस्करण में मापा गया था।”
2. ज्यामितीय संगति: पहले दोनों स्कैन क्षेत्रों को एक ही निर्देशांक प्रणाली में संरेखित करें
जॉइनिंग बैंड में पहली प्रकार की खामी स्थिति त्रुटि होती है, न कि धातुकर्मीय दोष। इसके लिए निर्माण सतह की ऊंचाई पर पूरे क्षेत्र को ढकने वाली मानक ग्रिड कैलिब्रेशन प्लेट का उपयोग करें और दोनों लेज़रों से अलग-अलग एक ही मार्कर बिंदु समूह को स्कैन करें। मापे गए बिंदु-क्लाउड की सैद्धांतिक ग्रिड से तुलना कर प्रत्येक लेज़र के स्थानांतरण, घूर्णन, स्केल और गैर-रेखीय विकृति गुणांक प्राप्त करें, फिर उन्हें संबंधित क्षतिपूर्ति तालिकाओं में लिखें। इंजीनियरिंग मानदंड को तीन स्तरों में रखना उचित है: जॉइनिंग बैंड केंद्र पर दोनों लेज़रों का निर्देशांक अवशेष ≤30 μm हो तो सीधे उत्पादन किया जा सकता है; 30–60 μm होने पर पुनःकैलिब्रेशन और सीमापार परीक्षण नमूने की पुष्टि आवश्यक है; >60 μm होने पर सीमापार भागों का उत्पादन निषिद्ध है और पहले ऑप्टिकल पथ तथा फील्ड लेंस की जांच की जानी चाहिए।
दूसरा अक्सर छूट जाने वाला बिंदु Z-दिशा संगति है। यदि दोनों लेज़रों के फोकल तल में 0.3 mm का अंतर है, तो 70–80 μm नाममात्र फोकल स्पॉट और 0.5 mm डिफोकस पर स्पॉट के 120 μm से अधिक फैलने के अनुमान के आधार पर पाउडर सतह पर वास्तविक शक्ति घनत्व का अंतर आधे तक पहुंच सकता है। इसका परिणाम जॉइनिंग बैंड के साथ पिघल-चौड़ाई की संकरी पट्टी के रूप में दिखाई देता है। इसलिए हर बार सुरक्षात्मक लेंस या फील्ड लेंस बदलने, अथवा उपकरण के लंबे समय तक बंद रहने के बाद पुनःचालू करने पर, दोनों बीम की फोकस स्थिति और पाउडर सतह पर स्पॉट व्यास फिर से मापना अनिवार्य है; फैक्टरी मानों को दोहराने के बजाय वास्तविक मापन दर्ज किए जाने चाहिए। तीसरा मुद्दा समय-क्रम है: जब दोनों बीम एक साथ स्कैन करते हैं, तो परस्पर क्रॉस-एयरफ्लो और प्लूम अवरोध पैदा कर सकते हैं, जिससे जॉइनिंग बैंड में स्पैटर के पुनःजमाव की संभावना बढ़ जाती है। इसलिए क्रॉस-एयरफ्लो वेग और दोनों बीमों के स्कैन प्रारंभ चरण-अंतर को एक ही कार्य निर्देश में शामिल कर “कौन पहले स्कैन करेगा और कौन बाद में” क्रम स्थिर करना चाहिए।
3. ऊर्जा हस्तांतरण: ओवरलैप बैंड में केवल शक्ति को आधा बांटना पर्याप्त नहीं है
दूसरे प्रकार की खामी ऊर्जा इनपुट के दोहराव या अभाव से उत्पन्न होती है। यदि ओवरलैप रणनीति में दोनों बीम 50% शक्ति पर कवरेज करते हैं, तो पाउडर सतह तक पहुंचने वाली वास्तविक ऊर्जा एकल बीम की 100% ऊर्जा के बराबर नहीं होती। दोनों बीमों की मापी गई शक्ति, स्पॉट व्यास, डिफोकस मात्रा, स्कैन गति और हैच ओवरलैप अलग होते हैं; साथ ही दूसरी बीम उस सतह को स्कैन करती है जिसे पहली बीम पहले से गर्म या ठोस कर चुकी होती है, इसलिए तापीय सीमा स्थितियां पूरी तरह भिन्न होती हैं। इंजीनियरिंग में नाममात्र शक्ति-वितरण के बजाय मापी गई ऊर्जा घनत्व से कैलिब्रेशन होना चाहिए: E = P /(v × h × t), इकाई J/mm³, जहां P पाउडर सतह पर मापी गई शक्ति है, लेज़र की नाममात्र शक्ति नहीं; v स्कैन गति, h ट्रैक अंतराल और t परत मोटाई है।
कार्यान्वित करने योग्य कैलिब्रेशन मार्ग तीन चरणों का है। पहला, एकल-ट्रैक स्कैन मैट्रिक्स बनाएं: जॉइनिंग बैंड के भीतर और बाहर एक-एक समूह में एकल-ट्रैक नमूने रखें, परत मोटाई 30–50 μm पर स्थिर रखें, लेज़र शक्ति और स्कैन गति को प्रक्रिया विंडो में 3–5 स्तरों पर बदलें, तथा पिघल-चौड़ाई, पिघल-गहराई और चौड़ाई-गहराई अनुपात मापकर घनत्वयुक्त क्षेत्र की सीमा खोजें। दूसरा, सीमापार तुलना करें: ओवरलैप बैंड पर अनन्य, द्वि-बीम वितरण और वैकल्पिक-परत—इन तीन रणनीतियों से समान आकार के छोटे परीक्षण ब्लॉक बनाएं; घनत्व मापें, जिसमें धातुकर्मीय छवि विधि और आर्किमिडीज विधि से पारस्परिक सत्यापन अनुशंसित है, साथ ही पिघल पूल का चौड़ाई-गहराई अनुपात और सतह खुरदरापन Ra मापें। मुख्य क्षेत्र से न्यूनतम अंतर वाली रणनीति चुनें। तीसरा, कार्य बिंदु स्थिर करें और मार्जिन रखें: उदाहरण के लिए मुख्य क्षेत्र E=62 J/mm³ और जॉइनिंग बैंड के लिए E=60 J/mm³ चुना जाए; दोनों का घनत्व अंतर ≤0.3 प्रतिशत अंक, पिघल-चौड़ाई अंतर ≤10%, Ra अंतर ≤15% हो, तथा कार्य बिंदु अपूर्ण संलयन सीमा और कीहोल सीमा दोनों से कम से कम 10% दूर रहे। यदि कोई भी शर्त पूरी नहीं होती, तो बैंड की चौड़ाई घटाएं और भाग की सीमापार विशेषताओं को एकल बीम की अनन्य स्कैनिंग से बनाएं।
4. निरीक्षण और निर्णय: सीमापार भागों को अलग बैच करें, बड़े नमूने में मिलाकर औसत न करें
जॉइनिंग बैंड की तीसरी विफलता है “औसत में दब जाना”। यदि निरीक्षण बैच पूरे निर्माण सिलेंडर से यादृच्छिक नमूना लेकर बनाया जाता है, तो संभव है कि एक भी सीमापार भाग चयनित न हो, या केवल मुख्य क्षेत्र का परीक्षण हो। 11305 निरीक्षण बैच की अवधारणा को आगे बढ़ाते हुए, ज्यामितीय स्थान को बैच निर्धारण के आयामों में से एक बनाया जाना चाहिए। जिन भागों की कोई भी CTQ विशेषता जॉइनिंग बैंड के ±3 mm के भीतर हो, उन्हें अलग सीमापार उप-बैच में रखा जाए तथा अलग स्थान मानचित्र और निर्माण-सहित नमूनों का स्थान मानचित्र दिया जाए। नमूने जॉइनिंग बैंड के भीतर, सीमापार दिशा में—अर्थात विभाजन रेखा के लंबवत—और ऊर्ध्वाधर दिशा में एक-एक समूह के रूप में लिए जाने चाहिए।
स्वीकृति मानदंड चार निर्णययोग्य बिंदुओं में लिखे जाने चाहिए: ① सीमापार उप-बैच के प्रत्येक भाग का दृश्य और आयामी पुनःनिरीक्षण हो; जॉइनिंग बैंड पर स्टेप ऊंचाई ≤0.05 mm हो और कोई सतत रेखीय धंसाव न हो; ② प्रत्येक सीमापार उप-बैच से कम से कम एक भाग का धातुकर्मीय या औद्योगिक CT निरीक्षण हो, विशेष रूप से घटना वाली परत संख्या से ऊपर और नीचे तीन-तीन परतों में अपूर्ण संलयन और छिद्रों की जांच की जाए; बैंड के भीतर की पोरसिटी और मुख्य क्षेत्र की पोरसिटी का अंतर ≤0.2 प्रतिशत अंक हो; ③ तन्यता अथवा कठोरता नमूने सीमापार दिशा से लिए जाएं, फ्रैक्चर सभी नमूनों में जॉइनिंग बैंड पर नहीं होना चाहिए, और शक्ति मुख्य क्षेत्र के औसत की 95% से कम नहीं होनी चाहिए; ④ रिकॉर्ड श्रृंखला पूर्ण हो: कैलिब्रेशन संस्करण नंबर, दोनों बीमों की मापी गई शक्ति और स्पॉट, ओवरलैप रणनीति, गैस प्रवाह वेग, बिल्ड नंबर और परत संख्या, नमूना नंबर तथा सत्यापनकर्ता। किसी भी एक बिंदु की कमी पर उप-बैच को अस्वीकृत माना जाए, अलग किया जाए और गैर-अनुरूप उत्पाद निपटान प्रक्रिया के अनुसार MRB में भेजा जाए; रियायत देकर स्वीकृति नहीं दी जानी चाहिए।
5. पुनःकैलिब्रेशन ट्रिगर और रजिस्टर: उपकरण स्थिति बदलते ही उत्पादन अनुसूची स्वतः रोकें
जॉइनिंग क्षेत्र नियंत्रण एक बार का कैलिब्रेशन नहीं, बल्कि स्थिति का सतत रखरखाव है। छह प्रकार के पुनःकैलिब्रेशन ट्रिगर निर्धारित करने की सिफारिश की जाती है: सुरक्षात्मक लेंस या फील्ड लेंस बदलना, किसी भी लेज़र की शक्ति विचलन >5% होना, गैल्वेनोमीटर का पुनःकैलिब्रेशन, उपकरण स्थानांतरण या लंबे समय के बंद रहने के बाद पुनःआरंभ, ज्यामितीय सटीकता का वार्षिक कैलिब्रेशन पूरा होना, और सीमापार उप-बैचों में लगातार दो बैचों में एक ही पक्ष का विचलन मिलना। ट्रिगर सक्रिय होने पर सभी सीमापार ऑर्डरों की उत्पादन योजना रोक दें, फिर ग्रिड कैलिब्रेशन प्लेट और सीमापार तुलना परीक्षण ब्लॉक दोबारा चलाएं; दोनों के मानदंडों में लौटने पर ही उत्पादन पुनः शुरू करें।
रजिस्टर को “उपकरण—लेज़र जोड़ी—कैलिब्रेशन संस्करण—जॉइनिंग बैंड निर्देशांक—रणनीति संस्करण—प्रभावी प्रारंभ और समाप्ति समय” की छह कुंजियों के आधार पर व्यवस्थित करें। प्रत्येक बिल्ड रिकॉर्ड से उस समय प्रभावी संस्करण का पता लगाया जा सके। डैशबोर्ड में केवल पांच संकेतक रखें: दोनों बीमों का निर्देशांक अवशेष, जॉइनिंग बैंड और मुख्य क्षेत्र का घनत्व अंतर, सीमापार उप-बैच की प्रथम-बार स्वीकृति दर, पुनःकैलिब्रेशन के बाद प्रथम-भाग उत्तीर्ण दर, और सीमापार-संबंधित गैर-अनुरूप उत्पादों का अनुपात। यह डेटा मॉडल हैश, पैरामीटर पैकेज संस्करण और कैलिब्रेशन वैधता अवधि वाली उसी साक्ष्य श्रृंखला में शामिल होना चाहिए; अन्यथा यह केवल उपकरण लॉग है।
6. कार्यान्वयन चेकलिस्ट और सामान्य भ्रांतियां
कार्यान्वयन का अनुशंसित क्रम यह है: सप्ताह 1 में स्कैन फील्ड ग्रिड कैलिब्रेशन और बैंड चौड़ाई को स्थिर करें तथा जॉइनिंग बैंड निर्देशांक मानचित्र बनाएं; सप्ताह 2 में एकल-ट्रैक मैट्रिक्स और तीन ओवरलैप रणनीतियों की तुलना चलाकर कार्य बिंदु चुनें; सप्ताह 3 में सीमापार उप-बैच, स्थान मानचित्र और नमूना दिशाओं को निरीक्षण बैच नियमों तथा प्रक्रिया कार्ड में शामिल करें; सप्ताह 4 में रजिस्टर और पुनःकैलिब्रेशन ट्रिगर जोड़ें, तथा जानबूझकर विचलन परीक्षण करें—उपकरण की अनुमत सुरक्षा प्रक्रिया के अंतर्गत एक बीम की क्षतिपूर्ति तालिका को 40 μm स्थानांतरित करके—ताकि अवरोधन की प्रभावशीलता सत्यापित हो सके। चार सामान्य भ्रांतियां हैं: केवल एकल बीम शक्ति देखना और पाउडर सतह की वास्तविक ऊर्जा घनत्व को न देखना; कैलिब्रेशन प्लेट परिणाम को स्थायी रूप से वैध मानना; नमूना लेते समय स्थान के आधार पर स्तरीकरण न करना; तथा सीमापार दोष को सामान्य रूप से “प्रक्रिया पैरामीटर ठीक नहीं हैं” मानकर बार-बार पैरामीटर बदलना, पर ज्यामिति और समय-क्रम की जांच न करना।
निष्कर्ष
बहु-लेज़र जॉइनिंग का मूल्य डिलीवर किए जा सकने वाले निर्माण क्षेत्र को बढ़ाना है; इसका जोखिम यह है कि 4–10 mm का पट्टीदार क्षेत्र गुणवत्ता का अंधा क्षेत्र बन जाए। समाधान केवल पैरामीटर समायोजन जारी रखना नहीं है, बल्कि जॉइनिंग बैंड को स्वतंत्र नियंत्रित वस्तु के रूप में परिभाषित करना है: ज्यामिति में उसे एक ही निर्देशांक प्रणाली में संरेखित करें, ऊर्जा में मापे गए मानों से ओवरलैप रणनीति कैलिब्रेट करें, निरीक्षण में स्थान के आधार पर अलग बैच बनाकर सीमापार मानदंड निर्धारित करें, और प्रबंधन में छह-कुंजी रजिस्टर व पुनःकैलिब्रेशन ट्रिगरों से उत्पादन रोकें। जब “दोनों बीमों का निर्देशांक अवशेष कितना है, बैंड के भीतर घनत्व अंतर कितना है, और इस सीमापार भाग के लिए उस समय कौन-सा कैलिब्रेशन संस्करण उपयोग हुआ था” जैसे प्रश्नों का स्वतंत्र तृतीय पक्ष पुनर्गणना से उत्तर दे सके, तभी बड़े आकार के भाग वास्तव में डिजिटल मॉडल से भौतिक डिलीवरी तक सत्यापन योग्य साक्ष्य रखते हैं, न कि केवल एक पृथक अनुरूपता प्रमाणपत्र।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।