
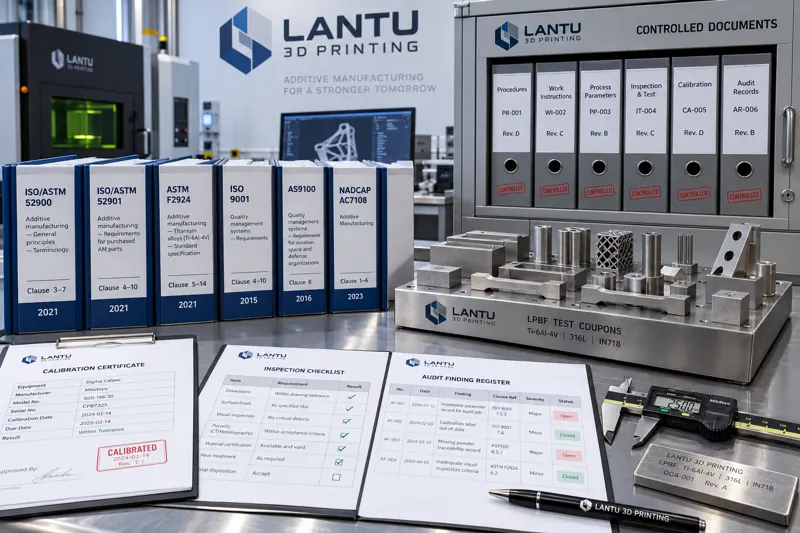
Introduction : des documents de système existent, mais il est impossible d’indiquer « quelle clause est respectée » lors d’un audit
Dans de nombreuses entreprises d’impression 3D, la normalisation reste au stade de la simple existence de documents : manuel qualité, procédures et instructions de travail sont disponibles, et les certificats du système sont affichés au mur. Pourtant, lors d’un audit client ou d’une certification par un tiers, l’auditeur demande : « Sur quel numéro de norme et quelle clause vous appuyez-vous ? Quels sont les critères de décision ? Où les preuves documentées sont-elles conservées ? » Si la seule réponse est « nous avons toujours procédé ainsi », le système cesse d’être opérationnel pour devenir un simple objet de présentation. Au cours de sa participation à des projets dans l’aéronautique et le spatial, le médical et les composants automobiles, lantu3D a rencontré à plusieurs reprises cette rupture : les capacités de procédé n’étaient pas insuffisantes, mais des cartographies de clauses imprécises, des critères non quantifiables et une chaîne de preuves incomplète entraînaient des qualifications de première pièce répétées et des non-conformités lors d’audits externes. Faire passer les normes du niveau documentaire au niveau des clauses constitue la frontière à partir de laquelle un système de normalisation acquiert un véritable pouvoir contraignant.
I. Distinguer d’abord les types de normes et leur niveau d’autorité
L’erreur la plus fréquente en matière de normalisation consiste à traiter toutes les « normes » comme des documents équivalents. En réalité, leur autorité et leur rôle diffèrent entièrement : les normes nationales (GB) et les normes sectorielles définissent les exigences générales et les méthodes d’essai ; elles constituent le seuil d’accès. Les normes d’associations sont généralement plus proches de procédés spécifiques, évoluent rapidement et comportent des indicateurs techniques plus détaillés. Les normes d’entreprise constituent les documents internes ayant la plus haute force obligatoire et peuvent intégrer les exigences spécifiques des clients. Les relations de référence doivent être explicites : les indicateurs techniques d’une norme d’entreprise ne peuvent être inférieurs à ceux des normes de niveau supérieur, et la couverture du document doit indiquer la liste des « documents de référence » ainsi que leurs éditions. Un registre de normes opérationnel doit au minimum inclure : le numéro de norme, le titre, l’année d’édition, l’organisme émetteur, les clauses relatives au champ d’application, les opérations applicables dans l’entreprise, les relations de remplacement et la date de retrait. L’absence de l’année d’édition est le défaut le plus courant : si un ancien critère est encore utilisé après une révision de la norme, les résultats d’essai perdent leur validité juridique.
II. Décomposer les normes en clauses, puis les cartographier en points de contrôle internes
Recopier intégralement une norme dans une instruction de travail n’a aucun intérêt. La bonne approche consiste à la décomposer selon quatre niveaux : « clause — exigence — point de contrôle — enregistrement ». Prenons l’exemple de la fusion laser sur lit de poudre métallique (LPBF) : la clause relative à la « réception des matières premières » peut être décomposée en quatre points de contrôle : contre-analyse de la composition chimique de la poudre, contrôle de la distribution granulométrique, mesure de la densité apparente et de la fluidité, et conservation d’échantillons de chaque lot. Pour chaque point de contrôle, il convient de définir la fréquence d’essai (chaque lot / tous les cinq lots), la méthode d’échantillonnage, le critère d’acceptation (par exemple, teneur en oxygène ≤ 0,13 %, la valeur exacte dépendant de la nuance d’alliage et de l’édition de la norme), le numéro du formulaire d’enregistrement et la durée de conservation. Ce n’est qu’à ce stade que la norme est réellement déployée au poste de travail. En pratique, une norme de procédé principale peut être déclinée en 30 à 60 points de contrôle vérifiables, dont environ un tiers exige des critères quantifiés ; les autres relèvent de vérifications de conformité.
III. Les critères doivent être mesurables : éviter « approprié » et « si nécessaire »
Les critères de conformité sont le domaine dans lequel les audits révèlent le plus souvent des faiblesses. Des formulations telles que « la surface doit être propre » ou « nettoyer si nécessaire » ne permettent ni décision objective ni traçabilité. Elles doivent être remplacées par des expressions mesurables et reproductibles : dans un champ observé à un grossissement de 100×, le nombre de particules de poudre résiduelle de diamètre supérieur à 50 μm ne doit pas dépasser trois ; la masse de poudre résiduelle dans les canaux internes ne doit pas représenter plus de 0,5 % de la masse totale de la pièce ; après nettoyage, le séchage doit être réalisé à 60 °C pendant 60 minutes, avec un taux d’humidité en sortie de four ne dépassant pas 0,05 %. Les critères doivent également inclure la méthode de mesure et les exigences de résolution des instruments : utiliser un pied à coulisse d’une résolution de 0,02 mm pour statuer sur une zone de tolérance de 0,01 mm rend les données elles-mêmes non valables. L’analyse des systèmes de mesure (MSA) et l’étude R&R des moyens de mesure ne sont donc pas facultatives, mais des préconditions à la validité des critères.
IV. Maîtrise documentaire : versions, contrôle et retrait
Le support physique de la mise en œuvre clause par clause est le document contrôlé. La maîtrise documentaire doit résoudre quatre points. Premièrement, l’unicité des versions : deux éditions d’une instruction de travail portant le même numéro ne doivent pas être présentes sur le terrain ; les versions retirées doivent être récupérées ou marquées « conservé à titre d’archive obsolète ». Deuxièmement, la traçabilité des modifications : chaque révision doit conserver le motif de changement, le périmètre d’impact et la date d’entrée en vigueur. Troisièmement, l’identification des documents externes : les plans clients, certificats matière des fournisseurs et normes référencées sont tous des documents externes ; ils doivent être intégrés au registre et faire l’objet de vérifications périodiques des mises à jour. Quatrièmement, la gestion séparée des enregistrements et des documents : les enregistrements constituent la preuve de ce qui a été réalisé et ne doivent pas être mélangés avec les documents définissant la manière de procéder. Les documents d’un système de normes d’entreprise se répartissent généralement en quatre niveaux : manuel, procédures, documents de travail et formulaires d’enregistrement. Plus le niveau est bas, plus le contenu est précis et proche du poste de travail.
V. Listes de contrôle d’audit et preuves de bouclage
L’audit interne ne doit pas consister à « relever des fautes de frappe », mais à vérifier si les clauses sont appliquées, si les critères sont satisfaits et si les preuves sont traçables. Une liste de contrôle destinée à un atelier LPBF peut être structurée par numéro de clause : chaque colonne comprend le numéro de clause, la question d’audit, la méthode d’échantillonnage (par exemple, contrôle de trois enregistrements des trois derniers mois), le critère de décision, le format de preuve et la description du constat. Les non-conformités doivent être gérées par niveau : une non-conformité mineure exige une correction et une analyse des causes ; une non-conformité majeure impliquant un risque de lot impose le déclenchement d’une traçabilité et une information du client. Le bouclage ne se juge pas sur le fait que « le rapport d’action corrective est rédigé », mais sur l’absence de réapparition du même type de problème dans l’échantillonnage du cycle d’audit suivant. Lier l’efficacité des actions correctives à l’échantillonnage du prochain audit interne est le mécanisme essentiel pour éviter des actions correctives purement administratives.
VI. Articulation avec les normes sectorielles spécifiques
Un système général de management de la qualité répond à la question « existe-t-il un système ? », tandis que les normes sectorielles répondent à la question « le niveau professionnel est-il suffisant ? ». Dans l’aéronautique et le spatial, l’attention porte sur la validation des procédés spéciaux, la qualification de première pièce et la qualification du personnel de contrôle non destructif. Dans le médical, elle concerne la biocompatibilité, la traçabilité et la validation de la stérilisation. Dans l’automobile, elle porte sur les audits de procédé et les procédures d’homologation des pièces de production. Ces exigences se présentent souvent sous la forme d’« exigences spécifiques du client » et priment sur les clauses générales. Le registre de normes doit donc comporter un champ distinct pour les exigences spécifiques du client et préciser leur relation avec les normes d’entreprise ainsi que les règles de gestion des conflits : appliquer l’exigence la plus stricte et la confirmer par écrit dans l’accord technique afin d’éviter les litiges post-livraison dus à des critères d’interprétation divergents.
Conclusion
La maturité d’un système de normalisation ne dépend pas du nombre de documents, mais de sa capacité à répondre à trois questions : quel numéro de norme et quelle clause s’appliquent, quel critère mesurable est utilisé, et dans quel formulaire la preuve est-elle conservée ? Ce n’est qu’en décomposant les normes en clauses, en cartographiant les clauses vers des points de contrôle, en transformant ces points en critères quantifiés et en les intégrant aux documents contrôlés et aux listes de contrôle d’audit que la normalisation cesse d’être une vitrine pour devenir une force productive. Pour les activités d’impression 3D fondées sur une chaîne de livraison allant du plan à la pièce physique, plus cette base est solide, plus le taux de réussite dès la première pièce, le nombre de non-conformités d’audit externe et l’efficacité de réutilisation entre projets sont maîtrisables.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.