
Introduction : les besoins ne sont pas une liste, mais une question de priorités
Lors des échanges initiaux d’un projet d’impression 3D, la difficulté la plus fréquente n’est pas que le client s’exprime mal, mais que chaque phrase du client est traitée comme une exigence d’importance égale. Un devis peut simultanément mentionner une précision dimensionnelle de ±0,05 mm, une rugosité de surface Ra 1,6, un délai de livraison de cinq jours, une baisse de prix unitaire de 15 % et le remplacement du matériau par un alliage de titane. Ces éléments sont placés côte à côte, sans indiquer leur importance réelle ni le coût de leur abandon. L’équipe d’ingénierie effectue alors les arbitrages selon sa propre interprétation, et le client ne découvre qu’à la réception que l’exigence qui lui importait le plus n’a pas été sécurisée en priorité. Le véritable enjeu de la gestion des exigences consiste à traduire « ce que le client a dit » en « ce pour quoi il est prêt à payer et les compromis qu’il peut accepter ». Cette traduction exige des outils de priorisation quantitatifs, et non l’expérience ou le jugement improvisé.
I. Pourquoi la priorisation des besoins perd-elle son cap ?
La perte de focalisation des exigences provient généralement de trois sources. La première est une distorsion de formulation : le client décrit ses attentes dans le langage des résultats (la pièce doit s’assembler, avoir un aspect soigné, être durable), tandis que l’ingénierie les reçoit dans le langage des paramètres (tolérances, rugosité, durée de vie en fatigue). En l’absence de table de correspondance entre les deux, les pondérations s’aplanissent discrètement pendant la conversion. La deuxième est un conflit de perspectives : les achats se concentrent sur le prix unitaire, la conception sur la précision et l’assemblage sur l’ajustement. Le poids d’une même exigence varie totalement d’un service à l’autre, et la dernière personne à s’exprimer lui attribue temporairement la priorité la plus élevée. La troisième est l’absence de contraintes : toute exigence existe dans un triangle de contraintes formé par le délai, le coût et la faisabilité du procédé ; discuter des priorités en dehors de ce cadre conduit inévitablement à une déformation. Avec le procédé LPBF, faire passer la rugosité de surface de Ra 6,3 à Ra 1,6 exige souvent des opérations supplémentaires de grenaillage, de finition vibratoire, voire d’usinage. Le coût unitaire peut augmenter de plus de 30 % et le délai s’allonger de deux à trois jours. Si le besoin essentiel du client est d’obtenir une pièce de validation d’assemblage en moins de trois jours, cette exigence de surface doit être rétrogradée au rang d’option.
II. Modèle Kano : commencer par répartir les besoins en trois catégories
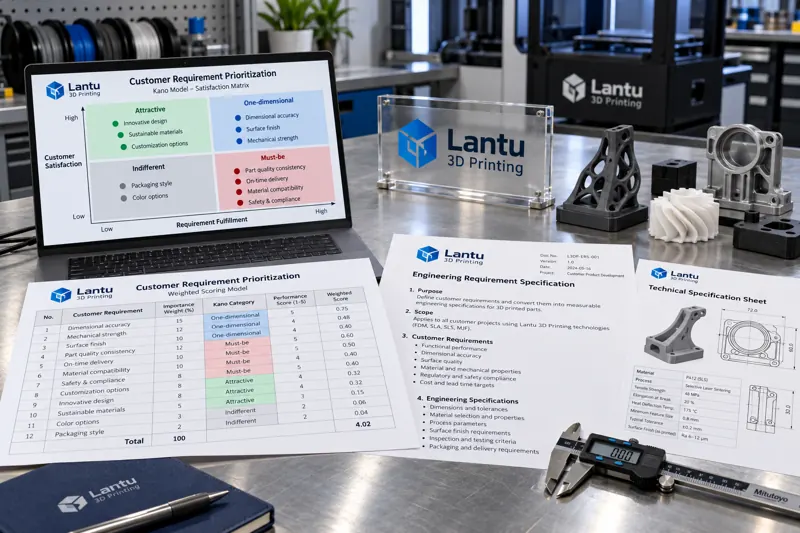
Le modèle Kano qualifie les besoins à partir de deux dimensions : l’axe horizontal représente le degré de satisfaction du besoin, tandis que l’axe vertical représente la satisfaction client. Selon les trois courbes possibles, les besoins sont répartis en trois catégories. Les besoins de base sont ceux pour lesquels « réussir ne procure pas de satisfaction supplémentaire, mais échouer entraîne une forte insatisfaction ». Il s’agit par exemple des dimensions des trous d’assemblage d’une pièce imprimée en 3D, des tolérances des surfaces fonctionnelles critiques, ou de la conformité entre la nuance de matériau et son certificat. Ces besoins doivent être satisfaits sans condition et ne font pas partie du périmètre des arbitrages. Les besoins de performance sont des critères linéaires pour lesquels « plus la réalisation est bonne, plus la satisfaction augmente » : rugosité de surface, délai de livraison et prix unitaire, par exemple. La satisfaction varie de manière approximativement linéaire avec le niveau atteint ; ils constituent donc le principal terrain de la priorisation. Les besoins attractifs sont des éléments « non demandés, mais sources de surprise positive lorsqu’ils sont fournis », tels qu’un rapport de contrôle tridimensionnel joint à la pièce, une vidéo de validation d’assemblage ou de fermeture de moule, ou un jeu de paramètres réutilisable. Leur coût est faible mais leur impact perçu est élevé, ce qui en fait de bons leviers de différenciation. L’intérêt de cette classification est clair : les besoins de base ne peuvent pas servir de monnaie d’échange, seuls les besoins de performance doivent être notés et priorisés, et les besoins attractifs servent à créer de la valeur à faible coût.
III. Matrice de notation pondérée : noter les besoins de performance
Pour les exigences relevant de la catégorie de performance, une notation pondérée permet d’établir une priorisation quantitative. Il est recommandé d’utiliser cinq dimensions, notées de 1 à 5 : la valeur client (contribution de l’exigence à la fonction finale d’assemblage ou d’utilisation), la difficulté de réalisation (difficulté du procédé et risque de rendement ; plus elle est élevée, plus la note est faible), la sensibilité au coût (augmentation du coût unitaire induite par l’exigence), l’impact sur le délai (augmentation du nombre de jours de livraison) et la vérifiabilité (possibilité d’une réception par des moyens quantifiables ; plus la vérification est difficile, plus le risque est élevé). Les coefficients de pondération doivent être définis selon le type de projet : pour un projet de pièce de validation, il est recommandé d’attribuer 0,35 à la valeur client, 0,30 au délai, 0,15 au coût, 0,10 à la difficulté et 0,10 à la vérifiabilité ; pour un projet de production en série, les valeurs recommandées sont respectivement 0,30, 0,10, 0,30, 0,10 et 0,20. Chaque exigence reçoit un score pondéré total et est classée par ordre décroissant. Les 30 % supérieurs sont définis comme des éléments à garantir impérativement, les 50 % intermédiaires comme des éléments à optimiser, et les 20 % inférieurs comme des éléments négociables. La notation doit être réalisée conjointement par des représentants du client et de l’ingénierie : chaque partie note d’abord de manière indépendante, puis la moyenne est retenue. Tout écart supérieur à 1,5 point doit faire l’objet d’une revue immédiate ; cet exercice constitue en lui-même une clarification qualitative des exigences.
IV. Des résultats de priorisation au cahier des charges technique
Une fois la priorisation terminée, elle doit être formalisée dans un cahier des charges technique ; à défaut, ses conclusions se dilueront au fil des échanges ultérieurs. Le cahier des charges doit au minimum comporter quatre parties : premièrement, la liste des exigences et leur résultat de classification, avec une identification claire des besoins de base, de performance et attractifs ; deuxièmement, les indicateurs quantifiés des caractéristiques critiques et leurs méthodes de réception, par exemple le contrôle d’un alésage φ8H7 au calibre, la comparaison d’une rugosité Ra 3,2 avec un étalon ou le contrôle par rugosimètre sur trois points échantillonnés, ainsi que les essais de traction sur éprouvettes conformes à la norme GB/T pour chaque lot de fabrication ; troisièmement, les règles d’acceptation des concessions, précisant les indicateurs pouvant admettre un écart, les plages d’écart autorisées et les modalités de compensation ; quatrièmement, les clauses de maîtrise des modifications, définissant le mécanisme de nouvelle notation et d’ajustement du devis en cas de changement des exigences. Après signature ou confirmation par e-mail des deux parties, le cahier des charges devient l’unique référence pour la qualification de la première pièce et la libération de la production en série. L’expérience montre que les projets disposant d’un cahier des charges quantifié peuvent généralement améliorer le taux de validation du premier article de 20 à 35 %, tout en réduisant nettement les coûts de retouche et de communication liés aux litiges.
V. Liste de contrôle pour la mise en œuvre
Chaque revue des exigences doit suivre l’ordre suivant : établir d’abord la liste complète des demandes initiales sans suppression ; effectuer ensuite une classification Kano pour chaque élément ; appliquer alors la notation pondérée à cinq dimensions et la priorisation uniquement aux besoins de performance ; intégrer ensuite les résultats dans le cahier des charges technique en précisant les méthodes de réception ; enfin, identifier deux à trois besoins attractifs à faible coût comme facteurs de valorisation. La réunion de revue doit être limitée à 60 minutes et produire un tableau de priorisation ainsi qu’une ébauche de cahier des charges, plutôt qu’un simple compte rendu de discussion. Il convient de souligner que la notation n’est pas un exercice ponctuel : lorsque la gamme de fabrication change, par exemple d’un procédé SLS vers le LPBF, lorsque le volume passe de 5 à 200 pièces, ou lorsque l’objet d’assemblage du client évolue, les coefficients de pondération doivent être recalculés et les résultats de priorisation mis à jour.
Conclusion
L’essentiel de l’analyse des besoins clients ne consiste pas à collecter davantage d’exigences, mais à mettre en place un mécanisme de priorisation reproductible. En utilisant le modèle Kano pour répartir les besoins entre catégories de base, de performance et attractives, en appliquant une notation pondérée à cinq dimensions aux besoins de performance, puis en figeant les résultats dans un cahier des charges technique incluant les méthodes de réception, les accords verbaux deviennent des bases d’ingénierie. Dans les environnements de fabrication additive, qui combinent de multiples procédés, matériaux et traitements de post-production, la valeur de la priorisation quantitative ne se limite pas à réduire les litiges : elle permet surtout d’allouer des budgets de coût et de délai limités aux éléments pour lesquels les clients sont réellement prêts à payer.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.