
No model yet, material choice and wall thickness are explained from a practical angle.
Centre de connaissances
Blueprint News
lantu3D vérifie épaisseur, structure, matière, procédé, quantité et finition avant devis.
01Guides
02Matériaux
03Vue client
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Méthodes quantitatives de gestion des risques pour les projets d’impression 3D : registre des risques, notation FMEA et priorisation par RPN
La gestion des risques de nombreux projets d’impression 3D se limite à des déclarations d’intention, sans critères quantifiables et vérifiables. Cet article présente une méthode de mise en œuvre opérationnelle : créer un registre des risques à partir de champs structurés, calculer le RPN à l’aide des notes de sévérité S, d’occurrence O et de détectabilité D avec une grille d’ancrage, corriger les biais du modèle multiplicatif par des seuils de sévérité, puis relier le registre aux quatre jalons de revue des commandes, de qualification de première pièce, de montée en cadence des petites séries et de libération en production série afin d’établir une boucle de risque auditable.

news
Gestion du cycle de vie des pièces d’usure et de rechange des équipements d’impression 3D : méthode de remplacement quantifiée par MTBF, des lentilles de protection aux racleurs et filtres
Dans les ateliers de fabrication additive, les arrêts non planifiés ne sont généralement pas dus à la défaillance d’ensembles coûteux tels que les lasers ou les galvanomètres, mais au dépassement des seuils d’usure de composants à faible coût comme les lentilles de protection, racleurs, filtres et joints. Cet article présente trois catégories de composants — chaîne optique, chaîne de dépôt de poudre et chaîne environnementale auxiliaire — ainsi que leurs mécanismes de défaillance. Il explique comment établir des cycles de remplacement fondés sur les données réelles de l’atelier à l’aide du MTBF et du MTTR, hiérarchiser les véritables goulets d’étranglement par analyse par arbre de défaillances, et mettre en place une validation par éprouvette standard, des contrôles intermédiaires des instruments et un stock de pièces de rechange classé ABC.

news
Registre des actifs sur l’ensemble du cycle de vie des équipements d’impression 3D : de l’amortissement aux décisions de rétrofit et à la valorisation en fin de vie
De nombreuses entreprises interrompent leur analyse rigoureuse des investissements dès la réception de l’équipement. La dégradation des performances, les dépenses de rétrofit et la valeur résiduelle en fin de vie ne sont alors plus mesurées, créant un écart majeur entre la valeur comptable et la capacité réelle. Cet article présente un registre à double niveau financier et technique, des seuils quantifiés pour arbitrer entre rétrofit et remplacement, quatre critères de retrait, ainsi qu’un ordre de valorisation incluant la revente, le déclassement, le réemploi de composants et la mise au rebut conforme.
news
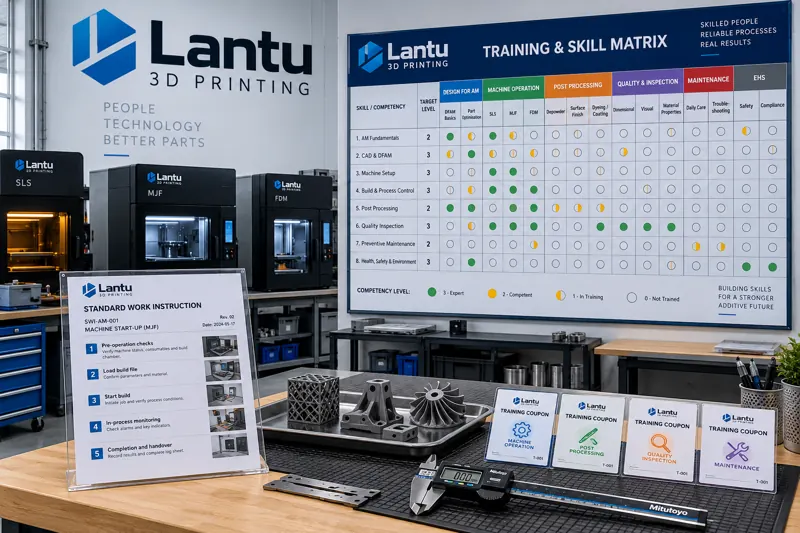
Matrice de compétences et développement de la polyvalence dans les ateliers d’impression 3D
Dans les ateliers de fabrication additive, les compétences sont souvent réduites à des libellés flous tels que « sait utiliser la machine ». Lors des changements de mix de commandes, ce manque de visibilité révèle rapidement le risque de dépendre d’une ou deux personnes pour les opérations critiques. Cet article présente une méthode pour construire une matrice de compétences : décomposer les tâches en actions observables, définir des niveaux 0 à 3 et les calibrer à trois parties, utiliser des évaluations pilotes comme repères, puis exploiter la matrice pour la planification, les habilitations, l’identification des écarts et les parcours de polyvalence avec une boucle d’évaluation pratique et orientée résultats.

news
Gestion des utilités et systèmes auxiliaires en atelier d’impression 3D : ingénierie de la stabilité, des gaz inertes au dépoussiérage
Dans les ateliers de fabrication additive, la plupart des arrêts non planifiés ne proviennent pas des imprimantes elles-mêmes, mais des quatre réseaux d’utilités : gaz, eau, électricité et dépoussiérage. Cet article présente des limites de contrôle et pratiques d’ingénierie pour la pureté et la continuité des gaz inertes, la température et la qualité de l’eau de refroidissement, la qualité de l’alimentation électrique et de la mise à la terre, ainsi que la gestion de la pression différentielle de dépoussiérage.

news
Maîtrise statistique des procédés (SPC) pour la production en série par impression 3D : des caractéristiques critiques à la boucle de réaction aux signaux hors contrôle
Face aux exigences de contrôle qualité liées au passage de l’impression 3D des petites séries à la production en série, cet article présente une méthode de déploiement de la maîtrise statistique des procédés (SPC) : identification des caractéristiques critiques, vérification de la résolution des moyens de mesure, choix des cartes Xbar-R et règles de détection des signaux hors contrôle, conception de l’échantillonnage en sous-groupes, ainsi qu’une boucle de réaction en quatre étapes. Il clarifie également la différence entre limites de contrôle et limites de tolérance, la signification des seuils de Cpk et les erreurs courantes à éviter.

news
Renforcement mécanique et finition de surface des pièces imprimées 3D : du grenaillage au lissage des canaux internes
La rugosité de surface à l’état brut d’impression, les particules semi-fondues et les contraintes résiduelles de traction constituent les principales faiblesses des pièces additives en fatigue. Cet article analyse les domaines d’application du grenaillage, du roulage, du choc laser, de la finition vibratoire et du polissage magnétique selon quatre indicateurs d’intégrité de surface, et propose une méthode de sélection des procédés à partir des modes de défaillance ainsi qu’une boucle de validation par contrôle par échantillonnage.

news
Surveillance en ligne du bain de fusion et contrôle qualité des procédés en impression 3D métal
Dans la fabrication additive métallique, les défauts surviennent en millisecondes dans une chambre fermée, alors que les coûts sont déjà engagés lorsqu’ils sont détectés après fabrication. Cet article analyse les principes d’observation du bain de fusion, les compromis entre photodiodes et imagerie coaxiale, la construction de critères multicouches et l’intégration des données de procédé dans une boucle de maîtrise des non-conformités et d’actions correctives et préventives.

news
Montée en capacité de la production additive en petites séries : méthodes d’ingénierie du prototype à la production stable
La validation de la première pièce ne garantit pas une production livrable en série. Cet article présente une méthode de montée en capacité en quatre phases pour l’impression 3D : gel des lots de paramètres et validation inter-équipements, analyse de Pareto des causes de rendement, équilibrage des cadences et des goulots d’étranglement, ainsi que six critères de libération avant l’augmentation des volumes.

news
Certification des compétences et système de formation-évaluation pour les postes en impression 3D
De nombreux ateliers d’impression 3D disposent de dossiers de formation complets sans pouvoir démontrer que les opérateurs maîtrisent réellement leurs tâches. Cet article présente une méthode d’ingénierie pour la certification des compétences : unités de compétence avec seuils, parcours en trois étapes, épreuves pratiques éliminatoires, matrice d’habilitation L1-L3, évaluation Kirkpatrick, recyclage et déclassement.

news
Installation, mise en service et réception sur site (SAT) des équipements d’impression 3D : une méthode d’ingénierie, de la préparation du site à la libération en production
La livraison d’un équipement ne signifie pas qu’il est prêt pour la production. Cet article détaille le parcours complet d’installation, de mise en service et de réception sur site (SAT) d’un équipement de fabrication additive : répartition des rôles entre FAT et SAT, cinq exigences critiques concernant le site, la capacité portante, l’alimentation et les gaz, mise en place conjointe de références géométriques et procédé, liste SAT structurée en quatre catégories de critères, ainsi que critères de libération fondés sur des commandes réelles et mesures face à trois écueils fréquents.

news
Emballage anticorrosion et marquage des caisses pour pièces imprimées en 3D : de la corrosion à la libération pour livraison
Même après une fabrication conforme, les pièces métalliques imprimées en 3D peuvent échouer lors de la livraison en raison de la condensation maritime, de la corrosion caverneuse ou d’erreurs d’identification. Cet article présente des règles d’ingénierie calculables et vérifiables, de la corrosion au contrôle de libération, incluant le dosage des VCI, les barrières d’étanchéité et une liste de contrôle en six points.
Commencer ici
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.