
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de conocimiento
Blueprint News
lantu3D revisa espesor, estructura, material, proceso, cantidad y acabado antes de cotizar.
01Guides
02Materiales
03Visión del cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Métodos cuantitativos para la gestión de riesgos en proyectos de impresión 3D: registro de riesgos, puntuación FMEA y priorización RPN
La gestión de riesgos en muchos proyectos de impresión 3D se limita a declaraciones generales sin criterios cuantitativos verificables. Este artículo presenta una ruta de implementación: crear un registro de riesgos con campos estructurados, calcular el RPN mediante las puntuaciones de severidad S, ocurrencia O y detección D, establecer tablas de referencia de puntuación, corregir las limitaciones del modelo multiplicativo mediante umbrales de severidad y vincular el registro con cuatro hitos: revisión de pedido, validación de primera pieza, escalado de lotes pequeños y liberación de producción en serie.

news
Gestión del ciclo de vida de consumibles y repuestos en equipos de impresión 3D: método de sustitución cuantitativo con MTBF para lentes protectoras, rasquetas y filtros
Las paradas no planificadas en los talleres de fabricación aditiva rara vez se deben al fallo de conjuntos costosos, como láseres o galvanómetros; con mayor frecuencia se originan porque consumibles de bajo valor —lentes protectoras, rasquetas, filtros y juntas— superan sus umbrales de servicio. Este artículo presenta una clasificación por cadena óptica, capa de polvo y entorno auxiliar, junto con sus mecanismos de fallo; establece ciclos de sustitución basados en MTBF y MTTR medidos en planta; prioriza los verdaderos cuellos de botella mediante análisis de árbol de fallos; y describe un método completo de validación con piezas patrón, verificaciones intermedias de instrumentos e inventario ABC de repuestos.

news
Registro de activos durante todo el ciclo de vida de equipos de impresión 3D: de la depreciación y la modernización al valor residual
Muchas empresas detienen el análisis riguroso de la inversión en equipos al firmar la aceptación. Durante los años posteriores, la degradación del rendimiento, las inversiones de modernización y el valor residual al retiro no se cuantifican, lo que desvincula el valor contable de la capacidad real. Este artículo propone un registro paralelo financiero y técnico, criterios cuantitativos para decidir entre modernizar o sustituir, cuatro desencadenantes de retiro y un orden de disposición del valor residual que incluye reventa, uso degradado, reutilización de componentes y desecho conforme a normativa.
news
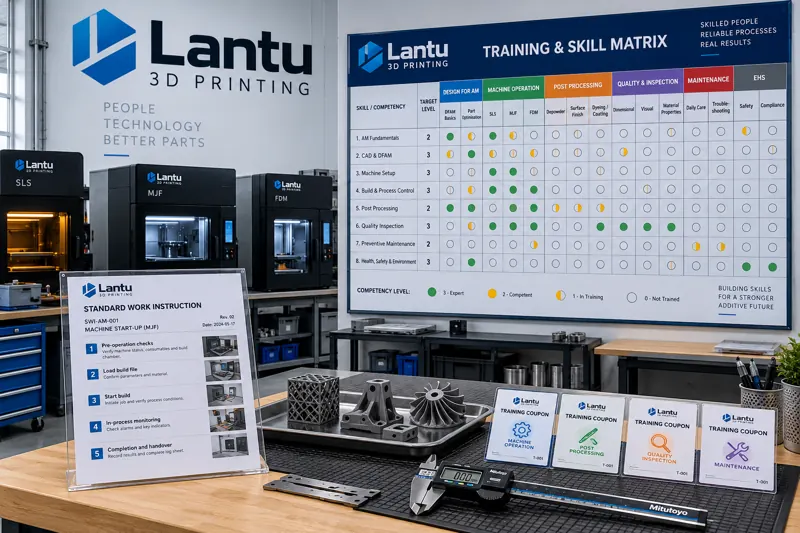
Matriz de competencias y formación de personal polivalente en talleres de impresión 3D
En los talleres de fabricación aditiva, las capacidades del personal suelen reducirse a etiquetas imprecisas como «sabe operar la máquina». Cuando cambia la estructura de los pedidos, queda expuesto el riesgo de que los procesos críticos dependan de una o dos personas. Este artículo presenta un método para crear una matriz de competencias: descomponer las tareas en acciones observables, definir niveles de 0 a 3 y calibrarlos entre tres áreas, usar evaluaciones piloto como referencia y emplear la matriz para la asignación de turnos, la autorización operativa, la detección de brechas y la formación de personal polivalente con un ciclo de evaluación basado en práctica y resultados.

news
Gestión de servicios auxiliares y utilidades en talleres de impresión 3D: ingeniería de estabilidad desde gases inertes y agua circulante hasta distribución eléctrica y captación de polvo
La mayoría de las paradas no planificadas en talleres de fabricación aditiva no se originan en la impresora, sino en las cuatro líneas de utilidades: suministro de gas, agua, electricidad y captación de polvo. Este artículo presenta límites de control y prácticas de ingeniería para la pureza y continuidad de los gases inertes, la temperatura y calidad del agua de refrigeración, la calidad eléctrica y puesta a tierra, y la gestión de presión diferencial en sistemas de extracción de polvo.

news
Control estadístico de procesos (SPC) para la entrega en serie de impresión 3D: un enfoque de ingeniería desde las características clave hasta el ciclo de respuesta ante señales especiales
Dirigido a las necesidades de control de calidad de la impresión 3D en su transición de lotes pequeños a entregas en serie, este artículo expone de forma sistemática cómo implementar el control estadístico de procesos (SPC): identificación de características clave, verificación de la resolución de los instrumentos de medición, selección de gráficos Xbar-R y reglas de detección de causas especiales, diseño de muestreo por subgrupos y un ciclo de respuesta de cuatro pasos tras una señal anómala. También aclara la diferencia entre límites de control y tolerancias, el significado de los umbrales de Cpk y los errores habituales, como no actualizar los límites de control o limitarse a supervisar sin mejorar.

news
Refuerzo mecánico y acabado superficial de piezas impresas en 3D: de granallado y bruñido al alisado de canales internos
La rugosidad en estado impreso, las partículas parcialmente fundidas y las tensiones residuales de tracción son las principales limitaciones de la resistencia a fatiga de las piezas fabricadas aditivamente. Este artículo analiza los límites de aplicación del granallado, el bruñido, el choque láser, el acabado vibratorio y el pulido magnético según cuatro indicadores de integridad superficial, y presenta un método para definir rutas de proceso a partir del modo de fallo y cerrar el ciclo mediante inspecciones por muestreo.

news
Monitorización in situ del baño de fusión y control de calidad del proceso en impresión 3D metálica
Los defectos de calidad en la fabricación aditiva metálica se producen en milisegundos dentro de una cámara cerrada, cuando ya se han comprometido todos los costes de producción. Este artículo explica los principios de observación de la monitorización in situ del baño de fusión, las soluciones basadas en fotodiodos e imagen coaxial, la creación de criterios de evaluación por capas y la integración de datos de proceso en circuitos de control de no conformidades y acciones correctivas y preventivas.

news
Aumento de capacidad en la producción de lotes pequeños con impresión 3D: métodos de ingeniería desde la prueba hasta la producción estable
La validación de la primera pieza no garantiza la capacidad de entrega en serie. Este artículo presenta un método de aumento de capacidad en cuatro etapas para pasar de la producción piloto de lotes pequeños a una producción estable con impresión 3D: consolidación y validación cruzada de paquetes de parámetros, análisis de Pareto del rendimiento, equilibrio de línea y ritmo de los procesos críticos, y seis criterios de liberación antes de aumentar el volumen.

news
Certificación de competencias y sistema de formación y evaluación para puestos de impresión 3D: del mapa curricular a la autorización para trabajar con credencial
Aunque muchos talleres de impresión 3D cuentan con registros completos de formación, no pueden demostrar que los operarios realmente sepan ejecutar las tareas. Este artículo presenta una metodología de ingeniería para la certificación de competencias: unidades de capacidad con umbrales, un mapa curricular en tres etapas, bancos de pruebas prácticas con criterios eliminatorios, una matriz de autorización L1-L3, evaluación de eficacia en cuatro niveles, y mecanismos de recertificación y degradación para incorporar la variabilidad humana a una gestión trazable de la capacidad del proceso.

news
Instalación, puesta en marcha y aceptación en sitio (SAT) de equipos de impresión 3D: método de ingeniería desde la preparación del sitio hasta la liberación para producción piloto
La llegada del equipo no significa que esté listo para producir. Este artículo desglosa el proceso completo de instalación, puesta en marcha y aceptación en sitio (SAT) de equipos de fabricación aditiva: los límites entre FAT y SAT, cinco indicadores críticos de infraestructura, la creación paralela de referencias geométricas y de proceso, una lista SAT con cuatro categorías de criterios y criterios de liberación para pruebas de producción basadas en pedidos reales, además de soluciones para tres problemas frecuentes.

news
Embalaje anticorrosión e identificación de embalajes para piezas impresas en 3D: método de ingeniería desde los mecanismos de corrosión hasta la liberación para entrega
Incluso tras superar la conformación, las piezas metálicas impresas en 3D pueden fallar durante la entrega por condensación marítima, corrosión por rendija o errores de identificación. Este artículo presenta normas de ingeniería calculables y verificables, desde los mecanismos de corrosión y el cálculo de VCI hasta el sellado de barrera, la coherencia documental y una lista de seis puntos para la liberación.
Empiece aquí
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.