
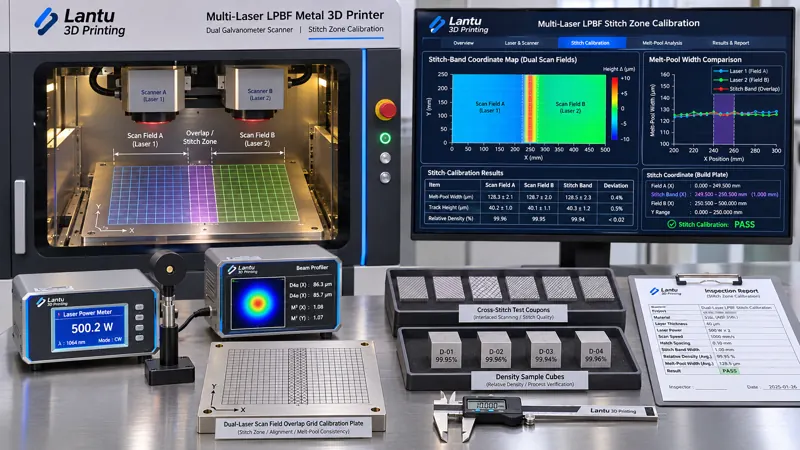
Einleitung: Eine unsichtbare Naht entscheidet über die Lieferfähigkeit großformatiger Bauteile
Wenn die maximale Bauteilkontur das effektive Scanfeld einer einzelnen Anlage überschreitet, gibt es in der Praxis meist drei Wege: das Bauteil aufteilen und anschließend fügen, eine Anlage mit größerem Bauraum verwenden oder die Baufläche mit zwei oder sogar vier Lasern zusammensetzen. Der dritte Weg erscheint wirtschaftlich, legt jedoch besonders häufig Probleme bei der Lieferung offen: Proben aus beiden Bereichen bestehen die Prüfung einzeln, während in der Übergangszone der beiden Laser eine entlang der Scanrichtung verlaufende Zone unvollständiger Verschmelzung, ein Härtesprung oder eine Oberflächenstufe auftritt. Bei einer Charge großer 316L-Halterungen fiel die Dichte in der Überlappungszone von 99,6 % im Grundmaterialbereich auf 97,8 %. Bei Zugproben lagen sämtliche Bruchstellen auf der nahtüberspannenden Seite, obwohl die metallografischen Aufzeichnungen von Einzelspuren vollständig unauffällig waren. Die Ursache war weder eine zu geringe Laserleistung noch eine Schwankung der Materialcharge, sondern die Tatsache, dass die „Überlappungszone“ nie als eigenständiges Kontrollobjekt behandelt wurde. Der Blueprint-3D-Ansatz betrachtet den gesamten Weg vom digitalen Entwurf bis zur physischen Lieferung als Lebenszykluskette; die Kontrolle der Überlappungszone ist dabei ein Glied, das Anlagenfähigkeit in bewertbare Qualitätsnachweise übersetzt.
Dieser Beitrag behandelt weder die Wartung einzelner Strahlengänge, etwa die Prüfung des Galvanometer-Nullpunkts, der Schutzglastransmission oder der Leistungsabnahme, noch die Kalibrierung des Prozessfensters eines einzelnen Laserflecks. Im Mittelpunkt steht vielmehr die für Mehrlasersysteme spezifische technische Ebene: Wie lassen sich geometrische Überlappungszonen zwischen zwei Scanfeldern, Energieübergabe, zeitliche Synchronisierung und Freigabekriterien für nahtüberspannende Bauteile quantifizieren, verifizieren und dokumentieren?
I. Zuerst das Kontrollobjekt definieren: Die Überlappungszone ist keine Linie, sondern ein bandförmiger Bereich
In vielen Fertigungen wird die Überlappungszone als Trennlinie zwischen zwei Scanfeldern verstanden. Dies ist der Ausgangspunkt zahlreicher Fehlbeurteilungen. Tatsächlich besitzen die effektiven Scanfelder beider Laser am Rand einen überlappenden Bereich mit erheblicher Breite. Bei einer typischen Kopplung zweier 250 mm × 250 mm großer Galvanometersysteme liegt die nominelle Grenze beispielsweise bei x=0, während das tatsächlich reproduzierbar abdeckbare Überlappungsband häufig ±2 mm bis ±5 mm beträgt. Unter Einbeziehung der Positionierabweichung der Galvanometer über das gesamte Feld, die üblicherweise maximal ±50 μm betragen sollte, der F-Theta-Feldverzeichnung sowie von Ebenheitsabweichungen zwischen Bauplattform und Bauzylinder ist nicht eine geometrische Linie ohne Breite zu kontrollieren, sondern ein 4–10 mm breites Band.
Die Definition des Kontrollobjekts sollte in der kontrollierten Prozesskarte festgeschrieben werden und mindestens sechs Felder einfrieren: Anlagen- und Laserkennung, Kalibrierversionsnummern beider Scanfelder, Mittellinie und Breite der Überlappungszone, beispielsweise x=0±3 mm, Überlappungsstrategie – Exklusivscan mit einem Laser / Energieaufteilung auf zwei Laser / alternierender Lagenscan –, Liste der Bauteilmerkmale, die die Naht überqueren dürfen, sowie das Verfahren zur Erstmusterbewertung der Zone. Ohne diese sechs Felder können nachfolgende Prüfdaten nicht beantworten, „unter welcher Version des Überlappungszustands dieser Wert gemessen wurde“.
II. Geometrische Konsistenz: Beide Scanfelder zunächst in ein gemeinsames Koordinatensystem ausrichten
Die erste Fehlerklasse in der Überlappungszone sind Positionsfehler, nicht metallurgische Fehler. Dazu wird eine Standard-Gitterkalibrierplatte verwendet, die das gesamte Feld abdeckt. Beide Laser scannen auf Höhe der Bauebene jeweils dieselbe Gruppe von Markierungspunkten. Die gemessene Punktwolke wird mit dem theoretischen Gitter verglichen, um für jeden Laser Koeffizienten für Translation, Rotation, Skalierung und nichtlineare Verzeichnung zu ermitteln und in die jeweilige Kompensationstabelle einzutragen. Als technische Bewertung werden drei Stufen empfohlen: Ein Koordinatenrestfehler beider Laser in der Mitte der Überlappungszone von ≤30 μm erlaubt die direkte Produktion; bei 30–60 μm sind eine Rekalibrierung und die Bestätigung mit nahtüberspannenden Probekörpern erforderlich; bei >60 μm dürfen keine nahtüberspannenden Bauteile eingeplant werden, bevor Strahlengang und Feldlinse überprüft wurden.
Ein weiterer häufig übersehener Punkt ist die Konsistenz in Z-Richtung. Weichen die Fokusebenen der beiden Laser um 0,3 mm voneinander ab, kann sich bei einem nominalen Fokusdurchmesser von 70–80 μm und einer Aufweitung auf über 120 μm bei 0,5 mm Defokus die tatsächliche Leistungsdichte auf der Pulveroberfläche um bis zur Hälfte unterscheiden. Dies zeigt sich als verringerte Schmelzbadbreite entlang der Überlappungszone. Deshalb müssen nach jedem Wechsel des Schutzglases oder der Feldlinse sowie nach einem Neustart nach längerem Anlagenstillstand Fokusposition und Spotdurchmesser auf der Pulveroberfläche für beide Laser erneut gemessen werden. Zu dokumentieren sind Messwerte, nicht Werksangaben. Der dritte Punkt ist die Zeitsteuerung: Beim gleichzeitigen Scannen können sich Querströmung und Rauchfahnen gegenseitig abschirmen, wodurch die Wahrscheinlichkeit rückfallender Spritzer in der Überlappungszone steigt. Es wird empfohlen, die Geschwindigkeit der Querströmung und die Phasendifferenz der Scanstarts beider Laser in dieselbe Arbeitsanweisung aufzunehmen und die Reihenfolge „welcher Laser zuerst und welcher danach scannt“ festzulegen.
III. Energieübergabe: Im Überlappungsband darf die Leistung nicht einfach halbiert werden
Die zweite Fehlerklasse entsteht durch doppelte oder fehlende Energieeinbringung. Wird die Überlappungsstrategie so eingestellt, dass beide Laser den Bereich jeweils mit 50 % Leistung abdecken, entspricht die tatsächlich auf der Pulveroberfläche ankommende Energie nicht zwangsläufig 100 % eines einzelnen Lasers. Die gemessene Leistung, der Spotdurchmesser, der Defokus, die Scangeschwindigkeit und der Überlappungsgrad unterscheiden sich zwischen den Lasern. Zudem scannt der zweite Laser über eine bereits vom ersten Laser vorgewärmte oder sogar erstarrte Oberfläche, sodass völlig andere thermische Randbedingungen vorliegen. Die Kalibrierung muss daher auf der gemessenen Energiedichte statt auf der nominalen Leistungsverteilung beruhen: E = P / (v × h × t), in J/mm³. Dabei ist P die auf der Pulveroberfläche gemessene Leistung und nicht der Nennwert des Lasers, v die Scangeschwindigkeit, h der Spurabstand und t die Schichtdicke.
Ein umsetzbarer Kalibrierpfad besteht aus drei Schritten. Im ersten Schritt wird eine Einzelspur-Scanmatrix erstellt: Innerhalb und außerhalb der Überlappungszone wird jeweils eine Reihe von Einzelspurproben angeordnet. Bei konstanter Schichtdicke von 30–50 μm werden Laserleistung und Scangeschwindigkeit innerhalb des Prozessfensters auf 3–5 Stufen variiert. Gemessen werden Schmelzbadbreite, Schmelzbadtiefe und Breiten-Tiefen-Verhältnis, um die Grenze des dichten Bereichs zu bestimmen. Im zweiten Schritt erfolgt ein Vergleich über die Naht: Auf dem Überlappungsband werden kleine Probekörper gleicher Geometrie mit den drei Strategien Exklusivscan, Energieaufteilung auf zwei Laser und alternierender Lagenscan gefertigt. Es werden Dichte – empfohlen wird eine gegenseitige Absicherung durch metallografische Bildanalyse und Archimedes-Verfahren –, Schmelzbad-Breiten-Tiefen-Verhältnis und Oberflächenrauheit Ra gemessen. Gewählt wird die Stufe mit der geringsten Abweichung zum Grundmaterialbereich. Im dritten Schritt werden Arbeitspunkt und Sicherheitsreserve eingefroren: Beispielsweise liegt E im Grundmaterialbereich bei 62 J/mm³ und der gewählte Wert in der Überlappungszone bei 60 J/mm³. Die Dichtedifferenz darf höchstens 0,3 Prozentpunkte, die Differenz der Schmelzbadbreite höchstens 10 % und die Ra-Differenz höchstens 15 % betragen. Darüber hinaus muss der Arbeitspunkt sowohl zur Grenze unvollständiger Verschmelzung als auch zur Keyhole-Grenze mindestens 10 % Reserve aufweisen. Ist eine dieser Anforderungen nicht erfüllt, muss das Band eingeengt und müssen nahtüberspannende Bauteilmerkmale durch einen exklusiven Einzel-Laser-Scan erzeugt werden.
IV. Prüfung und Bewertung: Nahtüberspannende Bauteile separat chargieren, statt sie im Gesamtlos zu mitteln
Die dritte Fehlerart der Überlappungszone besteht darin, dass sie „weggemittelt“ wird. Erfolgt die Stichprobenprüfung zufällig über den gesamten Bauzylinder, kann es vorkommen, dass kein einziges nahtüberspannendes Bauteil geprüft wird oder nur der Grundmaterialbereich untersucht wird. Es wird empfohlen, den Ansatz von Prüflosen nach 11305 weiterzuführen und die geometrische Position als Chargierungsdimension aufzunehmen: Bauteile, bei denen irgendein CTQ-Merkmal innerhalb von ±3 mm der Überlappungszone liegt, werden in einer separaten nahtüberspannenden Teilcharge zusammengefasst. Diese erhält eine eigene Positionskarte und eine Positionskarte für mitgebaute Proben. Proben müssen jeweils innerhalb des Überlappungsbandes, in Nahtüberquerungsrichtung – senkrecht zur Trennlinie – sowie in vertikaler Richtung entnommen werden.
Die Freigabekriterien sollten als vier eindeutig entscheidbare Anforderungen formuliert werden: ① Jedes Teil der nahtüberspannenden Teilcharge wird einer Sicht- und Maßprüfung unterzogen; die Stufenhöhe in der Überlappungszone beträgt ≤0,05 mm und es dürfen keine durchgehenden linearen Vertiefungen vorhanden sein. ② Für jede nahtüberspannende Teilcharge wird mindestens ein Teil metallografisch oder mittels industrieller CT geprüft, mit besonderem Fokus auf unvollständige Verschmelzung und Poren in den drei Schichten oberhalb und unterhalb der kritischen Ereignisschicht; die Differenz der Porosität zwischen Band und Grundmaterialbereich beträgt ≤0,2 Prozentpunkte. ③ Zug- oder Härteproben müssen in Nahtüberquerungsrichtung entnommen werden; Brüche dürfen nicht sämtlich in der Überlappungszone liegen, und die Festigkeit muss mindestens 95 % des Mittelwerts des Grundmaterialbereichs erreichen. ④ Die Dokumentationskette ist vollständig: Kalibrierversion, gemessene Leistung und Spotgröße beider Laser, Überlappungsstrategie, Strömungsgeschwindigkeit, Build-Nummer und Schichtnummer, Probennummer sowie prüfende Person. Fehlt nur ein Punkt, gilt die Teilcharge als nicht freigegeben. Sie ist zu sperren und gemäß dem MRB-Prozess für nichtkonforme Produkte zu behandeln; eine Abweichungsfreigabe ist nicht zulässig.
V. Rekalibrierungsauslöser und Register: Änderungen des Anlagenzustands müssen die Produktionsplanung automatisch sperren
Die Kontrolle der Überlappungszone ist keine einmalige Kalibrierung, sondern die Aufrechterhaltung eines definierten Zustands. Es werden sechs Auslöser für eine Rekalibrierung empfohlen: Wechsel des Schutzglases oder der Feldlinse, Leistungsabweichung eines beliebigen Lasers von >5 %, erneute Kalibrierung des Galvanometers, Umzug der Anlage oder Neustart nach längerem Stillstand, Abschluss der jährlichen Kalibrierung der geometrischen Genauigkeit sowie gleichseitige Abweichungen in zwei aufeinanderfolgenden nahtüberspannenden Teilchargen. Nach einem Auslöser wird die Einplanung aller nahtüberspannenden Aufträge gesperrt. Gitterkalibrierplatte und nahtüberspannende Vergleichsproben müssen erneut durchlaufen werden; erst wenn beide wieder innerhalb der Kriterien liegen, darf die Sperre aufgehoben werden.
Das Register wird nach sechs Schlüsseln organisiert: „Anlage – Laserpaar – Kalibrierversion – Koordinaten der Überlappungszone – Strategieversionsstand – Gültigkeitszeitraum“. Jeder Build-Datensatz muss auf die zum Zeitpunkt des Builds gültige Version zurückverfolgt werden können. Das Dashboard sollte nur fünf Kennzahlen enthalten: Koordinatenrestfehler der beiden Laser, Dichtedifferenz zwischen Überlappungszone und Grundmaterialbereich, Erstdurchlauf-Freigaberate nahtüberspannender Teilchargen, Erstmuster-Bestehensrate nach Rekalibrierung sowie Anteil nahtbezogener nichtkonformer Produkte. Diese Daten müssen in dieselbe Nachweiskette wie Modell-Hash, Parametersatzversion und Kalibriergültigkeit eingebunden werden; andernfalls handelt es sich lediglich um Anlagenprotokolle.
VI. Umsetzungsliste und häufige Fehler
Für die Umsetzung wird folgende Reihenfolge empfohlen: In Woche 1 werden die Scanfeld-Gitterkalibrierung und die Bandbreite abgeschlossen sowie eine Koordinatenkarte der Überlappungszone erstellt. In Woche 2 werden die Einzelspurmatrix und der Vergleich der drei Überlappungsstrategien durchgeführt, um den Arbeitspunkt festzulegen. In Woche 3 werden nahtüberspannende Teilchargen, Positionskarten und Probenrichtungen in die Regeln für Prüflosen und in die Prozesskarte aufgenommen. In Woche 4 werden Register und Rekalibrierungsauslöser eingebunden. Anschließend wird eine absichtliche Verschiebung validiert: Im Rahmen des zulässigen Sicherheitsprozesses wird eine Kompensationstabelle eines Lasers um 40 μm verschoben, um die Wirksamkeit der Sperre zu überprüfen. Vier häufige Fehler sind: nur die Einzellaserleistung zu betrachten statt der tatsächlich auf der Pulveroberfläche gemessenen Energiedichte; Ergebnisse der Kalibrierplatte als dauerhaft gültig anzusehen; bei der Stichprobenprüfung nicht nach Positionen zu schichten; sowie Fehler über die Naht pauschal auf „unzureichend eingestellte Prozessparameter“ zurückzuführen und wiederholt Parameter zu ändern, ohne Geometrie und Zeitablauf zu prüfen.
Zusammenfassung
Der Nutzen der Mehrlaser-Kopplung liegt in der Erweiterung der lieferfähigen Baufläche; ihr Risiko besteht darin, dass ein 4–10 mm breiter bandförmiger Bereich zu einer Qualitätsblindstelle wird. Die Lösung ist nicht weiteres Parameter-Tuning, sondern die Definition der Überlappungszone als eigenständiges Kontrollobjekt: geometrische Ausrichtung in einem gemeinsamen Koordinatensystem, Kalibrierung der Überlappungsstrategie anhand gemessener Energiewerte, positionsbezogene separate Chargierung und nahtübergreifende Prüfkriterien sowie Sperrung der Produktionsplanung durch ein Sechs-Schlüssel-Register und Rekalibrierungsauslöser. Erst wenn ein Dritter nachvollziehen kann, „wie groß der Koordinatenrestfehler der beiden Laser war, wie hoch die Dichtedifferenz im Band war und welche Kalibrierversion für dieses nahtüberspannende Bauteil galt“, liegen für großformatige Bauteile tatsächlich prüfbare Nachweise vom digitalen Modell bis zur physischen Lieferung vor – und nicht nur ein isoliertes Konformitätszertifikat.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.