
Einleitung: In vier Konten fehlt noch ein separates Konto für Antriebsdruckluft
In den vergangenen zwei Jahren hat lantu3D die Energiebilanzierung in der Werkstatt immer weiter verfeinert: Stromkosten werden nach Spitzen-, Tal- und Leistungsentgelt aufgeschlüsselt, Schutzgas für die Baukammer in m³ je Teil, umlaufendes Kühlwasser nach Nachspeisemenge und Eindickungsfaktor sowie der CO₂-Fußabdruck nach funktioneller Einheit und anteiliger Verteilung gemeinsamer Builds. Ein Medium bleibt jedoch langfristig in den Gemeinkosten der „Betriebsversorgung“ verborgen, ohne separate Messung und ohne Kennzahl je Teil: die Antriebsdruckluft für Pneumatikventile, Pulverförderung, Strahlen, Abblasen und Zylinder. Läuft ein 11-kW-Schraubenkompressor jährlich 4.000 Stunden, übersteigen allein die Stromkosten bei lediglich 0,7 RMB/kWh bereits 30.000 RMB. Liegt der Lastanteil nur bei 35 %, wird fast die Hälfte davon durch unnötigen Energieverbrauch im Entlastungsleerlauf verursacht. Noch problematischer ist, dass Druckluftleckagen keine Wasserflecken hinterlassen: Sie zeigen sich lediglich durch langsam fallenden Druck, verzögerte Ventilbewegungen oder schwankende Strahlintensität und werden letztlich als „sporadische Anlagenstörung“ eingestuft. Der vorliegende Beitrag liefert keine Energiesparparolen, sondern eine nachvollziehbare Methode auf Basis von spezifischer Leistung, Lastanteil, Leckagerate, Teilzählerständen und Antriebsdruckluftverbrauch je Teil, damit Druckluft gemeinsam mit Strom, Wasser, Gas und CO₂ in einer einheitlichen Energiebilanz geführt wird.
1. Zunächst die zwei Gasarten trennen: Schutzgas und Antriebsdruckluft dürfen nicht gemeinsam bilanziert werden
In einer Metall-LPBF-Werkstatt bestehen mindestens zwei Gassysteme mit vollständig unterschiedlichen Bilanzierungsgrenzen. Werden sie in einer Tabelle zusammengeführt, ist ein fehlerhafter spezifischer Verbrauch unvermeidbar. Prozessschutzgas ist Argon oder Stickstoff und wird in die Baukammer geleitet. Zu den Bewertungskriterien zählen eine Reinheit von 99,999 %, ein Sauerstoffgehalt in der Kammer von 1.000 ppm, bei Luftfahrtbauteilen unter 500 ppm, sowie ein Taupunkt von ≤ −40 °C. Es wird in m³/Teil erfasst, und seine Kosten hängen von der Anzahl der Spülzyklen und vom Kammervolumen ab. Antriebsdruckluft wird durch den Kompressor erzeugt und über ein 0,6–0,8-MPa-Netz für Pneumatikventile, Pulverförderung, Strahlkabinen, Blaspistolen und Zylinder bereitgestellt. Maßgeblich sind Druck, Durchfluss, Öl- und Wassergehaltsklasse sowie der Stromverbrauch für die Drucklufterzeugung; die Einheit lautet Nm³/Teil. Erstere ist eine Prozessvoraussetzung, letztere ein Energiemedium. Dieser Beitrag behandelt ausschließlich Letzteres. Die Klassen für Feststoffpartikel, Drucktaupunkt und Ölgehalt der Druckluft werden gemäß ISO 8573-1 geregelt und gehören zur Anlagenverfügbarkeit. Sie wurden bereits an anderer Stelle ausführlich behandelt und werden hier nur als Voraussetzung für die Eignung am Verbrauchspunkt genannt.
2. Spezifische Leistung und Lastanteil: Überdimensionierung ist die größte versteckte Verschwendung
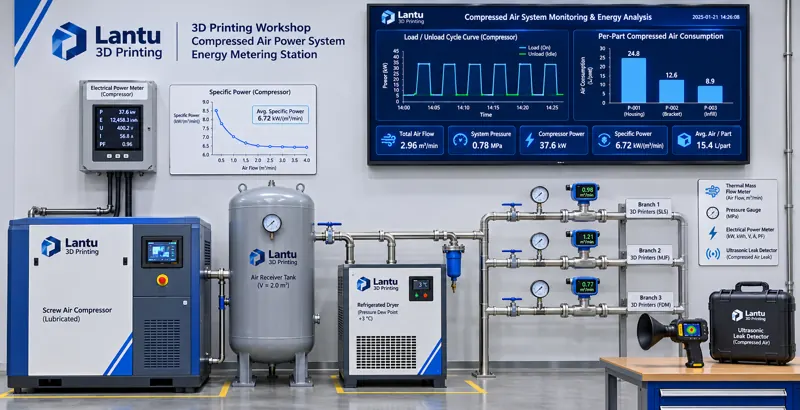
Die Energieeffizienz eines Kompressors wird nicht am Erscheinungsbild, sondern an der spezifischen Leistung gemessen, also an der elektrischen Leistung pro erzeugtem 1 m³/min Druckluft, in kW/(m³/min). Bei einem netzfrequenten Schraubenkompressor mit 1,6 m³/min Liefermenge und 11 kW Eingangsleistung beträgt sie etwa 6,9. Modelle der höchsten Energieeffizienzklasse erreichen Werte unter 6,5; ältere Maschinen mit mehr als acht Betriebsjahren, verstopftem Ansaugfilter oder rutschendem Riemen liegen häufig bei 8,5–10. Im ersten Bilanzierungsschritt werden während eines stabilen Volllastabschnitts gleichzeitig elektrische Leistung P (kW) und Liefermenge Q (m³/min) gemessen; daraus ergibt sich SP = P/Q. Die Messung sollte an drei aufeinanderfolgenden Arbeitstagen erfolgen und der Median verwendet werden, statt Typenschildwerte als Messwerte zu übernehmen.
Die zweite Kennzahl ist der Lastanteil η = T_load / (T_load + T_unload). Hier liegt der Unterschied zwischen drehzahlgeregelten und netzfrequenten Kompressoren: Bei netzfrequenten Maschinen läuft der Motor im Entlastungsbetrieb weiter; die Entlastungsleistung liegt bei rund 30–50 % der Volllastleistung, während nahezu keine Druckluft erzeugt wird. In Werkstätten mit kleinen Losgrößen und hoher Variantenvielfalt ist der Bedarf impulsförmig – zehn Minuten konzentriertes Strahlen, während in der übrigen Zeit nur Pneumatikventile intermittierend schalten. Wird nach einem Spitzenbedarf von 3,0 m³/min ein großer Kompressor gewählt, liegt η in der Praxis oft unter 40 %. Als technische Kriterien gelten: Ein über zwei Wochen kontinuierlich zwischen 60 % und 85 % liegender Wert ist gesund; bei 40–60 % sollte zunächst die Druckluftnutzungsplanung angepasst werden, indem Strahlen und Abblasen in denselben Zeitraum gelegt werden. Liegt der Wert unter 40 % und beträgt das vorhandene Druckluftspeichervolumen weniger als 0,5 m³, ist ein drehzahlgeregelter Kompressor oder eine Kombination aus großem und kleinem Kompressor wirtschaftlicher als der bloße Austausch gegen eine größere Maschine. Beispiel: Bei einem 11-kW-Kompressor mit η=0,35 und einer Entlastungsleistung von 4 kW beträgt der jährliche Energieverbrauch im Entlastungsbetrieb bei 4.000 h etwa 4000×(1−0,35)×4 = 10.400 kWh. Allein dies entspricht rund 7.300 RMB.
3. Leckagerate: Das „Zischen“ in Nm³/h und RMB/Jahr umrechnen
Leckagen treten fast ausschließlich an Schneidringverschraubungen, Schläuchen, Magnetventilen, Filterdruckreglern, Steckkupplungen und Türdichtungen auf und nehmen mit steigendem Druck annähernd linear zu. Eine umsetzbare Quantifizierungsmethode ist die Druckhalteprüfung im Produktionsstillstand: Alle Verbrauchsstellen werden geschlossen, das System auf das 1,1-Fache des Arbeitsdrucks aufgefüllt, jedoch nicht über den zulässigen Bauteildruck hinaus. Erfasst werden das Gesamtvolumen V (m³) von Druckluftbehälter und Rohrnetz, der Druckabfall ΔP (MPa) innerhalb von 30 Minuten sowie der atmosphärische Umgebungsdruck P_atm von 0,101 MPa. Die auf Normbedingungen bezogene Leckagemenge ergibt sich aus Q_leak ≈ V·ΔP/(P_atm·t), wobei t = 0,5 h ist. Beispiel: Bei V=0,8 m³ und einem Druckabfall von 0,06 MPa in 30 Minuten ergibt sich Q_leak ≈ 0,8×0,06/(0,101×0,5) ≈ 0,95 Nm³/min. Dies entspricht ungefähr dem ganztägigen Volllastbetrieb eines kleinen Kompressors mit 1,0 m³/min und erklärt bereits, warum der Verbrauch am Hauptzähler nicht sinkt.
Die Kriterien müssen verbindlich festgelegt werden: Ein Q_leak von ≤5 % der Nennliefermenge ist akzeptabel, 5–10 % werden in den monatlichen Leckageprüfplan aufgenommen, bei >10 % ist die Linie zur Behebung anzuhalten. Zur Ortung können Ultraschall-Lecksuchgeräte für Verschraubungen, Seifenlösung für Ventilkörper oder ein in Reihe hinter dem Hauptzähler installierter thermischer Massendurchflussmesser als Vergleichsbasis während des nächtlichen Produktionsstillstands eingesetzt werden. Jede Leckagestelle erhält ein Kennzeichen; Position, geschätzte Öffnungsgröße sowie Messwerte vor und nach der Reparatur werden in einem Leckageregister dokumentiert. Nach der Behebung ist die Druckhalteprüfung zwingend zu wiederholen und abzuschließen – andernfalls ist „bearbeitet“ lediglich eine andere Formulierung ohne Nachweis.
4. Teilverbrauchsmessung und Aufschlüsselung der Verbrauchsstellen: Vom Hauptzähler zu den Abzweigzählern
Mit lediglich einem Stromzähler am Kompressor und einem Durchflussmesser in der Hauptleitung erhält man nur Durchschnittswerte; für Optimierungen fehlt dann das Ziel. Empfohlen wird eine dreistufige Teilverbrauchsmessung: Die erste Ebene ist die Erzeugungsseite mit einem Messgerät für die elektrische Eingangsleistung des Kompressors und einem Vortex-Durchflussmesser in der Hauptleitung, um spezifische Leistung und gesamte Drucklufterzeugung zu berechnen. Die zweite Ebene ist die Abzweigseite: Mindestens drei Kreise sollten nach Verbrauchsstellen getrennt werden – Druckluftkreis der Fertigungsanlagen für Pneumatikventile, Pulverförderung und Zylinder der Beschichterklinge; Nachbearbeitungskreis für Strahlen, Abblasen und pneumatisches Schleifen; sowie Hilfskreis für Staubabscheider-Abreinigung, Ventile und Instrumentierung. Jeder Kreis wird mit einem thermischen Massendurchflussmesser ausgestattet, bei einem Abtastintervall von 1 min. Die dritte Ebene ist die Ereignisebene, auf der die Werte der Drucktransmitter mit MES-Auftragsstatus und Build-Schichtnummer zeitgestempelt synchronisiert werden, um festzustellen, welcher Prozessschritt den Netzdruck absenkt.
Die Messbasis muss einheitlich auf Normbedingungen von 20 °C, 101,325 kPa und 0 % relativer Feuchte bezogen und im Register angegeben werden. Zeigen Feldmessgeräte Betriebsvolumenströme an, müssen diese anhand von gemessenem Druck und Temperatur umgerechnet werden; andernfalls sind Daten verschiedener Jahreszeiten nicht vergleichbar. Vor und nach Trockner und Filter ist jeweils ein Druckmesspunkt vorzusehen. Ein anhaltender Differenzdruck von >0,05 MPa löst den Filterwechsel aus, damit „zu niedriger Druck“ nicht fälschlich als „Kompressorleistung unzureichend“ bewertet wird. Die Bilanzdifferenz zwischen der Summe der Abzweigzähler und dem Hauptzähler sollte ≤8 % betragen. Bei höheren Abweichungen liegen nicht erfasste Bypässe, Messfehler oder Leckagen vor.
5. Antriebsdruckluftverbrauch je Teil: Bezug auf freigegebene Lieferteile und Umlage gemeinsamer Builds
Der Nenner für den Antriebsdruckluftverbrauch je Teil muss mit Stromkosten, Wasserverbrauch und CO₂-Fußabdruck übereinstimmen: Er ist die Anzahl der im Bilanzzeitraum qualifiziert ausgelieferten Teile, nicht die Anzahl gedruckter Teile und auch nicht die Anzahl gestarteter Baujobs. Der Zähler wird nach dem Zuordnungsprinzip bereinigt: q = (Q_total − Q_leak − Q_nonprod) / N_good. Dabei ist Q_total die am Hauptzähler im Bilanzzeitraum kumulierte Drucklufterzeugung unter Normbedingungen, Q_leak die aus der Druckhalteprüfung abgeleitete und auf die Betriebsstunden hochgerechnete Leckagemenge, Q_nonprod der separat gemessene nicht produktive Verbrauch auf dem Betriebsgelände, etwa für Wartungsblaspistolen oder von anderen Werkstätten entnommene Druckluft, und N_good die Zahl der im selben Zeitraum qualifiziert ausgelieferten Teile. Ohne diese drei Abzüge wird q durch Wochenendstillstände und zunehmende Leckagen künstlich erhöht; Monatsvergleiche verlieren dann ihre Aussagekraft.
Die Umlage gemeinsamer Builds erfolgt mit denselben Ersatzgewichtungen wie für Umlaufwasser und CO₂-Fußabdruck, nicht als gleichmäßige Verteilung nach Stückzahl: Für jedes Teil wird ein Gewicht wi aus „Scanzeit × Schichtanzahl × Korrekturfaktor für Stütz- und Bauplattenvolumen“ gebildet. Der gemeinsame Pool – Spülung der Rohrleitungen vor der Gasreinigung, pneumatische Bewegungen während der Bauplattenvorheizung, gasbezogene Vorgänge für mitgebaute Proben sowie Druckluft-Grundverbrauch im Bereitschaftsbetrieb – wird nach wi verteilt. Direkt zurechenbare Verbräuche, beispielsweise Strahlzeit für ein einzelnes Teil oder separat protokollierte Abblasvorgänge, werden unmittelbar dem jeweiligen Teil zugeordnet. Beispiel: Bei zwölf Teilen in einem Baujob, einem gemeinsamen Pool von 8,4 Nm³ und einer Gewichtssumme von 42 entfallen auf ein Teil mit w=5 genau 1,0 Nm³. Zuzüglich 0,6 Nm³ für zugehöriges Strahlen ergibt sich q=1,6 Nm³/Teil. Das Register muss mindestens Bilanzzeitraum, Hauptzählerstand, Leckagemenge, nicht produktiven Verbrauch, Anzahl qualifizierter Teile, Version der Gewichtungstabelle, Umlageergebnis und prüfende Person enthalten. Nur mit derselben Bilanzgrenze wie für Strom, Wasser und CO₂ lässt sich eine vollständige Energiekostenkarte je Teil erstellen.
6. Freigabekriterien und Dashboard: Druckluftverbrauch an die Build-Schichtnummer binden
Die Verbrauchsbilanzierung muss letztlich auch die Freigabe steuern können. Drei verbindliche Kriterien sollten in die Arbeitsanweisung aufgenommen werden: Erstens das Prozessdruckkriterium – fällt der Abzweigdruck während des Bauprozesses unter 0,55 MPa oder schwankt er innerhalb von 1 min um mehr als 0,08 MPa, wird der Prozess angehalten. Der Zeitpunkt ist mit der entsprechenden Build-Schichtnummer, Baukammerposition und Scanjobnummer zu dokumentieren. Anschließend sind Beschichterbilder, Sauerstoffverlauf und Ergebnisse der mitgebauten Proben der betreffenden Kammerteile zu prüfen. Nur wenn die Medienabweichung einem konkreten Teil zugeordnet wird, kann über eine Freigabe entschieden werden; dies folgt derselben Logik wie die Zuordnung von Spannungseinbrüchen zu Schichtnummern. Zweitens das Qualitätsvoraussetzungskriterium – erreichen Drucktaupunkt und Ölgehaltsklasse am Verbrauchspunkt nicht die nach ISO 8573-1 vereinbarte Klasse, darf die betreffende Antriebsdruckluft nicht in den qualifizierten Nenner von q einfließen. So wird verhindert, dass öl- oder wasserhaltige Druckluft als wirksamer Output bilanziert wird. Drittens das Trendkriterium – steigt q bei gleichem Prozess und gleicher Gewichtung gegenüber dem Mittelwert der vorherigen acht Baujobs um >15 % oder steigt die spezifische Leistung SP um >10 %, wird die weitere Planung für diesen Maschinentyp gesperrt und eine Leckage- sowie Filterprüfung ausgelöst.
Das Dashboard sollte nur fünf Kennzahlen enthalten, die Maßnahmen auslösen: spezifische Leistung SP in kW/(m³/min), Lastanteil η in %, Leckagerate als Anteil der Nennliefermenge in %, Antriebsdruckluftverbrauch q in Nm³/Teil und Stromkosten der Druckluft je Teil in RMB/Teil, berechnet als q × SP / 60 × Strompreis. Monatlich werden Trends erstellt, wöchentlich gehen Abweichungslisten an die Anlagenverantwortlichen. Für eine Plattform wie lantu3D, die den gesamten Lebenszyklus von der Blueprint-Erstellung bis zur physischen Lieferung abdeckt, bedeutet die Aufwertung der Antriebsdruckluft von einer „Versorgungsbedingung“ zu einem messbaren, verrechenbaren und freigaberelevanten Energiemedium die Vervollständigung des letzten Medienkontos nach Strom, Wasser, Schutzgas und CO₂.
Zusammenfassung
Die Verschwendung von Antriebsdruckluft entsteht nicht durch den Defekt einer einzelnen Anlage, sondern durch vier fehlende Bilanzierungsgrundlagen: Schutzgas und Antriebsdruckluft werden nicht getrennt, spezifische Leistung und Lastanteil werden nicht gemessen, Leckagen werden nicht in Durchfluss und Kosten umgerechnet und die Gesamtdrucklufterzeugung wird nicht vollständig bereinigt, bevor sie auf qualifizierte Teile umgelegt wird. Die empfohlene Umsetzungsreihenfolge lautet: Zunächst eine Druckhalteprüfung im Produktionsstillstand durchführen und die Leckagebasis ermitteln; anschließend drei Ebenen von Teilverbrauchszählern installieren und zwei volle Wochen betreiben; anhand von η und SP entscheiden, ob die Kompressorkonfiguration angepasst werden muss; und schließlich q sowie die Gewichtung gemeinsamer Builds in dasselbe Energieregister aufnehmen und drei Freigabekriterien festlegen. Dann ist der Kompressor nicht mehr nur die Maschine in der Ecke, „die immer läuft“, sondern Teil einer prüffähigen Datenkette, die beantwortet: Wie viele Nm³ wurden diesem Baujob zugerechnet, welche zusätzlichen Stromkosten entstanden und auf welcher Grundlage darf er freigegeben werden?
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.