
No model yet, material choice and wall thickness are explained from a practical angle.
Wissenszentrum
Blueprint News
lantu3D prüft vor dem Angebot Wandstärke, Struktur, Material, Verfahren, Menge und Finish.
01Guides
02Materialien
03Kundensicht
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
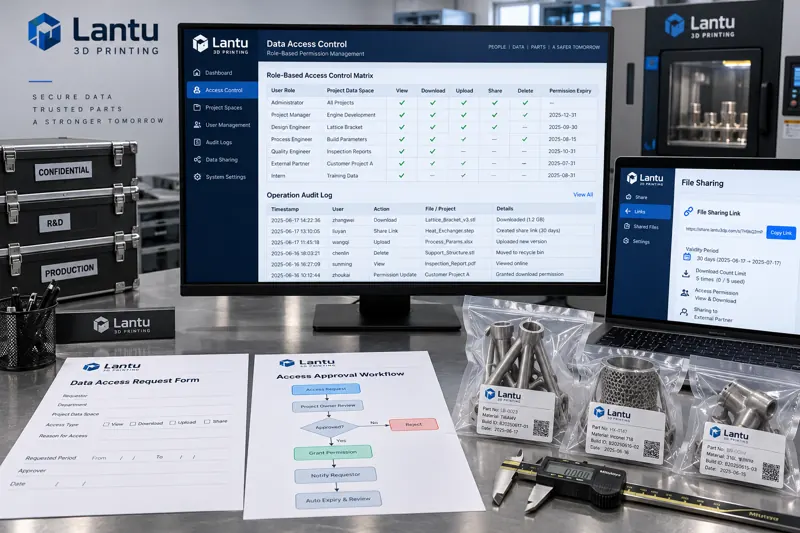
Kontoberechtigungen und Zugriffskontrolle in 3D-Druckunternehmen: Ein technischer Ansatz von Rollendefinition über Minimalberechtigung bis zur Protokollierung
Datenabflüsse in 3D-Druckunternehmen entstehen meist nicht durch unzureichende Verschlüsselung, sondern durch außer Kontrolle geratene Kontoberechtigungen: Bei Positionswechseln werden Rechte nicht entzogen, Downloads erfolgen ohne Genehmigung und Zugriffe werden nicht protokolliert. Dieser Artikel bietet ein umsetzbares Berechtigungskonzept: Datenobjekte projektbezogen organisieren, Stellen in Rollen übersetzen, standardmäßig verweigern und bei Bedarf zeitlich begrenzt freigeben, Downloads und externe Weitergabe trennen, den Kontolebenszyklus in drei Phasen steuern sowie manipulationssichere Protokolle und automatische Warnmechanismen einsetzen, die beantworten können, wer wann welche Aktion an welchem Objekt durchgeführt hat.
news
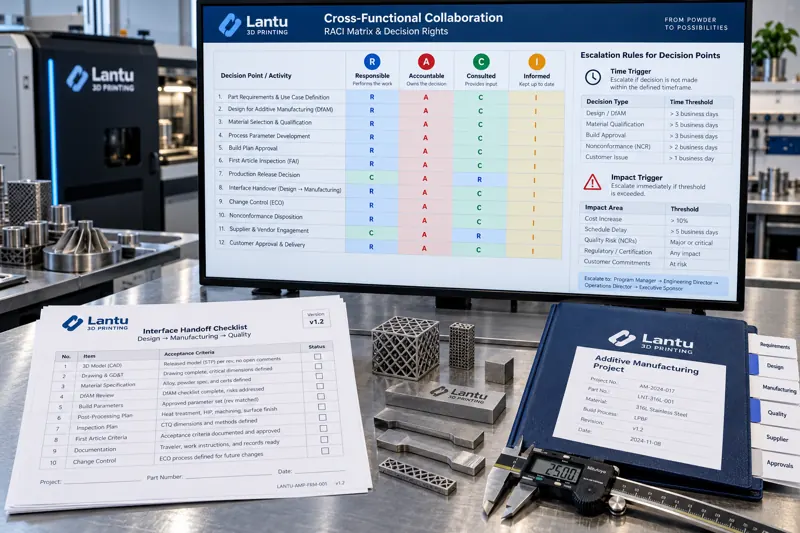
Verantwortungs- und Entscheidungsrechte für die abteilungsübergreifende Zusammenarbeit im 3D-Druck: Ein Engineering-Ansatz von der RACI-Matrix über Schnittstellenlisten bis zu Eskalationsregeln
Scheiternde abteilungsübergreifende Zusammenarbeit ist häufig kein Einstellungsproblem, sondern Folge undefinierter Entscheidungsrechte. Dieser Artikel beschreibt einen umsetzbaren Engineering-Ansatz: Zusammenarbeitsthemen werden in delegierbare Entscheidungseinheiten zerlegt und jeweils einem eindeutigen Verantwortlichen in einer RACI-Matrix zugeordnet. Schnittstellenlisten definieren abteilungsübergreifende Lieferobjekte als prüfbare Kriterien. Zeit- und wirkungsbasierte Eskalationsregeln behandeln Konflikte mit Standardmaßnahmen als Absicherung. Abschließend werden Entscheidungen, Übergaben und Eskalationen monatlich ausgewertet und zur Überarbeitung der Matrix genutzt.

news
Standardisierung technischer Dokumente für den 3D-Druck: Vom Schriftfeld über die Stückliste bis zu prüfbaren technischen Anforderungen
Wenn dasselbe Modell bei drei Fertigern zu drei unterschiedlichen Ergebnissen führt, liegt die Ursache häufig nicht an der Anlage, sondern an unklaren technischen Unterlagen. Dieser Beitrag erläutert vier zusätzliche Fragen für additive Fertigungszeichnungen, verbindliche Schriftfeldangaben, Liefergrenzen in Stücklisten, die Formulierung prüfbarer technischer Anforderungen sowie Methoden zur Versionskontrolle und Änderungsdokumentation.

news
Stammdaten-Governance und eindeutige Kennzeichnung im 3D-Druck: Von Codierregeln über Versionsindizes bis zum Datenwörterbuch
Der häufigste verdeckte Verlust in 3D-Druckwerkstätten mit hoher Variantenvielfalt und kleinen Losgrößen ist nicht der Maschinenstillstand, sondern die Mehrfachcodierung eines Objekts: Dasselbe Bauteil trägt in Angebots-, Prozess-, Fertigungsauftrags- und Prüfsystemen unterschiedliche Nummern, während Materialchargen und Prozessparameter nicht zugeordnet werden können. Dieser Beitrag erläutert vier zentrale Stammdatenobjekte, segmentierte Codierregeln für eine eindeutige Kennzeichnung, Kriterien für Versions- und Zeichnungsrevisionen sowie einen vierstufigen Einführungsweg mit drei messbaren Abnahmekennzahlen.

news
Kapitalbudgetierung für Investitionen in 3D-Druckanlagen: Entscheidungsrahmen von Kapitalwert und IRR bis zur Sensitivitätsanalyse
Investitionsentscheidungen für Anlagen dürfen nicht allein auf den Gesamtbetriebskosten basieren. Dieser Beitrag stellt einen Kapitalbudgetierungsrahmen für den Aufbau von 3D-Druckkapazitäten vor: Diskontierte Cashflows berücksichtigen den Zeitwert des Geldes, Kapitalwert und interner Zinsfuß definieren klare Schwellenwerte, während Szenarien und Sensitivitätsanalysen Risiken durch Auslastung, Preise, Energie- und Materialverbrauch transparent machen.
news
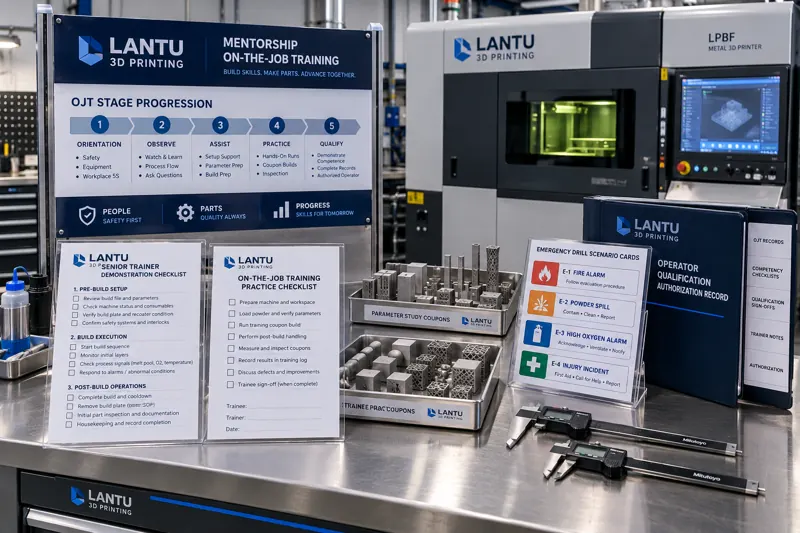
Mentoring- und Wissensweitergabemechanismen für die 3D-Druck-Fachkräfteausbildung
Auch bei etablierten Schulungssystemen gelingt die Entwicklung neuer Fachkräfte oft nicht, weil der Mentoringprozess nicht systematisch gestaltet ist. Dieser Beitrag beschreibt eine dreistufige Wissensklassifizierung, vier OJT-Phasen mit Freigabekriterien, Auswahl und Befähigung interner Trainer, Planspiele und praktische Übungen sowie die Verknüpfung von Arbeitsplatzfreigaben und Requalifizierungen.
news
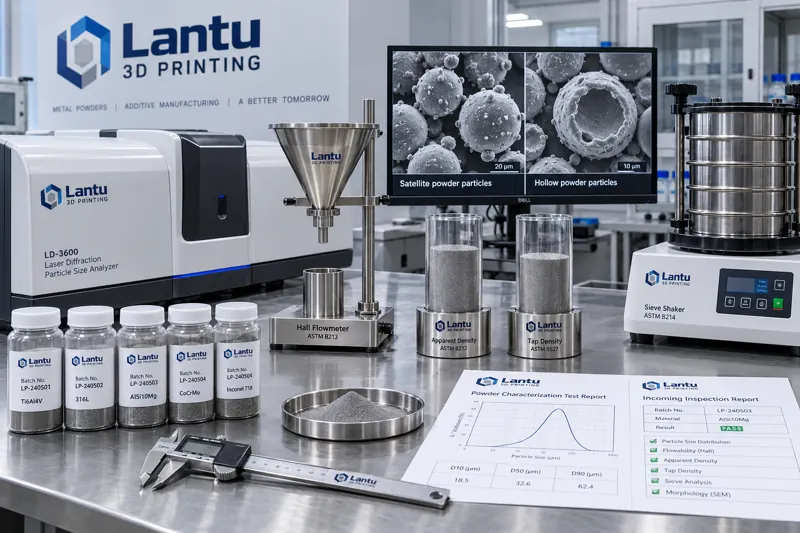
Charakterisierung und Wareneingangsprüfung von Metallpulvern für den 3D-Druck: Bewertbare Methoden von Partikelgrößenverteilung bis Hall-Fließzeit
Zwei Prüfzeugnisse weisen identische D50- und Sauerstoffwerte aus, doch die Maschinenleistung unterscheidet sich um ein Vielfaches. Dieser Beitrag definiert ein messbares System für die Wareneingangsprüfung von Metallpulvern: D10/D90-Endbereiche der Partikelgrößenverteilung, Schütt- und Klopfdichte sowie Hausner-Verhältnis, Hall-Fließzeit, quantitative Bestimmung von Satelliten- und Hohlpartikeln sowie die Kopplung von BET-Oberfläche und Sauerstoffzunahme. Ergänzt wird dies durch einen umsetzbaren Prüfplan mit sechs Pflichtprüfungen, zwei Stichprobenprüfungen und Rückstellmusterregeln.
news
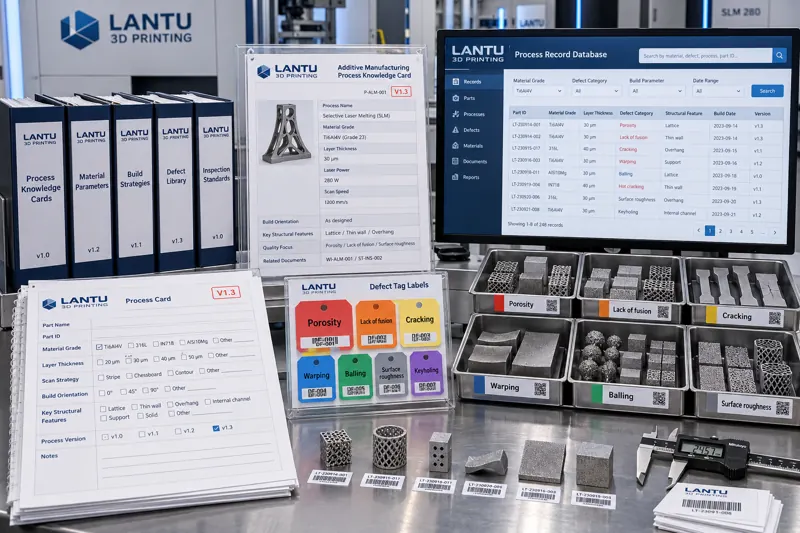
Strukturierte Methoden für 3D-Druck-Prozesswissen: Von Metadatenfeldern und kontrollierten Vokabularen bis zu durchsuchbaren Prozesskarten
Eine Wissensdatenbank ist wertlos, wenn nutzbare Erfahrungen weiterhin nicht auffindbar sind. Dieser Beitrag beschreibt einen praxistauglichen Strukturierungsweg: neun Pflicht-Metadatenfelder, kontrollierte Vokabulare und Synonymnormalisierung, eine fünfteilige Vorlage für Prozesskarten, Regeln für Nummerierung, Versionierung und Außerkraftsetzung sowie drei Abnahmekennzahlen für Suchtrefferquote, Wiederverwendungsrate von Prozesskarten und Wiederholungsrate gleicher Fehler.
news
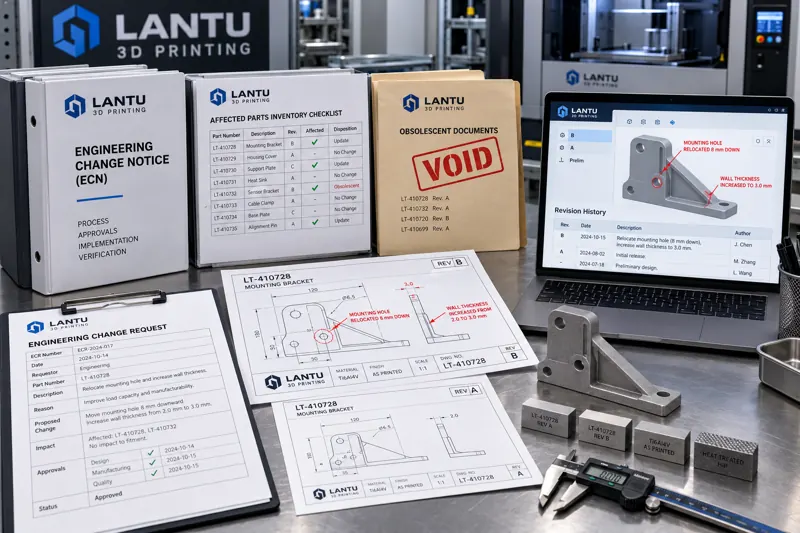
Änderungsmanagement in 3D-Druckprojekten: Ein geschlossener Prozess von Änderungsantrag und Auswirkungsanalyse bis zur Versionskontrolle
Bleiben Änderungsanfragen in 3D-Druckprojekten auf mündlicher Ebene, werden oft Modelle angepasst, ohne Angebote zu aktualisieren, alte Zeichnungen bleiben im Umlauf und Prozessparameter werden spontan verändert. Dieser Artikel unterscheidet Änderungen an Geometrie und technischen Spezifikationen, interne Prozessänderungen sowie Abweichungen und Sonderfreigaben. Er beschreibt Pflichtfelder für einen zentralen Änderungsantrag, fünf Checklisten zur Auswirkungsanalyse, abgestufte Freigaben und die Validierung von Erstteilen im geschlossenen Regelkreis.

news
Versuchsplanung für die 3D-Druck-Prozessentwicklung: Der Engineering-Weg von der orthogonalen Vorauswahl über die Response-Surface-Modellierung bis zur Kalibrierung des Prozessfensters
Die Kopplung mehrerer Faktoren macht die schrittweise Ein-Faktor-Optimierung unwirksam. Dieser Beitrag beschreibt ein dreistufiges Versuchsprogramm für die 3D-Druck-Prozessentwicklung: Orthogonale Versuche ermöglichen mit neun Experimenten die Faktorauswahl und Signifikanzrangfolge, die Response-Surface-Methode erstellt mit rund 20 Versuchen ein quadratisches Modell einschließlich Wechselwirkungen und löst Zielkonflikte mit einer Desirability-Funktion. Überlagerte Konturdiagramme liefern ein freigabefähiges Prozessfenster mit 10 % Sicherheitsreserve, ergänzt durch eine Ausführungs-Checkliste und drei typische Fehlerquellen.
news
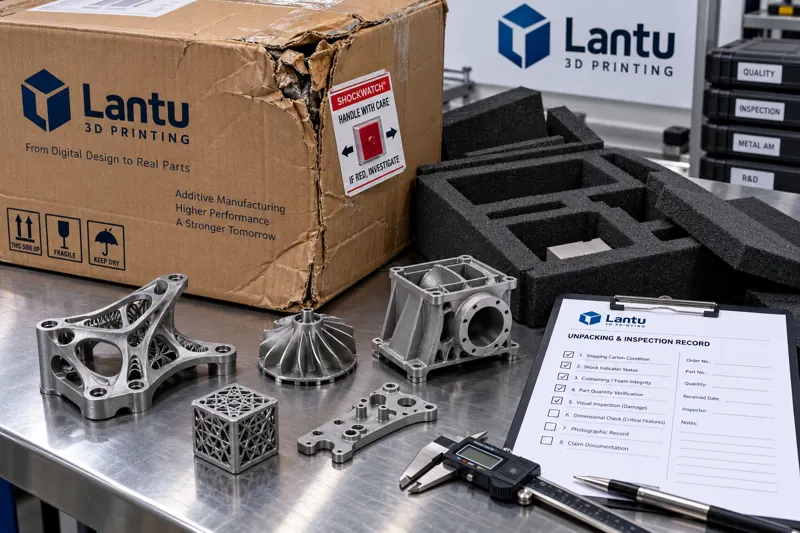
Technisch fundierte Abwicklung von Transportschäden und Schadensersatzforderungen bei 3D-Druckteilen
Die Ursachen von Transportschadenstreitigkeiten bei 3D-Druckteilen liegen häufig nicht im Schaden selbst, sondern in fehlenden Standards für Wareneingang, Beweisketten und Verantwortlichkeitskriterien. Dieser Beitrag erläutert Schadensklassifikationen, einen sechsstufigen Öffnungsprozess, fünf Arten von Nachweisen, Kriterien zur Verantwortungszuordnung und Beweislast, Fristen- und Kostenberechnung sowie einen geschlossenen Verbesserungsprozess für Verpackungsregeln.
news
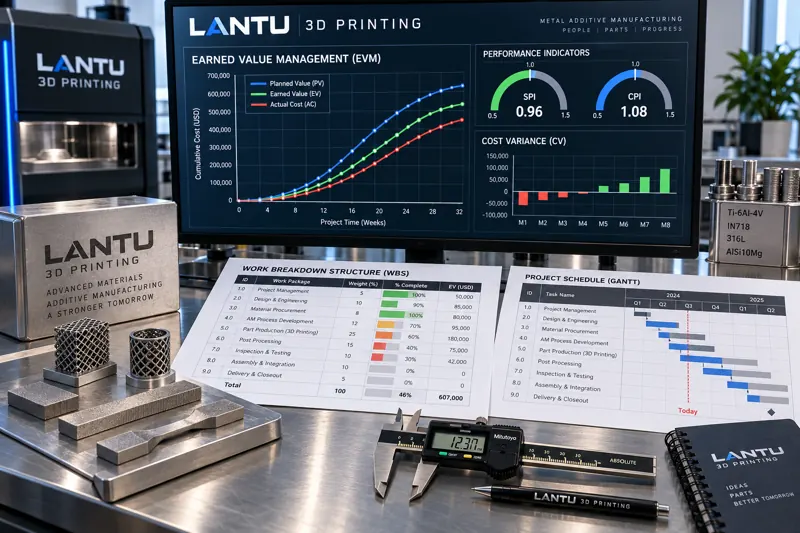
Quantitatives Fortschritts- und Kostenmanagement für 3D-Druckprojekte: Praktische Umsetzung von Earned Value, SPI/CPI und Fertigstellungsschätzungen
3D-Druckaufträge werden oft mit „zu 80 % fertig“ beschrieben, doch Schichtfortschritt, tatsächliche Lieferreife und Kostenanfall verlaufen nicht synchron. Dieser Beitrag zeigt die praxisnahe Einführung des Earned Value Managements (EVM) in der Druckerei: PV über Arbeitspaketgewichtungen definieren, EV anhand prüfbarer Kriterien erfassen, AC einheitlich konsolidieren sowie SV/CV/SPI/CPI und EAC/ETC ableiten. Warnschwellen werden dabei mit konkreten Managementmaßnahmen verknüpft.
Hier starten
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.