
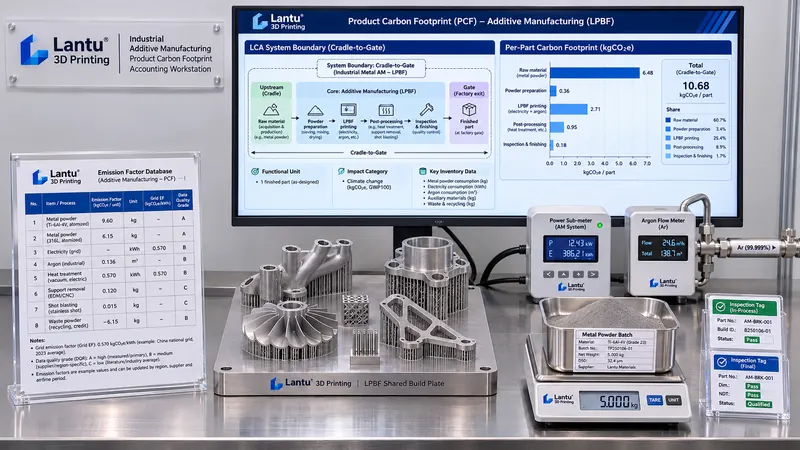
Einleitung: Kunden verlangen keine Aussage zu „grüner Fertigung“, sondern einen prüfbaren CO₂-Wert pro Teil
Immer mehr Kunden verlangen bei Angebotsanfragen oder jährlichen Lieferantenaudits von 3D-Druckdienstleistern den „CO₂-Fußabdruck eines einzelnen Produkts“, angegeben in kgCO2e/Teil, einschließlich Funktionseinheit, Systemgrenzen und Datenquellen. Viele Betriebe verfügen bereits über Unterzähler, Pulverentnahmedaten, Maschinenparametersätze und Ausschussregister. Die daraus zusammengesetzten Zahlen halten jedoch kritischen Nachfragen oft nicht stand: Wie werden Energiekosten auf dieses Teil und die mehr als zehn weiteren Teile derselben Build-Platte verteilt? Werden Ofenproben, Stützstrukturen sowie Ausschuss und Nacharbeit einbezogen? Welche Jahresversion des Stromnetzfaktors wurde verwendet? Es fehlen nicht die Daten, sondern Bilanzierungsregeln, die Daten zu einer überprüfbaren Nachweiskette strukturieren. lantu3D betrachtet den gesamten Prozess von der Zeichnung und Konstruktion bis zur physischen Auslieferung als Lifecycle-Management-Objekt. Auch die CO₂-Bilanzierung muss in derselben rückverfolgbaren technischen Sprache erfolgen, statt auf Marketingaussagen zu beschränkt zu bleiben.
1. Zuerst Funktionseinheit und Systemgrenzen festlegen: Warum „ein Teil“ keine natürliche Einheit ist
Der erste Bilanzierungsschritt besteht nicht darin, Emissionsfaktoren zu suchen, sondern „ein Teil“ als eindeutig bestimmbare Funktionseinheit zu definieren. Empfohlene Formulierung: 1 geprüftes und freigegebenes Bauteil eines bestimmten Typs, mit vorgeschriebener Nachbearbeitung und Verpackung, geliefert bis zum Werkstor. In derselben Erklärung sollten Werkstoffsorte, Zustand (as-built oder wärmebehandelt), CTQ-Liste und die Version der anzuwendenden technischen Vereinbarung angegeben werden. Die Funktionseinheit muss an die „konforme Auslieferung“ gebunden sein; andernfalls ergeben sich völlig unterschiedliche Werte, je nachdem, ob Ausschuss auf Gutteile umgelegt wird oder nicht.
Als Ausgangspunkt werden Cradle-to-Gate-Systemgrenzen empfohlen, gegliedert in vier Abschnitte: ① Rohmaterialphase (Vorkettenemissionen von Metallpulver oder Harz, Verpackung, Transport); ② Fertigungsphase (Maschinenstrom, Schutzgas, Nebenaggregate und Standby, Bauplatte und Stützmaterial); ③ Nachbearbeitungsphase (Stützenentfernung, Wärmebehandlung, Zerspanung, Oberflächenbehandlung, Reinigung sowie Abwasser- und Abfallbehandlung); ④ Prüf- und Lieferphase (Prüfmittel, Ofenproben, Verpackungsmaterialien, innerbetriebliche Logistik). Für jeden Abschnitt innerhalb der Grenze muss „einbezogen / nicht einbezogen + Begründung“ dokumentiert werden, statt lediglich ein unkommentiertes Flussdiagramm zu zeichnen. Nutzungs- und End-of-Life-Phase können in der Einstiegsversion ausgeschlossen werden, müssen jedoch ausdrücklich als ausgeschlossen erklärt werden, damit Kunden den Werkstorwert nicht mit einem Lebenszykluswert verwechseln.
2. Erfassung von Aktivitätsdaten: vom Unterzähler bis zur Co-Build-Allokation
Aktivitätsdaten gliedern sich in drei Kategorien. Die erste Kategorie sind direkt messbare Daten: Für die Fertigungsphase sollte ein maschinenbezogener Unterzähler die gesamten kWh je Prozessabschnitt erfassen. Nebenaggregate wie Kaltwassersatz, Druckluftversorgung, Absaugung und Pulversiebung werden separat gemessen oder über Leistung × Betriebsdauer umgerechnet. Schutzgas wird über einen kumulierten Durchflussmesser in m³ pro Build erfasst. Der Pulververbrauch ergibt sich aus der verwogenen Materialentnahme abzüglich der nach Rückgewinnung und Siebung verbleibenden Nettomenge; Chargennummer und Anzahl der Umläufe sind zu dokumentieren. Die zweite Kategorie sind Geometrie- und Prozessdaten: Aus dem Parametersatz werden Scanzeit, Schichtanzahl, Schichtdicke, Bauteilvolumen, Stützvolumen und belegte Bauplattenfläche exportiert. Sie bilden die Zähler für die Allokation. Die dritte Kategorie sind Qualitätsergebnisdaten: Anzahl der Gutteile, Ausschussteile, nachgearbeiteten Teile und Ofenproben aus den Prüfchargenaufzeichnungen.
Der häufigste Bilanzierungsfehler im 3D-Druck ist die Allokation in Co-Builds. Eine gleichmäßige Verteilung nach Stückzahl ist die grobste Methode: Auf einer Platte können große dünnwandige und kleine massive Bauteile liegen, deren Scanzeit und belegtes Bauvolumen sich um ein Mehrfaches unterscheiden. Empfohlen wird ein gewichteter Allokationsfaktor, beispielsweise w = 0,5 × Anteil der belegten Fläche + 0,3 × Anteil von (Volumen × Schichtanzahl) + 0,2 × Anteil der Scanzeit. Die Gewichtungskoeffizienten müssen in der Bilanzierungsanweisung festgelegt und dürfen nach ihrer Festlegung nicht auftragsbezogen verändert werden. Gemeinsame Verbräuche wie Vorwärmen, Leerlauf des Pulverauftrags, Atmosphärenspülung, Bauplatte und Ofenproben werden zunächst einem gemeinsamen Build-Pool zugeordnet und anschließend anhand von w auf die Einzelteile verteilt. Separat zurechenbare Verbräuche, etwa zusätzliches Umschmelzen oder ein zweiter Maschinenlauf für ein bestimmtes Teil, werden diesem Teil direkt zugeordnet. Die Allokationsregel beeinflusst das Ergebnis stärker als die Genauigkeit des Faktors; daher muss zuerst die Regel eingefroren werden, bevor Faktoren diskutiert werden.
3. Emissionsfaktoren und Datenqualitätsstufen: Primärdaten dürfen nicht gemeinsam mit Standardwerten berichtet werden
Emissionen ergeben sich aus Aktivitätsdaten multipliziert mit Emissionsfaktoren. Für Strom wird ein regionaler Stromnetzfaktor verwendet (beispielhafte Größenordnung etwa 0,5–0,6 kgCO2e/kWh; tatsächlich muss eine vom Kunden akzeptierte Faktordatenbank verwendet sowie Versionsjahr und geografischer Geltungsbereich angegeben werden). Für Schutzgas, Pulver, Harz und Verpackungsmaterialien werden Vorkettenfaktoren oder produktbezogene CO₂-Erklärungen von Lieferanten verwendet; Transporte werden anhand von t·km-Faktoren berechnet. Für jeden Faktor sind fünf Metadaten zu erfassen: herausgebende Organisation, Datenbankversion und Jahr, geografischer Geltungsbereich, technologische Repräsentativität und Umrechnungskoeffizient der Einheit.
Entscheidender ist die Kennzeichnung jedes Datensatzes mit einer Datenqualitätsstufe (DQI). Empfohlen wird eine Bewertung von jeweils 1 bis 5 für technische Repräsentativität, geografische Repräsentativität, zeitliche Repräsentativität, Vollständigkeit und Überprüfbarkeit; verwendet wird der Mittelwert oder ein gewichteter Wert. Direkt gemessene Maschinen-Unterzählerdaten mit Kalibrierzertifikat und passenden Zeitstempeln erhalten Stufe 1–2; Branchenmittelwerte oder Datenbankstandardwerte erhalten Stufe 4–5. Die Erklärung muss den Anteil von Beiträgen mit hohem Emissionsanteil und DQI ≥4 offenlegen. Die Verwendung von Standardfaktoren ist nicht verwerflich; verwerflich ist es, Standardfaktoren als Messdaten auszugeben – genau das prüfen Verifizierer zuerst.
4. Vier additive spezifische Verstärker: Werden sie nicht erfasst, wird systematisch unterschätzt
Der erste Punkt sind Stützstrukturen und Bauplatten: Stützmaterial wird der Rohmaterialphase zugerechnet; nicht rückgewonnener Abfall nach der Entfernung muss ebenfalls berücksichtigt werden. Eine durch Optimierung von Überhangwinkeln erzielte Verringerung des Stützvolumens muss sich als geringerer Wert für dieselbe Funktionseinheit zeigen. Der zweite Punkt sind Ofenproben und Prüfstücke: Sie verbrauchen Material und Maschinenzeit, werden jedoch nicht als Gutteile ausgeliefert. Sie müssen daher dem gemeinsamen Pool zugeordnet und auf Gutteile umgelegt oder separat als „Emissionen der Qualitätsvalidierung pro Charge“ ausgewiesen werden. Der dritte Punkt sind Ausschuss und Nacharbeit: Empfohlen wird ein Ausbeuteverstärkungsfaktor, das heißt: CO₂-Intensität je Gutteil = Gesamtemissionen innerhalb der Grenze ÷ Anzahl der konform ausgelieferten Teile, nicht geteilt durch die Anzahl der eingesetzten Teile. Ein erneuter Druck nach einem Fehlschlag im ersten Fertigungsdurchgang erhöht den Wert pro Teil einer Charge erheblich; diese Chargenschwankung sollte im Ergebnis erhalten bleiben, statt durch Jahresmittelwerte nivelliert zu werden. Der vierte Punkt sind Nachbearbeitung sowie Abwasser und Abfall: Wärmebehandlungsöfen, CNC-Maschinen, Strahlen, Reinigung, Entstaubung und die Entsorgung gefährlicher Abfälle weisen jeweils eigene Energie- und Materialströme auf und werden häufig pauschal unter „Fertigungsgemeinkosten“ erfasst und dadurch übersehen.
Diese vier Punkte haben eines gemeinsam: Sie betreffen „nicht konforme oder unterstützende“ Bestandteile und sind genau die Felder, die in allgemeinen Vorlagen zur CO₂-Bilanzierung der Fertigungsindustrie fehlen. Die Bilanzierungsanweisung sollte für jeden dieser Punkte ein Pflichtfeld enthalten; auch ein Wert von null muss begründet werden.
5. Unsicherheit, Nachweiskette und Grenzen der Erklärung
Ein Einzelwert reicht für eine externe Erklärung nicht aus. Mindestens ein Unsicherheitsintervall ist anzugeben: Für Aktivitätsdaten und Faktoren werden jeweils relative Unsicherheiten festgelegt, beispielsweise ±2 % für Zähler und ±5 % bis ±15 % für Faktoren. Mittels Fehlerfortpflanzung oder Monte-Carlo-Sampling für Beiträge mit hohem Anteil werden P50 und P95 ausgegeben; zudem ist anzugeben, ob die konservative Obergrenze oder der Medianwert erklärt wird. Die Sensitivitätsanalyse muss die drei wichtigsten CO₂-Hotspots ermitteln, typischerweise Strom in der Fertigungsphase, die Pulvervorkette, Schutzgas oder Wärmebehandlung.
Die Nachweiskette wird nach dem ALCOA+-Prinzip organisiert und umfasst mindestens acht Elemente: Nummer und Gültigkeitsdauer des Kalibrierzertifikats für Unterzähler, Screenshot oder Referenz der Faktordatenbankversion, Version des Parametersatzes und Nummer des Build-Berichts, Pulverchargennummer und Wiegeprotokoll, Register zu Ausschuss und Nacharbeit, Versionsnummer der Allokationsregel und Gewichtungskoeffizienten, Liste der freigegebenen Teile je Prüfcharge sowie Zeitstempel von Bilanzierer und Prüfer. Nur ein CO₂-Wert, den ein Dritter von einer Tabelle bis zu einem Originaldatensatz zurückverfolgen kann, ist überprüfbar. Die Grenzen der Erklärung müssen ferner festhalten: Das Ergebnis gilt bis zum Werkstor, schließt die Nutzungsphase und die Herstellung von Kapitalgütern aus, und bei Änderungen der Allokationsregel oder Faktorversion ist eine neue Erklärung zu erstellen, während historische Versionen aufzubewahren sind.
6. CO₂-Ergebnisse in Prozessentscheidungen zurückführen, statt nur einen Bericht zu erstellen
Der Nutzen der Bilanzierung liegt im geschlossenen Regelkreis. Für dieselbe Funktionseinheit lassen sich vier Arten quantifizierter Vergleiche durchführen: Unterschiede bei Stützvolumen und Scanzeit durch verschiedene Ausrichtungen und Platzierungen; Optimierung von Co-Build-Kombinationen, indem Teile mit ähnlicher Scanzeit gemeinsam auf der Platte angeordnet werden, um die Allokation aus dem gemeinsamen Pool zu reduzieren; alternative Nachbearbeitungsrouten, etwa Werkstoffe ohne Wärmebehandlung oder Near-Net-Shape-Fertigung zur Verringerung der Zerspanung; sowie die CO₂-Kosten einer Obergrenze für Pulverumlaufzyklen und von Ausschuss mit erneuten Druckvorgängen. Jede Entscheidung wird gleichzeitig anhand der drei Kennzahlen „CO₂-Intensität je konform ausgeliefertem Teil + Ausbeute + Lieferzeit“ bewertet, damit Zuverlässigkeit oder Termintreue nicht zugunsten einer CO₂-Reduzierung geopfert werden. Wenn Kunden CO₂-Reduktionsziele vorgeben, ist die Differenz zwischen Basis- und Verbesserungsvariante unter derselben Funktionseinheit überzeugender als ein isoliertes grünes Label.
Fazit: Checkliste mit acht Mindestpunkten
① Die Funktionseinheit ist an die konforme Auslieferung gebunden und enthält Zustand sowie Version der technischen Vereinbarung; ② die Systemgrenze ist in Abschnitte gegliedert und enthält für jeden Abschnitt die Begründung für Einbezug/Ausschluss; ③ Aktivitätsdaten werden in direkte Messdaten, Geometrie- und Prozessdaten sowie Qualitätsergebnisdaten unterteilt; ④ die Co-Build-Allokationsregel ist eingefroren und versioniert; ⑤ jeder Faktor enthält die fünf Metadaten Quelle, Version, Region, Repräsentativität und Umrechnungskoeffizient; ⑥ jeder Datensatz besitzt eine DQI-Stufe, und der Anteil von Standardwerten mit hohem Beitrag wird offengelegt; ⑦ Stützstrukturen, Ofenproben, Ausschuss/Nacharbeit sowie Nachbearbeitung/Abwasser/Abfall sind vier Pflichtpunkte; ⑧ Unsicherheitsintervall, CO₂-Hotspots und ein Index der acht Originalaufzeichnungen werden angegeben. Nur eine CO₂-Bilanzierung, die sich auf „eine Funktionseinheit, eine Allokationsregel, eine Faktorversionsnummer und eine Zertifikatsnummer“ zurückführen lässt, gehört in Lieferdokumente. Dies ist zugleich die natürliche Fortsetzung einer überprüfbaren Datenkette, welche Zeichnungen, Prozessparameter und die physische Auslieferung miteinander verbindet.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.