
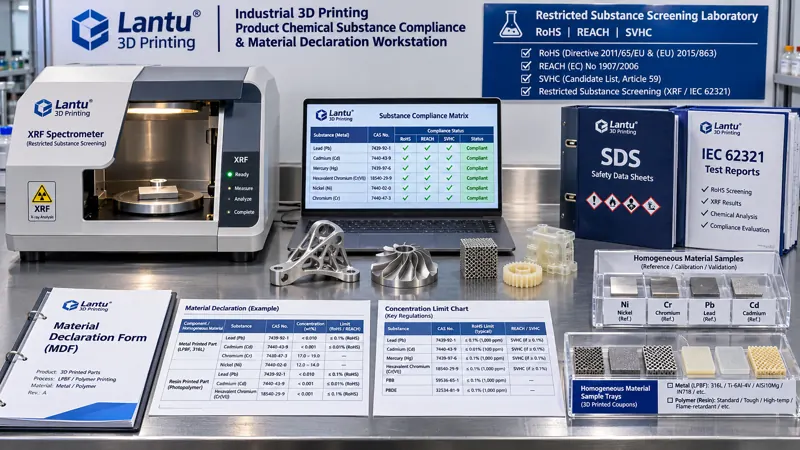
Einleitung: Ein Materialzertifikat beantwortet nicht die Frage „Was enthält das Lieferteil?“
3D-Druck-Dienstleister erhalten häufig Kundenanfragen wie: Kann für diese gemeinsam mit dem Lieferteil versendeten Nylon-, Metall- oder Harzteile eine RoHS-Konformitätserklärung bereitgestellt werden? Überschreiten REACH-SVHC-Stoffe 0,1 %? Welche Mengen an sechswertigem Chrom, Cadmium, Blei und Phthalaten befinden sich in Verpackungen und Beschichtungen für den Export in die EU? Viele Teams leiten das Zertifikat oder Sicherheitsdatenblatt des Materiallieferanten direkt weiter und erhalten anschließend die Rückmeldung, dass die Nachweise unzureichend sind. Der Grund ist nicht zwingend eine Nichtkonformität des Materials, sondern dass ein Zertifikat die Chargeneigenschaften eines Behälters Pulver oder einer Spule Filament belegt, nicht jedoch nachweist, dass ein fertiges Teil nach Pulverbettauftrag, Sintern, Reinigen, Strahlen, Galvanisieren, Kleben und Verpacken hinsichtlich Stoffzusammensetzung und Konzentration jedes homogenen Werkstoffs weiterhin die Grenzwerte einhält. lantu3D betrachtet den Weg vom Konstruktionsentwurf bis zur physischen Auslieferung als Lebenszykluskette. Stoff-Compliance ist kein Anhang der Einkaufsabteilung, sondern entlang der Kette weitergeführte, prüfbare und versionskontrollierte Engineering-Daten.
1. „Homogene Werkstoffe“ zunächst bis zu bewertbaren Grenzen aufschlüsseln
Die Bewertungseinheit von RoHS und REACH ist weder das Gesamtprodukt noch ein einzelnes Bauteil, sondern der homogene Werkstoff – eine Materialeinheit mit einheitlicher Zusammensetzung, die sich nicht durch mechanische Verfahren weiter zerlegen lässt. Bei einer mittels Metall-LPBF gefertigten und oberflächenbehandelten Halterung müssen mindestens folgende Bereiche getrennt werden: das Grundmetall, etwa 316L oder Ti6Al4V im gedruckten Zustand, Oberflächenbeschichtungen oder Konversionsschichten, die Legierung von Einpressmuttern, Klebstoffe an Fügestellen, Kennzeichnungstinten, Schaumstoff für Schutzverpackungen und Barrierebeutel. Bei Harzteilen sind zusätzlich das photoreaktive Harz selbst, Reinigungsrückstände, farbige Beschichtungen und Nachhärtungsschichten zu unterscheiden. Das Aufschlüsselungsprinzip besteht darin, eine Zuordnungstabelle von der Stückliste (BOM) zur Liste homogener Werkstoffe zu erstellen. Jede Zeile enthält Werkstoffbezeichnung, Lieferant, Sorte, Chargennummer, Massenanteil, Einbauort, mechanische Trennbarkeit und die Nummer der referenzierten Erklärung. Ist eine nur wenige Mikrometer dicke Beschichtung mechanisch nicht abtrennbar, muss sie dennoch als eigenständiger homogener Werkstoff separat deklariert werden; sie darf nicht mit dem Grundwerkstoff gemittelt werden. Da Konzentrationsgrenzwerte anhand der Masse des homogenen Werkstoffs berechnet werden, würde eine Mittelwertbildung das Risiko systematisch unterschätzen.
2. Grenzwerte und Ausnahmen: Rechtsvorschriften in ausfüllbare Datenfelder überführen
Gängige Anforderungen an eingeschränkte Stoffe müssen für jeden Stoff in Datenfelder statt in allgemeine Aussagen überführt werden: RoHS bewertet Blei, Quecksilber, sechswertiges Chrom, polybromierte Biphenyle, polybromierte Diphenylether und Cadmium üblicherweise anhand von zwei Grenzwerten von 0,1 % beziehungsweise 0,01 % Massenanteil im homogenen Werkstoff; für Phthalate in bestimmten weichmacherhaltigen Materialien gelten weitere Schwellenwerte. Die REACH-SVHC-Kandidatenliste löst ab 0,1 % je Erzeugnis Informations- oder Meldepflichten aus. Da diese Liste etwa halbjährlich aktualisiert wird, muss jede Erklärung an das Versionsdatum der Liste gebunden sein. Technisch sollte eine Stammdatentabelle für eingeschränkte Stoffe aufgebaut werden, die mindestens folgende Felder enthält: Stoffname, CAS-Nummer, Rechtsquelle, anwendbare Werkstoffkategorie, Konzentrationsgrenzwert, Nummer und Gültigkeitsdauer der Ausnahmeregelung, Prüfmethodenstandard – beispielsweise die IEC-62321-Reihe für Zerlegung und Bestimmung in Elektro- und Elektronikprodukten – sowie Bewertungseinheit, also homogener Werkstoff oder Gesamtteil. Besonders sorgfältig sind drei fehleranfällige Bereiche zu behandeln: erstens Ausnahmeregelungen, etwa für Blei in bestimmten Legierungen oder Hochtemperaturloten; deren Nummer, Anwendungsbereich und Ablauf- beziehungsweise Überprüfungstermin müssen dokumentiert werden, statt pauschal „konform“ zu erklären. Zweitens prozessbedingt eingebrachte Stoffe: Der Druckprozess selbst bringt möglicherweise kein Cadmium ein, Nachbearbeitungsbäder für Galvanik oder Passivierung, Reinigungsmittel, Trennmittel, Klebstoffe und Tinten jedoch möglicherweise schon. Drittens Lieferantenänderungen: Bei einem Chargen- oder Produktionslinienwechsel derselben Sorte müssen Erklärungen erneut eingeholt werden; ein Anhang vom Vorjahr darf nicht weiterverwendet werden.
3. Nachweiskette: SDS, Lieferantenerklärungen und Prüfberichte decken jeweils einen Abschnitt ab
Die drei Dokumentarten sind nicht gegenseitig austauschbar. Ein SDS (Sicherheitsdatenblatt) beschreibt Gefährdungen und Schutzmaßnahmen; Angaben zur Zusammensetzung sind häufig als Bereiche oder aufgrund von Geschäftsgeheimnissen verkürzt und reichen nicht für eine Konformitätsbewertung anhand von Konzentrationen aus. Eine vollständige Stoffdeklaration oder Konformitätserklärung des Lieferanten enthält Angaben zur Zusammensetzung und Grenzwerteinhaltung, beruht jedoch auf Stichproben und der Verlässlichkeit des Lieferanten. Ein Prüfbericht eines unabhängigen Labors liefert konkrete Methoden und Messwerte, deckt jedoch nur die eingereichten Proben und Probenahmestellen ab. Ein prüfbarer Ansatz besteht aus einer vierstufigen Nachweiskette: Stufe eins ist die Materialidentität – Bestellungen, Sorte, Chargennummer, CoA, Wareneingangsprüfaufzeichnungen und Dokumenten-Hash. Stufe zwei ist die Zusammensetzungserklärung – vollständige Stoffdeklaration oder eine Materialerklärung im Stil von IEC 63000 mit CAS-Nummern, Konzentrationsbereichen, SVHC-Version, Ausnahmeverweisen, Unterzeichner und Datum. Stufe drei ist die Bewertung prozessbedingt eingebrachter Stoffe – alle Nachbearbeitungshilfs- und Verbrauchsmaterialien werden aufgeführt und jeweils hinsichtlich möglicher eingeschränkter Stoffe, Rückstandsrisiken sowie Reinigungs- und Aushärtungsvalidierung bewertet. Stufe vier umfasst Verifizierung und Freigabe: XRF-Screening ermöglicht eine schnelle Bewertung elementarer Stoffe; ICP-OES/MS oder GC-MS dienen der quantitativen Bestimmung von Phthalaten und bromierten Flammschutzmitteln. Der Bericht muss Probenahmeort, Zerlegungsmethode, Nachweisgrenze, Messunsicherheit und Bewertungsregel angeben. Liegen Messwerte nahe am Grenzwert, ist gemäß dem Unsicherheitsband nach ILAC-G8 / ISO 14253-1 konservativ zu entscheiden; die Messunsicherheit U darf nicht ignoriert und das Ergebnis anschließend direkt als konform erklärt werden.
4. Stoff-Compliance in den 3D-Druck-Lieferprozess integrieren
Compliance darf nicht erst unmittelbar vor dem Versand durch Dokumente ergänzt werden, sondern muss in die Knotenpunkte des Lebenszyklus eingebettet sein. In der Angebots- und Auftragsprüfung werden zunächst Absatzregion, kundenspezifische Branchenvorschriften – etwa für Elektro- und Elektronikprodukte, Medizin, Automobil, Spielzeug oder Lebensmittelkontakt – sowie die einzureichenden Erklärungstypen bestimmt. Anforderungen zu eingeschränkten Stoffen werden als prüfbare Klauseln in die technische Vereinbarung aufgenommen. In der Konstruktionsphase werden Werkstoff- und Oberflächenbehandlungscodes in der BOM und im Modellübergabepaket erfasst, damit ein späterer Wechsel der Beschichtung nicht ohne Aktualisierung der Erklärung erfolgt. In Beschaffung und Wareneingang werden Erklärungen chargenbezogen eingeholt sowie Gültigkeitsdauern und Auslöser für Änderungen festgelegt. Auch die maximale Anzahl der Pulver-Recyclingzyklen muss dokumentiert werden, da Sauerstoffgehalt und Kontaminationshistorie von Recyclingpulver die Materialidentität beeinflussen können. In der Fertigung werden Hilfsstofflisten, Reinigungsparameter, Ofenproben und Arbeitsaufträge verknüpft; jedes Ersatzhilfsmittel durchläuft einen Änderungsantrag. In der Freigabe prüft das Qualitätstor die Version der Erklärungen, die durch Prüfberichte abgedeckte Liste homogener Werkstoffe, die fortbestehende Gültigkeit von Ausnahmen und die separate Deklaration von Verpackungsmaterialien. Fehlt ein Punkt, wird die Freigabe ausgesetzt. Das Lieferpaket enthält schließlich: die Zuordnungstabelle homogener Werkstoffe, die Konformitätserklärung zu eingeschränkten Stoffen, eine SVHC-Informationserklärung bei Auslösung der Pflicht, ein Verzeichnis der Prüfberichte, eine Ausnahmeliste sowie versionskontrollierte Aufzeichnungen. Sämtliche Dokumente werden nach ALCOA+-Grundsätzen nachvollziehbar geführt und über den vertraglich vereinbarten Rückverfolgbarkeitszeitraum hinaus aufbewahrt.
5. Quantitatives Dashboard und Checkliste für die Freigabe beim ersten Durchlauf
Zur Steuerung dieser Kette werden sechs Kennzahlen empfohlen: Abdeckungsgrad der Liste homogener Werkstoffe – deklarierte Zeilen geteilt durch zu deklarierende Zeilen, Ziel 100 %; Gültigkeitsquote der Erklärungen – Anteil nicht abgelaufener und versionsgerechter Erklärungen, Ziel mindestens 98 %; Abdeckungsgrad der Bewertung von Prozesshilfsstoffen, Ziel 100 %; Übereinstimmungsquote zwischen Prüfberichten und Grenzwertbewertung; Aktualisierungsquote von Erklärungen nach auslösenden Änderungen, Ziel innerhalb von höchstens drei Arbeitstagen; sowie Erstdurchlaufquote der Kundenunterlagen zur Compliance, Ziel mindestens 95 %. Die Zehn-Minuten-Checkliste vor der Freigabe lautet: Erstens Absatzregion und Rechtsversion prüfen. Zweitens prüfen, ob die BOM bis zu homogenen Werkstoffen aufgeschlüsselt ist und keine unklaren „Sonstige“-Zeilen enthält. Drittens sicherstellen, dass Sorte, Chargennummer und Erklärungsnummer für jede Materialzeile rückverfolgbar sind. Viertens prüfen, ob alle Nachbearbeitungshilfsstoffe bewertet wurden. Fünftens SVHC-Listendatum und Gültigkeit von Ausnahmen prüfen. Sechstens Probenahmestellen und Zerlegungsmethode der Prüfung kontrollieren. Siebtens bei Grenzwertnähe prüfen, ob die Messunsicherheit berücksichtigt wurde. Achtens Verpackungs- und Kennzeichnungsmaterialien auf separate Deklaration prüfen. Neuntens prüfen, ob Änderungsanträge mit den Erklärungen synchronisiert wurden. Zehntens Vollständigkeit von Unterschrift, Datum und Dokumenten-Hash prüfen. Ist einer dieser Punkte mit Nein zu beantworten, darf keine Konformitätserklärung ausgestellt werden.
Fazit: Vom „Weiterleiten des Zertifikats“ zum „prüfbaren Stoffkonto“
Die Schwierigkeit der Produktchemikalien-Compliance besteht nicht darin, einige Grenzwerte auswendig zu kennen. Entscheidend ist, ein gedrucktes Fertigteil nach homogenen Werkstoffen aufzuschlüsseln, Rechtsvorschriften in Datenfelder zu überführen, SDS, Lieferantenerklärungen und Prüfberichte jeweils richtig einzuordnen und jede Werkstoff- oder Prozessänderung eine Aktualisierung der Erklärung auslösen zu lassen. Für Plattformen wie lantu3D, die Konstruktion, Fertigung, Nachbearbeitung und Auslieferung verbinden, erweitert dieser Ansatz das Thema „Umwelt“ von Werkstattemissionen und CO₂-Narrativen auf die stoffliche Rückverfolgbarkeit des physischen Produkts beim Kunden. Der unmittelbare Nutzen liegt in weniger Exportretouren und wiederholten Nachforderungen von Kundenunterlagen. Der indirekte Nutzen besteht darin, dass Werkstoffauswahl, Nachbearbeitungsroute und Verpackungskonzept bereits in der Angebotsphase durch Compliance-Anforderungen gesteuert werden können, statt erst kurz vor dem Versand eine Lücke in der Nachweiskette festzustellen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.