
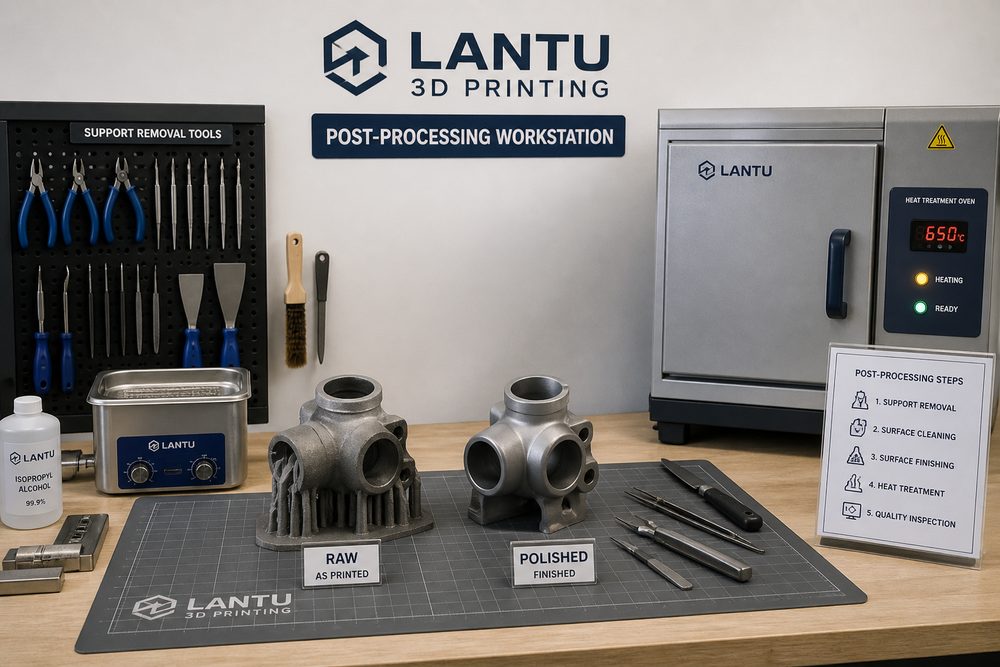
引言:从单点制造走向全流程能力
从支撑去除到热处理:3D打印后处理如何决定零件最终性能,本质上讨论的是3D打印从技术展示走向稳定交付时必须补齐的工程能力。对于蓝图三维这类从蓝图、设计到实物交付的生命周期管理与实现平台而言,单纯完成一次打印并不等于完成项目。企业客户更关心的是尺寸是否稳定、性能是否达标、周期是否可控、数据是否可追溯,以及后续小批量或迭代生产能否复制同样结果。
在实际项目中,一个看似简单的零件,往往同时受到材料、结构、设备、参数、后处理、检验标准和使用场景的影响。若只关注成形过程,容易在后续装配、外观、强度或验收阶段暴露问题。因此,本文以行业从业者的视角,将3D打印后处理技术拆解为可执行的方法框架,帮助设计、工艺、采购与项目管理人员在早期就做出更稳妥的决策。
1、后处理为什么决定最终交付质量
首先,需要把目标从“能不能打印出来”提升到“能否按指标稳定交付”。在立项阶段,团队应明确尺寸公差、表面粗糙度、载荷方向、使用温度、接触介质、交付数量和验收方式。以常见工程样件为例,若装配孔位要求控制在±0.15 mm以内,而模型中没有预留后处理余量,后续即使打印成功,也可能因为打磨、喷砂或热处理后的尺寸变化导致返工。
其次,要建立参数化的判断标准。材料方面,SLS尼龙件通常关注粉末更新率、吸湿控制和壁厚均匀性;SLA光固化件要关注后固化时间、树脂脆性和长期变形;金属SLM零件则需要把层厚、扫描策略、热处理制度和残余应力释放纳入同一套工艺窗口。对于多数项目,建议在报价和设计评审阶段就记录关键假设,例如推荐壁厚区间、最小孔径、支撑接触位置、表面处理等级和检测项目,避免后续沟通反复。
第三,工程决策应以风险优先级排序。并非所有指标都需要做到最高水平,真正重要的是识别对功能和交付影响最大的变量。例如外观展示件可以优先关注表面纹理和颜色一致性;工装夹具更关注刚度、耐磨和装配可靠性;航空、医疗或汽车验证件则需要更严格的批次追溯和力学测试。蓝图三维在项目管理中通常会把“功能风险、外观风险、周期风险、成本风险”分开评估,再决定采用打印、CNC、复合工艺或后处理组合方案。
2、支撑去除:在效率与损伤风险之间找平衡
首先,需要把目标从“能不能打印出来”提升到“能否按指标稳定交付”。在立项阶段,团队应明确尺寸公差、表面粗糙度、载荷方向、使用温度、接触介质、交付数量和验收方式。以常见工程样件为例,若装配孔位要求控制在±0.15 mm以内,而模型中没有预留后处理余量,后续即使打印成功,也可能因为打磨、喷砂或热处理后的尺寸变化导致返工。
其次,要建立参数化的判断标准。材料方面,SLS尼龙件通常关注粉末更新率、吸湿控制和壁厚均匀性;SLA光固化件要关注后固化时间、树脂脆性和长期变形;金属SLM零件则需要把层厚、扫描策略、热处理制度和残余应力释放纳入同一套工艺窗口。对于多数项目,建议在报价和设计评审阶段就记录关键假设,例如推荐壁厚区间、最小孔径、支撑接触位置、表面处理等级和检测项目,避免后续沟通反复。
第三,工程决策应以风险优先级排序。并非所有指标都需要做到最高水平,真正重要的是识别对功能和交付影响最大的变量。例如外观展示件可以优先关注表面纹理和颜色一致性;工装夹具更关注刚度、耐磨和装配可靠性;航空、医疗或汽车验证件则需要更严格的批次追溯和力学测试。蓝图三维在项目管理中通常会把“功能风险、外观风险、周期风险、成本风险”分开评估,再决定采用打印、CNC、复合工艺或后处理组合方案。
3、表面处理与热处理的工艺窗口
首先,需要把目标从“能不能打印出来”提升到“能否按指标稳定交付”。在立项阶段,团队应明确尺寸公差、表面粗糙度、载荷方向、使用温度、接触介质、交付数量和验收方式。以常见工程样件为例,若装配孔位要求控制在±0.15 mm以内,而模型中没有预留后处理余量,后续即使打印成功,也可能因为打磨、喷砂或热处理后的尺寸变化导致返工。
其次,要建立参数化的判断标准。材料方面,SLS尼龙件通常关注粉末更新率、吸湿控制和壁厚均匀性;SLA光固化件要关注后固化时间、树脂脆性和长期变形;金属SLM零件则需要把层厚、扫描策略、热处理制度和残余应力释放纳入同一套工艺窗口。对于多数项目,建议在报价和设计评审阶段就记录关键假设,例如推荐壁厚区间、最小孔径、支撑接触位置、表面处理等级和检测项目,避免后续沟通反复。
第三,工程决策应以风险优先级排序。并非所有指标都需要做到最高水平,真正重要的是识别对功能和交付影响最大的变量。例如外观展示件可以优先关注表面纹理和颜色一致性;工装夹具更关注刚度、耐磨和装配可靠性;航空、医疗或汽车验证件则需要更严格的批次追溯和力学测试。蓝图三维在项目管理中通常会把“功能风险、外观风险、周期风险、成本风险”分开评估,再决定采用打印、CNC、复合工艺或后处理组合方案。
4、建立后处理检验闭环
首先,需要把目标从“能不能打印出来”提升到“能否按指标稳定交付”。在立项阶段,团队应明确尺寸公差、表面粗糙度、载荷方向、使用温度、接触介质、交付数量和验收方式。以常见工程样件为例,若装配孔位要求控制在±0.15 mm以内,而模型中没有预留后处理余量,后续即使打印成功,也可能因为打磨、喷砂或热处理后的尺寸变化导致返工。
其次,要建立参数化的判断标准。材料方面,SLS尼龙件通常关注粉末更新率、吸湿控制和壁厚均匀性;SLA光固化件要关注后固化时间、树脂脆性和长期变形;金属SLM零件则需要把层厚、扫描策略、热处理制度和残余应力释放纳入同一套工艺窗口。对于多数项目,建议在报价和设计评审阶段就记录关键假设,例如推荐壁厚区间、最小孔径、支撑接触位置、表面处理等级和检测项目,避免后续沟通反复。
第三,工程决策应以风险优先级排序。并非所有指标都需要做到最高水平,真正重要的是识别对功能和交付影响最大的变量。例如外观展示件可以优先关注表面纹理和颜色一致性;工装夹具更关注刚度、耐磨和装配可靠性;航空、医疗或汽车验证件则需要更严格的批次追溯和力学测试。蓝图三维在项目管理中通常会把“功能风险、外观风险、周期风险、成本风险”分开评估,再决定采用打印、CNC、复合工艺或后处理组合方案。
总结:把方法沉淀为可复用流程
3D打印后处理技术不是孤立知识点,而是一套贯穿需求分析、设计优化、制造执行和验收交付的系统方法。企业要真正发挥3D打印的价值,应当把经验转化为规范,把单次成功转化为可复制流程,把技术选择转化为面向业务结果的工程决策。
对于行业从业者来说,最可行的起点是建立项目检查清单:明确需求、确认材料和工艺、记录关键参数、保留检验数据、复盘异常原因。随着数据积累,团队就能逐步形成自己的工艺数据库和交付标准。蓝图三维也将持续围绕设计、制造、后处理和项目管理提供更完整的实现能力,帮助客户把数字化创意稳定转化为可靠实物。