
引言:一条看不见的接缝,决定了大尺寸零件能不能交付
当零件的最大轮廓超出单台设备的有效扫描场,工程上通常有三条路:拆件后连接、改用更大成形幅面的设备、或者启用双激光乃至四激光设备把幅面拼接起来。第三条路看上去最经济,却最容易在交付端暴露问题:两块区域单独取样都合格,偏偏在两束激光的交接带上出现一条沿扫描方向的未熔合带、硬度突变带或表面台阶。某批 316L 大型支架在拼接带上取样,致密度从主体区的 99.6% 掉到 97.8%,拉伸试样的断裂位置全部落在跨缝侧,而单道试样的金相记录完全正常。根因不是某一束激光的功率不够,也不是材料批次波动,而是从来没有人把「拼接区」当作一个独立的受控对象来管理。蓝图三维把从设计蓝图到实体交付的全过程视为一条生命周期链,拼接区控制正是其中把设备能力翻译成可判定质量证据的一环。
本文讨论的不是单光路维护(振镜零位、保护镜透射率、功率衰减的点检),也不是单一光斑下的工艺窗口标定,而是多激光系统特有的工程层:两个扫描场之间的几何重叠带、能量交接、时序同步与跨缝零件的放行判据怎么被量化、被复核、被留证。
一、先定义受控对象:拼接带不是一条线,而是一个带状区域
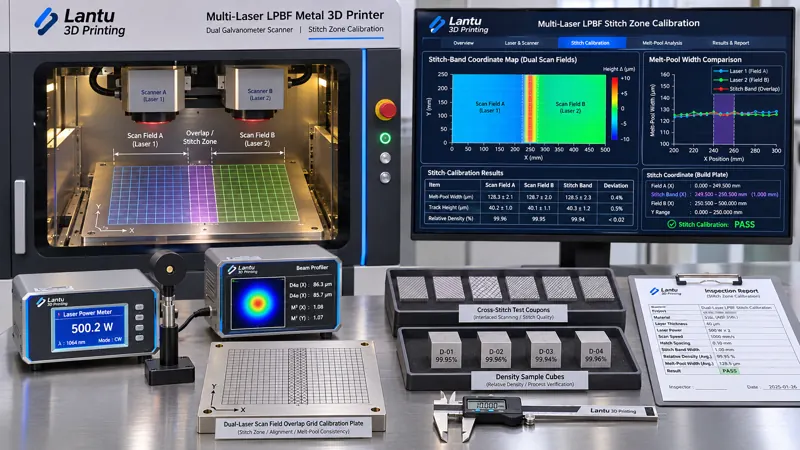
多数车间把拼接区理解成扫描场分界线,这是一切误判的起点。实际上两束激光的有效扫描场在边界处存在一个宽度可观的重叠区:以常见的 250 mm × 250 mm 双振镜拼接为例,名义分界为 x=0,但实际可重复覆盖的重叠带常取 ±2 mm 至 ±5 mm;再叠加振镜全场定位误差(一般要求不超过 ±50 μm)、F-theta 场畸变、工作台与成形缸的平面度偏差,真正需要受控的是一条宽度 4–10 mm 的带,而非零宽度的几何线。
受控对象的定义建议写进受控工艺卡,至少冻结六个字段:设备编号与激光器编号、两个扫描场的标定版本号、拼接带中心坐标与带宽(例如 x=0±3 mm)、重叠策略(单束独占 / 双束能量分配 / 交替层扫描)、允许跨缝的零件特征清单、以及该带的首件判定方法。没有这六个字段,后续所有检测数据都无法回答「这个数是在哪一版拼接状态下测出来的」。
二、几何一致性:先把两台扫描场对齐到同一坐标系
拼接带的第一类缺陷是位置误差,不是冶金缺陷。做法是用一块覆盖全场的标准网格标定板,在成形面高度上分别由两束激光扫描同一组标记点,实测点云与理论网格比对,得到每束激光的平移、旋转、比例与非线畸变系数,写入各自的补偿表。工程判据建议分三档:两束激光在拼接带中心的坐标残差 ≤30 μm 为可直接生产;30–60 μm 需复标并做跨缝试件确认;>60 μm 禁止排产跨缝零件,先做光路与场镜复核。
第二个易漏项是 Z 向一致性。两束激光的焦面若相差 0.3 mm,按 70–80 μm 名义焦斑、离焦 0.5 mm 使光斑扩到 120 μm 以上的量级估算,粉面实际功率密度差异可达一半,表现为一条沿拼接带的熔宽变窄。因此每次换保护镜、换场镜、设备长时间停机重启后,必须复测两束的焦点位置与粉面光斑直径,记录实测值而不是沿用出厂值。第三是时序:两束同时扫描时,交叉气流与羽流会互相遮蔽,拼接带上飞溅回落概率升高,建议把交叉气流速度、两束扫描起始相位差纳入同一份作业文件,并固定「谁先扫、谁后扫」的顺序。
三、能量交接:重叠带不是简单地把功率对半分
第二类缺陷来自能量输入的重复或空缺。重叠策略若设为双束各按 50% 功率覆盖,实际到达粉面的能量并不等于单束 100%:两束的实测功率、光斑直径、离焦量、扫描速度、搭接率各不相同,且第二束扫过的是已被第一束预热甚至已凝固的表面,热边界条件完全不同。工程上应以实测能量密度而非名义功率分配来标定:E = P /(v × h × t),单位 J/mm³,其中 P 取粉面实测功率(不是激光器标称值),v 为扫描速度,h 为道间距,t 为层厚。
可执行的标定路径分三步。第一步做单道扫描矩阵:在拼接带内、带外各布置一组单道试样,固定层厚 30–50 μm,让激光功率与扫描速度在工艺窗口内取 3–5 个水平,测熔宽、熔深与宽深比,找到致密区边界。第二步做跨缝对比:在重叠带上分别按独占、双束分配、交替层三种策略打印同规格小试块,测致密度(建议金相图像法与阿基米德法互证)、熔池宽深比、表面粗糙度 Ra,选出与主体区差异最小的一档。第三步冻结工作点并留余量:例如主体区 E=62 J/mm³、拼接带选定 E=60 J/mm³,要求两者致密度差 ≤0.3 个百分点、熔宽差 ≤10%、Ra 差 ≤15%,且工作点距未熔合边界与匙孔边界各留至少 10% 的余量。任何一项不满足,就把该带宽收窄并把零件跨缝特征改由单束独占扫描。
四、检测与判定:把跨缝件单独组批,而不是混在大样里平均掉
拼接带的第三类失效是「被平均掉」。若检验批按整缸随机抽样,跨缝件可能一件都抽不到,或者只测主体区。建议按 11305 检验批的思路再前进一步:把几何位置作为组批维度之一,凡是任一 CTQ 特征落在拼接带 ±3 mm 内的零件,单独编成一个跨缝子批,配独立的位置图与随炉试样位置图,试样须在拼接带内、跨缝方向(垂直于分界)与垂直方向各取一组。
放行判据建议写为可判定的四项:① 跨缝子批逐件做外观与尺寸复测,拼接带处台阶高度 ≤0.05 mm 且无连续线状凹陷;② 每个跨缝子批至少一件做金相或工业 CT,重点查事件层号上下各 3 层的未熔合与气孔,带内孔隙率与主体区之差 ≤0.2 个百分点;③ 拉伸或硬度试样须取自跨缝方向,断裂不得全部落在拼接带,强度不低于主体区均值的 95%;④ 记录链完整:标定版本号、两束实测功率与光斑、重叠策略、气流速度、build 号与层号、试样编号、复核人。任一项缺失即判该子批未放行,隔离后按不合格品处置流程走 MRB,不得让步放行。
五、复标触发与台账:让设备状态变化自动冻结排产
拼接区控制不是一次性标定,而是状态维持。建议设六类复标触发:更换保护镜片或场镜、任一激光器功率偏差 >5%、振镜重新标定、设备搬迁或长时间停机重启、几何精度年度校准完成、以及跨缝子批连续两批出现同侧偏差。触发后冻结所有跨缝订单排产,重新跑网格标定板 + 跨缝对比试块,两项都回到判据内才解冻。
台账按「设备—激光器对—标定版本—拼接带坐标—策略版本—有效起止时间」六键组织,每个 build 记录必须能反查到当时生效的那一版。看板只保留五个指标:两束坐标残差、拼接带与主体区致密度差、跨缝子批一次放行率、复标后首件通过率、跨缝相关不合格品占比。数据进入与模型哈希、参数包版本、校准有效期同一套证据链,否则只是设备日志。
六、实施清单与常见误区
落地顺序建议:第 1 周完成扫描场网格标定与带宽冻结,建立拼接带坐标图;第 2 周跑单道矩阵与三种重叠策略对比,选定工作点;第 3 周把跨缝子批、位置图、试样方向写进检验批规则与工艺卡;第 4 周接入台账与复标触发,做一次人为偏移(在设备允许的安全流程下把其中一束补偿表偏移 40 μm)验证拦截是否有效。四个常见误区:只看单束功率不看粉面实测能量密度;把标定板结果当成永久有效;抽样时不按位置分层;以及把跨缝缺陷笼统归到「工艺参数没调好」,反复调参而不查几何与时序。
总结
多激光拼接的价值是扩大可交付幅面,风险是把一条 4–10 mm 的带状区域变成质量盲区。解法不是继续调参数,而是把拼接带定义为独立受控对象:几何上对齐到同一坐标系,能量上用实测值标定重叠策略,检验上按位置单独组批并给出跨缝判据,管理上用六键台账与复标触发冻结排产。当「两束坐标残差多少、带内致密度差多少、这个跨缝件当时用哪一版标定」都能被第三方复算时,大尺寸零件才真正具备从数字模型到实体交付的可核查证据,而不是一张孤立的合格证。