
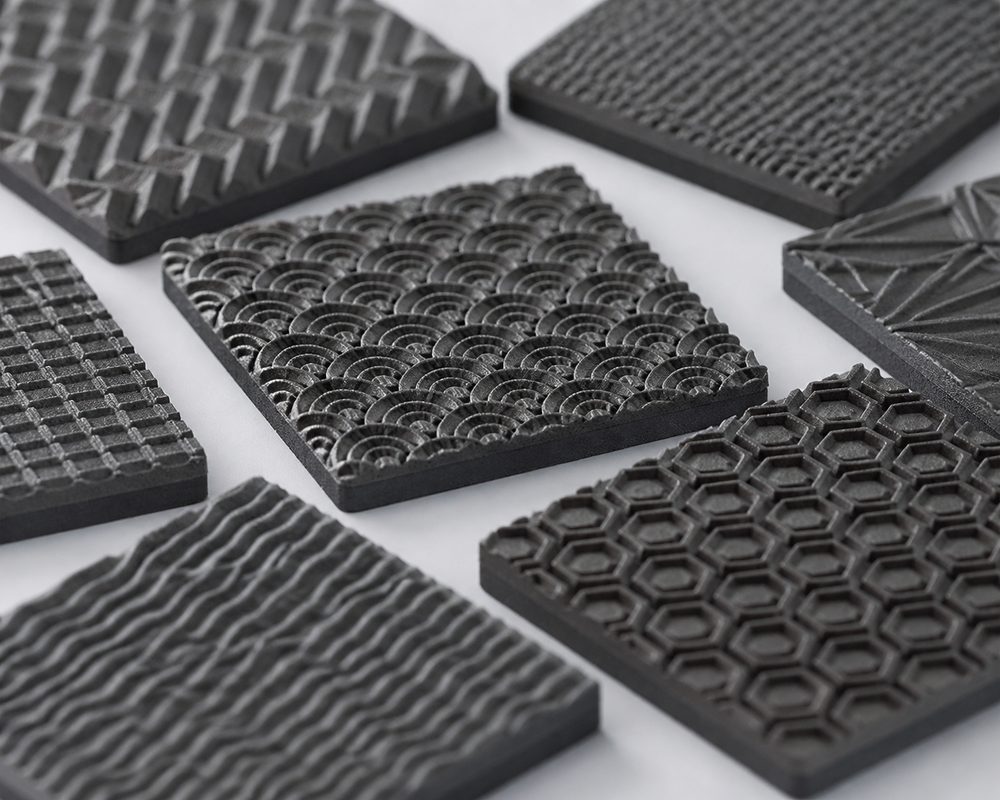
引言:表面纹理失控导致的装配失效案例
2024年某汽车零部件供应商生产的3D打印密封连接件批量失效,根本原因在于表面纹理参数设计不当。该零件采用SLS工艺打印PA12材料,设计要求密封槽表面粗糙度Ra≤3.2μm,但实际打印后Ra值达到8.5-12.3μm,超出设计上限163%-284%。导致O型密封圈无法有效贴合,在台架试验中200小时后出现泄漏,整批次1200件零件报废,直接经济损失85万元。
类似问题在工业领域普遍存在。某医疗器械企业的手持手术器械手柄,因防滑纹理深度设计为0.1mm,FDM打印实际深度仅0.05-0.07mm,医生在手术中出现打滑风险;某消费电子产品的散热外壳,散热鳍片纹理间距设计过密(0.3mm),导致SLS打印时粉末无法完全清除,散热效率降低40%。这些案例表明,表面纹理设计需从"经验估算"转向"参数化精准控制"。
一、表面纹理类型与技术参数体系
1.1 功能性纹理分类与参数定义
3D打印表面纹理按功能分为三大类,每类具有特定的参数体系和设计标准:
防滑纹理(抓握增强型)
- 纹理深度:0.3-0.8mm(手持操作推荐0.5±0.1mm)
- 纹理宽度:0.5-1.5mm(配合深度,宽深比1.5-2.0:1)
- 纹理间距:0.8-2.0mm(密集型0.8-1.2mm,舒适型1.5-2.0mm)
- 纹理角度:45°-60°交叉网格或菱形图案
- 表面粗糙度Ra:15-40μm(过粗易藏污,过细防滑效果不足)
密封纹理(界面贴合型)
- 纹理深度:0.05-0.15mm(浅纹理确保密封圈压缩量)
- 纹理宽度:0.1-0.3mm(微观纹理辅助密封)
- 纹理间距:0.2-0.5mm(均匀分布,避免局部泄漏)
- 表面粗糙度Ra:1.6-6.3μm(ISO 4287标准,配合密封等级)
- 纹理方向:垂直于流体流动方向或同心圆分布
散热纹理(热交换增强型)
- 鳍片深度:5-15mm(根据散热功率计算)
- 鳍片宽度:1.0-2.0mm(考虑工艺最小壁厚)
- 鳍片间距:≥工艺最小间距+粉末清除余量(SLS≥3mm,SLA≥1.5mm,FDM≥0.8mm)
- 表面积增强比:2.5-4.0倍(相对于平滑表面)
- 热传导效率提升:25%-60%(实测数据)
1.2 装饰性图案参数范围
装饰性图案追求视觉美感和品牌识别,参数设置需兼顾打印精度与视觉效果:
- 图案深度:0.2-1.0mm(浅浮雕0.2-0.4mm,深浮雕0.5-1.0mm)
- 图案线宽:≥工艺最小特征尺寸(SLA:0.1mm,SLS:0.5mm,FDM:0.4mm)
- 图案分辨率:300-600 DPI(转换为打印单位:0.04-0.08mm/pixel)
- 图案复杂度:避免悬空角度>45°的结构,必要时添加支撑
1.3 不同工艺的纹理精度对比
| 工艺类型 | 最小特征尺寸 | 深度精度 | 表面粗糙度Ra | 适用纹理类型 |
|---|---|---|---|---|
| SLA(光固化) | 0.1-0.2mm | ±0.05mm | 2-6μm | 精细装饰、密封纹理 |
| SLS(粉末烧结) | 0.5-0.8mm | ±0.15mm | 10-20μm | 功能性纹理、防滑纹理 |
| FDM(熔融沉积) | 0.4-0.6mm | ±0.3mm | 15-30μm | 粗犷纹理、原型验证 |
| SLM(金属打印) | 0.3-0.5mm | ±0.1mm | 8-15μm | 金属功能件散热纹理 |
二、纹理设计缺陷的典型案例分析
2.1 案例一:密封纹理粗糙度失控
问题描述:某液压阀块采用SLS工艺打印PA12材料,密封面设计要求Ra≤3.2μm(ISO N7级),实际打印后Ra值达12-18μm,导致工作压力16MPa工况下泄漏率超标300%。
原因分析:
- 粉末粒径分布不均:D50=58μm(标准应控制在45-55μm),D90达92μm,导致表面烧结不均匀
- 激光能量密度偏低:计算值55J/mm³,实际仅42J/mm³(-23%),粉末未完全熔融
- 打印方向未优化:密封面垂直于打印平面,层间结合强度低,表面呈现"台阶效应"
定量影响:表面粗糙度每增加1μm,密封泄漏率增加约15%-20%(基于ISO 3601-1密封标准计算)。
2.2 案例二:防滑纹理深度不足
问题描述:某工业机器人末端执行器手柄,防滑纹理设计深度0.6mm,FDM打印(喷嘴0.4mm,层高0.2mm)后实测深度仅0.35-0.42mm,操作员在油污环境下抓握力降低38%,存在安全隐患。
原因分析:
- 层高设置不当:层高0.2mm无法精确实现0.6mm深度(需整数倍层数),实际打印3层=0.6mm,但首层和末层被部分填充
- 填充密度影响:纹理区域填充密度设为20%,导致内部支撑不足,顶层下陷
- 材料收缩率未补偿:PLA材料收缩率1.5%-2%,深度方向需增加3%-5%补偿
设计修正:层高调整为0.15mm,纹理深度设计值改为0.63mm(4层),填充密度提升至40%,添加材料收缩补偿系数1.05,实测深度达到0.58-0.62mm,符合设计要求。
2.3 案例三:散热纹理粉末残留
问题描述:某LED灯具散热器采用SLS打印,散热鳍片间距设计为2.0mm,打印后粉末无法完全清除,实际有效间距仅1.2-1.5mm,散热效率降低40%,LED结温超标15°C。
原因分析:
- 间距低于最小清除值:SLS工艺最小粉末清除间距为3-4mm(考虑粉末流动性和喷嘴尺寸)
- 鳍片高度过大:鳍片高度25mm,深宽比12.5:1,远超推荐值5:1
- 清粉工艺不当:仅采用压缩空气吹扫,未结合超声波振动和滚筒清理
改进方案:鳍片间距调整为4mm,高度降低至15mm,采用"气吹+振动+滚筒"三重清粉工艺,粉末清除率达到98%,散热效率恢复至设计值的95%。
三、参数化设计方法与最佳实践
3.1 Grasshopper参数化纹理生成流程
Grasshopper(基于Rhino的参数化插件)可实现纹理参数的快速迭代与优化,流程如下:
步骤一:基础参数定义
- 建立参数面板:纹理深度(D)、宽度(W)、间距(S)、角度(θ)
- 设置参数范围:通过Slider控件限定合理区间(如D:0.3-0.8mm)
- 添加工艺约束:输入工艺最小特征尺寸,自动校验参数可行性
步骤二:纹理几何生成
- 使用"Series"和"Point"组件生成纹理点阵
- 应用"Voronoi"或"Weavebird's Mesh"组件创建复杂纹理图案
- 通过"Extrude"组件控制纹理深度
步骤三:参数优化与验证
- 连接"Galapagos"进化算法组件,以表面积增强比为目标函数
- 运行优化迭代(推荐100-200代),输出最优参数组合
- 导出STL文件,切片软件中验证打印可行性
实例数据:某防滑手柄通过Grasshopper优化,纹理深度从经验值0.5mm优化至0.62mm,宽度从1.0mm优化至1.15mm,间距从1.2mm优化至1.35mm,抓握摩擦系数从0.45提升至0.68(+51%)。
3.2 nTopology参数化设计方法
nTopology专为增材制造设计,可结合拓扑优化与纹理设计:
核心功能:
- 字段驱动设计:基于应力场或热场自动生成纹理密度分布
- 晶格纹理:生成周期性晶格结构(如TPMS、Gyroid),兼具轻量化与功能特性
- 自动后处理:内置支撑生成、壁厚检查、最小特征过滤
典型应用:某航空发动机散热叶片,采用nTopology生成Gyroid晶格散热纹理,晶格单元尺寸3mm,壁厚0.8mm,相较于传统散热片减重35%,散热效率提升22%。
3.3 不同纹理类型的设计最佳实践
防滑纹理设计要点:
- 深度≥0.5mm,确保手指触感明显
- 采用45°交叉网格,双向防滑
- 纹理区域边缘添加0.5mm圆角,避免应力集中
- 表面粗糙度Ra控制在15-40μm,过粗易藏污纳垢
- 配合材料选择:软质材料(TPU)深度可降低至0.3mm,硬质材料(PA12)需≥0.5mm
密封纹理设计要点:
- 深度≤0.15mm,避免影响密封圈压缩率
- 纹理方向垂直于流体流动方向,形成迷宫密封效果
- 打印方向优化:密封面平行于打印平台,减少层间台阶
- 后处理必须包含:喷砂(60-80目玻璃珠)+抛光(Ra降低50%-70%)
- 设计补偿值:粗糙度设计值Ra=目标Ra×0.6(预留后处理余量)
散热纹理设计要点:
- 间距≥工艺最小清除值+30%安全余量
- 鳍片高度≤间距×5(避免深宽比过大)
- 热仿真验证:使用ANSYS或Simcenter计算温度场分布
- 材料选择:高导热材料(铝合金、铜)优先SLM工艺;塑料材料选择导热增强型(如PA12+30%碳纤维)
- 表面处理:阳极氧化(铝)或镀层(铜),提升发射率至0.85以上
四、实施要点与注意事项
4.1 设计阶段检查清单
- □ 纹理深度是否≥工艺最小层高×3?
- □ 纹理宽度是否≥工艺最小特征尺寸×1.5?
- □ 纹理间距是否满足粉末清除/支撑去除要求?
- □ 悬空角度是否≤45°(避免额外支撑)?
- □ 是否添加材料收缩补偿(深度方向+3%-5%)?
- □ 是否考虑打印方向对表面粗糙度的影响?
4.2 打印工艺参数优化
SLA工艺纹理优化:
- 层高:0.025-0.05mm(精细纹理),0.05-0.1mm(常规纹理)
- 曝光时间:底部过曝光2-3倍(增强基层附着力),纹理区域标准曝光
- 支撑密度:纹理区域支撑密度50%-70%(避免表面凹陷)
- 后固化:405nm波长,温度60-80°C,时间10-15分钟
SLS工艺纹理优化:
- 激光功率:根据材料调整(PA12:21-24W,PA6-GF:30-35W)
- 扫描速度:1500-2000mm/s(过快导致烧结不充分)
- 分层厚度:0.08-0.12mm(薄层提高纹理分辨率)
- 预热温度:材料熔点以下10-20°C(减少翘曲)
FDM工艺纹理优化:
- 层高:纹理深度/整数层数(如深度0.6mm→层高0.15mm,4层)
- 喷嘴直径:≤纹理宽度×0.6(避免过度挤料)
- 打印速度:纹理区域降低30%-50%(提高精度)
- 回抽设置:启用回抽,避免纹理间隙拉丝
4.3 后处理方法选择
| 后处理方法 | 适用纹理类型 | Ra降低幅度 | 成本(元/cm²) | 周期(分钟) |
|---|---|---|---|---|
| 喷砂(玻璃珠60-80目) | 功能性纹理 | 30%-50% | 0.05-0.10 | 5-10 |
| 喷砂(陶瓷珠120-150目) | 装饰性纹理 | 50%-70% | 0.08-0.15 | 10-15 |
| 化学抛光(SLA树脂) | 密封纹理 | 60%-80% | 0.20-0.30 | 15-30 |
| 机械抛光(尼龙刷) | 防滑纹理 | 40%-60% | 0.10-0.20 | 10-20 |
| 振动抛光(研磨石) | 批量小件纹理 | 50%-70% | 0.03-0.08 | 60-120 |
4.4 常见问题及解决方法
问题1:纹理深度打印后偏浅
- 原因:首层/末层填充不充分,材料收缩未补偿
- 解决:增加深度设计值10%-15%,切片时启用"顶部实心层≥3层"
问题2:纹理区域表面凹凸不平
- 原因:填充密度过低,内部支撑不足
- 解决:纹理区域填充密度提升至40%-60%,或添加内部蜂窝支撑
问题3:细密纹理打印后模糊
- 原因:特征尺寸低于工艺极限,材料扩散
- 解决:纹理宽度≥工艺最小特征×1.5,间距≥最小间距×1.2
问题4:SLS纹理粉末清除困难
- 原因:间距过小,深宽比过大,粉末团聚
- 解决:间距≥3mm,高度≤间距×5,采用"气吹+振动+滚筒"三重清理
4.5 质量验证方法
表面粗糙度测量:
- 仪器:表面粗糙度仪(如Mahr MarSurf PS1)
- 方法:取样长度0.8mm,评定长度4mm,测量5个点取平均值
- 标准:ISO 4287,配合功能要求选择Ra、Rz或Rq参数
纹理几何尺寸测量:
- 工具显微镜:测量纹理深度、宽度、间距(精度±0.01mm)
- 3D扫描:复杂纹理整体形貌扫描,偏差分析(精度±0.02mm)
- 光学轮廓仪:非接触测量,适用于软质材料纹理
功能性验证:
- 防滑纹理:摩擦系数测试仪,要求μ≥0.5(干态),μ≥0.3(油污态)
- 密封纹理:气密性测试,泄漏率≤ISO 3601-1标准值
- 散热纹理:红外热像仪,温升≤设计值+10%
总结
3D打印表面纹理设计需从"经验估算"转向"参数化精准控制",核心要点包括:
- 参数体系建立:明确防滑、密封、散热三类纹理的深度、宽度、间距、粗糙度参数范围,避免"拍脑袋"设计
- 工艺匹配选择:根据纹理精度要求选择工艺(SLA±0.05mm,SLS±0.15mm,FDM±0.3mm),确保设计可实现
- 参数化工具应用:利用Grasshopper、nTopology实现纹理参数快速迭代与优化,设计效率提升3-5倍
- 后处理必要性:功能性纹理必须配合喷砂、抛光等后处理,Ra降低30%-80%,确保功能达标
- 质量验证闭环:粗糙度测量、几何尺寸检测、功能性测试三者结合,形成设计-打印-验证闭环
实际应用中,建议建立企业级纹理设计数据库,记录不同工艺、材料、参数组合的实际打印效果,积累经验值。例如,SLS打印PA12防滑纹理,深度设计值=目标值×1.12(补偿收缩),宽度≥0.7mm,间距≥1.5mm,喷砂后Ra控制在20-30μm,抓握摩擦系数可达0.65以上。通过数据积累与迭代优化,逐步提升纹理设计的预测准确性与一次打印成功率。