
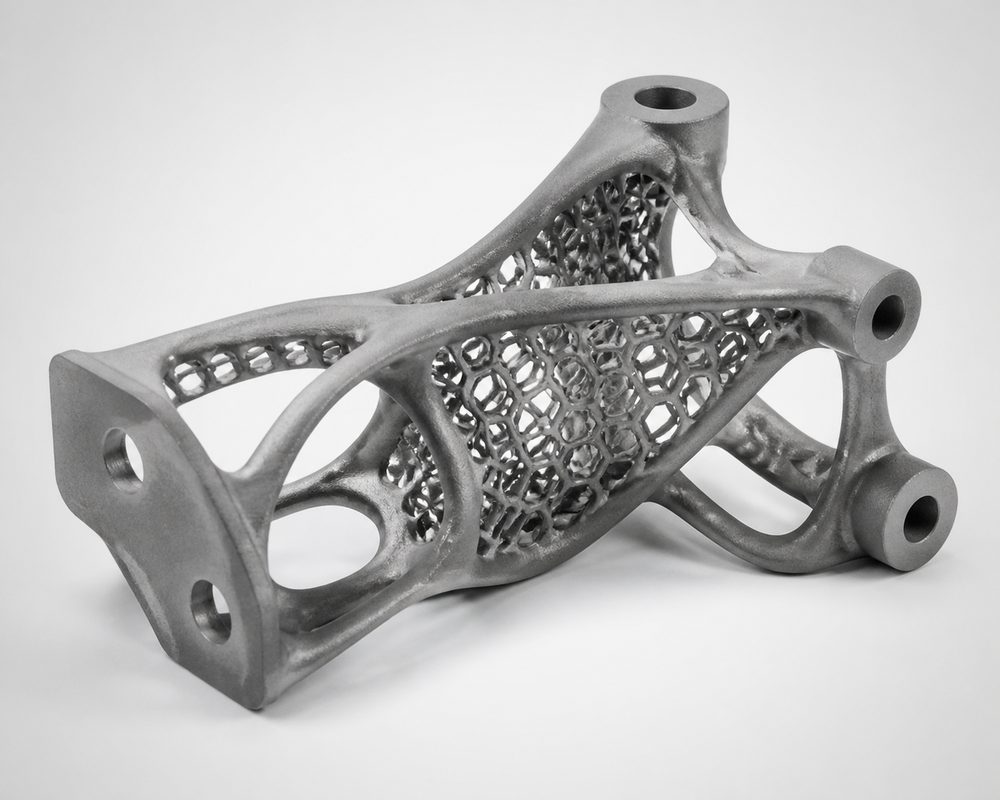
引言:轻量化需求下的设计困境
在航空航天、汽车制造、医疗植入等领域,零部件重量直接影响系统性能与成本。传统减材制造受限于刀具路径,无法实现复杂内部结构,导致材料冗余。数据显示,航空发动机支架传统加工重量达2.8kg,实际承载所需材料仅1.0kg,材料利用率不足36%。汽车底盘悬臂件在保证强度的前提下,传统设计重量冗余高达40%-50%,直接增加燃油消耗3%-5%。
医疗植入物领域更面临独特挑战:钛合金骨骼植入物重量过大会导致患者不适,而过度减重又可能引发疲劳失效。某髋关节植入物案例显示,传统实心设计重量达180g,患者行走时产生明显异物感,而盲目减重至120g后,在18个月使用后出现应力集中导致的微裂纹。
这些问题的根源在于:缺乏科学的材料分布策略。3D打印技术的逐层堆积特性,为复杂轻量化结构的实现提供了制造基础,但如何设计出既轻量又可靠的结构,需要掌握拓扑优化与点阵填充两大核心技术。
一、拓扑优化:从力学原理到参数设置
1.1 拓扑优化的核心原理
拓扑优化基于有限元分析,在给定设计域、载荷条件和约束条件下,通过迭代算法去除低应力区域材料,实现"材料用在刀刃上"。其数学基础是变密度法(SIMP法),目标函数通常为最小柔度(最大刚度),约束条件为体积分数。
核心公式:
最小化:C = FTU(结构柔度)
约束条件:V/V0 ≤ f(体积分数,典型值20%-40%)
材料插值:E(ρ) = ρpE0(惩罚因子p=3-4)
1.2 关键参数设置详解
网格密度:
网格密度直接决定优化精度与计算成本。根据零部件尺寸与应用场景,推荐设置如下:
- 小型件(200mm):网格尺寸3.0-5.0mm,网格密度15-25个/mm³,节点数50万-200万
案例:某航空发动机支架(尺寸120×80×60mm),采用2.5mm四面体网格,节点数32万,在8核工作站计算耗时45分钟,优化结果收敛稳定。
二、点阵结构:材料分布的精细化控制
2.1 点阵单元类型与性能特征
点阵结构通过周期性排列的单元胞实现轻量化,不同单元胞类型在力学性能、制造难度、流体传输等方面各有特点:
主流点阵单元类型:
| 单元类型 | 相对密度 | 弹性模量比 | 强度比 | 适用场景 |
|---|---|---|---|---|
| Gyroid(三周期极小曲面) | 10%-30% | 15%-40% Es | 20%-35% σs | 流体传输、散热结构 |
| Diamond(钻石晶格) | 15%-35% | 25%-50% Es | 30%-45% σs | 高比强度结构件 |
| TPMS-Schwarz P | 12%-28% | 18%-35% Es | 22%-38% σs | 能量吸收、缓冲结构 |
| Octet-truss(八面体桁架) | 20%-40% | 35%-60% Es | 40%-55% σs | 高刚度承载结构 |
2.2 点阵参数设计要点
单元尺寸选择:
- 功能梯度需求:单元尺寸取零件最小特征尺寸的1/5-1/10
- 均质填充需求:单元尺寸2-5mm(平衡性能与可制造性)
- 制造约束:SLM工艺最小杆径0.3-0.5mm,FDM工艺最小杆径1.0-1.5mm
三、减重效果与工艺适配性
3.1 典型减重效果数据
基于行业案例的减重效果统计:
| 应用领域 | 轻量化方法 | 减重比例 | 强度保持率 | 验证方法 |
|---|---|---|---|---|
| 航空发动机支架 | 拓扑优化+实体重构 | 35%-45% | 90%-95% | 台架疲劳试验 |
| 汽车悬挂控制臂 | 拓扑优化+功能梯度点阵 | 50%-65% | 85%-92% | 道路试验 |
| 医疗髋关节植入物 | 点阵填充(Diamond单元) | 30%-40% | 95%-98% | ISO 7206疲劳试验 |
| 卫星支架结构 | 拓扑优化+Gyroid点阵 | 55%-70% | 88%-94% | 振动+热真空试验 |
3.2 工艺适配性对比
不同3D打印工艺对轻量化结构的适用性:
| 工艺类型 | 拓扑优化 | 点阵结构 | 最小特征 | 典型应用 |
|---|---|---|---|---|
| SLM/DMLS | ✓ 优秀 | ✓ 优秀,杆径≥0.3mm | 壁厚0.4mm,杆径0.3mm | 航空、医疗植入 |
| EBM | ✓ 优秀 | ✓ 优秀,杆径≥0.5mm | 壁厚0.6mm,杆径0.5mm | 医疗植入、航空 |
| SLS/MJF | ✓ 良好 | ✓ 良好,杆径≥1.0mm | 壁厚0.8mm,杆径1.0mm | 汽车内饰、工业件 |
| FDM | △ 一般 | △ 有限,杆径≥1.5mm | 壁厚1.2mm,杆径1.5mm | 原型验证、功能件 |
四、实施要点与后处理方法
4.1 设计阶段关键检查清单
拓扑优化设计检查:
- ☐ 设计域与非设计域明确分离
- ☐ 载荷工况覆盖所有使用场景
- ☐ 约束条件合理
- ☐ 制造约束匹配打印工艺
- ☐ 对称性利用
- ☐ 网格收敛性验证
- ☐ 结果平滑处理
点阵结构设计检查:
- ☐ 单元尺寸匹配制造能力
- ☐ 杆径满足最小特征限制
- ☐ 相对密度梯度过渡平缓
- ☐ 点阵-实体边界设置过渡层
- ☐ 点阵内部支撑可去除
- ☐ 流体通透性需求
4.2 常见问题及解决方案
问题一:拓扑优化结果无法打印
症状:优化后存在大量悬空结构、封闭空腔、过薄壁厚
解决方案:
- 重新设置制造约束:SLM工艺:最小壁厚0.5mm,无支撑悬空角≥45°
- 分段优化:复杂件拆分为多个子件分别优化
- 支撑设计:优化结果中添加可拆除支撑结构
- 后处理重构:优化结果导入CAD软件,手动修正不可打印区域
问题二:点阵结构打印失败率高
症状:杆径变形、断裂、支撑去除困难
解决方案:
- 参数调整:SLM:增加激光功率(杆径