
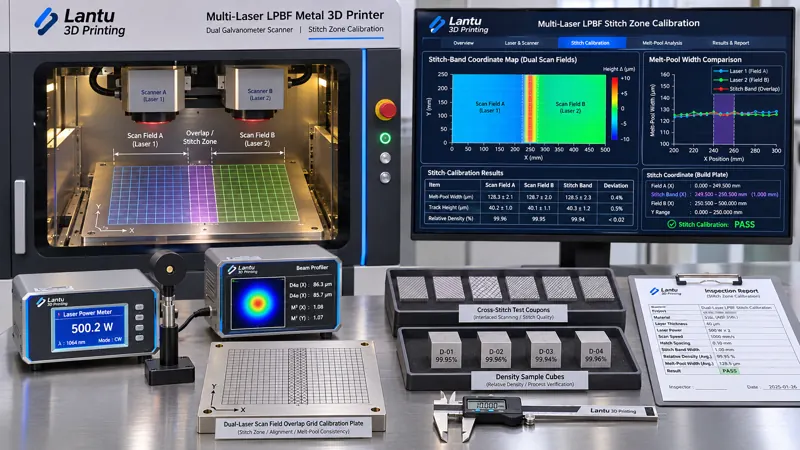
Giriş: Görünmeyen bir dikiş, büyük parçaların teslim edilip edilemeyeceğini belirler
Bir parçanın maksimum konturu tek bir makinenin etkin tarama alanını aştığında, mühendislikte genellikle üç seçenek vardır: parçayı bölüp sonradan birleştirmek, daha büyük yapı hacmine sahip bir ekipmana geçmek veya çift lazerli hatta dört lazerli ekipmanla yapı alanını birleştirmek. Üçüncü seçenek en ekonomik çözüm gibi görünür, ancak teslimat aşamasında sorun çıkarma olasılığı en yüksek olanıdır: İki bölgeden ayrı ayrı alınan numuneler uygun bulunurken, iki lazerin devir bandında tarama yönü boyunca uzanan bir ergime eksikliği bandı, sertlik sıçraması veya yüzey basamağı görülebilir. Bir grup büyük 316L brakette birleştirme bandından alınan numunelerde yoğunluk, ana bölgedeki %99,6 seviyesinden %97,8'e düşmüş; çekme numunelerinin tümü dikiş geçişli tarafta kırılmış, buna karşın tek hatlı numunelerin metalografik kayıtları tamamen normal çıkmıştır. Kök neden, bir lazerin gücünün yetersiz olması veya malzeme partisi dalgalanması değil; hiç kimsenin “birleştirme bölgesini” bağımsız bir kontrol nesnesi olarak yönetmemesidir. Dijital iş parçacığı yaklaşımı, tasarım çiziminden fiziksel teslimata kadar tüm süreci bir yaşam döngüsü zinciri olarak ele alır; birleştirme bölgesi kontrolü ise ekipman kabiliyetini karar verilebilir kalite kanıtına dönüştüren halkalardan biridir.
Bu makale, tek optik yolun bakımını (galvo sıfır noktası, koruyucu cam geçirgenliği ve güç düşüşü kontrolleri) veya tek bir lazer noktası altındaki proses penceresi kalibrasyonunu ele almamaktadır. Bunun yerine, çoklu lazer sistemlerine özgü mühendislik katmanına odaklanır: İki tarama alanı arasındaki geometrik örtüşme bandının, enerji devrinin, zamanlama senkronizasyonunun ve dikiş geçişli parçalar için kabul kriterlerinin nasıl nicelleştirileceği, doğrulanacağı ve kayda alınacağı.
1. Önce kontrol nesnesini tanımlayın: Birleştirme bandı bir çizgi değil, şerit biçimli bir bölgedir
Çoğu üretim tesisi birleştirme bölgesini tarama alanı sınır çizgisi olarak değerlendirir; tüm yanlış kararların başlangıç noktası budur. Gerçekte iki lazerin etkin tarama alanları, sınırda kayda değer genişlikte bir örtüşme bölgesine sahiptir. Yaygın 250 mm × 250 mm çift galvo birleştirme düzeni örneğinde, nominal sınır x=0'dır; ancak tekrarlanabilir biçimde kapsanabilen gerçek örtüşme bandı çoğunlukla ±2 mm ila ±5 mm olarak seçilir. Buna galvonun tam alan konumlandırma hatası (genellikle ±50 μm'yi aşmaması gerekir), F-theta alan distorsiyonu, çalışma tablası ve yapı silindirinin düzlük sapmaları da eklendiğinde, kontrol edilmesi gereken unsur sıfır genişlikli bir geometrik çizgi değil, 4–10 mm genişliğinde bir şerittir.
Kontrol nesnesinin tanımı, kontrollü proses kartına yazılmalı ve en az altı alan dondurulmalıdır: ekipman numarası ve lazer numarası, iki tarama alanının kalibrasyon revizyonu, birleştirme bandı merkez koordinatı ve bant genişliği (örneğin x=0±3 mm), örtüşme stratejisi (tek ışına tahsis / çift ışınla enerji paylaşımı / dönüşümlü katman taraması), dikiş geçişine izin verilen parça özellikleri listesi ve bandın ilk parça kabul yöntemi. Bu altı alan olmadan, sonraki hiçbir muayene verisi “bu değer hangi birleştirme durumu revizyonunda ölçüldü?” sorusunu yanıtlayamaz.
2. Geometrik tutarlılık: Önce iki tarama alanını aynı koordinat sisteminde hizalayın
Birleştirme bandındaki ilk kusur sınıfı metalurjik değil, konumsal hatadır. Bunun için yapı düzlemi yüksekliğini kapsayan standart bir ızgara kalibrasyon plakası kullanılır; iki lazer aynı işaret noktaları grubunu ayrı ayrı tarar. Ölçülen nokta bulutu teorik ızgarayla karşılaştırılarak her lazer için öteleme, dönme, ölçek ve doğrusal olmayan distorsiyon katsayıları elde edilir ve ilgili kompanzasyon tablolarına yazılır. Mühendislik kriterleri üç seviyeye ayrılabilir: Birleştirme bandı merkezinde iki lazer arasındaki koordinat artığı ≤30 μm ise doğrudan üretim yapılabilir; 30–60 μm aralığında yeniden kalibrasyon ve dikiş geçişli deneme parçası doğrulaması gerekir; >60 μm olduğunda dikiş geçişli parça üretimi yasaklanmalı, önce optik yol ve alan merceği kontrol edilmelidir.
İkinci sık gözden kaçan unsur Z ekseni tutarlılığıdır. İki lazerin odak düzlemleri 0,3 mm farklıysa, nominal 70–80 μm odak noktası ve 0,5 mm defokusta nokta çapının 120 μm'nin üzerine çıkması dikkate alındığında, toz yatağındaki gerçek güç yoğunluğu farkı yarıya ulaşabilir. Bu durum, birleştirme bandı boyunca daralmış ergime genişliği olarak ortaya çıkar. Bu nedenle her koruyucu cam veya alan merceği değişiminden ve ekipmanın uzun süre durmasının ardından yeniden başlatılmasından sonra, iki ışının odak konumu ile toz yatağındaki nokta çapı yeniden ölçülmeli; fabrika çıkış değerleri kullanılmak yerine gerçek ölçümler kaydedilmelidir. Üçüncü konu zamanlamadır: İki ışın eşzamanlı tarama yaptığında, çapraz gaz akışı ve duman bulutu birbirini perdeleyebilir; birleştirme bandında sıçrantıların geri düşme olasılığı artar. Çapraz gaz akışı hızı ve iki ışının tarama başlangıç faz farkı aynı iş talimatına alınmalı; “hangisinin önce, hangisinin sonra tarayacağı” sırası sabitlenmelidir.
3. Enerji devri: Örtüşme bandı, gücü basitçe ikiye bölmek değildir
İkinci kusur sınıfı, enerji girdisinin tekrarlanmasından veya eksik kalmasından kaynaklanır. Örtüşme stratejisi iki ışının da %50 güçte kapsama yapması olarak belirlenirse, toz yatağına ulaşan gerçek enerji tek ışında %100 güce eşit olmaz. İki ışının ölçülen gücü, nokta çapı, defokus miktarı, tarama hızı ve bindirme oranı farklıdır; ayrıca ikinci ışın, ilk ışın tarafından önceden ısıtılmış, hatta katılaşmış bir yüzeyi tarar. Dolayısıyla ısıl sınır koşulları tamamen farklıdır. Mühendislikte kalibrasyon, nominal güç dağılımı yerine ölçülmüş enerji yoğunluğu üzerinden yapılmalıdır: E = P / (v × h × t), birim J/mm³. Burada P, lazerin nominal değeri değil, toz yatağında ölçülen güçtür; v tarama hızı, h hat aralığı ve t katman kalınlığıdır.
Uygulanabilir kalibrasyon yolu üç adımdan oluşur. İlk adım, tek hatlı tarama matrisi oluşturmaktır: Birleştirme bandı içinde ve dışında birer grup tek hatlı numune yerleştirilir; katman kalınlığı 30–50 μm'de sabit tutulur; lazer gücü ve tarama hızı proses penceresi içinde 3–5 seviyede seçilir. Ergime genişliği, ergime derinliği ve genişlik/derinlik oranı ölçülerek yoğun bölge sınırı belirlenir. İkinci adım dikiş geçişli karşılaştırmadır: Örtüşme bandında, tek ışına tahsis, çift ışınla enerji paylaşımı ve dönüşümlü katman olmak üzere üç stratejiyle aynı ölçüde küçük test blokları basılır. Yoğunluk (metalografik görüntü yöntemi ve Arşimet yöntemiyle karşılıklı doğrulama önerilir), ergime havuzu genişlik/derinlik oranı ve yüzey pürüzlülüğü Ra ölçülür; ana bölgeden en az farklılaşan seviye seçilir. Üçüncü adım çalışma noktasını dondurmak ve emniyet payı bırakmaktır: Örneğin ana bölge E=62 J/mm³, birleştirme bandı için E=60 J/mm³ seçilebilir. İki bölge arasındaki yoğunluk farkı ≤0,3 yüzde puan, ergime genişliği farkı ≤%10 ve Ra farkı ≤%15 olmalı; çalışma noktası hem ergime eksikliği sınırından hem de anahtar deliği sınırından en az %10 emniyet payı uzaklıkta bulunmalıdır. Herhangi bir şart sağlanmazsa bant genişliği daraltılmalı ve parçanın dikiş geçişli özellikleri tek ışına tahsisli taramaya alınmalıdır.
4. Muayene ve karar: Dikiş geçişli parçaları büyük parti içinde ortalamayın, ayrı partileyin
Birleştirme bandındaki üçüncü başarısızlık türü “ortalama içinde kaybolmaktır”. Muayene partisi tüm yapı silindiri için rastgele örnekleme ile oluşturulursa, dikiş geçişli parçalardan hiç numune alınmayabilir veya yalnızca ana bölge ölçülebilir. 11305 muayene partisi yaklaşımını bir adım ileri taşımak önerilir: Geometrik konum, partileme boyutlarından biri olmalıdır. Kritik kalite özelliğinin herhangi biri birleştirme bandının ±3 mm'si içinde bulunan tüm parçalar, ayrı bir dikiş geçişli alt parti olarak kodlanmalıdır. Bu alt partiye bağımsız konum haritası ve yapı içi numune konum haritası eşlik etmeli; numuneler birleştirme bandı içinden, dikiş geçiş yönünde (sınır çizgisine dik) ve düşey yönde birer grup olarak alınmalıdır.
Kabul kriterleri, karar verilebilir dört madde halinde yazılmalıdır: ① Dikiş geçişli alt partideki her parça için görünüm ve boyut yeniden doğrulanmalı; birleştirme bandındaki basamak yüksekliği ≤0,05 mm olmalı ve sürekli çizgisel çöküntü bulunmamalıdır. ② Her dikiş geçişli alt partiden en az bir parça metalografik incelemeye veya endüstriyel CT'ye tabi tutulmalı; özellikle olay katmanı numarasının üst ve altındaki üçer katmandaki ergime eksikliği ve gözenekler incelenmelidir. Bandın içindeki gözeneklilik ile ana bölge arasındaki fark ≤0,2 yüzde puan olmalıdır. ③ Çekme veya sertlik numuneleri dikiş geçiş yönünden alınmalı; kırılmaların tamamı birleştirme bandında gerçekleşmemeli ve dayanım ana bölge ortalamasının %95'inden düşük olmamalıdır. ④ Kayıt zinciri eksiksiz olmalıdır: kalibrasyon revizyonu, iki ışının ölçülen gücü ve nokta çapı, örtüşme stratejisi, gaz akışı hızı, yapı numarası ve katman numarası, numune numarası ve doğrulayan kişi. Herhangi bir öğenin eksik olması durumunda alt parti kabul edilmemiş sayılır; izole edilir ve uygunsuz ürün prosedürüne göre MRB'ye yönlendirilir. Şartlı kabul yapılamaz.
5. Yeniden kalibrasyon tetikleyicileri ve kayıt sistemi: Ekipman durumu değiştiğinde üretim planlamasını otomatik dondurun
Birleştirme bölgesi kontrolü tek seferlik bir kalibrasyon değil, durumun korunmasıdır. Altı yeniden kalibrasyon tetikleyicisi tanımlanması önerilir: koruyucu camın veya alan merceğinin değiştirilmesi, herhangi bir lazerde güç sapmasının >%5 olması, galvonun yeniden kalibre edilmesi, ekipmanın taşınması veya uzun süreli duruş sonrası yeniden başlatılması, yıllık geometrik hassasiyet kalibrasyonunun tamamlanması ve dikiş geçişli alt partilerde art arda iki partide aynı tarafta sapma görülmesi. Tetikleme sonrası tüm dikiş geçişli siparişlerin üretim planlaması dondurulmalı; ızgara kalibrasyon plakası ve dikiş geçişli karşılaştırma test blokları yeniden çalıştırılmalıdır. Her iki sonuç da kriterler içine döndüğünde planlama serbest bırakılabilir.
Kayıt sistemi, “ekipman—lazer çifti—kalibrasyon revizyonu—birleştirme bandı koordinatı—strateji revizyonu—geçerlilik başlangıç/bitiş zamanı” şeklindeki altı anahtarla düzenlenmelidir. Her yapı kaydı, o anda geçerli olan ilgili revizyona geriye doğru izlenebilmelidir. Gösterge panelinde yalnızca beş metrik tutulmalıdır: iki ışın arasındaki koordinat artığı, birleştirme bandı ile ana bölge arasındaki yoğunluk farkı, dikiş geçişli alt partilerin ilk seferde kabul oranı, yeniden kalibrasyon sonrası ilk parça geçiş oranı ve dikiş geçişiyle ilişkili uygunsuz ürün oranı. Bu veriler; model karması, parametre paketi revizyonu ve kalibrasyon geçerlilik süresiyle aynı kanıt zincirine girmelidir; aksi halde yalnızca ekipman günlüğü niteliğinde kalır.
6. Uygulama kontrol listesi ve yaygın hatalar
Önerilen uygulama sırası şöyledir: 1. haftada tarama alanı ızgara kalibrasyonunu ve bant genişliği dondurmayı tamamlayın, birleştirme bandı koordinat haritasını oluşturun; 2. haftada tek hat matrisi ile üç örtüşme stratejisinin karşılaştırmasını yürütün ve çalışma noktasını seçin; 3. haftada dikiş geçişli alt parti, konum haritası ve numune yönlerini muayene partisi kurallarına ve proses kartına ekleyin; 4. haftada kayıt sistemi ile yeniden kalibrasyon tetikleyicilerini devreye alın ve engellemenin etkinliğini doğrulamak için kontrollü bir yapay kaydırma yapın (ekipmanın izin verdiği güvenli prosedür kapsamında lazerlerden birinin kompanzasyon tablosunu 40 μm kaydırın). Dört yaygın hata şunlardır: yalnızca tek ışın gücüne bakıp toz yatağında ölçülen enerji yoğunluğunu dikkate almamak; kalibrasyon plakası sonucunu kalıcı geçerliliğe sahip saymak; örnekleme sırasında konuma göre katmanlama yapmamak; dikiş geçişli kusurları genel olarak “proses parametreleri iyi ayarlanmamış” diye sınıflandırarak, geometri ve zamanlamayı incelemeden tekrar tekrar parametre ayarlamak.
Sonuç
Çoklu lazer birleştirmenin değeri, teslim edilebilir yapı alanını büyütmesidir; riski ise 4–10 mm genişliğindeki şerit biçimli bölgeyi bir kalite kör noktasına dönüştürmesidir. Çözüm, parametreleri sürekli ayarlamak değil, birleştirme bandını bağımsız bir kontrol nesnesi olarak tanımlamaktır: Geometrik olarak ortak koordinat sisteminde hizalanmalı, enerji açısından örtüşme stratejisi ölçülen değerlerle kalibre edilmeli, muayenede konuma göre ayrı partilenerek dikiş geçişli kriterler uygulanmalı ve yönetimde altı anahtarlı kayıt sistemi ile yeniden kalibrasyon tetikleyicileri üretim planlamasını dondurmalıdır. “İki ışın arasındaki koordinat artığı nedir, bant içindeki yoğunluk farkı ne kadardır, bu dikiş geçişli parçada hangi kalibrasyon revizyonu kullanılmıştır?” soruları üçüncü taraflarca yeniden hesaplanabildiğinde, büyük parçalar ancak o zaman dijital modelden fiziksel teslimata uzanan doğrulanabilir kanıta sahip olur; yalnızca tek başına duran bir uygunluk belgesine değil.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.