
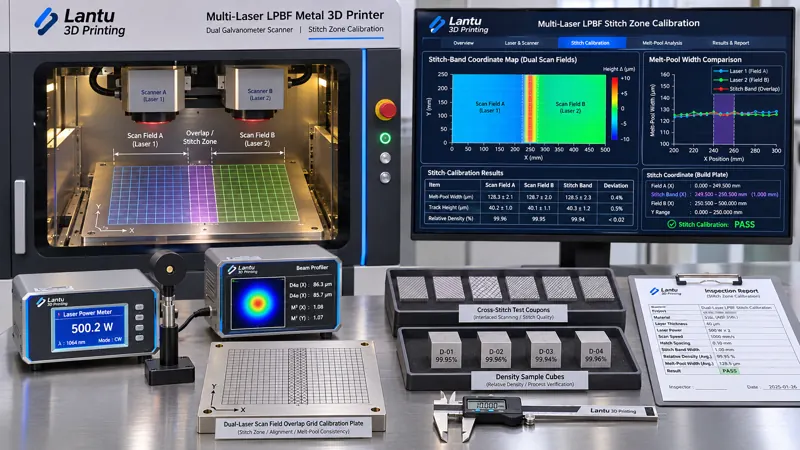
บทนำ: รอยต่อที่มองไม่เห็น ซึ่งกำหนดว่าชิ้นส่วนขนาดใหญ่จะส่งมอบได้หรือไม่
เมื่อขอบเขตรูปร่างสูงสุดของชิ้นงานเกินสนามสแกนใช้งานของเครื่องเดียว โดยทั่วไปวิศวกรรมมีทางเลือกสามทาง ได้แก่ แยกชิ้นส่วนแล้วนำมาต่อกัน เปลี่ยนไปใช้เครื่องที่มีพื้นที่สร้างใหญ่กว่า หรือใช้เครื่องเลเซอร์คู่หรือแม้แต่สี่เลเซอร์เพื่อต่อพื้นที่สร้างเข้าด้วยกัน ทางเลือกที่สามดูคุ้มค่าที่สุด แต่กลับมักเผยปัญหาในขั้นตอนส่งมอบมากที่สุด: แม้ตัวอย่างจากสองพื้นที่จะผ่านเกณฑ์แยกกัน แต่กลับพบแถบหลอมไม่ประสานตามทิศทางการสแกน แถบความแข็งเปลี่ยนฉับพลัน หรือขั้นผิว ณ แถบส่งต่อของเลเซอร์สองลำ ในชุดขายึดขนาดใหญ่ 316L ชุดหนึ่ง ความหนาแน่นของตัวอย่างจากแถบต่อเชื่อมลดจาก 99.6% ในพื้นที่หลักเหลือ 97.8% ตำแหน่งแตกหักของชิ้นทดสอบแรงดึงทั้งหมดอยู่ฝั่งข้ามรอยต่อ ขณะที่บันทึกจุลภาคของตัวอย่างแนวเดียวกลับปกติทั้งหมด สาเหตุรากไม่ได้มาจากกำลังเลเซอร์ลำใดลำหนึ่งไม่พอ หรือความผันผวนของล็อตวัสดุ แต่เป็นเพราะไม่เคยมีใครจัดการ “พื้นที่ต่อเชื่อม” ในฐานะวัตถุควบคุมอิสระ แนวคิด Digital Thread มองกระบวนการทั้งหมดตั้งแต่แบบออกแบบจนถึงการส่งมอบชิ้นงานจริงเป็นห่วงโซ่วงจรชีวิต และการควบคุมพื้นที่ต่อเชื่อมคือส่วนที่แปลงความสามารถของเครื่องจักรให้เป็นหลักฐานคุณภาพที่ตัดสินได้
บทความนี้ไม่ได้กล่าวถึงการบำรุงรักษาระบบลำแสงเดี่ยว เช่น การตรวจสอบจุดศูนย์กัลวาโนมิเตอร์ ค่าการส่งผ่านของกระจกป้องกัน หรือกำลังเลเซอร์ที่ลดลง และไม่ได้กล่าวถึงการสอบเทียบหน้าต่างกระบวนการภายใต้จุดเลเซอร์เดียว แต่เน้นชั้นงานวิศวกรรมเฉพาะของระบบหลายเลเซอร์: วิธีทำให้แถบซ้อนทับเชิงเรขาคณิตระหว่างสนามสแกนสองสนาม การส่งต่อพลังงาน การซิงโครไนซ์เวลา และเกณฑ์ปล่อยผ่านชิ้นส่วนข้ามรอยต่อ สามารถวัด ตรวจทาน และเก็บเป็นหลักฐานได้
1. กำหนดวัตถุควบคุมก่อน: แถบต่อเชื่อมไม่ใช่เส้น แต่เป็นพื้นที่แถบ
โรงงานส่วนใหญ่มักเข้าใจพื้นที่ต่อเชื่อมว่าเป็นเส้นแบ่งสนามสแกน ซึ่งเป็นจุดเริ่มต้นของการตัดสินผิดทั้งหมด ในความเป็นจริง สนามสแกนที่มีประสิทธิผลของเลเซอร์สองลำมีพื้นที่ซ้อนทับที่ขอบเขตและมีความกว้างมากพอสมควร ตัวอย่างเช่น การต่อสนามด้วยกัลวาโนมิเตอร์คู่ขนาด 250 mm × 250 mm ที่พบทั่วไป มีเส้นแบ่งตามนามที่ x=0 แต่แถบซ้อนทับที่ครอบคลุมซ้ำได้จริงมักกำหนดเป็น ±2 mm ถึง ±5 mm เมื่อรวมความคลาดเคลื่อนการกำหนดตำแหน่งทั่วทั้งสนามของกัลวาโนมิเตอร์ (โดยทั่วไปกำหนดไม่เกิน ±50 μm) ความบิดเบือนของเลนส์ F-theta และความคลาดเคลื่อนความเรียบของแท่นงานกับกระบอกสร้างแล้ว สิ่งที่ต้องควบคุมจริงคือแถบกว้าง 4–10 mm ไม่ใช่เส้นเรขาคณิตที่มีความกว้างเป็นศูนย์
ควรระบุคำจำกัดความของวัตถุควบคุมไว้ในบัตรกระบวนการควบคุม และอย่างน้อยต้องตรึงข้อมูลหกรายการ ได้แก่ หมายเลขเครื่องและหมายเลขเลเซอร์ หมายเลขเวอร์ชันการสอบเทียบของสนามสแกนทั้งสอง พิกัดศูนย์กลางและความกว้างของแถบต่อเชื่อม เช่น x=0±3 mm กลยุทธ์การซ้อนทับ (เลเซอร์เดี่ยวรับผิดชอบเฉพาะพื้นที่ / แบ่งพลังงานระหว่างสองลำ / สแกนสลับชั้น) รายการคุณลักษณะชิ้นส่วนที่อนุญาตให้ข้ามรอยต่อ และวิธีตัดสินชิ้นแรกของแถบนั้น หากไม่มีข้อมูลหกรายการนี้ ข้อมูลการตรวจสอบทั้งหมดในภายหลังจะไม่สามารถตอบได้ว่า “ค่าตัวเลขนี้วัดภายใต้สถานะการต่อเชื่อมเวอร์ชันใด”
2. ความสอดคล้องทางเรขาคณิต: จัดแนวสนามสแกนทั้งสองให้อยู่ในพิกัดเดียวกันก่อน
ข้อบกพร่องประเภทแรกของแถบต่อเชื่อมคือความคลาดเคลื่อนด้านตำแหน่ง ไม่ใช่ข้อบกพร่องทางโลหวิทยา วิธีดำเนินการคือใช้แผ่นสอบเทียบกริดมาตรฐานที่ครอบคลุมทั้งสนาม ให้เลเซอร์ทั้งสองสแกนจุดเครื่องหมายชุดเดียวกันที่ระดับความสูงของระนาบสร้าง เปรียบเทียบกลุ่มจุดที่วัดได้กับกริดตามทฤษฎี เพื่อหาค่าสัมประสิทธิ์การเลื่อน การหมุน สเกล และความบิดเบือนไม่เชิงเส้นของเลเซอร์แต่ละลำ แล้วบันทึกลงในตารางชดเชยของแต่ละระบบ เกณฑ์ทางวิศวกรรมแนะนำให้แบ่งเป็นสามระดับ: ค่าคลาดเคลื่อนพิกัดของเลเซอร์สองลำที่ศูนย์กลางแถบต่อเชื่อม ≤30 μm สามารถผลิตได้โดยตรง; 30–60 μm ต้องสอบเทียบซ้ำและยืนยันด้วยชิ้นทดสอบข้ามรอยต่อ; >60 μm ห้ามวางแผนผลิตชิ้นส่วนข้ามรอยต่อ ต้องตรวจทานเส้นทางลำแสงและเลนส์สนามก่อน
ประเด็นที่มักตกหล่นประการที่สองคือความสอดคล้องในแกน Z หากระนาบโฟกัสของเลเซอร์สองลำต่างกัน 0.3 mm โดยอ้างอิงจุดโฟกัสตามนาม 70–80 μm และการหลุดโฟกัส 0.5 mm ที่ทำให้จุดเลเซอร์ขยายเกิน 120 μm ความแตกต่างของความหนาแน่นกำลังจริงบนผิวผงอาจสูงถึงครึ่งหนึ่ง และปรากฏเป็นแถบความกว้างแนวหลอมที่แคบลงตามแนวต่อเชื่อม ดังนั้น ทุกครั้งที่เปลี่ยนกระจกป้องกัน เปลี่ยนเลนส์สนาม หรือเริ่มใช้งานใหม่หลังหยุดเครื่องเป็นเวลานาน ต้องวัดตำแหน่งโฟกัสและเส้นผ่านศูนย์กลางจุดเลเซอร์บนผิวผงของทั้งสองลำซ้ำ โดยบันทึกค่าที่วัดจริง ไม่ใช่ใช้ค่าจากโรงงาน ประการที่สามคือจังหวะเวลา: เมื่อสองลำสแกนพร้อมกัน กระแสก๊าซตัดกันและพลูมอาจบดบังกัน ทำให้โอกาสที่สะเก็ดโลหะตกกลับบริเวณแถบต่อเชื่อมสูงขึ้น จึงควรรวมความเร็วกระแสก๊าซตัดกันและความต่างเฟสเริ่มสแกนของสองลำไว้ในเอกสารปฏิบัติงานเดียวกัน และกำหนดลำดับ “ลำใดสแกนก่อน ลำใดสแกนหลัง” ให้คงที่
3. การส่งต่อพลังงาน: แถบซ้อนทับไม่ใช่แค่แบ่งกำลังครึ่งต่อครึ่ง
ข้อบกพร่องประเภทที่สองเกิดจากพลังงานนำเข้าซ้ำซ้อนหรือขาดหาย หากกำหนดกลยุทธ์ซ้อนทับให้เลเซอร์สองลำครอบคลุมพื้นที่ที่กำลัง 50% ต่อฝ่าย พลังงานที่ไปถึงผิวผงจริงไม่ได้เท่ากับเลเซอร์เดี่ยวที่ 100% เนื่องจากกำลังที่วัดได้จริง เส้นผ่านศูนย์กลางจุดเลเซอร์ ปริมาณหลุดโฟกัส ความเร็วสแกน และอัตราการซ้อนแนวสแกนของทั้งสองลำแตกต่างกัน อีกทั้งลำที่สองสแกนบนพื้นผิวที่ถูกอุ่นล่วงหน้าหรือแม้แต่แข็งตัวแล้วจากลำแรก ทำให้เงื่อนไขขอบเขตความร้อนแตกต่างอย่างสิ้นเชิง ในทางวิศวกรรม ควรสอบเทียบด้วยความหนาแน่นพลังงานที่วัดจริงแทนการแบ่งกำลังตามนาม: E = P /(v × h × t) หน่วยเป็น J/mm³ โดย P คือกำลังที่วัดจริงบนผิวผง ไม่ใช่ค่าพิกัดของเลเซอร์ v คือความเร็วสแกน h คือระยะห่างระหว่างแนวสแกน และ t คือความหนาชั้น
เส้นทางการสอบเทียบที่นำไปปฏิบัติได้มีสามขั้นตอน ขั้นแรก สร้างเมทริกซ์การสแกนแนวเดี่ยว: จัดวางตัวอย่างแนวเดี่ยวหนึ่งชุดภายในและภายนอกแถบต่อเชื่อม กำหนดความหนาชั้นคงที่ 30–50 μm และเลือกระดับกำลังเลเซอร์กับความเร็วสแกน 3–5 ระดับภายในหน้าต่างกระบวนการ วัดความกว้าง แนวลึก และอัตราส่วนกว้างต่อลึกของแนวหลอม เพื่อหาขอบเขตพื้นที่หนาแน่น ขั้นที่สอง เปรียบเทียบข้ามรอยต่อ: พิมพ์บล็อกทดสอบขนาดเดียวกันบนแถบซ้อนทับด้วยสามกลยุทธ์ ได้แก่ การรับผิดชอบเฉพาะพื้นที่ด้วยลำเดียว การแบ่งพลังงานสองลำ และการสแกนสลับชั้น วัดความหนาแน่น โดยแนะนำให้ตรวจยืนยันระหว่างวิธีภาพโลหะวิทยากับวิธีอาร์คิมิดีส อัตราส่วนกว้างต่อลึกของแอ่งหลอม และความขรุขระผิว Ra แล้วเลือกเงื่อนไขที่มีความแตกต่างจากพื้นที่หลักต่ำที่สุด ขั้นที่สาม ตรึงจุดทำงานและคงระยะเผื่อ: ตัวอย่างเช่น พื้นที่หลัก E=62 J/mm³ และเลือก E=60 J/mm³ สำหรับแถบต่อเชื่อม โดยกำหนดให้ความต่างความหนาแน่นระหว่างสองพื้นที่ ≤0.3 จุดเปอร์เซ็นต์ ความต่างความกว้างแนวหลอม ≤10% และความต่าง Ra ≤15% อีกทั้งจุดทำงานต้องห่างจากขอบเขตการหลอมไม่ประสานและขอบเขตรูกุญแจอย่างน้อย 10% หากข้อใดข้อหนึ่งไม่ผ่าน ให้ลดความกว้างของแถบนั้น และกำหนดให้คุณลักษณะชิ้นส่วนที่ข้ามรอยต่อสแกนแบบเลเซอร์เดี่ยวรับผิดชอบเฉพาะพื้นที่
4. การตรวจสอบและการตัดสิน: จัดกลุ่มชิ้นงานข้ามรอยต่อแยกต่างหาก อย่าปล่อยให้ถูกเฉลี่ยรวมกับตัวอย่างขนาดใหญ่
ความล้มเหลวประเภทที่สามของแถบต่อเชื่อมคือ “ถูกเฉลี่ยจนหายไป” หากล็อตตรวจสอบสุ่มตัวอย่างจากทั้งกระบอกสร้าง ชิ้นส่วนข้ามรอยต่ออาจไม่ถูกสุ่มเลยแม้แต่ชิ้นเดียว หรืออาจวัดเฉพาะพื้นที่หลัก แนะนำให้พัฒนาต่อจากแนวคิดล็อตตรวจสอบ 11305 โดยใช้ตำแหน่งเชิงเรขาคณิตเป็นหนึ่งในมิติการจัดกลุ่ม สำหรับชิ้นส่วนที่คุณลักษณะ CTQ ใดก็ตามอยู่ภายใน ±3 mm ของแถบต่อเชื่อม ให้จัดเป็นล็อตย่อยข้ามรอยต่อแยกต่างหาก พร้อมแผนที่ตำแหน่งอิสระและแผนที่ตำแหน่งชิ้นทดสอบร่วมการสร้าง ชิ้นทดสอบต้องเก็บอย่างน้อยหนึ่งชุดภายในแถบต่อเชื่อม ในทิศทางข้ามรอยต่อ (ตั้งฉากกับเส้นแบ่ง) และในทิศทางแนวตั้ง
ควรเขียนเกณฑ์การปล่อยผ่านเป็นสี่ข้อที่ตัดสินได้: ① ตรวจสอบลักษณะภายนอกและขนาดซ้ำรายชิ้นสำหรับล็อตย่อยข้ามรอยต่อ โดยความสูงของขั้นผิวบริเวณแถบต่อเชื่อม ≤0.05 mm และไม่มีร่องยุบเป็นเส้นต่อเนื่อง; ② แต่ละล็อตย่อยข้ามรอยต่อต้องมีอย่างน้อยหนึ่งชิ้นผ่านการตรวจโลหะวิทยาหรือ CT อุตสาหกรรม โดยเน้นตรวจการหลอมไม่ประสานและรูพรุนในสามชั้นเหนือและใต้หมายเลขชั้นเหตุการณ์ ความต่างของความพรุนระหว่างภายในแถบกับพื้นที่หลัก ≤0.2 จุดเปอร์เซ็นต์; ③ ชิ้นทดสอบแรงดึงหรือความแข็งต้องตัดจากทิศทางข้ามรอยต่อ ตำแหน่งแตกหักต้องไม่ตกในแถบต่อเชื่อมทั้งหมด และค่าความแข็งแรงต้องไม่ต่ำกว่า 95% ของค่าเฉลี่ยพื้นที่หลัก; ④ สายโซ่บันทึกต้องครบถ้วน ได้แก่ หมายเลขเวอร์ชันสอบเทียบ กำลังและจุดเลเซอร์ที่วัดจริงของทั้งสองลำ กลยุทธ์ซ้อนทับ ความเร็วกระแสก๊าซ หมายเลข build และหมายเลขชั้น หมายเลขชิ้นทดสอบ และผู้ตรวจทาน หากขาดข้อใดข้อหนึ่ง ให้ถือว่าล็อตย่อยนั้นยังไม่ผ่านการปล่อยผ่าน ต้องกักกันและดำเนินการตามกระบวนการ MRB สำหรับผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด ห้ามปล่อยผ่านแบบผ่อนผัน
5. ตัวกระตุ้นการสอบเทียบซ้ำและบัญชีทะเบียน: ให้การเปลี่ยนแปลงสถานะเครื่องจักรระงับการวางแผนผลิตโดยอัตโนมัติ
การควบคุมพื้นที่ต่อเชื่อมไม่ใช่การสอบเทียบเพียงครั้งเดียว แต่เป็นการรักษาสถานะ แนะนำให้กำหนดตัวกระตุ้นการสอบเทียบซ้ำหกประเภท ได้แก่ การเปลี่ยนกระจกป้องกันหรือเลนส์สนาม ความเบี่ยงเบนกำลังของเลเซอร์ลำใดลำหนึ่ง >5% การสอบเทียบกัลวาโนมิเตอร์ใหม่ การย้ายเครื่องหรือเริ่มใช้งานใหม่หลังหยุดเป็นเวลานาน การสอบเทียบความเที่ยงตรงเชิงเรขาคณิตประจำปีเสร็จสิ้น และล็อตย่อยข้ามรอยต่อสองล็อตต่อเนื่องมีความเบี่ยงเบนด้านเดียวกัน หลังเกิดตัวกระตุ้น ต้องระงับการวางแผนผลิตคำสั่งซื้อข้ามรอยต่อทั้งหมด และทำการทดสอบแผ่นสอบเทียบกริด + บล็อกทดสอบเปรียบเทียบข้ามรอยต่อใหม่ จึงปลดระงับได้เมื่อทั้งสองรายการกลับเข้าสู่เกณฑ์
จัดบัญชีทะเบียนตามหกคีย์ “เครื่องจักร—คู่เลเซอร์—เวอร์ชันสอบเทียบ—พิกัดแถบต่อเชื่อม—เวอร์ชันกลยุทธ์—ช่วงเวลาเริ่มและสิ้นสุดที่มีผล” โดยบันทึกของทุก build ต้องสามารถย้อนกลับไปยังเวอร์ชันที่มีผลขณะนั้นได้ แดชบอร์ดควรเก็บเพียงห้าตัวชี้วัด ได้แก่ ค่าคลาดเคลื่อนพิกัดของเลเซอร์สองลำ ความต่างความหนาแน่นระหว่างแถบต่อเชื่อมกับพื้นที่หลัก อัตราการปล่อยผ่านครั้งแรกของล็อตย่อยข้ามรอยต่อ อัตราการผ่านชิ้นแรกหลังสอบเทียบซ้ำ และสัดส่วนผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนดที่เกี่ยวข้องกับรอยต่อ ข้อมูลต้องเข้าสู่สายโซ่หลักฐานเดียวกับแฮชของโมเดล เวอร์ชันแพ็กเกจพารามิเตอร์ และอายุความใช้ได้ของการสอบเทียบ มิฉะนั้นก็เป็นเพียงบันทึกเครื่องจักร
6. รายการตรวจสอบการนำไปใช้และความเข้าใจผิดที่พบบ่อย
ลำดับการนำไปใช้ที่แนะนำคือ: สัปดาห์ที่ 1 ทำการสอบเทียบกริดของสนามสแกนและตรึงความกว้างแถบ สร้างแผนที่พิกัดแถบต่อเชื่อม; สัปดาห์ที่ 2 ทำเมทริกซ์แนวเดี่ยวและเปรียบเทียบกลยุทธ์ซ้อนทับสามแบบ เพื่อเลือกจุดทำงาน; สัปดาห์ที่ 3 เขียนล็อตย่อยข้ามรอยต่อ แผนที่ตำแหน่ง และทิศทางชิ้นทดสอบลงในกฎล็อตตรวจสอบและบัตรกระบวนการ; สัปดาห์ที่ 4 เชื่อมต่อบัญชีทะเบียนและตัวกระตุ้นการสอบเทียบซ้ำ พร้อมทำการเลื่อนโดยตั้งใจหนึ่งครั้ง ภายใต้ขั้นตอนความปลอดภัยที่เครื่องอนุญาต โดยเลื่อนตารางชดเชยของเลเซอร์หนึ่งลำ 40 μm เพื่อตรวจสอบว่าระบบสกัดกั้นได้ผลหรือไม่ ความเข้าใจผิดที่พบบ่อยสี่ประการคือ ดูเฉพาะกำลังเลเซอร์ลำเดียวแต่ไม่ดูความหนาแน่นพลังงานที่วัดจริงบนผิวผง ถือว่าผลจากแผ่นสอบเทียบมีผลถาวร ไม่แบ่งชั้นการสุ่มตัวอย่างตามตำแหน่ง และเหมารวมข้อบกพร่องข้ามรอยต่อว่า “พารามิเตอร์กระบวนการปรับไม่ดี” จนปรับพารามิเตอร์ซ้ำไปมาโดยไม่ตรวจสอบเรขาคณิตและจังหวะเวลา
สรุป
คุณค่าของการต่อเชื่อมหลายเลเซอร์คือการขยายพื้นที่ที่สามารถส่งมอบได้ ส่วนความเสี่ยงคือการเปลี่ยนพื้นที่แถบกว้าง 4–10 mm ให้เป็นจุดบอดด้านคุณภาพ วิธีแก้ไม่ใช่การปรับพารามิเตอร์ต่อไป แต่คือการกำหนดแถบต่อเชื่อมเป็นวัตถุควบคุมอิสระ: จัดแนวเชิงเรขาคณิตให้อยู่ในพิกัดเดียวกัน สอบเทียบกลยุทธ์ซ้อนทับด้วยค่าพลังงานที่วัดจริง จัดกลุ่มตรวจสอบแยกตามตำแหน่งและกำหนดเกณฑ์ข้ามรอยต่อ และใช้บัญชีทะเบียนหกคีย์กับตัวกระตุ้นการสอบเทียบซ้ำเพื่อระงับการวางแผนผลิต เมื่อบุคคลที่สามสามารถคำนวณตรวจสอบได้ว่า “ค่าคลาดเคลื่อนพิกัดของสองลำเท่าใด ความต่างความหนาแน่นภายในแถบเท่าใด และชิ้นส่วนข้ามรอยต่อนี้ใช้การสอบเทียบเวอร์ชันใดในขณะผลิต” ชิ้นส่วนขนาดใหญ่จึงจะมีหลักฐานที่ตรวจสอบได้อย่างแท้จริงตั้งแต่โมเดลดิจิทัลจนถึงการส่งมอบชิ้นงาน ไม่ใช่เพียงใบรับรองผ่านเกณฑ์ที่แยกขาดจากบริบท
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง