
No model yet, material choice and wall thickness are explained from a practical angle.
ศูนย์ความรู้
Blueprint News
lantu3D ตรวจความหนาผนัง โครงสร้าง วัสดุ กระบวนการ จำนวน และงานตกแต่งก่อนเสนอราคา
01Guides
02วัสดุ
03มุมมองลูกค้า
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
การวิเคราะห์พื้นผิวรอยแตกของชิ้นส่วนพิมพ์ 3 มิติที่เสียหายระหว่างใช้งาน: วิธีการทางวิศวกรรมตั้งแต่ลักษณะมหภาค หลักฐาน SEM/EDS จนถึงการระบุแหล่งกำเนิดรอยร้าว
เมื่อชิ้นส่วนพิมพ์ 3 มิติแตกหักระหว่างใช้งาน บันทึกกระบวนการและข้อมูลชิ้นทดสอบที่ผ่านเกณฑ์มักไม่อาจตอบได้ว่าเหตุใดจึงแตกและเริ่มแตกจากจุดใด บทความนี้แยกการวิเคราะห์รอยแตกออกจากการป้องกันข้อบกพร่อง การตรวจสอบทางโลหวิทยา และกระบวนการ 8D พร้อมนำเสนอการปกป้องและเก็บตัวอย่างรอยแตก การตีความสามโซนระดับมหภาค เกณฑ์จุลภาค SEM/EDS เมทริกซ์ระบุสาเหตุจากวัสดุ กระบวนการ การออกแบบ และการใช้งาน รวมถึงวงจรมาตรการแก้ไขที่ตรวจสอบย้อนกลับได้

news
การกำหนดค่า Fragility และการตรวจสอบบรรจุภัณฑ์กันกระแทกสำหรับชิ้นส่วน 3D Printing: วิธีตัดสินผลจากความสูงการตก เส้นโค้งกันกระแทก ถึง ISTA และ ASTM D4169
ชิ้นส่วนผนังบาง โครงสร้างแลตทิซ และชิ้นงานหลังการปรับสภาพจากการพิมพ์ 3 มิติมักเสียหายจากแรงกระแทกช่วงไม่กี่สิบมิลลิวินาทีระหว่างขนส่ง ขณะที่การเพิ่มโฟมให้หนาขึ้นอาจส่งผ่านความเร่งกระแทกไปยังหน้าตัดที่อ่อนแอที่สุดโดยตรง บทความนี้แปลงค่า Fragility G ความสูงการตก ความเค้นสถิต และความหนาแผ่นรองให้เป็นเกณฑ์วิศวกรรมที่คำนวณและตรวจสอบได้ พร้อมแนวทางเลือกจากเส้นโค้งกันกระแทก การยืนยันด้วยลำดับการตกของ ISTA 2A และ ASTM D4169 ตลอดจนวิธีบันทึกการสอบเทียบและการอนุมัติที่ครอบคลุมทิศทางการพิมพ์และสภาพหลังการปรับสภาพ เพื่อยกระดับบรรจุภัณฑ์จากขั้นตอนการจัดส่งเป็นขีดความสามารถด้านวิศวกรรมการส่งมอบที่ตรวจสอบย้อนกลับได้

news
การตรวจสอบสมรรถนะไตรโบโลยีของชิ้นงานพิมพ์ 3 มิติ: จากโปรไฟล์สภาวะใช้งาน ทิศทางการเก็บตัวอย่าง สู่อัตราการสึกหรอและเกณฑ์อนุมัติการยึดเกาะของผิวเคลือบ
เมื่อชิ้นงานพิมพ์ถูกนำไปใช้ในคู่เสียดทาน เช่น สไลด์เดอร์ หน้าซีล และรางนำ การผ่านเกณฑ์มิติและความแข็งแรงไม่ได้ทำนายอายุใช้งาน บทความนี้กำหนดโปรไฟล์สภาวะใช้งาน ค่า PV ทิศทางการเก็บตัวอย่าง สภาพผิว สัมประสิทธิ์เสียดทานคงที่ และอัตราการสึกหรอจำเพาะเป็นฟิลด์ที่ควบคุมได้ พร้อมเสนอการทดสอบสามระดับความเค้น เกณฑ์การยึดเกาะของผิวเคลือบ ขอบเขตการคาดการณ์อายุด้วย Weibull และห้าโหมดความล้มเหลว เพื่อยกระดับการตรวจสอบการสึกหรอจากภาพรอยสึกให้เป็นหลักฐานการอนุมัติที่ตรวจสอบย้อนกลับได้
news
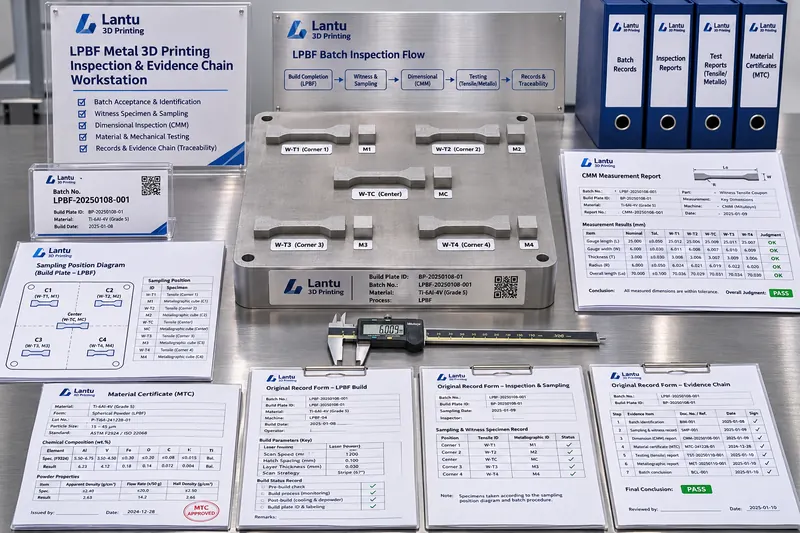
การจัดการล็อตตรวจสอบและชิ้นทดสอบร่วมเตาในการพิมพ์ 3D: ห่วงโซ่หลักฐานตั้งแต่กฎการจัดล็อต ทิศทางการเก็บตัวอย่าง จนถึงบันทึกต้นฉบับและการทดสอบซ้ำของตัวอย่างเก็บรักษา
ข้อพิพาทในการปล่อยผ่านงานพิมพ์ 3D ปริมาณน้อยมักเกิดจากขอบเขตล็อตตรวจสอบที่ไม่ชัดเจน ชิ้นทดสอบร่วมเตาและชิ้นงานส่งมอบไม่ได้อยู่เตาเดียวกัน บันทึกต้นฉบับแก้ไขได้ หรือสถานะล็อตยังแสดงว่าผ่านแม้คัดชิ้นงานไม่เป็นไปตามข้อกำหนดออกแล้ว บทความนี้นำเสนอกฎการจัดล็อตแบบสี่องค์ประกอบ ได้แก่ หมายเลขล็อตวัสดุ เครื่องจักร รุ่นพารามิเตอร์ และกระบอกสร้าง รวมถึงการบันทึกทิศทางการเก็บตัวอย่างของชิ้นทดสอบแรงดึงและบล็อกโลหะวิทยาร่วมเตา การควบคุมเวอร์ชันบันทึกต้นฉบับตาม ALCOA+ และแม่แบบรายงาน ตลอดจนเงื่อนไขการกักกัน การยอมรับแบบมีเงื่อนไข ระยะเวลาการเก็บตัวอย่าง และการทดสอบซ้ำ เพื่อเปลี่ยนข้อสรุปด้านคุณภาพให้เป็นห่วงโซ่หลักฐานทางวิศวกรรมที่ทำซ้ำ ตรวจสอบย้อนกลับ และทดสอบใหม่ได้
news
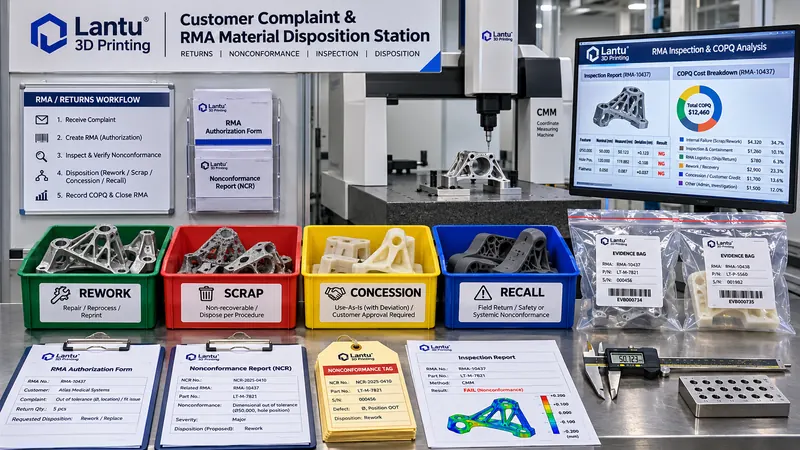
การจัดการคืนสินค้าและเรียกคืนจากข้อร้องเรียนลูกค้าในงานพิมพ์ 3 มิติ: วงจรวิศวกรรมตั้งแต่การจัดระดับ RMA การหลุดรอดของข้อบกพร่อง จนถึงการรวบรวมต้นทุนคุณภาพต่ำ
หากข้อร้องเรียนลูกค้าได้รับการแก้ไขเพียงด้วยการส่งชิ้นงานทดแทนและจัดทำรายงาน 8D มักทำให้สูญเสียจริง เช่น การหยุดสายการผลิต การตรวจซ้ำ ส่วนลดชดเชย และการสูญเสียคำสั่งซื้อ บทความนี้ใช้ชิ้นส่วนสั่งทำด้วยการพิมพ์ 3 มิติเป็นตัวอย่าง เพื่อนำเสนอขอบเขตของการคืนสินค้า เปลี่ยนสินค้า ซ่อมคืนสภาพ การยอมรับแบบผ่อนผัน และการเรียกคืน รวมถึงการจัดระดับข้อร้องเรียน A/B/C และเกณฑ์ RPN ห่วงโซ่การจัดการ RMA 7 จุด หมวดต้นทุน COPQ 4 ประเภท อัตราการหลุดรอดของข้อบกพร่อง เงื่อนไขกระตุ้นการเรียกคืน และรายการดำเนินการภายใน 30 วัน เพื่อให้การส่งมอบตลอดวงจรชีวิตแบบ lantu3D นำข้อมูลหลังการขายกลับไปขับเคลื่อนการออกแบบ กระบวนการ และแผนการตรวจสอบ
news
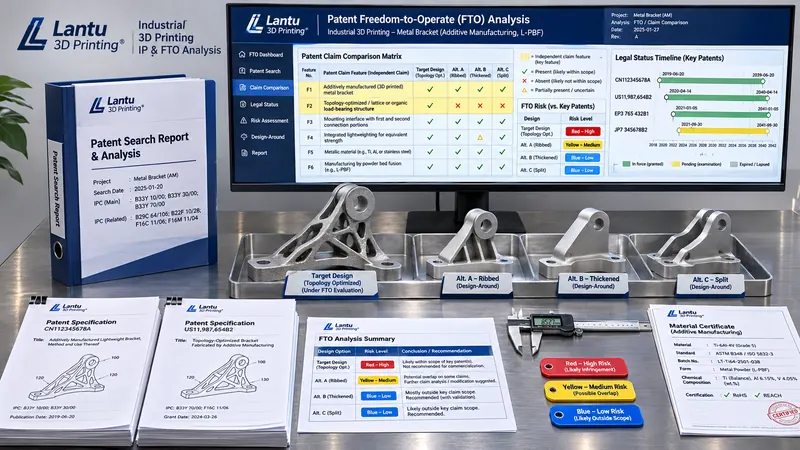
การวิเคราะห์เสรีภาพในการดำเนินการตามสิทธิบัตร (FTO) สำหรับโครงการพิมพ์ 3 มิติ: วิธีการเชิงวิศวกรรมตั้งแต่ขอบเขตการค้นหา การเทียบข้อถือสิทธิ์ ไปจนถึงการออกแบบหลบเลี่ยงและการตัดสินใจขออนุญาตใช้สิทธิ
โครงการพิมพ์ 3 มิติมักสับสนระหว่างความเป็นไปได้ทางเทคนิคกับการปฏิบัติตามข้อกำหนดในการส่งมอบ บทความนี้อธิบายการวิเคราะห์เสรีภาพในการดำเนินการตามสิทธิบัตร (FTO) ตั้งแต่ขอบเขตการค้นหา การเทียบข้อถือสิทธิ์รายคุณลักษณะ การจัดระดับความเสี่ยงสีแดง-เหลือง-น้ำเงิน การออกแบบหลบเลี่ยง การวิเคราะห์ความสมบูรณ์ของสิทธิบัตร และการประเมินค่าใช้สิทธิ พร้อมด่านควบคุมสี่จุดก่อนเสนอราคา ก่อนตรึงแบบ เมื่อมีการเปลี่ยนแปลง และก่อนอนุมัติผลิตจำนวนมาก เพื่อเปลี่ยนการตัดสินใจด้านทรัพย์สินทางปัญญาให้เป็นข้อมูลวิศวกรรมที่ค้นหา ตรวจสอบ และติดตามย้อนกลับได้

news
การสอบกลับได้ของค่าการวัดในข้อมูลการตรวจสอบงานพิมพ์ 3 มิติ: วิธีการทางวิศวกรรมตั้งแต่การยืนยันใบรับรองการสอบเทียบ วัสดุอ้างอิงมาตรฐาน ความไม่แน่นอนของการวัด จนถึงการเปรียบเทียบระหว่างห้องปฏิบัติการ
ชิ้นส่วนเดียวกันได้รับรายงานค่า 8.019 mm และ 8.028 mm จากสองห้องปฏิบัติการ แต่ไม่สามารถตัดสินการผ่านหรือไม่ผ่านได้แม้อยู่ในช่วงพิกัดความเผื่อ ±0.025 mm บทความนี้แยกห่วงโซ่การสอบกลับได้ของค่าการวัดเป็นสี่ระดับ นำเสนอการยืนยันใบรับรองการสอบเทียบ 5 รายการ วัสดุอ้างอิงที่มีใบรับรองและแผนภูมิควบคุมการตรวจสอบระหว่างรอบ การประเมินความไม่แน่นอนตาม GUM ค่า En และ z-score สำหรับการเปรียบเทียบระหว่างห้องปฏิบัติการ รวมถึงห่วงโซ่บันทึกการตรวจสอบตาม ALCOA+ เพื่อเปลี่ยนการตัดสินส่งมอบงานพิมพ์ 3 มิติจาก “เราเชื่อว่าผ่าน” เป็นข้อสรุปที่บุคคลที่สามสามารถคำนวณตรวจสอบซ้ำได้

news
การเลือกโครงสร้างสัญญาเพื่อจัดหาอุปกรณ์พิมพ์ 3 มิติ: ขอบเขตต้นทุนและการจัดสรรความเสี่ยงตั้งแต่การซื้อ การเช่า จนถึงการคิดค่าบริการต่อชิ้น
การตัดสินใจลงทุนในอุปกรณ์ไม่ได้พิจารณาเพียง TCO และระยะเวลาคืนทุน บทความนี้แยกการจัดหากำลังการผลิตออกเป็น 4 โครงสร้างสัญญา ได้แก่ การซื้อโดยตรง การเช่าดำเนินงาน การเช่าซื้อทางการเงิน และการคิดค่าบริการต่อชิ้น พร้อมคำนวณเส้นโค้งต้นทุนต่อชิ้นด้วยเกณฑ์เดียวกัน ระบุจุดวิกฤตการใช้ประโยชน์ราว 62% และกำหนดผู้รับความเสี่ยงด้านเทคโนโลยี การหยุดเครื่อง กำลังการผลิต ข้อมูลกระบวนการ มูลค่าคงเหลือ และการปฏิบัติตามข้อกำหนดอย่างชัดเจน

news
การเสื่อมสภาพจากสภาพแวดล้อมและการตรวจสอบความทนทานของชิ้นส่วนพิมพ์ 3 มิติ: วิธีการทางวิศวกรรมตั้งแต่การพ่นละอองเกลือ ความร้อนชื้น ไปจนถึงวัฏจักรความร้อนและการทดสอบเร่งด้วยรังสี UV
ชิ้นงานพิมพ์ 3 มิติที่ผ่านการตรวจสอบก่อนส่งมอบอาจเกิดการพองของสารเคลือบ เรซินเหลือง ไนลอนดูดความชื้นจนขยายตัว หรือโลหะเกิดการกัดกร่อนแบบหลุมหลังใช้งานในอุปกรณ์เพียงครึ่งปี บทความนี้นำเสนอวิธีการครบวงจร ตั้งแต่การกำหนดโปรไฟล์สภาพแวดล้อมใช้งาน ขอบเขตการใช้การทดสอบการเสื่อมสภาพพื้นฐาน 4 ประเภท การออกแบบการทดสอบเร่งภายใต้ความเค้นร่วม การเตรียมตัวอย่างโดยควบคุมทิศทางและสภาพผิว ไปจนถึงการวิเคราะห์เชิงสถิติแบบ Weibull

news
ประกันภัยการขนส่งและการจัดการเคลมสำหรับชิ้นส่วน 3D Printing ความแม่นยำสูง: แนวทางเชิงวิศวกรรมตั้งแต่การเลือกความคุ้มครองจนถึงการไล่เบี้ย
เมื่อชิ้นงาน 3D Printing มูลค่าสูงเสียหายระหว่างขนส่ง ค่าสินไหมมักต่ำกว่าความสูญเสียจริงอย่างมาก บทความนี้อธิบายความแตกต่างระหว่างประกันภัยสินค้าและประกันความรับผิดของผู้ขนส่ง วิธีระบุทุนประกัน ค่าเสียหายส่วนแรก และข้อมูลบรรจุภัณฑ์ กระบวนการแจ้งเคลม การรวบรวมหลักฐาน และการประเมินมูลค่าความเสียหาย รวมถึงขอบเขตหน้าที่ในการไล่เบี้ย พร้อมรายการตรวจสอบความเสี่ยงก่อนจัดส่งที่นำไปใช้ได้จริง
news
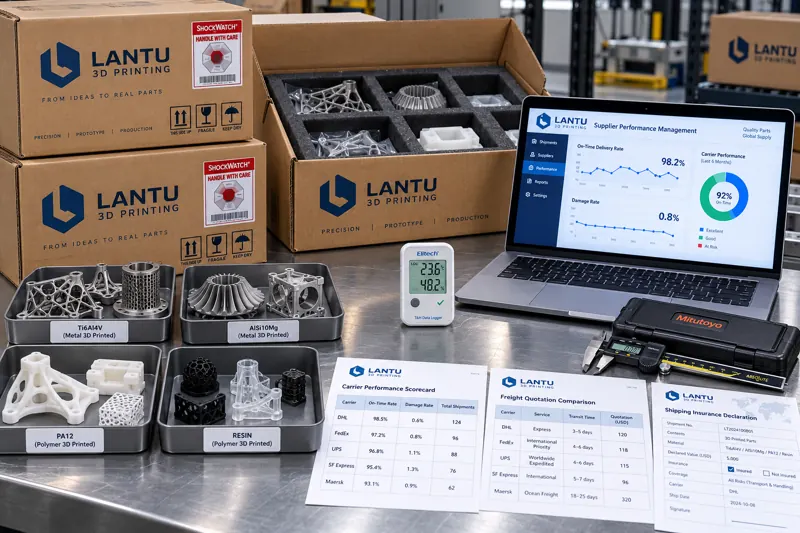
การจัดการผู้ให้บริการขนส่งสำหรับการส่งมอบชิ้นงานพิมพ์ 3 มิติ: วิธีการเชิงวิศวกรรมตั้งแต่การคัดเลือกและจัดระดับ การประเมินผล ไปจนถึงเงื่อนไขค่าขนส่งและวงจรปิดความเสียหาย
ความเสียหายในการส่งมอบชิ้นงานพิมพ์ 3 มิติมักไม่ได้เกิดจากบรรจุภัณฑ์ แต่เกิดในขั้นตอนการขนส่ง บทความนี้เสนอแนวทางการจัดการผู้ให้บริการขนส่งที่นำไปใช้ได้จริง: แยกความไม่เป็นไปตามข้อกำหนดในการขนส่งเป็นความเสียหายเชิงหน้าที่ ความเสียหายด้านรูปลักษณ์ ความคลาดเคลื่อนด้านเวลา และการขาดบันทึก; แบ่งสิ่งส่งมอบเป็นระดับ A/B/C ตามความเสี่ยงของชิ้นส่วนและกำหนดข้อกำหนดการขนส่งที่แตกต่างกัน; สร้างคะแนนรายไตรมาสจากอัตราความเสียหาย อัตราการบรรลุเวลา ความครบถ้วนของบันทึก และความร่วมมือในการเคลม; แปลงค่าขนส่งพื้นฐาน ค่าธรรมเนียมเพิ่มเติม ค่าประกัน การตัดจำหน่ายอุปกรณ์ตรวจติดตาม และความสูญเสียที่เกี่ยวเนื่องจากความเสียหายให้เป็นต้นทุนถึงปลายทางต่อชิ้นเพื่อเปรียบเทียบ; และกำหนดเพดานประกัน จุดเริ่มต้นของระยะเวลาการเรียกร้อง และการแบ่งภาระการพิสูจน์ไว้ในสัญญา ก่อนใช้การจัดหมวดหมู่สามมิติของเส้นทางและแผนบรรจุภัณฑ์เพื่อขับเคลื่อนวงจรการปรับปรุง
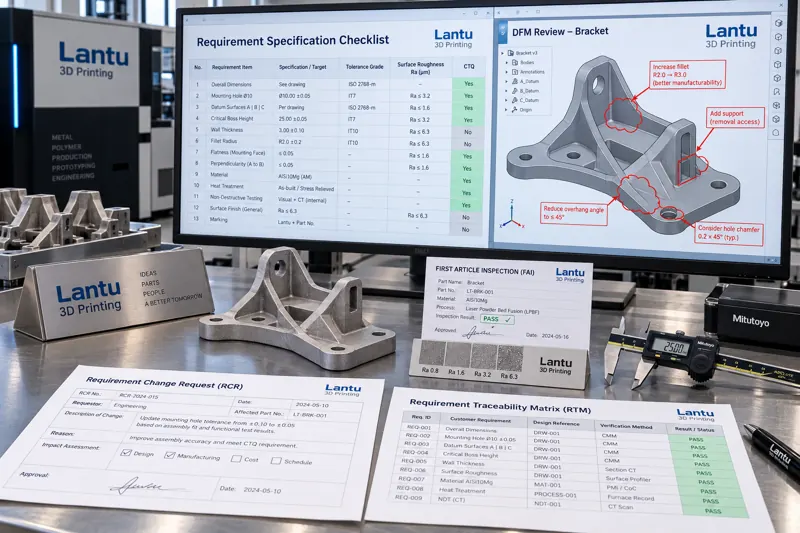
news
วิศวกรรมความต้องการลูกค้าสำหรับการพิมพ์ 3 มิติ: จากสเปกความต้องการ การระบุ CTQ สู่การยืนยันชิ้นงานตัวอย่างและข้อตกลงทางเทคนิคที่ตัดสินได้
งานแก้ไขในโครงการผลิตแบบเพิ่มเนื้อวัสดุมักเกิดจากความเข้าใจความต้องการ มากกว่าปัญหาการพิมพ์ บทความนี้นำเสนอแนวทางครบถ้วนในการแปลงความต้องการที่คลุมเครือให้เป็นสเปกที่ตัดสินได้ ได้แก่ การระบุและจัดระดับ CTQ การยืนยันชิ้นงานตัวอย่างและการรับรองชิ้นงานแรก การควบคุมเวอร์ชันของการเปลี่ยนแปลงความต้องการ และการกำหนดเกณฑ์การตรวจรับที่ปฏิบัติได้ในข้อตกลงทางเทคนิค
เริ่มจากตรงนี้
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.