
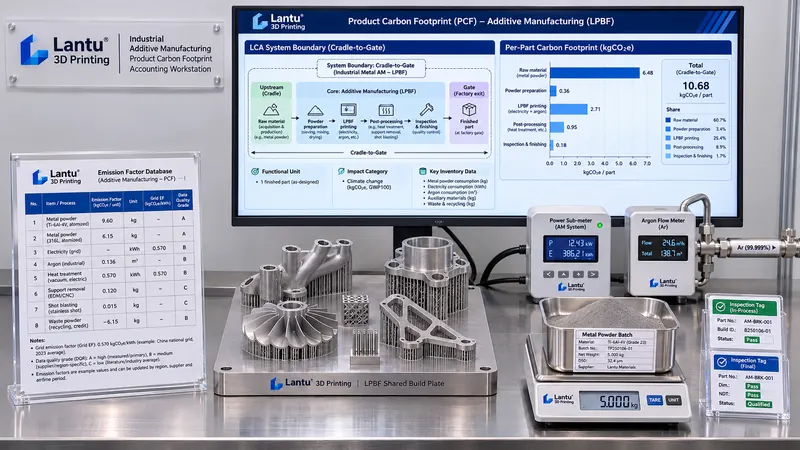
บทนำ: สิ่งที่ลูกค้าต้องการไม่ใช่คำว่า “การผลิตสีเขียว” แต่เป็นตัวเลขคาร์บอนต่อชิ้นที่ตรวจสอบได้
ลูกค้าจำนวนมากขึ้นเรื่อย ๆ ขอให้ผู้ให้บริการพิมพ์ 3 มิติระบุ “คาร์บอนฟุตพริ้นต์ต่อชิ้นงาน” ในหน่วย kgCO2e/ชิ้น ระหว่างการขอใบเสนอราคาหรือการตรวจประเมินซัพพลายเออร์ประจำปี และกำหนดให้ชี้แจงหน่วยหน้าที่ ขอบเขตระบบ และแหล่งข้อมูล โรงงานจำนวนมากมีมิเตอร์ไฟฟ้าแยกรายการ บันทึกการเบิกผงวัสดุ ชุดพารามิเตอร์เครื่องจักร และทะเบียนชิ้นงานเสียอยู่แล้ว แต่ตัวเลขที่นำมาปะติดปะต่อกันมักทนต่อการซักถามไม่ได้: จะปันส่วนค่าไฟของชิ้นงานนี้เทียบกับชิ้นงานอีกสิบกว่าชิ้นบนแท่นพิมพ์เดียวกันอย่างไร? การปล่อยจากชิ้นทดสอบร่วมเตา โครงสร้างรองรับ งานเสีย และการทำงานแก้ไขรวมอยู่หรือไม่? ใช้ปัจจัยกริดไฟฟ้าของปีและเวอร์ชันใด? สิ่งที่ขาดไม่ใช่ข้อมูล แต่คือกฎการคำนวณที่จัดระเบียบข้อมูลให้เป็นห่วงโซ่หลักฐานที่ตรวจทานได้ lantu3D มองกระบวนการทั้งหมดตั้งแต่แบบพิมพ์ การออกแบบ จนถึงการส่งมอบชิ้นงานจริงเป็นวัตถุหนึ่งของการจัดการวงจรชีวิต การคำนวณคาร์บอนก็ควรอยู่บนภาษาวิศวกรรมที่ตรวจสอบย้อนกลับได้ชุดเดียวกัน ไม่ใช่หยุดอยู่ที่ถ้อยคำประชาสัมพันธ์
1. กำหนดหน่วยหน้าที่และขอบเขตระบบก่อน: เหตุใด “หนึ่งชิ้น” จึงไม่ใช่หน่วยที่มีอยู่โดยธรรมชาติ
ขั้นแรกของการคำนวณไม่ใช่การค้นหาปัจจัยการปล่อย แต่คือการกำหนด “หนึ่งชิ้น” ให้เป็นหน่วยหน้าที่ที่ตัดสินได้ชัดเจน รูปแบบที่แนะนำคือ ชิ้นส่วนรุ่นที่กำหนดจำนวน 1 ชิ้น ซึ่งผ่านการตรวจรับ ดำเนินการหลังการผลิตและบรรจุภัณฑ์ตามข้อกำหนดครบถ้วน และส่งมอบถึงหน้าโรงงาน พร้อมระบุเกรดวัสดุ สภาวะชิ้นงาน (สภาพหลังพิมพ์หรือหลังอบชุบความร้อน) รายการ CTQ และเวอร์ชันของข้อตกลงทางเทคนิคที่ใช้ในคำประกาศเดียวกัน หน่วยหน้าที่ต้องผูกกับ “การส่งมอบที่ผ่านเกณฑ์” มิฉะนั้น การรวมของเสียไว้ในชิ้นงานดีหรือไม่นั้นจะให้ตัวเลขต่างกันโดยสิ้นเชิง
แนะนำให้เริ่มขอบเขตระบบแบบตั้งแต่ต้นน้ำถึงหน้าโรงงาน (cradle-to-gate) และบันทึกเป็นสี่ช่วง: ① ช่วงวัตถุดิบ (การปล่อยต้นน้ำของผงโลหะหรือเรซิน บรรจุภัณฑ์ และการขนส่ง); ② ช่วงการขึ้นรูป (ไฟฟ้าของเครื่องจักร ก๊าซปกคลุม อุปกรณ์เสริมและการเดินเครื่องรอ แผ่นฐาน และวัสดุรองรับ); ③ ช่วงหลังการผลิต (การกำจัดโครงสร้างรองรับ การอบชุบความร้อน การตัดเฉือน การปรับสภาพผิว การล้าง และการจัดการน้ำเสีย/ของเสีย); ④ ช่วงการตรวจสอบและส่งมอบ (อุปกรณ์ทดสอบ ชิ้นทดสอบร่วมเตา วัสดุบรรจุภัณฑ์ และโลจิสติกส์ภายในโรงงาน) ทุกช่วงในขอบเขตต้องระบุว่า “รวม / ไม่รวม + เหตุผล” ไม่ใช่เพียงวาดแผนผังกระบวนการโดยไม่มีคำอธิบาย ระยะใช้งานและระยะสิ้นสุดอายุการใช้งานสามารถตัดออกในเวอร์ชันเริ่มต้นได้ แต่ต้องประกาศการตัดออกอย่างชัดเจน เพื่อป้องกันไม่ให้ลูกค้าเข้าใจตัวเลขหน้าโรงงานว่าเป็นตัวเลขตลอดวงจรชีวิต
2. เก็บข้อมูลกิจกรรมอย่างไร: จากมิเตอร์ไฟฟ้าแยกรายการสู่การปันส่วนงานพิมพ์ร่วม
ข้อมูลกิจกรรมแบ่งเป็นสามประเภท ประเภทแรกคือ ข้อมูลตรงที่วัดได้: สำหรับช่วงการขึ้นรูป แนะนำให้ใช้มิเตอร์ไฟฟ้าระดับเครื่องจักรบันทึก kWh ตลอดกระบวนการ อุปกรณ์เสริม เช่น เครื่องทำน้ำเย็น เครื่องอัดอากาศ ระบบดักฝุ่น และเครื่องร่อนผง ควรติดมิเตอร์แยก หรือคำนวณจากกำลังไฟฟ้า × เวลาทำงาน; ก๊าซปกคลุมใช้ค่าจากมิเตอร์อัตราการไหลสะสมเพื่ออ่านค่า m³ ต่องานพิมพ์; ผงวัสดุใช้ปริมาณชั่งเบิกหักด้วยการใช้สุทธิหลังการกู้คืนและร่อน โดยบันทึกหมายเลขล็อตและจำนวนรอบการหมุนเวียน ประเภทที่สองคือ ข้อมูลเรขาคณิตและกระบวนการ: ส่งออกเวลาสแกน จำนวนชั้น ความหนาชั้น ปริมาตรชิ้นงาน ปริมาตรโครงสร้างรองรับ และพื้นที่บนแท่นพิมพ์จากชุดพารามิเตอร์ ข้อมูลเหล่านี้เป็นตัวเศษสำหรับการปันส่วน ประเภทที่สามคือ ข้อมูลผลลัพธ์ด้านคุณภาพ: จำนวนชิ้นงานผ่านเกณฑ์ ชิ้นงานเสีย ชิ้นงานแก้ไข และชิ้นทดสอบร่วมเตา ซึ่งมาจากบันทึกล็อตตรวจสอบ
จุดที่การพิมพ์ 3 มิติคำนวณผิดได้ง่ายที่สุดคือการปันส่วนงานพิมพ์ร่วม การเฉลี่ยตามจำนวนชิ้นเป็นวิธีที่หยาบที่สุด: บนแท่นเดียวกันอาจมีทั้งชิ้นงานขนาดใหญ่ผนังบางและชิ้นงานขนาดเล็กตัน ซึ่งมีเวลาสแกนและปริมาตรที่ครอบครองบนแท่นต่างกันหลายเท่า แนะนำให้ใช้ปัจจัยการปันส่วนแบบถ่วงน้ำหนัก เช่น w = 0.5×สัดส่วนพื้นที่บนแท่น + 0.3×สัดส่วน (ปริมาตร×จำนวนชั้น) + 0.2×สัดส่วนเวลาสแกน และกำหนดค่าสัมประสิทธิ์น้ำหนักไว้ในระเบียบวิธีคำนวณ โดยเมื่อกำหนดแล้วห้ามปรับเปลี่ยนเป็นรายคำสั่งซื้อ พลังงานที่ใช้ร่วมกัน (การอุ่นล่วงหน้า การปาดผงในรอบเดินเปล่า การแทนที่บรรยากาศ แผ่นฐาน และชิ้นทดสอบร่วมเตา) ให้รวมเป็นกองกลางของงานพิมพ์ก่อน แล้วปันส่วนให้แต่ละชิ้นตาม w; พลังงานที่ระบุถึงชิ้นงานได้โดยตรง (เช่น การหลอมซ้ำเพิ่มเติมหรือการนำชิ้นนั้นเข้าพิมพ์ครั้งที่สอง) ให้บันทึกเข้าชิ้นงานนั้นโดยตรง กฎการปันส่วนส่งผลต่อผลลัพธ์มากกว่าความละเอียดของปัจจัยการปล่อย จึงต้องตรึงกฎก่อนแล้วค่อยหารือเรื่องปัจจัย
3. ปัจจัยการปล่อยและระดับคุณภาพข้อมูล: ห้ามรายงานข้อมูลปฐมภูมิปะปนกับค่าดีฟอลต์
นำข้อมูลกิจกรรมคูณด้วยปัจจัยการปล่อยเพื่อให้ได้ปริมาณการปล่อย ไฟฟ้าใช้ปัจจัยกริดไฟฟ้าของภูมิภาค (ตัวอย่างระดับประมาณ 0.5–0.6 kgCO2e/kWh แต่ในการใช้งานจริงต้องใช้ฐานข้อมูลปัจจัยที่ลูกค้ายอมรับ และระบุปีเวอร์ชันกับขอบเขตภูมิศาสตร์); ก๊าซปกคลุม ผงวัสดุ เรซิน และวัสดุบรรจุภัณฑ์ใช้ปัจจัยต้นน้ำหรือคำประกาศคาร์บอนผลิตภัณฑ์จากผู้จัดหา; การขนส่งใช้ปัจจัย t·km ปัจจัยทุกตัวต้องบันทึกเมทาดาทาห้ารายการ ได้แก่ หน่วยงานแหล่งที่มา เวอร์ชันและปีของฐานข้อมูล ขอบเขตภูมิศาสตร์ที่ใช้ได้ ความเป็นตัวแทนทางเทคนิค และสัมประสิทธิ์การแปลงหน่วย
สิ่งสำคัญยิ่งกว่าคือการกำหนดระดับคุณภาพข้อมูล (DQI) ให้แก่ข้อมูลทุกบรรทัด แนะนำให้ประเมิน 1–5 ระดับในห้ามิติ ได้แก่ ความเป็นตัวแทนทางเทคนิค ความเป็นตัวแทนทางภูมิศาสตร์ ความเป็นตัวแทนด้านเวลา ความครบถ้วน และความสามารถในการตรวจสอบ แล้วใช้ค่าเฉลี่ยหรือคะแนนถ่วงน้ำหนัก ค่าที่วัดจากมิเตอร์ไฟฟ้าแยกรายการของเครื่องจักร ซึ่งมีใบรับรองการสอบเทียบและเวลาประทับที่สอดคล้องกัน ให้ระดับ 1–2; ค่าเฉลี่ยอุตสาหกรรมหรือค่าดีฟอลต์ในฐานข้อมูล ให้ระดับ 4–5 ในคำประกาศต้องเปิดเผยสัดส่วนของรายการที่มีส่วนต่อการปล่อยสูงและมี DQI≥4 การใช้ปัจจัยดีฟอลต์ไม่ใช่เรื่องน่าอาย แต่การปลอมปัจจัยดีฟอลต์ให้เป็นข้อมูลที่วัดจริงต่างหากที่น่าอาย เพราะนี่คือสิ่งแรกที่ผู้ตรวจสอบจะตรวจ
4. ปัจจัยขยายสี่ประการเฉพาะของการผลิตแบบเพิ่มเนื้อวัสดุ: หากไม่ระบุจะประเมินต่ำอย่างเป็นระบบ
ประการแรกคือโครงสร้างรองรับและแผ่นฐาน: ให้นับวัสดุรองรับในช่วงวัตถุดิบ และหากเศษวัสดุหลังการกำจัดไม่ได้รับการรีไซเคิลก็ต้องรวมด้วย การลดโครงสร้างรองรับจากการปรับมุมยื่นลอยควรสะท้อนเป็นค่าที่ลดลงภายใต้หน่วยหน้าที่เดียวกัน ประการที่สองคือชิ้นทดสอบร่วมเตาและชิ้นงานตรวจสอบ: สิ่งเหล่านี้ใช้วัสดุและเวลาเครื่องจักรแต่ไม่ได้ส่งมอบเป็นชิ้นงานดี จึงต้องปันส่วนเป็นกองกลางให้ชิ้นงานดี หรือแยกแสดงเป็น “การปล่อยจากการยืนยันคุณภาพต่อหนึ่งล็อต” ประการที่สามคือของเสียและงานแก้ไข: แนะนำให้ใช้ตัวคูณผลผลิต กล่าวคือ ความเข้มคาร์บอนของชิ้นงานดี = การปล่อยรวมภายในขอบเขต ÷ จำนวนชิ้นงานดีที่ส่งมอบ แทนที่จะหารด้วยจำนวนชิ้นที่ป้อนเข้ากระบวนการ ความล้มเหลวในการขึ้นรูปครั้งเดียวที่ทำให้ต้องพิมพ์ซ้ำจะเพิ่มค่าต่อชิ้นของล็อตนั้นอย่างมีนัยสำคัญ จึงควรเก็บความผันผวนรายล็อตไว้ในผลคำนวณ แทนการใช้ค่าเฉลี่ยรายปีเพื่อกลบผล ประการที่สี่คือกระบวนการหลังการผลิตและของเสียสามประเภท: เตาอบชุบความร้อน CNC การพ่นทราย การล้าง การดักฝุ่น และการกำจัดของเสียอันตราย ล้วนมีพลังงานและการไหลของวัสดุของตนเอง ซึ่งมักถูกรวมแบบกว้าง ๆ ไว้ใน “ค่าใช้จ่ายการผลิต” จนตกหล่นจากการคำนวณ
สิ่งที่ทั้งสี่ประการมีร่วมกันคือ ล้วนเป็นส่วนที่ “ไม่ผ่านเกณฑ์หรือเป็นส่วนสนับสนุน” และเป็นฟิลด์ที่แม่แบบการคำนวณคาร์บอนของอุตสาหกรรมการผลิตทั่วไปมักไม่มี ระเบียบวิธีคำนวณควรมีฟิลด์บังคับสำหรับแต่ละรายการ แม้กรอกเป็นศูนย์ก็ต้องระบุเหตุผล
5. ความไม่แน่นอน ห่วงโซ่หลักฐาน และขอบเขตของคำประกาศ
ตัวเลขจุดเดียวไม่เพียงพอสำหรับคำประกาศภายนอก อย่างน้อยต้องให้ช่วงความไม่แน่นอน: กำหนดความไม่แน่นอนสัมพัทธ์แยกสำหรับข้อมูลกิจกรรมและปัจจัย (เช่น มิเตอร์ ±2% และปัจจัย ±5%–15%) ใช้การแพร่กระจายความคลาดเคลื่อน หรือสุ่มแบบมอนติคาร์โลสำหรับรายการที่มีส่วนร่วมสูง แล้วรายงาน P50 และ P95 พร้อมระบุว่าใช้ขอบบนแบบอนุรักษ์นิยมหรือค่ามัธยฐาน การวิเคราะห์ความไวต้องระบุจุดร้อนคาร์บอนสามอันดับแรก ซึ่งโดยทั่วไปคือไฟฟ้าในช่วงการขึ้นรูป ต้นน้ำของผงวัสดุ ก๊าซปกคลุม หรือการอบชุบความร้อน
จัดระเบียบห่วงโซ่หลักฐานตามแนวคิด ALCOA+ โดยอย่างน้อยต้องมีแปดรายการ: หมายเลขใบรับรองการสอบเทียบมิเตอร์ไฟฟ้าแยกรายการและวันหมดอายุ ภาพหน้าจอหรือการอ้างอิงเวอร์ชันฐานข้อมูลปัจจัย หมายเลขเวอร์ชันชุดพารามิเตอร์และรายงานงานพิมพ์ หมายเลขล็อตผงวัสดุและบันทึกการชั่ง ทะเบียนของเสียและงานแก้ไข หมายเลขเวอร์ชันกฎการปันส่วนและค่าสัมประสิทธิ์น้ำหนัก รายการชิ้นงานดีของล็อตตรวจสอบ และชื่อผู้คำนวณ ผู้ทบทวน พร้อมเวลาประทับ ตัวเลขคาร์บอนที่ตรวจสอบได้คือสิ่งที่บุคคลที่สามสามารถย้อนจากตารางหนึ่งกลับไปยังบันทึกต้นทางหนึ่งรายการได้ ขอบเขตคำประกาศต้องระบุเพิ่มเติมว่า ผลลัพธ์ครอบคลุมถึงหน้าโรงงาน ไม่รวมระยะใช้งาน ไม่รวมการผลิตสินทรัพย์ทุน และต้องออกคำประกาศใหม่เมื่อมีการเปลี่ยนแปลงกฎการปันส่วนหรือเวอร์ชันปัจจัย พร้อมเก็บรักษาเวอร์ชันย้อนหลัง
6. นำผลคาร์บอนกลับสู่การตัดสินใจด้านกระบวนการ แทนการทำเพียงรายงานหนึ่งฉบับ
คุณค่าของการคำนวณอยู่ที่วงจรปิด ภายใต้หน่วยหน้าที่เดียวกัน สามารถเปรียบเทียบเชิงปริมาณได้สี่ประเภท: ความแตกต่างของปริมาตรโครงสร้างรองรับและเวลาสแกนจากการจัดวางและทิศทางการพิมพ์ที่ต่างกัน; การเพิ่มประสิทธิภาพการรวมงานพิมพ์ (จัดชิ้นงานที่มีเวลาสแกนใกล้เคียงกันลงบนแท่นเดียวกันเพื่อลดการปันส่วนกองกลาง); การทดแทนเส้นทางหลังการผลิต (วัสดุที่ไม่ต้องอบชุบความร้อนหรือรูปทรงใกล้เคียงชิ้นงานสุดท้ายเพื่อลดการตัดเฉือน); และเพดานจำนวนรอบการหมุนเวียนผงวัสดุเทียบกับต้นทุนคาร์บอนจากการพิมพ์ซ้ำของชิ้นงานเสีย ทุกการตัดสินใจต้องประเมินพร้อมกันด้วยสามตัวชี้วัด ได้แก่ “ความเข้มคาร์บอนของชิ้นงานดีที่ส่งมอบ + ผลผลิต + ระยะเวลาส่งมอบ” เพื่อหลีกเลี่ยงการลดคาร์บอนโดยแลกกับความน่าเชื่อถือหรือการส่งมอบตรงเวลา เมื่อลูกค้าตั้งเป้าหมายลดคาร์บอน การแสดงส่วนต่างระหว่างกรณีฐานกับกรณีปรับปรุงโดยใช้หน่วยหน้าที่ชุดเดียวกัน น่าเชื่อถือกว่าการติดฉลากสีเขียวแบบโดด ๆ
สรุป: รายการตรวจสอบขั้นต่ำแปดข้อ
① หน่วยหน้าที่ผูกกับการส่งมอบชิ้นงานดี พร้อมระบุสภาวะและเวอร์ชันข้อตกลงทางเทคนิค; ② ขอบเขตระบบแบ่งเป็นช่วงและระบุเหตุผลการรวม/ตัดออกในแต่ละช่วง; ③ ข้อมูลกิจกรรมแบ่งเป็นข้อมูลวัดตรง ข้อมูลเรขาคณิตและกระบวนการ และข้อมูลผลลัพธ์ด้านคุณภาพ; ④ กฎการปันส่วนงานพิมพ์ร่วมถูกตรึงและกำหนดเวอร์ชัน; ⑤ ปัจจัยทุกตัวมีเมทาดาทาห้ารายการ ได้แก่ แหล่งที่มา เวอร์ชัน ภูมิศาสตร์ ความเป็นตัวแทน และสัมประสิทธิ์การแปลง; ⑥ ข้อมูลทุกบรรทัดมีระดับ DQI และเปิดเผยสัดส่วนค่าดีฟอลต์ที่มีส่วนร่วมสูง; ⑦ ต้องกรอกข้อมูลโครงสร้างรองรับ ชิ้นทดสอบร่วมเตา ของเสีย/งานแก้ไข และกระบวนการหลังการผลิต/ของเสียสามประเภท; ⑧ ให้ช่วงความไม่แน่นอน จุดร้อนคาร์บอน และดัชนีบันทึกต้นทางแปดรายการ การคำนวณคาร์บอนที่ระบุได้ถึง “หนึ่งหน่วยหน้าที่ หนึ่งกฎการปันส่วน หนึ่งหมายเลขเวอร์ชันปัจจัย และหนึ่งหมายเลขใบรับรอง” เท่านั้นจึงคู่ควรแก่การบรรจุในเอกสารส่งมอบ นี่คือส่วนต่อยอดตามธรรมชาติของการเชื่อมแบบพิมพ์ พารามิเตอร์กระบวนการ และการส่งมอบชิ้นงานจริงให้เป็นห่วงโซ่ข้อมูลเดียวที่ตรวจสอบยืนยันได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง