
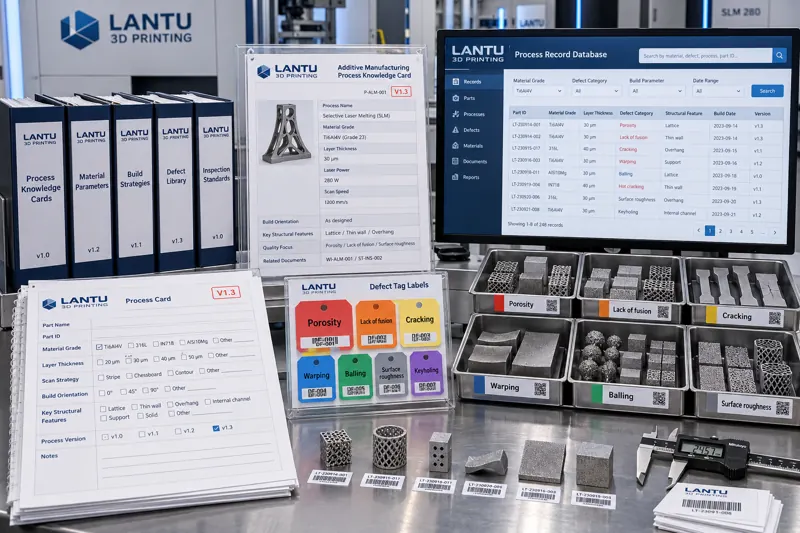
Введение: база знаний создана, но инженеры всё ещё ничего не находят
Многие команды в сфере 3D-печати уже выполнили первый шаг в управлении знаниями: перенесли технологические параметры, фотографии дефектов, отзывы заказчиков и записи опытных работ на общий диск или в систему документов. Однако спустя полгода при анализе обнаруживается неловкая ситуация: число файлов выросло с нескольких сотен до нескольких тысяч, но повторно используются по-прежнему лишь десять-пятнадцать документов. Когда инженер сталкивается с новой проблемой коробления тонкостенной детали, он двадцать минут ищет почти идентичную запись с прошлого года, не находит её и в итоге звонит опытному специалисту.
Проблема не в отсутствии накопленных данных, а в невозможности поиска по ним. Документная система решает задачу «хранить», но не задачу «находить». Чтобы технологический опыт действительно стал повторно используемым активом, его необходимо преобразовать из фрагментов естественного языка в структурированные записи с полями, тегами и идентификаторами.
1. Почему архивирование «по папкам» неизбежно перестаёт работать
Распространённый подход к архивированию — создавать каталоги по проектам или по времени: 2025/ЗаказчикA/Кронштейны/. При небольшом объёме файлов он работает, но после нескольких сотен записей возникают три принципиальные проблемы.
Во-первых, не работает предположение об одном пути. Запись о том, как расстояние между опорами приводит к короблению тонкостенной детали из 316L, относится одновременно к материалу, типу дефекта и конструктивной особенности. Файловая система позволяет поместить её лишь в одну папку, а два других пути доступа оказываются потеряны.
Во-вторых, поиск зависит от памяти. Поиск по имени файла возможен, только если это имя запомнили. Однако человек помнит лишь «примерно тот прошлогодний случай с тонкими стенками», а не использованное тогда правило именования.
В-третьих, невозможно выполнять запросы по условиям. Файловая система не способна ответить на вопрос вроде «вывести все технологические записи с толщиной слоя 0,03 мм, материалом AlSi10Mg и дефектом в виде замочной скважины». Именно такие запросы наиболее типичны при повторном использовании технологических решений.
Вывод очевиден: структурирование должно выполняться не задним числом при архивировании, а в момент создания записи — с заполнением ключевых полей.
2. Поля метаданных: сначала определите «минимальный обязательный набор»
Структурирование не означает, что таблицу нужно делать максимально подробной. Слишком большое число полей приведёт к тому, что производственный персонал перестанет их заполнять, а в результате появится множество пустых значений. На практике для работоспособной технологической записи достаточно девяти обязательных полей; остальные могут быть необязательными расширениями.
1. Марка материала: используйте контролируемое написание, например AlSi10Mg, PA12, 316L; не допускайте разговорных значений вроде «алюминиевый порошок» или «нейлон».
2. Тип процесса: LPBF, SLS, SLA, FDM, Binder Jetting и т. д.; значения также должны быть контролируемыми.
3. Модель оборудования и номер камеры: фактические различия между машинами одной модели часто укладываются в ±3%, но этого достаточно, чтобы определить успех или неудачу тонкостенной детали; необходима прослеживаемость.
4. Ключевые параметры процесса: мощность лазера, скорость сканирования, шаг сканирования, толщина слоя, стратегия заполнения. Толщину слоя рекомендуется всегда указывать в мм, чтобы не смешивать записи «30 микрон» и «0,03».
5. Теги конструктивных особенностей: тонкие стенки, глубокие отверстия, большие плоские поверхности, нависания, решётчатые структуры, конформные каналы охлаждения. Это измерение обеспечивает наибольшую точность поиска.
6. Габаритные размеры: длина × ширина × высота, для быстрой оценки сопоставимости масштаба с текущей деталью.
7. Цепочка постобработки: снятие остаточных напряжений отжигом, электроэрозионная резка проволокой, пескоструйная обработка, HIP, механическая обработка — в порядке выполнения.
8. Дефекты и принятые меры: тип дефекта (коробление, трещины, сфероидизация, несплавление, налипание порошка) + итоговое действие (корректировка параметров, изменение опор, изменение ориентации, браковка).
9. Статус вывода: подтверждено / ожидает подтверждения / отменено. Это барьер, предотвращающий повторное использование устаревшего ошибочного опыта.
3. Контролируемые словари: чтобы теги не записывались каждым по-своему
Поля определяют, что нужно заполнять, а словари — какими значениями. Без словаря три человека могут использовать три разных тега: «коробление», «деформация» и «подъём краёв», которые не будут перекрывать друг друга при поиске.
Для каждого контролируемого поля рекомендуется поддерживать словарь и чётко определить правила нормализации синонимов: деформация → коробление, подъём краёв → коробление, растрескивание → трещины, неполное сплавление → несплавление. Сопровождение словаря требует минимальных затрат: достаточно, чтобы ответственный за технологию раз в квартал централизованно объединял новые разговорные варианты. При этом полнота поиска напрямую повышается с менее чем 50% до более чем 90%.
Словарь также должен иметь иерархию. Например, для дефектов первый уровень — крупная категория (геометрические / поверхностные / внутренние / эксплуатационные), а второй — конкретный механизм (коробление / трещины / сфероидизация / несплавление / пористость). При запросе можно выполнить грубый отбор только по первому уровню или детализировать поиск до второго, что учитывает привычки как новичков, так и экспертов.
4. Технологическая карта: превращение опыта в исполнимую запись
Даже структурированные записи, разбросанные по таблицам, остаются лишь данными. Формат, который действительно используется повторно, — это технологическая карта: стандартизированная рабочая инструкция для конкретного сочетания «материал + конструктивная особенность».
Полная технологическая карта должна содержать пять частей: область применения (марка материала, диапазон толщины стенки, границы габаритных размеров), набор параметров по умолчанию (комбинация параметров, которую можно непосредственно загрузить в оборудование), предупреждения о рисках (два-три наиболее распространённых режима отказа для данного сочетания), обязательные пункты проверки (от трёх до пяти пунктов, которые необходимо подтвердить перед печатью), связанные записи (ссылки на несколько исторических примеров).
Ценность технологической карты состоит в том, что она переводит «суждение опытного мастера» в «фиксированные действия перед печатью». Даже если новый инженер не понимает физику термических напряжений, последовательная проверка обязательных пунктов позволяет избежать 80% простых переделок.
Важно подчеркнуть: технологическая карта не создаётся один раз навсегда. При каждом новом случае отказа информация должна быть внесена в раздел предупреждений о рисках соответствующей карты, с последующим повышением версии.
5. Нумерация, версии и отмена: не позволяйте старому опыту загрязнять новые решения
После структурирования наиболее легко возникает риск путаницы версий. Рекомендуется использовать правило стабильный идентификатор + явная версия: номер записи после создания никогда не меняется (например, PC-LPBF-AlSi10Mg-ThinWall-007), а версия последовательно увеличивается как v1.0 / v1.1 / v2.0.
Если вывод какой-либо записи опровергнут последующей проверкой, не удаляйте её — измените статус на «отменено» и сохраните в основном тексте причину опровержения и данные валидации. Опровергнутый опыт также ценен: он показывает последующим пользователям, что этот путь не работает, и позволяет избежать повторных проб и ошибок. Удаление записи означает уничтожение отрицательного примера.
Одновременно необходимо установить жёсткое правило: при ссылке на технологическую карту обязательно указывать версию. Если в производственном задании, коммерческом предложении или записи контроля указать только идентификатор без версии, то после обновления технологической карты параметры, применяемые на производстве, могут не соответствовать параметрам, рассмотренным при согласовании.
6. Порядок внедрения и показатели приёмки
Не пытайтесь за один раз структурировать все несколько тысяч исторических записей. Практичный порядок внедрения таков: первый шаг — обязать заполнять девять обязательных полей только для новых проектов и за три месяца накопить качественные новые данные; второй шаг — отсортировать исторические записи по частоте использования и заполнить поля для 100 наиболее цитируемых; третий шаг — на основе этих данных создать первые десять технологических карт; четвёртый шаг — встроить технологические карты в процессы расчёта стоимости и производства, сформировав замкнутый контур.
При приёмке следует оценивать не только «сколько записей введено», а три фактических показателя: точность поиска (может ли инженер найти подходящую запись по конкретному вопросу не более чем за три запроса), коэффициент повторного использования технологических карт (доля новых проектов, в которых технологическая карта применяется напрямую), частота повторных отказов (частота повторного возникновения однотипного дефекта для одного сочетания материала и конструктивной особенности). Эти три показателя отвечают соответственно на вопросы «можно ли найти», «хотят ли использовать» и «действительно ли это работает»; отсутствие любого из них означает, что структурирование осталось поверхностным.
Заключение
Ключевое различие в управлении знаниями на предприятиях 3D-печати заключается не в наличии базы знаний, а в том, можно ли находить, цитировать и версионировать знания. Преобразуйте записи на естественном языке в записи с полями, унифицируйте терминологию с помощью контролируемых словарей, сделайте опыт исполнимым через технологические карты и предотвратите влияние устаревших выводов на новые решения с помощью правил нумерации и версионирования. Только после выполнения этих четырёх шагов накопленный опыт впервые получает инженерную ценность для повторного использования.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.