
No model yet, material choice and wall thickness are explained from a practical angle.
Центр знаний
Blueprint News
lantu3D до расчёта проверяет толщину стенок, структуру, материал, процесс, количество и отделку.
01Guides
02Материалы
03Взгляд клиента
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Фрактографический анализ разрушившихся 3D-печатных деталей: инженерный подход от макроморфологии и SEM/EDS-цепочки доказательств до установления источника зарождения трещины
После эксплуатационного разрушения 3D-печатной детали соответствующие требованиям технологические записи и данные образцов-свидетелей часто не отвечают на вопросы: «почему произошло разрушение и откуда оно началось». В статье фрактографический анализ отделяется от предупреждения дефектов формования, металлографических исследований и процесса 8D; рассматриваются защита и отбор образцов, интерпретация трех макрозон излома, микроскопические критерии SEM/EDS, матрица причин по материалу, процессу, конструкции и эксплуатации, а также замкнутый цикл корректирующих действий. Подход опирается на проверяемые параметры: номер слоя и координаты, плотность энергии, радиус скругления, содержание кислорода и другие показатели, формируя воспроизводимую цепочку доказательств.

news
Калибровка хрупкости прецизионных 3D-печатных деталей и валидация амортизирующей упаковки: от высоты падения и кривых амортизации до проверяемых методов ISTA и ASTM D4169
Тонкостенные, решетчатые и прошедшие постобработку 3D-печатные детали нередко повреждаются при единичном ударе длительностью в десятки миллисекунд во время доставки. Простое увеличение толщины пены может, напротив, передать ударное ускорение на самое слабое сечение. В статье представлены рассчитываемые и проверяемые инженерные критерии, связывающие значение хрупкости G, высоту падения, статическое напряжение и толщину прокладки, а также методы выбора по амортизационным кривым, испытаний по последовательностям падений ISTA 2A и ASTM D4169 и ведения записей калибровки и приемки с учетом направления печати и состояния после обработки.

news
Трибологическая валидация 3D-печатных деталей: от профиля условий эксплуатации и направления отбора образцов до критериев приемки по скорости износа и адгезии покрытия
После установки печатных деталей в пары трения — ползуны, уплотнительные поверхности и направляющие — соответствие размерам и прочности не позволяет прогнозировать ресурс. В статье профиль условий эксплуатации, PV-параметр, направление отбора образцов, состояние поверхности, стационарный коэффициент трения и удельная скорость износа представлены как контролируемые поля; приведены испытания на трех уровнях нагрузки, критерии адгезии покрытий, границы экстраполяции ресурса по Вейбуллу и пять режимов отказа, позволяющие превратить валидацию износа из фотографий следов трения в проверяемое доказательство приемки.
news
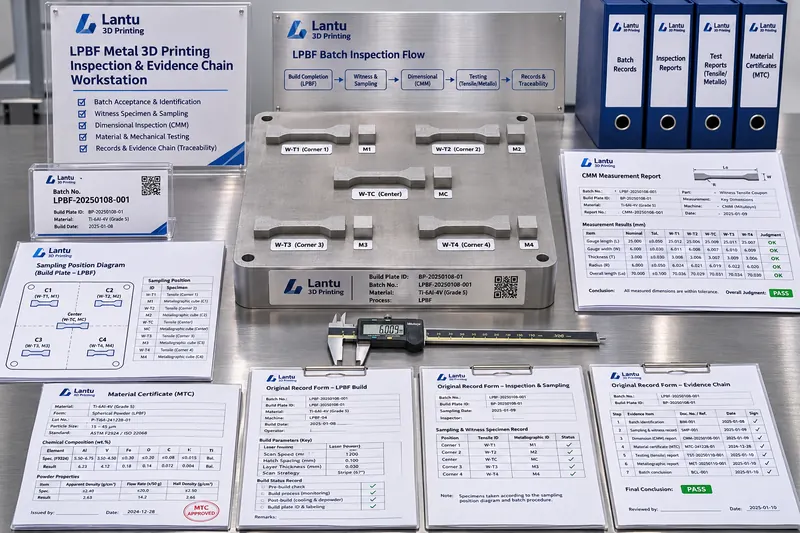
Управление партиями контроля и образцами-спутниками в 3D-печати: доказательная цепочка от правил группировки и направлений отбора до первичных записей, хранения образцов и повторных испытаний
Споры при выпуске малых партий 3D-печатной продукции часто возникают из-за неясных границ контрольной партии, печати образцов-спутников и поставляемых деталей в разных циклах, возможности изменения первичных записей или сохранения статуса годности партии после исключения несоответствующих изделий. В статье предлагается правило группировки по четырём признакам: партия материала, оборудование, версия параметров и камера построения; регламентируется фиксация направлений отбора образцов для испытаний на растяжение и металлографии, управление первичными записями по ALCOA+ и версиями шаблонов отчётов, а также изоляция, разрешённые отступления, сроки хранения образцов и условия повторных испытаний.
news
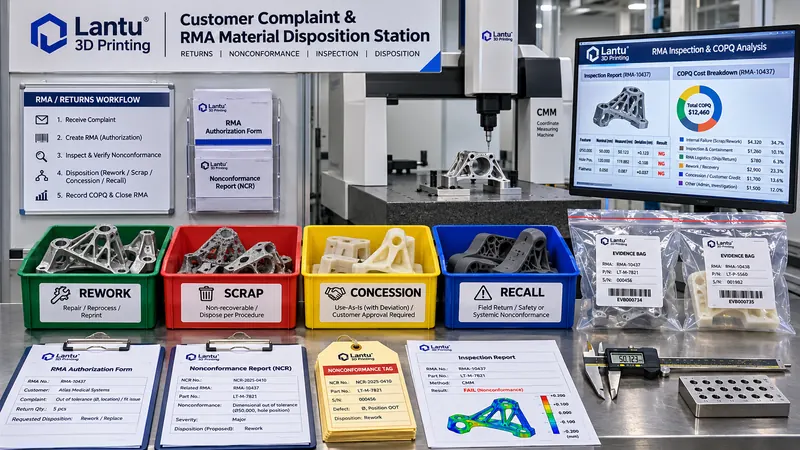
Возвраты и отзыв продукции при жалобах клиентов на 3D-печать: инженерный замкнутый цикл от классификации RMA и утечки дефектов до учета стоимости низкого качества
Если при жалобе клиента ограничиться повторной поставкой детали и отчетом 8D, реальные потери — простой, повторный контроль, скидки и потеря заказов — часто остаются незамеченными. На примере заказных изделий, изготовленных методом 3D-печати, рассмотрены границы между возвратом, заменой, ремонтом, приемкой по отклонению и отзывом; классификация жалоб A/B/C и пороги RPN; семиэтапная цепочка RMA; четыре категории COPQ; уровень утечки дефектов и условия запуска отзыва. Также приведен 30-дневный план внедрения, позволяющий lantu3D использовать сервисные данные для улучшения проектирования, процессов и планов контроля на всем жизненном цикле поставки.
news
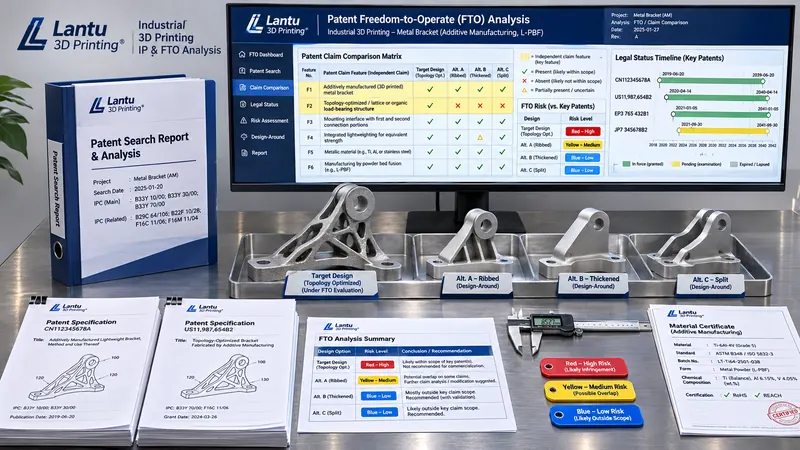
Анализ свободы осуществления патентов (FTO) для проектов 3D-печати: инженерный подход от границ поиска и сопоставления формулы до обходного проектирования и лицензирования
В проектах 3D-печати техническую реализуемость часто смешивают с соответствием требованиям при поставке. В статье рассматриваются границы FTO-поиска, поэлементное сопоставление пунктов формулы, красно-жёлто-синяя классификация рисков, обходное проектирование, анализ действительности и расчёт лицензирования, а также четыре контрольных этапа: до расчёта цены, перед заморозкой конструкции, при изменениях и перед серийным выпуском.

news
Метрологическая прослеживаемость данных контроля в 3D-печати: инженерные методы от проверки сертификатов калибровки до стандартных образцов, неопределенности измерений и межлабораторных сличений
Две лаборатории получили для одной детали 8,019 мм и 8,028 мм, но при допуске ±0,025 мм невозможно вынести решение о годности. В статье четырехуровневая цепь метрологической прослеживаемости, пять проверок сертификата калибровки, сертифицированные стандартные образцы и контрольные карты промежуточных проверок, пример оценки неопределенности по GUM, критерии En и z-score для межлабораторных сличений, а также цепочка записей ALCOA+. Это позволяет заменить вывод «мы считаем деталь годной» заключением, которое может воспроизвести любая третья сторона.

news
Выбор договорной модели получения 3D-печатного оборудования: границы затрат и распределение рисков от покупки до оплаты за деталь
Решение об инвестициях в оборудование нельзя сводить только к TCO и сроку окупаемости. В статье сравниваются покупка, операционная аренда, финансовый лизинг и оплата за деталь; рассчитываются кривые себестоимости и критическая загрузка около 62%, а также распределение шести ключевых рисков и перечень проверяемых условий договора.

news
Экологическое старение и проверка долговечности 3D-печатных деталей
Даже прошедшие выходной контроль 3D-печатные детали через полгода эксплуатации могут столкнуться со вспучиванием покрытий, пожелтением смол, влагопоглощением нейлона и точечной коррозией металла. В статье представлена комплексная методика: от определения профиля среды эксплуатации и выбора базовых испытаний до комбинированного ускоренного старения, подготовки образцов и статистической интерпретации по Вейбуллу.

news
Страхование грузов и урегулирование убытков при перевозке прецизионных деталей, напечатанных на 3D-принтере: инженерный подход от выбора покрытия до суброгации
При повреждении дорогостоящих 3D-печатных деталей в пути страховая выплата нередко оказывается значительно ниже фактических потерь. В статье рассматриваются различия между страхованием грузов и ответственностью перевозчика, правила указания страховой суммы, франшизы и сведений об упаковке, цепочка урегулирования от заявления до оценки ущерба, границы обязанностей при суброгации и практический чек-лист рисков перед отправкой.
news
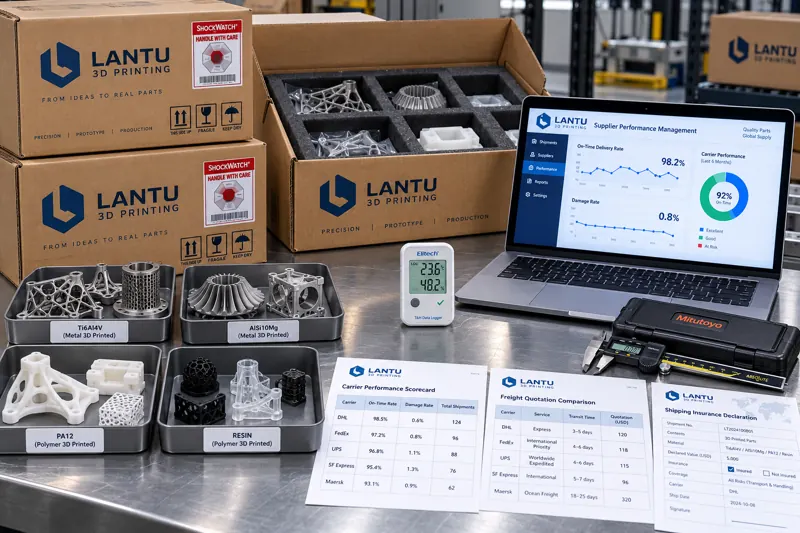
Управление перевозчиками при доставке 3D-печати: инженерный подход от допуска и оценки до тарифов и замыкания цикла по повреждениям
Повреждения при доставке 3D-печати часто связаны не с упаковкой, а с перевозчиком. В статье представлена практическая методика управления перевозчиками: классификация транспортных несоответствий, ранжирование отправлений по риску, квартальная оценка на основе прослеживаемых данных, расчет полной стоимости доставки на единицу и договорное закрепление условий страхования и претензий.
news
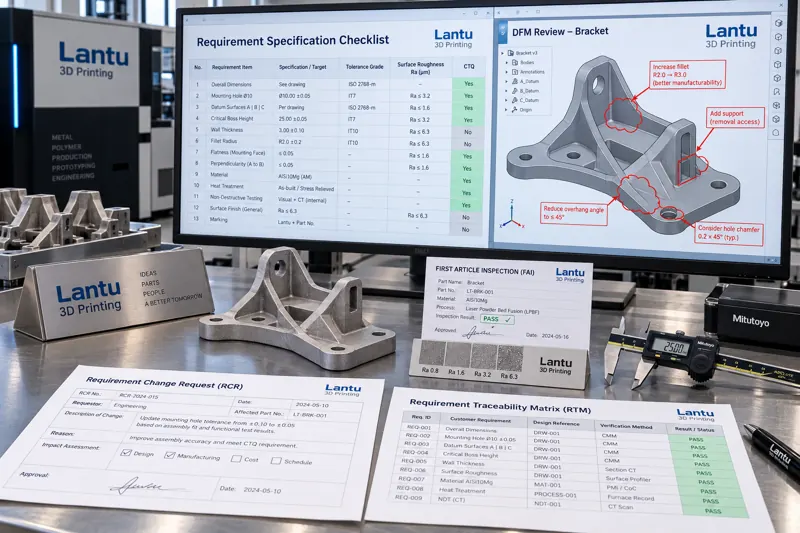
Инженерия требований заказчика для 3D-печати: от спецификации требований и выявления CTQ до подтверждения образца и технического соглашения
Переделки в проектах аддитивного производства чаще вызваны пониманием требований, а не самой печатью. В статье представлен полный путь преобразования размытых требований в проверяемые спецификации: выявление и классификация CTQ, подтверждение образцов и эталонного первого изделия, контроль версий изменений и формулирование исполнимых критериев приемки в техническом соглашении.
Начните здесь
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.