
No model yet, material choice and wall thickness are explained from a practical angle.
Wissenszentrum
Blueprint News
lantu3D prüft vor dem Angebot Wandstärke, Struktur, Material, Verfahren, Menge und Finish.
01Guides
02Materialien
03Kundensicht
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
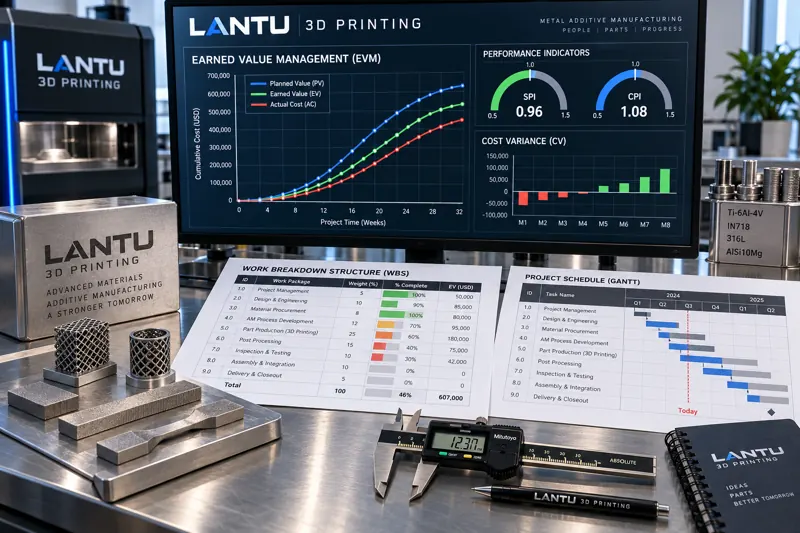
Quantitatives Fortschritts- und Kostenmanagement für 3D-Druckprojekte: Praktische Umsetzung von Earned Value, SPI/CPI und Fertigstellungsschätzungen
3D-Druckaufträge werden oft mit „zu 80 % fertig“ beschrieben, doch Schichtfortschritt, tatsächliche Lieferreife und Kostenanfall verlaufen nicht synchron. Dieser Beitrag zeigt die praxisnahe Einführung des Earned Value Managements (EVM) in der Druckerei: PV über Arbeitspaketgewichtungen definieren, EV anhand prüfbarer Kriterien erfassen, AC einheitlich konsolidieren sowie SV/CV/SPI/CPI und EAC/ETC ableiten. Warnschwellen werden dabei mit konkreten Managementmaßnahmen verknüpft.
news
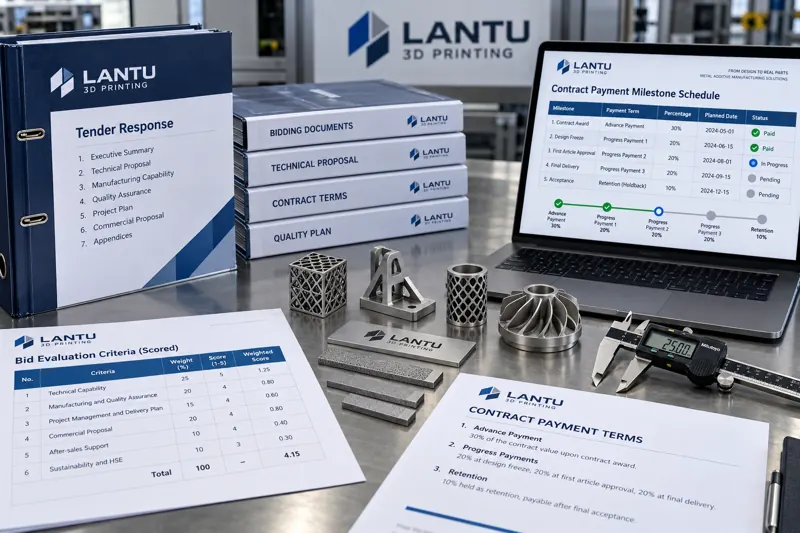
Angebotsantworten und Vertragsabwicklung für 3D-Druckprojekte: Von der Analyse der Bewertungskriterien bis zur quantitativen Steuerung von Zahlungsmeilensteinen
Die Risiken in additiven Fertigungsprojekten liegen häufig nicht im Angebotspreis, sondern in der Angebotsantwort und der Vertragserfüllung. Dieser Beitrag stellt quantitative Methoden für Bewertungsmatrizen, technische Abweichungstabellen, meilensteinbasierte Zahlungsstrukturen, Änderungsprozesse und die Überwachung offener Forderungen vor, damit Teams kaufmännische Bedingungen systematisch umsetzen und Risiken durch Vorfinanzierung sowie Zahlungsüberfälligkeit senken können.
news
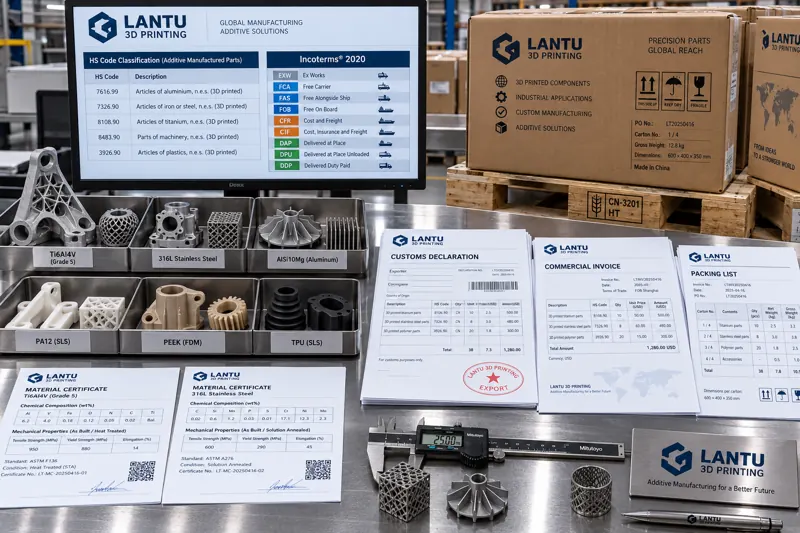
Dokumentenengineering für die grenzüberschreitende Lieferung von 3D-Druckteilen: Umsetzbare Methoden von HS-Codes bis zur Dokumentenkonsistenz
Die häufigste Ursache für Verzögerungen beim Export von 3D-Druckteilen sind nicht Qualitätsmängel, sondern Abweichungen zwischen Dokumenten und Ware: widersprüchliche HS-Codes und Beschreibungen, fehlende Anmeldedaten, abweichende Lieferklauseln in Rechnung und Vertrag oder nicht konforme Holzverpackungen. Dieser Beitrag erläutert Klassifizierungsgrundlagen, positionsbezogene Anmeldedaten, die Dreiecksprüfung von Vertrag, Rechnung und Packliste, Verpackungskennzeichnungen und Eskalationswege.
news
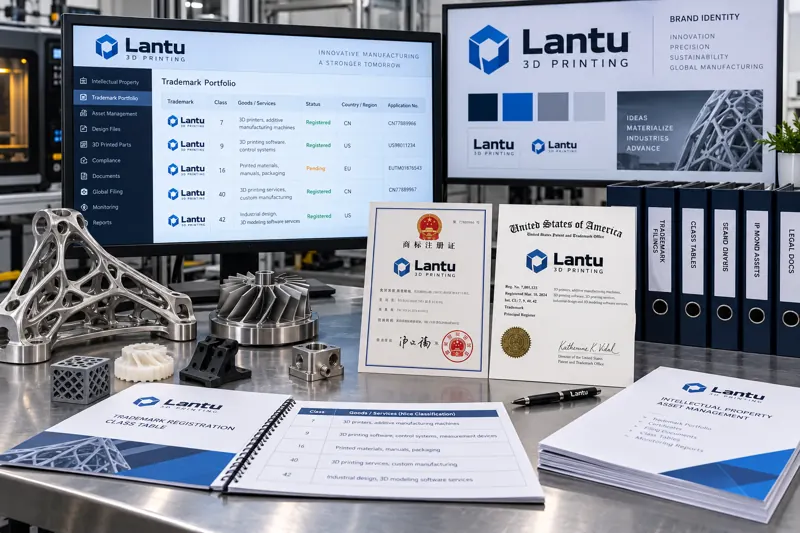
Markenschutz für Markenwerte im 3D-Druck: Gestaffelte Maßnahmen von der Klassenstrategie über Nutzungsnachweise bis zur Verletzungsüberwachung
Die Lieferkette von 3D-Druckdienstleistungen ist stark digitalisiert; ein Markenname kann nahezu kostenlos kopiert werden. Dieser Beitrag beschreibt einen umsetzbaren Schutzpfad für Marken und Markenzeichen von 3D-Druckunternehmen über sechs Schritte: Klassifizierung, Recherche vor der Anmeldung, Aufbewahrung von Nutzungsnachweisen, Lizenzierung von Druckinhalten, Verletzungsüberwachung und Registerverwaltung. Er erläutert die „3+2“-Klassenstrategie, halbjährliche Beweissicherung gegen den Verfall wegen dreijähriger Nichtbenutzung, die Prüfung der Markenberechtigung bei Kundendaten, ein dreistufiges Monitoring sowie abgestufte Maßnahmen von Plattformbeschwerden bis zu behördlichen und gerichtlichen Verfahren.
news
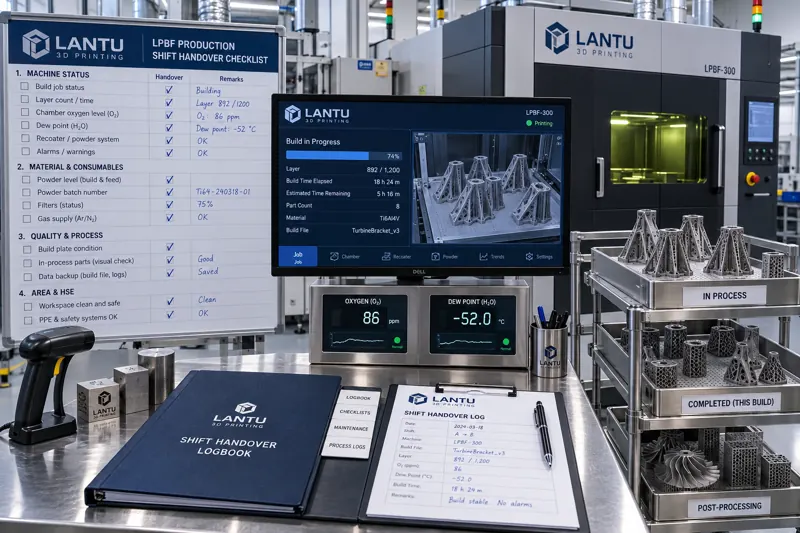
Schichtübergabe und Teammanagement in 3D-Druckwerkstätten: Standardisierte Arbeitsmethoden von der Statusübergabe bis zur schichtübergreifenden Konsistenz
3D-Druckaufträge erstrecken sich häufig über mehrere Schichten, und die Qualität der Schichtübergabe entscheidet unmittelbar über die Kontinuität laufender Bauteile und die Liefersicherheit. Dieser Artikel gliedert Übergabeinhalte in vier Kategorien – Anlagenstatus, laufende Aufträge, Abweichungen und offene Zusagen – und beschreibt ein Überlappungsfenster von 15 bis 20 Minuten, eine feste Kontrollroute, die Reihenfolge „erst Abweichungen, dann Aufträge“ sowie drei Kennzahlen: Vollständigkeitsquote der Übergabe, Anteil übergabebezogener Abweichungen und Differenz der Erstteil-Gutrate zwischen Schichten. So werden mündliche Absprachen zu nachvollziehbaren und bewertbaren Standardprozessen.

news
Entscheidungen zur Behandlung nicht konformer 3D-Druckteile: MRB-Closed-Loop von Fehlerklassifizierung über Nacharbeit bis Sonderfreigabe und Ausschuss
Nach der Erkennung eines Defekts an einem 3D-Druckteil entstehen die wesentlichen Kosten durch die anschließende Behandlungsentscheidung. Dieser Beitrag beschreibt einen umsetzbaren Closed-Loop: Fehler werden nach Schweregrad, Detektierbarkeit und Reparierbarkeit klassifiziert; die Nacharbeitsfähigkeit wird anhand von drei Fragen bewertet; die Grenzen einer Sonderfreigabe und die Anforderungen an die schriftliche Kundenfreigabe werden festgelegt; nach der Verschrottung wird der Eindämmungsumfang nach Bauauftrag und Pulvercharge definiert. Abschließend werden Einzelfälle über MRB-Reviews und Behandlungsregister in Prozessverbesserungen überführt.

news
Materialvollständigkeit und Bereitstellungsmanagement in der 3D-Druckwerkstatt: Engineering-Methoden von der Arbeitsauftragsprüfung bis zur Fehlteilreaktion
Lieferverzögerungen in 3D-Druckwerkstätten werden häufig fälschlich auf Kapazitäts- oder Prozessprobleme zurückgeführt. Tatsächlich entstehen viele Stillstände, weil Materialien zum geplanten Startzeitpunkt nicht vollständig verfügbar sind. Dieser Beitrag beschreibt Prüfchecklisten für vollständige Arbeitspakete je Auftrag, Kennzahlen und dreistufige Schwellenwerte, differenzierte Strategien für liniennahe Bestände, Mindeststandards für Behälter und Kennzeichnung, eine dreistufige Fehlteilreaktion sowie Schnittstellen zur Kapazitätsplanung und Chargenrückverfolgung.

news
Technisches Management des Inertgasverbrauchs im 3D-Druck: Von Reinheitskriterien und Leckageprüfung bis zur Berechnung des Gasverbrauchs je Bauteil
Der Inertgasverbrauch im Metall-3D-Druck wird häufig als vernachlässigbares Hilfsmaterial betrachtet, kann jedoch pro Baujob 80–150 m³ und Kosten von über 1.000 CNY erreichen. Dieser Beitrag gliedert den Verbrauch in Spülung, Gaswechsel, Pulverhandling und ungeplante Verluste, definiert drei Qualitätskriterien für Sauerstoffgehalt und Taupunkt und erläutert die Leckagequantifizierung mittels Druckhalteprüfung und Standby-Basisdurchfluss. Darüber hinaus zeigt er Berechnungsgrundlagen für den Gasverbrauch je Bauteil sowie Optimierungsansätze durch abgestufte Gasnutzung und die Bündelung von Baujobs.
news
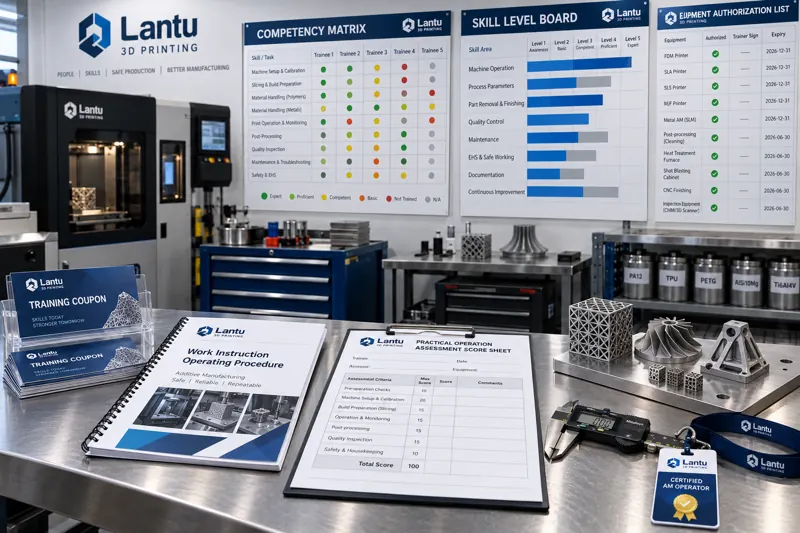
Bewertung der Wirksamkeit von Schulungen für 3D-Druck-Fachkräfte: Quantifizierter Regelkreis von Kirkpatrick-Stufen über Praxisprüfungen bis zur Zertifizierung
Ein abgeschlossener Schulungsplan bedeutet noch keine Kompetenzbildung. Dieser Beitrag zeigt einen engineering-orientierten Ansatz zur Bewertung von Schulungen für 3D-Druck-Fachkräfte: mit dem vierstufigen Kirkpatrick-Modell, zurechenbaren Basiskennzahlen wie Umrüstzeit, ungeplanter Stillstandszeit und Erstteilfreigaberate, arbeitsplatzbezogenen Praxisbewertungsbögen statt schriftlicher Tests, Stichproben zur Verhaltensbeobachtung sowie einer Verknüpfung von Kosten-Nutzen-Verhältnis, Zertifizierungsfreigaben und Auffrischungsintervallen mit der Produktionsplanung.
news
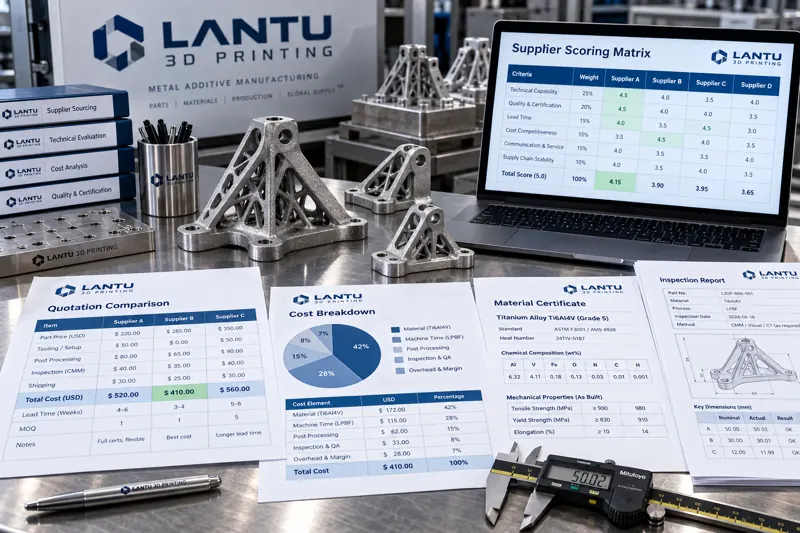
Preisvergleich und Lieferantennominierung in der 3D-Druck-Beschaffung: Von einheitlichen Angebotsgrundlagen bis zu verbindlichen Lieferantenklauseln
Drei Angebote für 3D-Druck weichen um 37 % voneinander ab; die Wahl des günstigsten Anbieters führt jedoch innerhalb von zwei Monaten zu Nacharbeit und Verzögerungen, die den Preisvorteil weit übersteigen. Dieser Beitrag analysiert versteckte Variablen wie Pulverchargen, Schichtdicke, Nachbearbeitung und Prüfmethoden und stellt ein Vorgehen zur Angebotsnormalisierung, Preisprüfung, Lieferantenbewertung sowie sechs zentrale Vertragsklauseln vor. So wird Beschaffung von einer Preisverhandlung zu einem Instrument des Risikomanagements.

news
Stichprobenprüfung und Entscheidungsregeln für die Validierung von 3D-Druckmustern: Von Stichprobengröße und AQL bis zur Freigabe oder Zurückweisung
Bei Kleinserien im 3D-Druck ist die vollständige Messung von Erstteil und Stichproben zeitaufwendig und oft nicht durch klare Entscheidungsregeln abgesichert. Dieser Beitrag stellt eine direkt umsetzbare Methode zur Stichprobenvalidierung vor: Stichprobengrößen nach Losgröße, verteilte Probenahme zur Abdeckung von Positionsunterschieden im Bauprozess, AQL- und Annahme-/Rückweisungszahlen (Ac, Re) nach Merkmalsklasse sowie vordefinierte Wege für Nachprüfung, Sonderfreigabe und Zurückweisung. Kritische Merkmale dürfen dabei nicht per Sonderfreigabe akzeptiert werden, damit Qualitätsentscheidungen konsistent und rückverfolgbar bleiben.

news
Substitutionsgrenzen zwischen 3D-Druck und konventioneller Fertigung: Mengen-Komplexitäts-Matrix, wirtschaftliche Losgrößen und quantitative Wechselkostenentscheidungen
Zwischen additiver und konventioneller Fertigung gibt es keine absolute Überlegenheit, sondern nur Randbedingungen. Dieser Artikel bietet einen praxisnahen Entscheidungsrahmen: zunächst Einordnung über eine Mengen-Komplexitäts-Matrix, dann präzise Berechnung der kritischen Losgröße mit N=F/(c2-c1), anschließend Einbezug versteckter Kosten für Datenrekonstruktion, Nachbearbeitung, Qualitätsvalidierung sowie Umstellung und Rückfalloptionen. Kleinserienversuche und Erstmusterprüfungen schließen den Regelkreis und machen Prozessentscheidungen kalkulierbar, reproduzierbar und auditierbar.
Hier starten
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.