
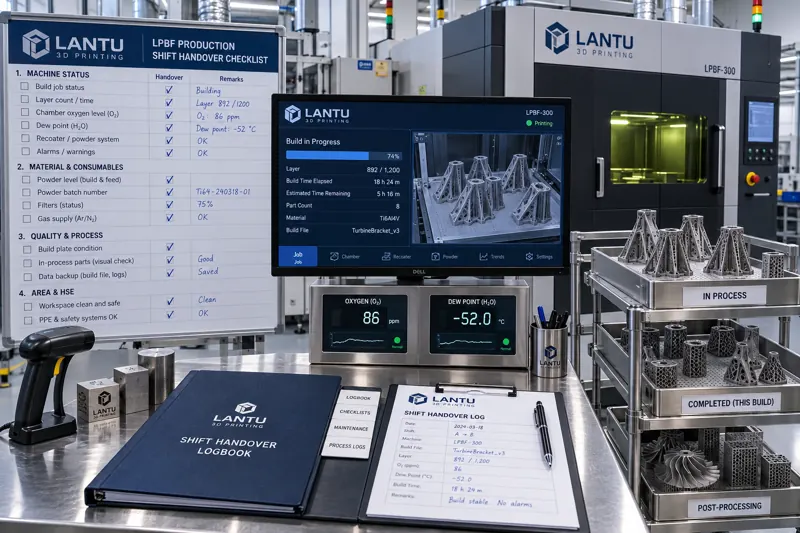
Введение: передача смены — наиболее недооцененный разрыв в производительности цеха 3D-печати
В цехе 3D-печати оборудование может непрерывно работать более десяти часов, а одно задание на построение нередко охватывает две или даже три смены. Дневная смена наносит порошок, инициирует процесс и запускает печать; ночная контролирует расплавленную ванну и содержание кислорода; утренняя смена следующего дня выполняет распаковку порошка, резку и передает детали на контроль. Сам процесс непрерывен, но персонал меняется. Возможность выпустить данную партию в срок зачастую определяется не параметрами оборудования, а качеством передачи в течение нескольких минут между тремя сменами.
Многие производственные проблемы имеют один источник: информация, известная предыдущей смене, неизвестна следующей. Защитная линза уже близка к порогу аварийного предупреждения, но это не зафиксировано; на седьмой детали определенной платформы наблюдалось шарообразование, но об этом лишь вскользь сказали устно; сито для рекуперированного порошка еще не очищено; две детали, срочно добавленные заказчиком, не внесены в очередь. Если такая информация существует только в памяти оператора, фактически ее не существует. Когда следующая смена ее обнаружит, обычно уже будет забракована вся сборка или сорван срок поставки.
1. Что именно следует передавать при смене: разделение неявной информации на четыре категории статуса
Эффективная передача смены — это не просто несколько слов, а структурирование текущего производственного состояния. Для цеха 3D-печати передаваемую информацию можно разделить на четыре категории.
Первая категория — состояние оборудования. Она включает текущий режим работы установки (печать, ожидание, распаковка порошка, обслуживание), накопленную наработку лазера и время калибровки мощности, коэффициент пропускания либо дату замены защитной линзы, текущие показания содержания кислорода и точки росы, температуру циркуляционной воды и перепад давления на фильтре, а также время использования ракеля. Это не бинарная оценка «норма/не норма», а численные показатели с динамикой. Фраза «оборудование работает нормально» лишает следующую смену основы для оценки.
Вторая категория — статус незавершенных заданий. Для каждого выполняемого задания на построение должны передаваться: номер задания, используемая установка, количество напечатанных и оставшихся слоев, ожидаемое время завершения, наличие остановки и возобновления печати, номер партии порошка и число циклов его повторного использования, а также маршрут постобработки (снятие напряжений отжигом, электроэрозионная резка, горячее изостатическое прессование). Цикл 3D-печати длительный, поэтому переход задания между сменами является нормой, а информация о ходе выполнения должна быть количественно определена.
Третья категория — отклонения и несоответствия. Все отклонения текущей смены — коды аварий, длительность остановок, принятые меры, влияние на незавершенные детали и необходимость привлечения службы качества — должны фиксироваться по отдельности. Особенно это относится к отклонениям, которые «кажется, позволяют продолжить работу»: незначительной деформации между слоями, локальной неравномерности порошкового слоя, кратковременному превышению содержания кислорода с последующим возвратом к норме. Такие отклонения не всегда вызывают немедленную остановку, но напрямую влияют на металлургическое качество конечной детали.
Четвертая категория — незавершенные действия и обязательства. К ней относятся: на какой операции находятся детали, отгружаемые завтра; время вступления в силу технических изменений, срочно внесенных заказчиком; материалы, требующие пополнения; партии, ожидающие разрешения отдела контроля качества. Только эти четыре категории вместе формируют полный пакет передачи смены.
2. Почему устная передача смены неизбежно дает сбои
Многие цеха полагаются на краткое обсуждение перед сменой. Проблема устной передачи не в отношении сотрудников, а в ее структуре. Во-первых, в условиях высокой нагрузки человеческая память сохраняет информацию выборочно, и детали отклонений теряются первыми. Во-вторых, устное сообщение часто не содержит численных данных, поэтому инженер принимающей смены не может оценить тенденцию. В-третьих, устную информацию невозможно проследить: при последующем разборе нельзя установить, «было ли это вообще сказано».
Еще более скрытый риск — размывание ответственности. Если две смены по-разному понимают фразу вроде «этот порошок пока можно использовать», при прослеживаемости качества неизбежно возникает спор: порошок был разрешен к использованию или ожидал просеивания? Письменная запись передачи превращает формулировку «до каких условий использование разрешено» в проверяемое требование, и спор исчезает. Для деталей, подлежащих аудиту заказчика или требованиям прослеживаемости, запись передачи смены сама является частью доказательной базы процесса.
3. Стандартная операция передачи смены: время, место и последовательность
Чтобы превратить передачу смены в стандартную операцию, необходимо четко определить три аспекта.
Временное окно: рекомендуется установить период пересечения смен длительностью от 15 до 20 минут, в течение которого передающая и принимающая стороны присутствуют одновременно. При меньшей продолжительности невозможно завершить обход оборудования; при большей возрастают затраты на персонал. Период пересечения необходим, поскольку многие состояния нужно подтверждать непосредственно у оборудования, а не только по документам.
Место и маршрут: передача должна выполняться по фиксированному маршруту: сначала проверяются очередь заданий и история аварий на главном экране управления, затем поочередно подтверждаются рабочее состояние установок и остатки расходных материалов, после чего в зоне временного хранения незавершенной продукции сверяются фактические изделия и маркировка. Ценность фиксированного маршрута состоит в независимости от личных привычек: каждая смена проверяет все в одной последовательности, что существенно снижает вероятность пропусков.
Последовательность и подписи: сначала передаются отклонения, затем задания, и в конце — незавершенные действия. Причина в том, что отклонения имеют наивысший приоритет: если времени недостаточно, сокращать следует обсуждение обычных задач, а не отклонений. После завершения передачи обе стороны ставят подписи; передающая сторона может покинуть рабочее место только после подтверждения принимающей стороной, что информация получена и понята. Подпись — не формальность, а фиксация момента перехода ответственности.
4. Межсменная согласованность: параметры, критерии и рабочие привычки
Передача смены обеспечивает не только непрерывность информации, но и согласованность выполнения работ. Если при обработке одной и той же детали дневная и ночная смены используют разную интенсивность удаления поддержек, разную последовательность шлифования или разные критерии оценки поверхности, стабильность конечной поставки будет колебаться. Заказчик видит не то, «какая смена изготовила деталь», а то, «насколько стабильна данная партия».
Решение заключается в количественном определении критериев и их закреплении в рабочих инструкциях: допустимой высоте остатков поддержек, последовательности зернистости абразивов, номерах эталонных образцов шероховатости поверхности, допустимом объеме ручной доработки. При передаче смены необходимо подтвердить, выполняла ли предыдущая смена работы по единым критериям и не было ли случаев, когда параметры «незначительно корректировались на основе опыта». Любое отклонение от стандартных параметров должно сопровождаться записью причины и результата; иначе следующая смена не сможет определить, является ли это эффективной оптимизацией или началом отклонения.
5. Количественное управление передачей смены: от записей к показателям
Записи о передаче смены имеют ценность только тогда, когда они используются. Рекомендуется извлекать из них три показателя для анализа динамики.
Полнота передачи: выборочно проверяйте долю заполнения обязательных полей в записях передачи: показаний оборудования, хода незавершенных заданий, пунктов отклонений и незавершенных действий. Целевое значение — не менее 98%. Пункт с наибольшим числом пропусков должен стать приоритетной темой следующего обучения.
Доля отклонений, связанных с передачей смены: рассчитывайте долю отклонений текущей смены, которые существовали еще в предыдущую смену, но не были зафиксированы. Снижение этого показателя свидетельствует о повышении качества передачи; отсутствие долгосрочного снижения означает разрыв между ведением записей и фактическим исполнением.
Разница в выходе годных первых изделий между сменами: сопоставляйте результаты контроля первых изделий одного задания после его продолжения разными сменами. Слишком большая разница обычно указывает на несогласованность параметров или рабочих критериев, а не на проблему оборудования.
Эти три показателя не требуют дополнительных инвестиций: достаточно структурировать записи передачи смены и ежемесячно подводить итоги. Их ценность в том, что они превращают субъективное ощущение «хорошо или плохо передается смена» в обсуждаемые цифры.
6. Типичные ошибки и меры противодействия
Первая ошибка — превращение передачи смены в соревнование по заполнению форм: записи становятся все длиннее, но никто их не читает. Решение — ограничить число обязательных пунктов, как правило, не более 15, оставив остальные для дополнительных пояснений.
Вторая ошибка — уделять внимание передаче только после возникновения проблемы. В цехах с качественной передачей почти не бывает событий, вызванных именно сменной передачей, из-за чего инвестиции могут ошибочно восприниматься как бесполезные. В действительности это типичные превентивные вложения, отдача от которых проявляется в предотвращенных инцидентах.
Третья ошибка — пропускать передачу при ночном дежурстве одного сотрудника. Одиночная смена еще сильнее зависит от письменных записей, поскольку уточнить детали лично не у кого. В этом случае необходимо повысить детализацию записей, особенно по пунктам отклонений.
Заключение
Непрерывность работы цеха 3D-печати обеспечивается без потерь передаваемыми между сменами четырьмя категориями статуса: оборудованием, заданиями, отклонениями и незавершенными действиями. Если заменить устные указания структурированным перечнем, формулировку «нормально» — конкретными показаниями, а опытные суждения — количественными критериями, передача смены перестанет быть формальностью и станет реальным элементом обеспечения производительности. Для цехов, выполняющих малосерийные, многономенклатурные и длительные заказы, предельная отдача от этих трех мер часто выше, чем от приобретения еще одной установки.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.