
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de Conhecimento
Blueprint News
A lantu3D revisa espessura, estrutura, material, processo, quantidade e acabamento antes do orçamento.
01Guides
02Materiais
03Visão do cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
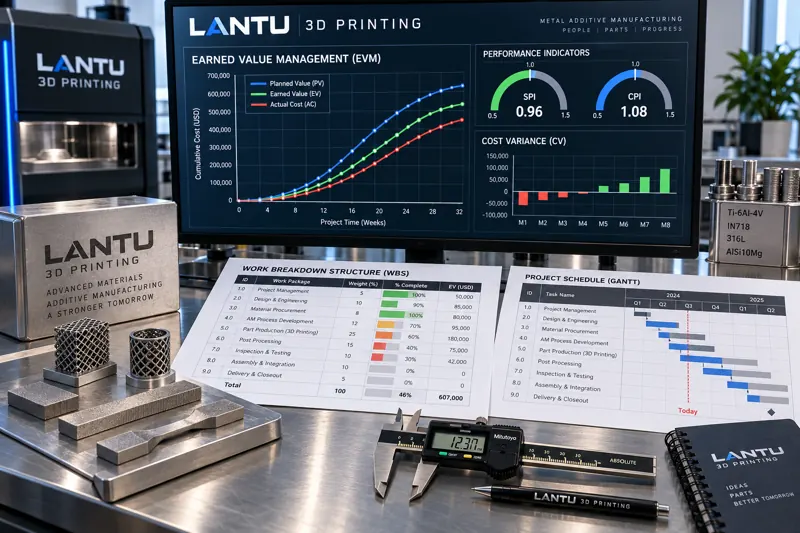
Gestão quantitativa de prazos e custos em projetos de impressão 3D: da análise de valor agregado SPI/CPI à estimativa de conclusão
Pedidos de impressão 3D são frequentemente descritos como “80% concluídos”, mas o progresso por camada não acompanha necessariamente a entrega real nem a ocorrência dos custos, causando simultaneamente atrasos e estouros orçamentários. Este artigo apresenta um caminho prático para implementar a Gestão de Valor Agregado (EVM) em oficinas de impressão: definir PV por pesos de pacotes de trabalho, definir EV por critérios verificáveis, consolidar AC com critérios uniformes, calcular SV/CV/SPI/CPI e projetar EAC e ETC. Por fim, vincula limites de alerta a ações de gestão concretas, criando uma base mensurável para compromissos de prazo e custo.
news
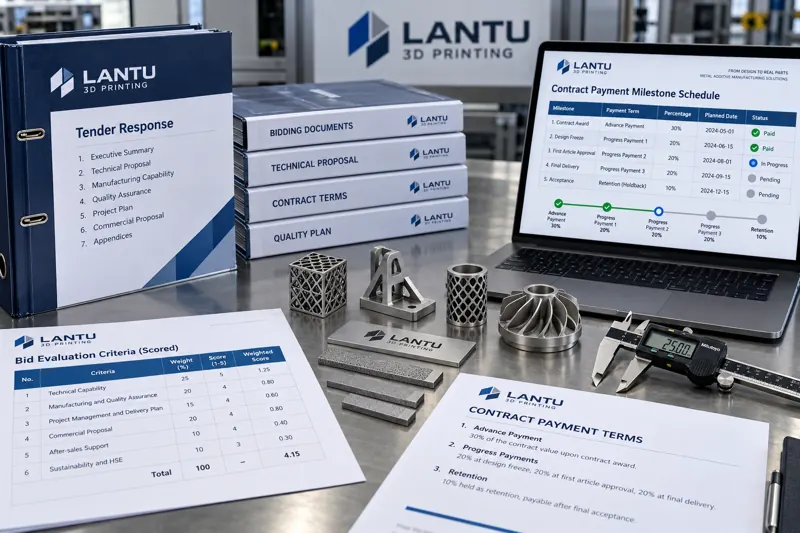
Resposta a licitações e gestão da execução contratual em projetos de impressão 3D: da análise dos critérios de pontuação ao controlo quantitativo dos marcos de pagamento
Os riscos dos projetos de fabrico aditivo frequentemente não estão na cotação, mas sim na resposta à licitação e na execução do contrato. Este artigo apresenta métodos quantitativos para matrizes de critérios de avaliação, tabelas de desvios técnicos, estruturas de pagamento por marcos, mecanismos de ordens de alteração e monitorização de contas a receber, ajudando as equipas a transformar cláusulas comerciais em processos de engenharia e a reduzir os riscos de financiamento antecipado e atrasos de pagamento.
news
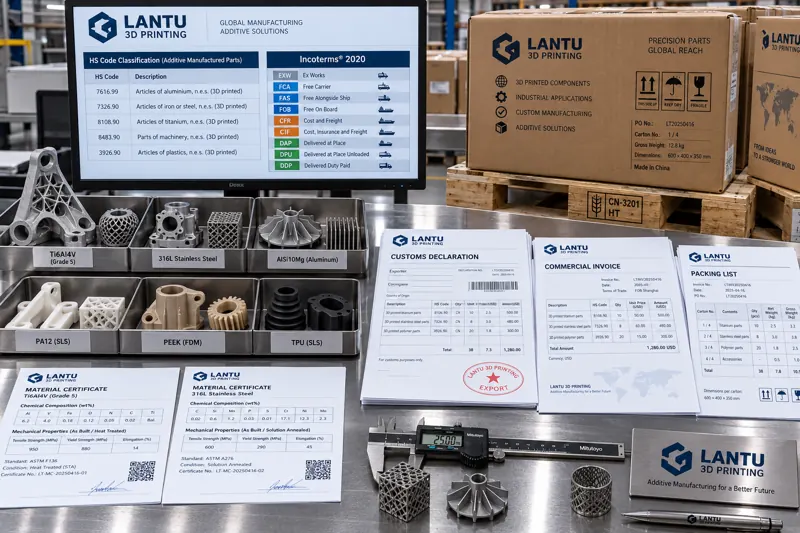
Engenharia documental para entrega transfronteiriça de peças impressas em 3D: métodos executáveis da classificação HS à validação de consistência
Ao exportar peças impressas em 3D, a retenção mais comum não decorre de falhas de qualidade, mas de divergências entre documentos e mercadorias: classificação HS e descrição contraditórias, dados de declaração incompletos, condições comerciais da fatura incompatíveis com o contrato e embalagens de madeira sem marcação conforme. Este artigo apresenta métodos para classificação, declaração por número de peça, validação entre contrato, fatura e packing list, conformidade de embalagem e tratamento de exceções.
news
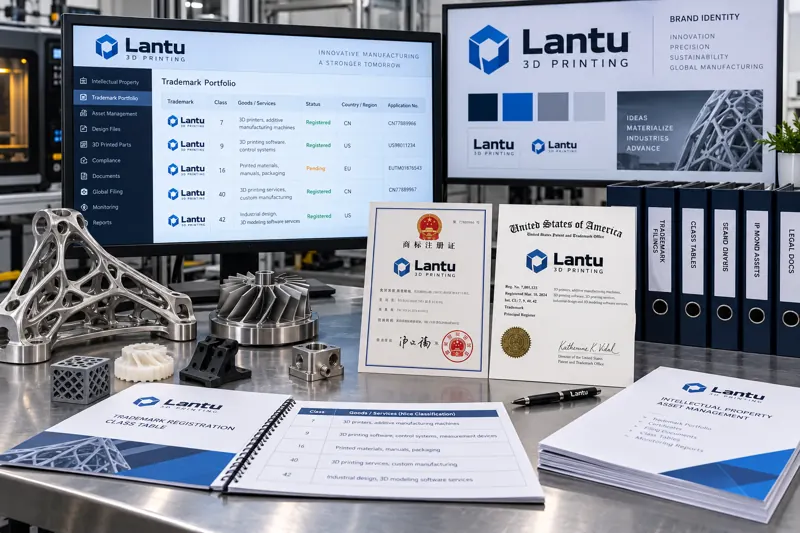
Proteção de marcas como ativo de marca na impressão 3D: classificação, provas de uso e resposta escalonada a infrações
A cadeia de entrega dos serviços de impressão 3D é altamente digitalizada, e o custo de copiar um nome após ele se tornar visível é quase zero. Este artigo apresenta um roteiro prático para empresas de impressão 3D protegerem suas marcas: definição de classes, pesquisa pré-registro, preservação de provas de uso, autorização para conteúdos impressos, monitoramento de infrações e gestão de registros.
news
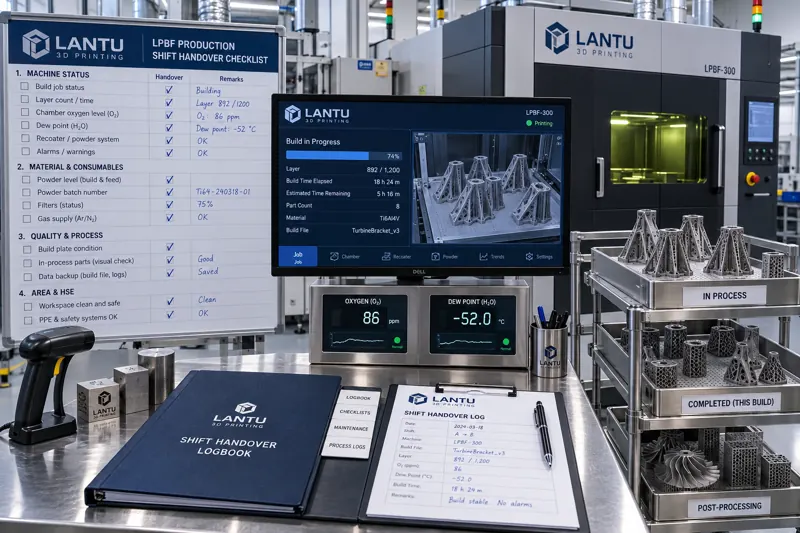
Passagem de turno e gestão de equipes em oficinas de impressão 3D: procedimento padrão da transferência de estado à consistência entre turnos
As tarefas de fabricação por impressão 3D frequentemente atravessam vários turnos, e a qualidade da passagem de turno determina diretamente a continuidade das peças em processo e a estabilidade das entregas. Este artigo divide o conteúdo da passagem em quatro categorias — estado do equipamento, tarefas em processo, anomalias e desvios, e pendências e compromissos — e apresenta uma sobreposição de 15 a 20 minutos, uma rota fixa de inspeção, uma sequência que prioriza anomalias antes das tarefas e três indicadores quantitativos: taxa de completude da passagem, proporção de anomalias relacionadas à passagem e diferença na taxa de aprovação da primeira peça entre turnos.

news
Decisões de disposição de peças não conformes em impressão 3D: método de ciclo fechado de MRB, da classificação de defeitos à viabilidade de reparo, concessão e sucateamento
Após a detecção de um defeito em uma peça impressa em 3D, o maior custo está na decisão de disposição subsequente. Este artigo apresenta um método prático de ciclo fechado: classificar defeitos por severidade, detectabilidade e reparabilidade; avaliar a viabilidade de reparo com base em três perguntas; definir os limites de lote e a exigência de aprovação escrita do cliente para aceitação sob concessão; estabelecer o escopo de contenção após o sucateamento por trabalho de impressão e lote de pó; e transformar casos individuais em insumos para melhoria de processo por meio de revisões de MRB e registros de disposição.

news
Gestão de kits de materiais e distribuição em oficinas de impressão 3D: métodos de engenharia da verificação de pacotes de trabalho ao estoque junto à linha e à resposta a faltas
Atrasos de entrega em oficinas de impressão 3D são frequentemente atribuídos de forma equivocada à capacidade ou aos processos, quando muitas paradas decorrem da falta de materiais completos no momento do início. Este artigo apresenta uma lista de verificação de completude por ordem de produção, métricas e três níveis de limiar, estratégias diferenciadas de estoque junto à linha, requisitos mínimos para recipientes e identificação de distribuição, um mecanismo de resposta em três níveis para faltas de material e interfaces com o planejamento de capacidade finita e a rastreabilidade por lote.

news
Controle de engenharia do consumo de gases inertes na impressão 3D: critérios de pureza, teste de estanqueidade e cálculo do consumo por peça
O consumo de gases inertes na impressão 3D de metais é frequentemente tratado como um insumo auxiliar irrelevante, mas pode atingir 80–150 m³ por ciclo e custar mais de mil yuans. Este artigo detalha purga, lavagem gasosa, manuseio de pó e perdas não planejadas; apresenta três critérios de qualidade para teor de oxigênio e ponto de orvalho, métodos de quantificação de vazamentos por teste de pressão e fluxo de base em espera, além de métricas de consumo por peça e estratégias como uso escalonado de gás e consolidação de trabalhos no mesmo ciclo.
news
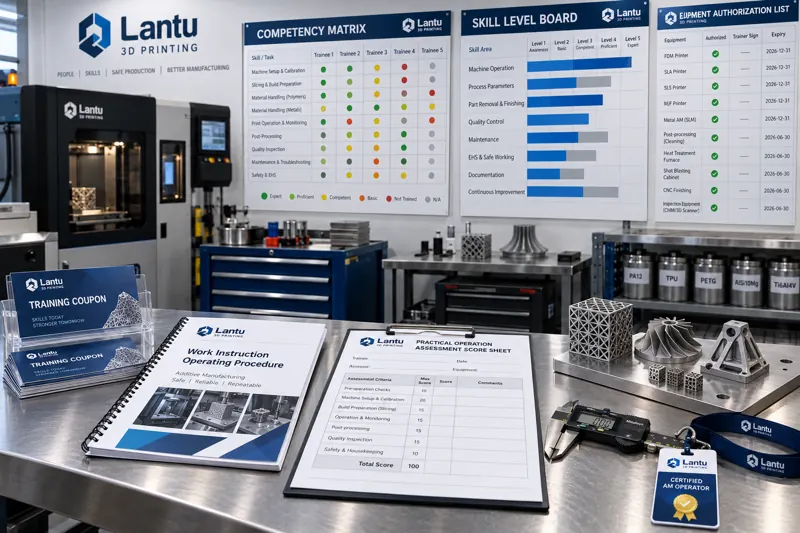
Avaliação da eficácia da formação em impressão 3D: do modelo Kirkpatrick à certificação para o posto de trabalho
Concluir o calendário de formação não significa que a competência foi adquirida. Este artigo apresenta um método de engenharia para avaliar a eficácia da formação de profissionais de impressão 3D: utilizar os quatro níveis de Kirkpatrick, definir indicadores de referência atribuíveis — como tempo de mudança, paragens não planeadas e aprovação à primeira da primeira peça —, substituir provas escritas por avaliações práticas no posto, validar a consolidação por observação comportamental por amostragem e, por fim, decidir a continuidade dos cursos com base no retorno do investimento e integrar os resultados no planeamento da produção através de certificação, autorização e ciclos de reciclagem.
news
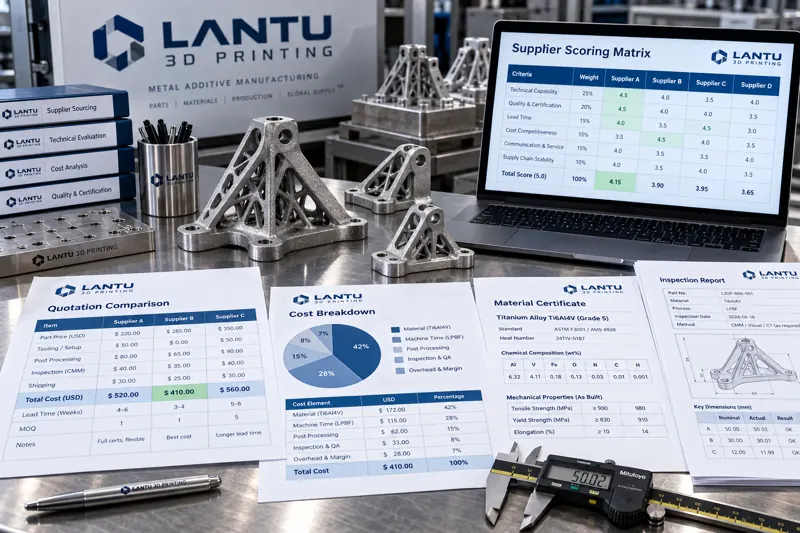
Comparação de preços e seleção de fornecedores em impressão 3D: da normalização de cotações às cláusulas contratuais
Três cotações de impressão 3D diferem em 37%; escolher a menor resultou, em dois meses, em custos de retrabalho e atrasos muito superiores à diferença de preço. Este artigo analisa variáveis ocultas, como lote de pó, espessura de camada, pós-processamento e métodos de inspeção, e apresenta normalização de cotações, referências de validação de preços, modelo de pontuação para seleção e seis cláusulas contratuais essenciais.

news
Inspeção por amostragem e métodos de aceitação para validação de amostras impressas em 3D: do tamanho da amostra e AQL às regras de liberação e rejeição
Em entregas de impressão 3D de pequenos lotes, medir integralmente a primeira peça e todas as peças amostradas consome tempo e não fornece regras claras de decisão. Este artigo apresenta um método de validação por amostragem aplicável na prática: determinar o tamanho da amostra conforme o lote e utilizar amostragem distribuída para cobrir variações de posição de impressão; definir AQL e planos de aceitação (Ac, Re) por classificação de características; e prever três rotas para não conformidades — reinspeção, concessão e rejeição —, deixando claro que características críticas não podem ser objeto de concessão. Assim, as conclusões de qualidade tornam-se consistentes e rastreáveis.

news
Limites de substituição entre impressão 3D e fabrico tradicional: matriz quantidade-complexidade, lote económico crítico e decisão quantitativa dos custos de transição
Não existe superioridade absoluta entre o fabrico aditivo e o fabrico tradicional, apenas condições-limite. Este artigo apresenta uma estrutura prática para decidir: primeiro, localizar o caso numa matriz quantidade-complexidade; depois, calcular com precisão o lote crítico através de N=F/(c2-c1); em seguida, incluir numa única tabela os custos ocultos de reconstrução de dados, pós-processamento, validação da qualidade e reversão da transição; por fim, corrigir os parâmetros através de protótipos em pequena série e qualificação da primeira peça. Assim, a decisão sobre a rota de fabrico passa da experiência para um processo calculável, reproduzível e auditável.
Comece por aqui
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.