
Introdução: os requisitos não devem apenas ser listados, mas priorizados
Na comunicação inicial de projetos de impressão 3D, a dificuldade mais comum não é o cliente não conseguir explicar o que pretende, mas sim tratarmos cada frase dita pelo cliente como um requisito de igual importância. Numa proposta podem coexistir precisão dimensional de ±0,05 mm, rugosidade superficial Ra 1,6, prazo de entrega de 5 dias, redução de 15% no preço unitário e substituição do material por liga de titânio. Estes itens surgem lado a lado, sem indicar a importância real de cada um nem o custo de abdicar dele. Como resultado, a equipa de engenharia procura equilibrá-los segundo o seu próprio entendimento, e o cliente só descobre na aceitação que o requisito mais importante não foi priorizado. O verdadeiro desafio da gestão de requisitos é traduzir “o que o cliente disse” em “pelo que o cliente está disposto a pagar e que compromissos aceita”, e essa tradução exige ferramentas quantitativas de priorização, não apenas experiência e julgamento pontual.
I. Porque é que a priorização de requisitos perde o foco
A perda de foco nos requisitos tem três origens típicas. A primeira é a distorção ao nível da formulação: o cliente descreve os requisitos em linguagem de resultados (tem de encaixar, tem de ter um aspeto refinado, tem de ser durável), enquanto a engenharia os recebe em linguagem de parâmetros (tolerância, rugosidade, vida à fadiga). Sem uma tabela de correspondência entre ambos, os pesos relativos são silenciosamente anulados durante a conversão. A segunda é o conflito de perspetivas: as compras concentram-se no preço unitário, o projeto na precisão e a montagem no ajustamento; o peso do mesmo requisito varia totalmente entre departamentos, e quem fala por último recebe temporariamente a prioridade máxima. A terceira é a ausência de restrições: qualquer requisito existe dentro do triângulo formado por prazo, custo e viabilidade do processo; discutir prioridades sem considerar essas restrições conduz inevitavelmente a distorções. Num processo LPBF, melhorar a rugosidade superficial de Ra 6,3 para Ra 1,6 geralmente exige jateamento, acabamento vibratório ou até maquinação, podendo aumentar o custo unitário em mais de 30% e prolongar o prazo em 2 a 3 dias. Se a principal necessidade do cliente for receber uma peça de validação de montagem em três dias, este requisito de acabamento superficial deve ser rebaixado a opção.
II. Modelo Kano: primeiro, dividir os requisitos em três categorias
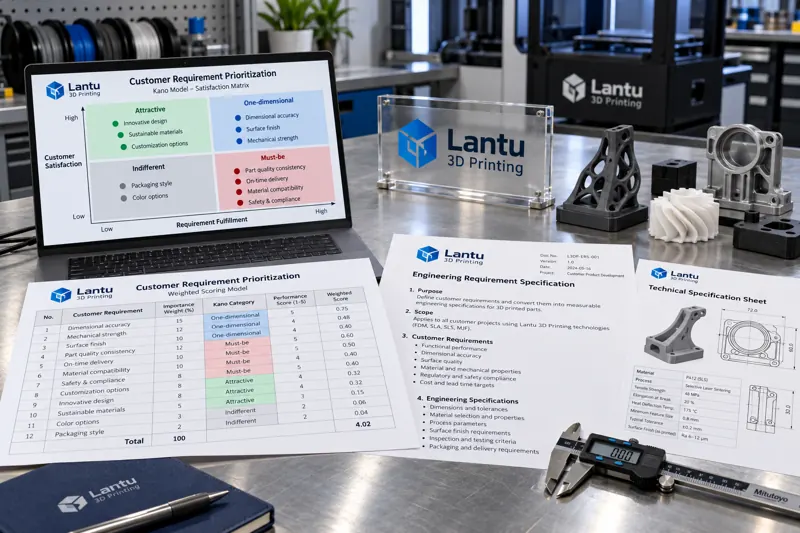
O modelo Kano qualifica os requisitos em duas dimensões: o eixo horizontal representa o grau de satisfação do requisito e o eixo vertical representa a satisfação do cliente. Em três curvas distintas, os requisitos são divididos em três categorias. Os requisitos básicos são itens em que “cumprir não acrescenta satisfação, mas falhar gera forte insatisfação”, como as dimensões dos furos de montagem de peças impressas em 3D, as tolerâncias de superfícies de acoplamento críticas e a consistência entre o grau do material e os seus certificados. Estes requisitos devem ser cumpridos incondicionalmente e não entram no conjunto de compromissos. Os requisitos de desempenho são itens lineares em que “quanto melhor forem cumpridos, maior será a satisfação”, como rugosidade superficial, prazo de entrega e preço unitário. A satisfação varia de forma aproximadamente linear com o nível de realização, sendo este o principal campo de competição na priorização. Os requisitos de encantamento são itens que, embora não solicitados, surpreendem positivamente quando fornecidos, como relatórios de inspeção por máquina de medição por coordenadas, vídeos de validação de montagem e fecho de moldes, ou pacotes de parâmetros reutilizáveis. O seu custo é reduzido, mas a perceção de valor é elevada, pelo que são adequados como elementos de diferenciação. O objetivo da classificação é claro: requisitos básicos não podem ser negociados, requisitos de desempenho devem ser pontuados e priorizados, e requisitos de encantamento servem para acrescentar valor a baixo custo.
III. Matriz de pontuação ponderada: avaliar os requisitos de desempenho
Para requisitos classificados como de desempenho, deve ser utilizada uma avaliação ponderada para estabelecer uma priorização quantitativa. Recomenda-se a utilização de cinco dimensões, com pontuação de 1 a 5 em cada uma: valor para o cliente (contributo do requisito para a função final de montagem ou utilização), dificuldade de implementação (dificuldade do processo e risco de rendimento; quanto maior a dificuldade, menor a pontuação), sensibilidade ao custo (aumento do custo unitário causado pela implementação), impacto no prazo (incremento nos dias de entrega) e verificabilidade (possibilidade de aceitação através de meios quantificáveis; quanto mais difícil for verificar, maior será o risco). Os coeficientes de ponderação devem ser definidos conforme o tipo de projeto: para projetos de peças de validação, recomendam-se valor para o cliente de 0,35, prazo de 0,30, custo de 0,15, dificuldade de 0,10 e verificabilidade de 0,10; para projetos de produção em série, recomendam-se valor para o cliente de 0,30, custo de 0,30, verificabilidade de 0,20, dificuldade de 0,10 e prazo de 0,10. Calcula-se a pontuação ponderada total de cada requisito e ordena-se por ordem decrescente. Os primeiros 30% são definidos como itens a garantir, os 50% intermédios como itens de otimização e os últimos 20% como itens negociáveis. A pontuação deve ser realizada conjuntamente por representantes do cliente e da engenharia: ambas as partes pontuam de forma independente e utiliza-se a média; itens com divergência superior a 1,5 pontos devem ser revistos no momento. Este processo constitui, por si só, uma clarificação de requisitos de elevada qualidade.
IV. Dos resultados da priorização à especificação técnica
Após a priorização, os resultados devem ser formalizados numa especificação técnica; caso contrário, as conclusões serão diluídas nas comunicações posteriores. A especificação deve conter pelo menos quatro blocos: primeiro, a lista de requisitos e os resultados da classificação, identificando claramente os requisitos básicos, de desempenho e de encantamento; segundo, os indicadores quantitativos das características críticas e os métodos de aceitação, por exemplo, verificação de um furo φ8H7 com calibre passa/não passa, comparação da rugosidade Ra 3,2 com amostra-padrão ou inspeção por rugosímetro em três pontos, e ensaio de tração de amostras segundo GB/T por lote de forno para o material; terceiro, regras de concessão, definindo quais os indicadores que admitem desvios, as respetivas margens e as formas de compensação; quarto, cláusulas de controlo de alterações, estabelecendo mecanismos de reavaliação e ajuste de preço após alterações de requisitos. Depois de assinada por ambas as partes ou confirmada por e-mail, a especificação torna-se a única referência para a qualificação da primeira peça e a aprovação da produção em série. Dados práticos mostram que projetos com especificações quantitativas concluídas podem aumentar a taxa de aprovação à primeira da primeira peça em 20% a 35%, reduzindo significativamente retrabalho e custos de comunicação associados a disputas.
V. Lista de verificação para implementação
Cada revisão de requisitos deve seguir a seguinte sequência: primeiro, listar todas as solicitações originais sem eliminar itens; depois, realizar a classificação Kano de cada uma; em seguida, aplicar a pontuação ponderada de cinco dimensões e a priorização apenas aos itens de desempenho; posteriormente, incorporar os resultados na especificação técnica e definir os métodos de aceitação; por fim, identificar 2 a 3 requisitos de encantamento de baixo custo como elementos de valorização. A reunião de revisão deve ser limitada a 60 minutos, e o resultado deve ser uma tabela de priorização e um projeto de especificação, não apenas uma ata de discussão. É particularmente importante lembrar que a pontuação não é única: quando a rota de processo muda, por exemplo, de SLS para LPBF, quando o lote passa de 5 para 200 peças, ou quando o objeto de montagem do cliente muda, os coeficientes de ponderação devem ser recalculados e a priorização deve ser atualizada em conformidade.
Conclusão
O cerne da análise de requisitos do cliente não é recolher mais requisitos, mas estabelecer um mecanismo de priorização reproduzível. Ao utilizar o modelo Kano para dividir os requisitos em básicos, de desempenho e de encantamento, aplicar uma pontuação ponderada de cinco dimensões para ordenar os requisitos de desempenho e formalizar o resultado numa especificação técnica com métodos de aceitação, os requisitos deixam de ser um consenso verbal e passam a constituir uma base de engenharia. Em contextos de fabrico como a impressão 3D, que combinam múltiplos processos, materiais e tratamentos posteriores, o valor da priorização quantitativa não se limita a reduzir conflitos: permite aplicar orçamentos limitados de custo e prazo aos aspetos pelos quais os clientes realmente estão dispostos a pagar.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.