
Introdução: a passagem de turno é o ponto de ruptura de capacidade mais negligenciado em oficinas de impressão 3D
Em uma oficina de impressão 3D, os equipamentos podem operar continuamente por mais de dez horas, e uma tarefa de fabricação frequentemente se estende por dois ou até três turnos. O turno diurno espalha o pó, estabelece o arco e inicia a impressão; o turno noturno monitora a poça de fusão e o teor de oxigênio; na manhã seguinte, o turno seguinte realiza a remoção do pó, o corte e o envio para inspeção. A tarefa em si é contínua, mas as pessoas se revezam. O que realmente determina se aquele lote poderá ser concluído no prazo geralmente não são os parâmetros do equipamento, mas a qualidade da transferência realizada nos poucos minutos entre os três turnos.
Muitos problemas de chão de fábrica apontam para a mesma origem: informações conhecidas pelo turno anterior não são conhecidas pelo próximo. A lente de proteção já está próxima do limite de alarme, mas ninguém registrou; a sétima peça de determinada plataforma apresentou esferoidização, mas isso foi mencionado apenas verbalmente; a peneira do pó reciclado ainda não foi limpa; ou duas peças adicionais solicitadas pelo cliente não foram incluídas na fila. Quando essas informações existem apenas na memória de um operador, é como se não existissem. Quando o turno seguinte as descobre, normalmente um lote já foi perdido ou o prazo de entrega já atrasou.
I. O que exatamente deve ser transferido na passagem de turno: dividir informações implícitas em quatro categorias de estado
Uma passagem de turno eficaz não consiste em “dizer algumas coisas”, mas em estruturar os estados em operação. Para uma oficina de impressão 3D, as informações a transferir podem ser agrupadas em quatro categorias.
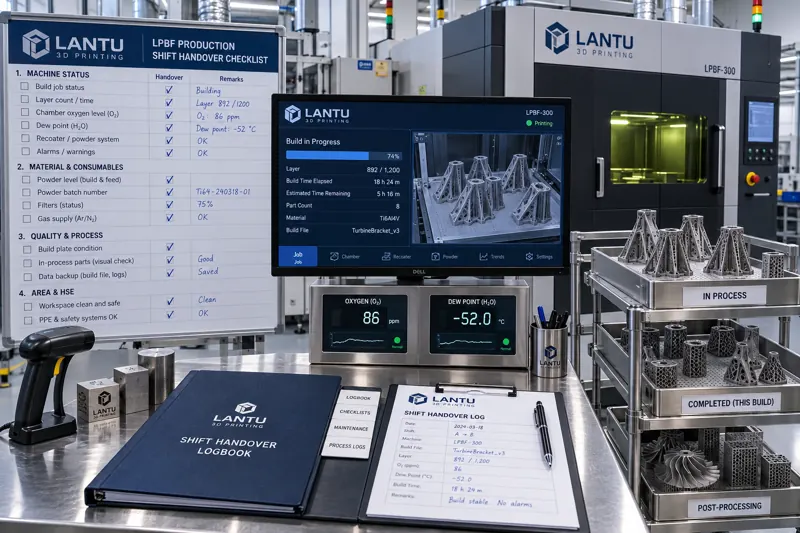
A primeira categoria é o estado do equipamento. Inclui o modo operacional atual do equipamento (em impressão, em espera, remoção de pó ou manutenção), horas acumuladas de funcionamento do laser e data da calibração de potência, transmitância ou data de substituição da lente de proteção, leituras atuais de teor de oxigênio e ponto de orvalho, temperatura da água de circulação e diferencial de pressão do filtro, além do tempo de uso da lâmina recoater. Esses parâmetros não são uma avaliação binária de “normal” ou “anormal”, mas tendências com valores numéricos. Dizer apenas que “o equipamento está normal” equivale a eliminar a base de decisão do próximo turno.
A segunda categoria é o estado das tarefas em processo. Para cada tarefa de fabricação em execução, devem ser transferidos: número da tarefa, equipamento utilizado, número de camadas já impressas e restantes, previsão de conclusão, ocorrência ou não de interrupção e retomada da impressão, número do lote de pó e número de reutilizações, além do destino de pós-processamento (alívio de tensões, corte por fio ou prensagem isostática a quente). Os ciclos de produção em impressão 3D são longos, e tarefas que atravessam turnos são comuns; por isso, as informações de progresso devem ser quantificáveis.
A terceira categoria são as anomalias e os desvios. Todas as anomalias ocorridas no turno — códigos de alarme, tempo de parada, medidas adotadas, impacto potencial sobre peças em processo e necessidade de envolvimento da qualidade — devem ser registradas individualmente. Isso é especialmente importante para anomalias que “aparentemente ainda permitem continuar”, como leve empenamento entre camadas, irregularidade localizada na camada de pó ou uma elevação temporária do teor de oxigênio que depois retorna ao normal. Esses desvios não interrompem imediatamente a máquina, mas podem afetar diretamente a qualidade metalúrgica da peça final.
A quarta categoria são as pendências e os compromissos. Incluem a etapa de processo das peças que devem ser enviadas no dia seguinte, a data de vigência de alterações técnicas urgentes solicitadas pelo cliente, materiais que precisam ser repostos e lotes que aguardam liberação da inspeção de qualidade. Juntas, essas quatro categorias constituem um pacote completo de passagem de turno.
II. Por que a passagem verbal de turno inevitavelmente falha
Muitas oficinas dependem de “falar rapidamente na reunião antes do turno”. O problema da passagem verbal não é a atitude, mas a estrutura. Primeiro, sob pressão, a memória humana retém informações de forma seletiva, e os detalhes das anomalias são os primeiros a se perder. Segundo, a comunicação oral não apresenta valores numéricos, impossibilitando que o engenheiro do turno seguinte avalie tendências. Terceiro, informações verbais não são rastreáveis, e uma análise posterior não consegue confirmar se algo “foi realmente informado”.
Um risco ainda mais sutil é a ambiguidade de responsabilidade. Quando dois turnos interpretam a mesma frase de maneiras diferentes, como “pode usar aquele lote de pó por enquanto”, surgem disputas durante a rastreabilidade da qualidade: o uso estava autorizado ou o pó aguardava peneiramento? Um registro escrito de passagem transforma “até que condição o uso é permitido” em uma cláusula verificável, e a controvérsia desaparece naturalmente. Para peças sujeitas a auditorias de clientes ou requisitos de rastreabilidade, o próprio registro de passagem de turno é parte da evidência do processo.
III. Procedimento padrão para a passagem de turno: tempo, local e sequência
Transformar a passagem de turno em um procedimento padrão exige definir claramente três aspectos.
Janela de tempo: recomenda-se estabelecer um período de sobreposição de 15 a 20 minutos, com os responsáveis pela entrega e pelo recebimento presentes simultaneamente. Um tempo menor não permite concluir a inspeção no local; um tempo maior eleva o custo de mão de obra. A sobreposição é necessária porque muitos estados devem ser confirmados diretamente no equipamento, e não apenas em documentos.
Local e rota: a passagem deve seguir uma rota fixa: primeiro, verificar a fila de tarefas e o histórico de alarmes na tela de controle principal; em seguida, confirmar equipamento por equipamento o estado operacional e o saldo de consumíveis; por fim, conferir as peças em processo e suas etiquetas na área de armazenamento temporário. O valor de uma rota fixa é não depender de hábitos individuais: todos os turnos verificam na mesma sequência, reduzindo significativamente a probabilidade de omissões.
Sequência e assinatura: primeiro são transferidas as anomalias, depois as tarefas e, por último, as pendências. A razão é que as anomalias têm a maior prioridade; se o tempo for insuficiente, devem ser reduzidas as pendências gerais, e não as informações sobre anomalias. Após a conclusão da passagem, ambas as partes assinam; o responsável pelo turno que recebe confirma que “recebeu e compreendeu” antes que o responsável pelo turno anterior possa deixar o posto. A assinatura não é uma formalidade: ela fixa o momento da transferência de responsabilidade.
IV. Consistência entre turnos: parâmetros, critérios de avaliação e hábitos operacionais
A passagem de turno não resolve apenas a continuidade das informações, mas também o problema da consistência. Se, para a mesma peça, o turno diurno e o noturno aplicarem intensidades diferentes na remoção de suportes, sequências distintas de lixamento ou critérios distintos de avaliação superficial, a consistência da entrega irá variar. O cliente não vê “qual turno produziu”, mas sim “se este lote é consistente”.
A solução é quantificar os critérios de avaliação e consolidá-los nas instruções de trabalho: altura residual permitida dos suportes, sequência de granulações de lixamento, número do corpo de prova de referência para rugosidade superficial e faixa permitida para retrabalho manual. Na passagem de turno, deve-se confirmar se o turno anterior executou o trabalho conforme os mesmos critérios e se houve situações em que “os parâmetros foram ajustados com base na experiência”. Qualquer ajuste que se desvie dos parâmetros padrão deve registrar sua razão e seu resultado; caso contrário, o turno seguinte não poderá determinar se foi uma otimização eficaz ou o início de um desvio.
V. Gestão quantitativa da passagem de turno: dos registros aos indicadores
Os registros de passagem de turno só têm valor quando são utilizados. Recomenda-se extrair três indicadores dos registros para acompanhamento de tendências.
Taxa de completude da passagem: verificar por amostragem a proporção de preenchimento dos campos obrigatórios nos registros de passagem — leituras do equipamento, progresso de tarefas em processo, itens de anomalia e pendências — com meta mínima de 98%. O item com mais lacunas deve ser o próximo foco de treinamento.
Proporção de anomalias relacionadas à passagem: calcular, entre as anomalias do turno, a proporção daquelas que já existiam no turno anterior, mas não foram registradas. A redução desse número indica melhoria da qualidade da passagem; se ele não diminuir ao longo do tempo, isso indica desconexão entre os registros e a execução real.
Diferença na taxa de aprovação da primeira peça entre turnos: comparar os resultados da inspeção da primeira peça de uma mesma tarefa após sua continuidade em diferentes turnos. Uma diferença excessiva normalmente aponta para inconsistência de parâmetros ou de critérios operacionais, e não para um problema do equipamento.
Esses três indicadores não exigem investimento adicional: basta estruturar os registros de passagem de turno e consolidá-los uma vez por mês. Seu valor está em transformar a avaliação subjetiva de “a passagem de turno foi bem feita?” em números que podem ser discutidos.
VI. Erros comuns e medidas de resposta
O primeiro erro é transformar a passagem de turno em uma competição de preenchimento de formulários: os registros ficam cada vez mais longos, mas ninguém os consulta. A resposta é limitar o número de campos obrigatórios, normalmente a no máximo 15, mantendo os demais como observações complementares.
O segundo erro é valorizar a passagem de turno apenas quando ocorre um problema. Oficinas com boa qualidade de passagem quase não têm eventos causados “pela passagem”, o que pode levar as pessoas a considerar o investimento um desperdício. Na realidade, trata-se de um investimento preventivo típico, cujo retorno se manifesta nos incidentes que não aconteceram.
O terceiro erro é omitir a passagem quando há apenas um operador no turno noturno. Turnos com um único operador dependem ainda mais de registros escritos, pois não há ninguém a quem perguntar pessoalmente. Nessa situação, o nível de detalhe do registro deve ser ampliado, especialmente para os itens de anomalia.
Conclusão
A continuidade de uma oficina de impressão 3D depende da transferência sem perdas, entre turnos, de quatro categorias de estado: equipamentos, tarefas, anomalias e pendências. Ao substituir orientações verbais por listas estruturadas, “normal” por leituras específicas e julgamentos baseados na experiência por critérios quantificados, a passagem de turno deixa de ser uma formalidade e se torna um verdadeiro elemento de garantia da capacidade produtiva. Para oficinas que atendem tarefas de pequenos lotes, alta variedade e ciclos longos, o ganho marginal dessas três medidas frequentemente supera o de adicionar mais um equipamento.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.