
บทนำ: การส่งมอบงานระหว่างกะคือจุดสะดุดของกำลังการผลิตที่มักถูกมองข้ามมากที่สุดในเวิร์กช็อปการพิมพ์ 3 มิติ
ในเวิร์กช็อปการพิมพ์ 3 มิติ เครื่องจักรสามารถทำงานต่อเนื่องได้นานกว่าสิบชั่วโมง และงานขึ้นรูปหนึ่งงานมักข้ามสองหรือแม้แต่สามกะ กะกลางวันปูผง เริ่มอาร์ก และเริ่มพิมพ์ กะกลางคืนเฝ้าติดตามบ่อหลอมและปริมาณออกซิเจน ส่วนกะเช้าของวันถัดไปทำการกำจัดผง ตัดชิ้นงาน และส่งตรวจ งานนั้นต่อเนื่อง แต่บุคลากรหมุนเวียน สิ่งที่ตัดสินว่าชิ้นงานล็อตนี้จะเสร็จตามกำหนดหรือไม่ มักไม่ใช่พารามิเตอร์ของเครื่องจักร แต่เป็นคุณภาพของการถ่ายโอนงานในช่วงไม่กี่นาทีระหว่างทั้งสามกะ
ปัญหาหน้างานจำนวนมากมีต้นตอมาจากเรื่องเดียวกัน: ข้อมูลที่กะก่อนหน้าทราบ แต่กะถัดไปไม่ทราบ เลนส์ป้องกันใกล้ถึงระดับแจ้งเตือนแล้วแต่ไม่มีการบันทึก ชิ้นที่ 7 ของแท่นพิมพ์หนึ่งเคยเกิดการจับตัวเป็นเม็ดแต่มีเพียงการบอกปากเปล่า ตะแกรงร่อนผงรีไซเคิลยังไม่ได้ทำความสะอาด หรือชิ้นงานเพิ่มด่วนจากลูกค้ายังไม่ได้จัดเข้าคิว ข้อมูลเหล่านี้ หากมีอยู่เพียงในความทรงจำของผู้ปฏิบัติงานคนหนึ่ง ก็เท่ากับไม่มีอยู่จริง เมื่อกะถัดไปค้นพบ มักเป็นหลังจากที่ชิ้นงานทั้งรอบต้องทิ้งหรือกำหนดส่งล่าช้าไปแล้ว
1. ต้องส่งมอบอะไรระหว่างกะ: แยกข้อมูลแฝงออกเป็นสถานะ 4 ประเภท
การส่งมอบงานที่มีประสิทธิผลไม่ใช่แค่ “พูดกันสองสามประโยค” แต่คือการจัดโครงสร้างสถานะระหว่างการดำเนินงาน สำหรับเวิร์กช็อปการพิมพ์ 3 มิติ ข้อมูลที่ต้องส่งมอบสามารถแบ่งได้เป็น 4 ประเภท
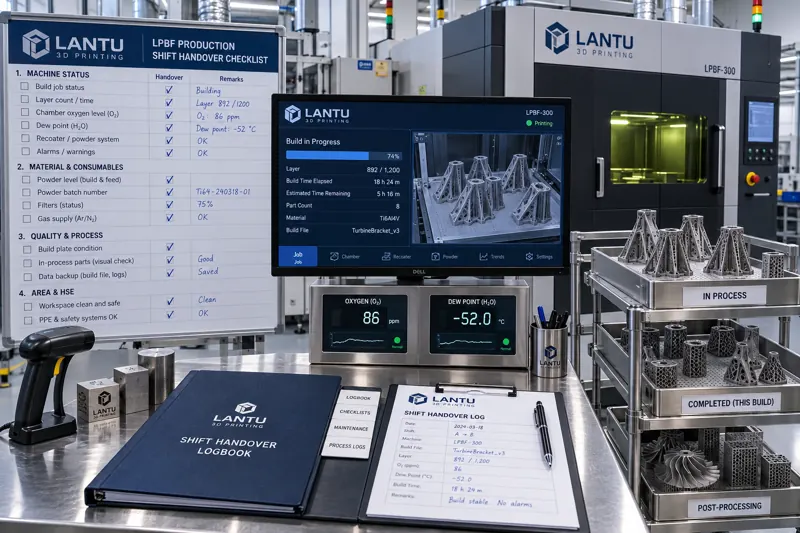
ประเภทแรกคือสถานะเครื่องจักร ซึ่งรวมถึงโหมดการทำงานปัจจุบันของเครื่อง (กำลังพิมพ์ สแตนด์บาย กำจัดผง หรือบำรุงรักษา) ชั่วโมงการทำงานสะสมของเลเซอร์และเวลาสอบเทียบกำลังล่าสุด ค่าการส่งผ่านแสงหรือเวลาการเปลี่ยนเลนส์ป้องกัน ค่าปริมาณออกซิเจนและจุดน้ำค้างปัจจุบัน อุณหภูมิน้ำหมุนเวียนและความดันต่างของไส้กรอง รวมถึงชั่วโมงการใช้งานของใบปาด ค่าเหล่านี้ไม่ใช่การตัดสินแบบสองค่าเพียงว่า “ปกติหรือไม่” แต่เป็นแนวโน้มที่มีตัวเลขประกอบ การบอกเพียงว่า “เครื่องปกติ” เท่ากับตัดข้อมูลสำหรับการตัดสินใจของกะถัดไปออกไป
ประเภทที่สองคือสถานะงานระหว่างผลิต สำหรับงานขึ้นรูปที่กำลังดำเนินการแต่ละงาน ควรส่งมอบข้อมูล ได้แก่ หมายเลขงาน เครื่องจักรที่ใช้งาน จำนวนชั้นที่พิมพ์แล้วและจำนวนชั้นคงเหลือ เวลาที่คาดว่าจะเสร็จสิ้น มีการหยุดและพิมพ์ต่อหรือไม่ หมายเลขล็อตผงและจำนวนครั้งที่นำกลับมาใช้ ทิศทางของกระบวนการหลังการพิมพ์ เช่น การอบคลายความเค้น การตัดด้วยลวด หรือการอัดร้อนแบบไอโซสแตติก งานพิมพ์ 3 มิติมีรอบเวลานาน การข้ามกะเป็นเรื่องปกติ ดังนั้นข้อมูลความก้าวหน้าต้องวัดเชิงปริมาณได้
ประเภทที่สามคือความผิดปกติและความเบี่ยงเบน ความผิดปกติทั้งหมดที่เกิดขึ้นในกะนั้น ไม่ว่าจะเป็นรหัสแจ้งเตือน ระยะเวลาหยุดเครื่อง มาตรการแก้ไข ผลกระทบต่อชิ้นงานระหว่างผลิต และความจำเป็นต้องให้ฝ่ายคุณภาพเข้ามาดำเนินการ ต้องมีการบันทึกเป็นรายการ โดยเฉพาะความผิดปกติที่ “ดูเหมือนยังทำต่อได้” เช่น การโก่งงอระหว่างชั้นเล็กน้อย ความไม่สม่ำเสมอเฉพาะจุดของชั้นผง หรือปริมาณออกซิเจนเกินเกณฑ์ชั่วคราวแล้วลดลง ความเบี่ยงเบนเหล่านี้อาจไม่ทำให้เครื่องหยุดทันที แต่ส่งผลโดยตรงต่อคุณภาพทางโลหะวิทยาของชิ้นงานสุดท้าย
ประเภทที่สี่คืองานค้างและข้อผูกพัน เช่น ชิ้นงานที่จะต้องจัดส่งในวันถัดไปอยู่ในขั้นตอนใด เวลาที่สถานะทางเทคนิคจากการเปลี่ยนแปลงเร่งด่วนของลูกค้ามีผล วัสดุที่ต้องเติม และล็อตที่รอการอนุมัติปล่อยผ่านจากฝ่ายตรวจสอบคุณภาพ ข้อมูลทั้งสี่ประเภทนี้รวมกันจึงเป็นชุดข้อมูลการส่งมอบงานระหว่างกะที่สมบูรณ์
2. เหตุใดการส่งมอบด้วยวาจาจึงล้มเหลวอย่างหลีกเลี่ยงไม่ได้
เวิร์กช็อปหลายแห่งพึ่งพาการ “แจ้งกันในประชุมก่อนเริ่มกะ” ปัญหาของการส่งมอบด้วยวาจาไม่ได้อยู่ที่ทัศนคติ แต่อยู่ที่โครงสร้าง ประการแรก ในสถานการณ์ที่มีความกดดัน ความจำของมนุษย์จะเก็บข้อมูลแบบเลือกสรร และรายละเอียดความผิดปกติมักหายไปก่อน ประการที่สอง การบอกเล่าขาดข้อมูลเชิงตัวเลข ทำให้วิศวกรผู้รับกะไม่สามารถประเมินแนวโน้มได้ ประการที่สาม ข้อมูลปากเปล่าไม่สามารถตรวจสอบย้อนหลังได้ จึงไม่อาจยืนยันในการทบทวนภายหลังว่า “ได้บอกไว้หรือไม่”
ความเสี่ยงที่แฝงอยู่กว่าคือความรับผิดชอบที่คลุมเครือ เมื่อสองกะตีความประโยคเดียวกันต่างกัน เช่น “ใช้ผงล็อตนั้นไปก่อน” จะเกิดข้อโต้แย้งในการตรวจสอบย้อนกลับด้านคุณภาพว่า ตกลงอนุญาตให้ใช้ หรือรอร่อนก่อน บันทึกการส่งมอบแบบลายลักษณ์อักษรจะระบุเงื่อนไขว่า “อนุญาตให้ใช้ได้ถึงระดับใด” เป็นข้อกำหนดที่ตัดสินได้ ข้อโต้แย้งจึงหายไปโดยธรรมชาติ สำหรับชิ้นส่วนที่ต้องผ่านการตรวจประเมินของลูกค้าหรือมีข้อกำหนดด้านการตรวจสอบย้อนกลับ บันทึกการส่งมอบเองก็เป็นส่วนหนึ่งของหลักฐานกระบวนการ
3. วิธีปฏิบัติงานมาตรฐานสำหรับการส่งมอบระหว่างกะ: เวลา สถานที่ และลำดับ
การทำให้การส่งมอบระหว่างกะเป็นวิธีปฏิบัติงานมาตรฐาน ต้องกำหนดให้ชัดเจน 3 เรื่อง
ช่วงเวลา: แนะนำให้กำหนดช่วงเวลาทับซ้อน 15–20 นาที โดยผู้ส่งมอบและผู้รับมอบอยู่พร้อมกัน หากสั้นกว่านี้จะตรวจหน้างานไม่ครบ หากนานกว่านี้ต้นทุนแรงงานจะเพิ่มขึ้น ช่วงเวลาทับซ้อนเป็นสิ่งจำเป็น เพราะหลายสถานะต้องยืนยันกับเครื่องจักรจริง ไม่ใช่ยืนยันจากเอกสารเพียงอย่างเดียว
สถานที่และเส้นทาง: ควรดำเนินการส่งมอบตามเส้นทางตายตัว ได้แก่ ตรวจคิวงานและประวัติการแจ้งเตือนบนหน้าจอควบคุมหลักก่อน จากนั้นตรวจยืนยันสถานะการทำงานและปริมาณวัสดุสิ้นเปลืองของเครื่องจักรทีละเครื่อง แล้วจึงไปยังพื้นที่พักชิ้นงานระหว่างผลิตเพื่อตรวจสอบชิ้นงานจริงและป้ายกำกับ คุณค่าของเส้นทางตายตัวคือไม่ต้องพึ่งพานิสัยเฉพาะบุคคล ทุกกะตรวจสอบตามลำดับเดียวกัน จึงลดโอกาสตกหล่นได้อย่างมาก
ลำดับและลายเซ็น: ส่งมอบความผิดปกติก่อน ตามด้วยงาน และปิดท้ายด้วยงานค้าง เหตุผลคือความผิดปกติมีลำดับความสำคัญสูงสุด หากเวลาไม่เพียงพอ สิ่งที่ควรถูกลดทอนคืองานค้างทั่วไป ไม่ใช่ความผิดปกติ หลังเสร็จสิ้นการส่งมอบ ทั้งสองฝ่ายต้องลงนาม ผู้รับมอบยืนยันว่า “ได้รับและเข้าใจแล้ว” ก่อนที่ผู้ส่งมอบจะออกจากงานได้ ลายเซ็นไม่ใช่พิธีการ แต่เป็นการกำหนดจุดเวลาแห่งความรับผิดชอบให้ชัดเจน
4. ความสม่ำเสมอข้ามกะ: พารามิเตอร์ เกณฑ์ตัดสิน และพฤติกรรมการปฏิบัติงาน
การส่งมอบระหว่างกะแก้ไขไม่เพียงความต่อเนื่องของข้อมูล แต่ยังรวมถึงปัญหาความสม่ำเสมอด้วย หากชิ้นงานเดียวกันได้รับการกำจัดส่วนรองรับด้วยแรงต่างกัน ขัดด้วยลำดับต่างกัน หรือใช้เกณฑ์ตัดสินผิวงานต่างกันระหว่างกะกลางวันและกะกลางคืน ความสม่ำเสมอของการส่งมอบสุดท้ายย่อมผันผวน สิ่งที่ลูกค้าเห็นไม่ใช่ “กะใดเป็นผู้ทำ” แต่คือ “ชิ้นงานล็อตนี้มีความเสถียรหรือไม่”
แนวทางแก้ไขคือทำให้เกณฑ์ตัดสินเป็นเชิงปริมาณ และกำหนดไว้ในคู่มือปฏิบัติงานอย่างตายตัว เช่น ความสูงตกค้างของส่วนรองรับที่ยอมรับได้ ลำดับเบอร์กระดาษทราย หมายเลขชิ้นตัวอย่างเปรียบเทียบความหยาบผิว และขอบเขตการแต่งแก้ด้วยมือที่อนุญาต สิ่งที่ต้องทำในการส่งมอบคือยืนยันว่ากะก่อนหน้าใช้เกณฑ์ชุดเดียวกันหรือไม่ และมีกรณีที่ “กะนี้ปรับพารามิเตอร์เล็กน้อยตามประสบการณ์” หรือไม่ การปรับใด ๆ ที่เบี่ยงเบนจากพารามิเตอร์มาตรฐานต้องบันทึกเหตุผลและผลลัพธ์ มิฉะนั้นกะถัดไปจะไม่สามารถตัดสินได้ว่านี่คือการปรับปรุงที่มีประสิทธิผล หรือจุดเริ่มต้นของความเบี่ยงเบน
5. การบริหารการส่งมอบระหว่างกะเชิงปริมาณ: จากบันทึกสู่ตัวชี้วัด
บันทึกการส่งมอบระหว่างกะมีคุณค่าเมื่อถูกนำไปใช้เท่านั้น แนะนำให้ดึงตัวชี้วัด 3 รายการจากบันทึกมาติดตามแนวโน้ม
อัตราความครบถ้วนของการส่งมอบ: สุ่มตรวจสัดส่วนการกรอกรายการบังคับในบันทึกการส่งมอบ ได้แก่ ค่าที่อ่านได้ของเครื่องจักร ความคืบหน้าของงานระหว่างผลิต รายการความผิดปกติ และงานค้าง โดยมีเป้าหมายไม่ต่ำกว่า 98% รายการที่ตกหล่นมากที่สุดคือหัวข้อที่ควรเป็นจุดเน้นของการฝึกอบรมครั้งต่อไป
สัดส่วนความผิดปกติที่เกี่ยวข้องกับการส่งมอบ: คำนวณสัดส่วนของความผิดปกติในกะนั้นที่ “มีอยู่แล้วในกะก่อนหน้าแต่ไม่ได้บันทึก” หากตัวเลขนี้ลดลง แสดงว่าคุณภาพการส่งมอบดีขึ้น หากไม่ลดลงเป็นเวลานาน แสดงว่าบันทึกกับการปฏิบัติจริงไม่สอดคล้องกัน
ความแตกต่างของอัตราผ่านการตรวจชิ้นแรกข้ามกะ: เปรียบเทียบผลการตรวจชิ้นแรกของงานเดียวกันหลังดำเนินการต่อเนื่องในกะต่าง ๆ หากความแตกต่างสูงเกินไป มักชี้ไปที่ความไม่สอดคล้องของพารามิเตอร์หรือเกณฑ์การปฏิบัติงาน มากกว่าจะเป็นปัญหาของเครื่องจักร
ตัวชี้วัดทั้งสามนี้ไม่ต้องการการลงทุนเพิ่มเติม เพียงจัดโครงสร้างบันทึกการส่งมอบและสรุปผลเดือนละครั้ง คุณค่าของตัวชี้วัดคือการเปลี่ยนคำถามว่า “ส่งมอบงานดีหรือไม่” จากความรู้สึกส่วนตัวให้เป็นตัวเลขที่นำมาหารือได้
6. ความเข้าใจผิดที่พบบ่อยและแนวทางรับมือ
ความเข้าใจผิดประการแรกคือทำให้การส่งมอบระหว่างกะกลายเป็นการแข่งขันกรอกแบบฟอร์ม บันทึกยาวขึ้นเรื่อย ๆ แต่ไม่มีใครอ่าน วิธีรับมือคือจำกัดจำนวนรายการบังคับ ซึ่งโดยทั่วไปไม่ควรเกิน 15 รายการ ส่วนที่เหลือให้ใช้เป็นคำอธิบายเพิ่มเติม
ความเข้าใจผิดประการที่สองคือให้ความสำคัญกับการส่งมอบเฉพาะเมื่อเกิดปัญหา เวิร์กช็อปที่มีคุณภาพการส่งมอบดีแทบไม่มีเหตุการณ์ที่เกิด “เพราะการส่งมอบ” จึงทำให้เข้าใจผิดได้ง่ายว่าการลงทุนนี้สูญเปล่า แท้จริงแล้ว นี่คือการลงทุนเชิงป้องกัน ผลตอบแทนปรากฏอยู่ในอุบัติเหตุที่ไม่เกิดขึ้น
ความเข้าใจผิดประการที่สามคือข้ามขั้นตอนการส่งมอบเมื่อกะกลางคืนมีผู้ปฏิบัติงานเพียงคนเดียว กะแบบคนเดียวต้องพึ่งพาบันทึกเป็นลายลักษณ์อักษรมากกว่า เพราะไม่มีผู้ใดให้สอบถามต่อหน้าได้ ในกรณีนี้ควรเพิ่มระดับความละเอียดของบันทึก โดยเฉพาะรายการความผิดปกติ
สรุป
ความต่อเนื่องของเวิร์กช็อปการพิมพ์ 3 มิติขึ้นอยู่กับการถ่ายโอนสถานะ 4 ประเภท ได้แก่ เครื่องจักร งาน ความผิดปกติ และงานค้าง ระหว่างกะโดยไม่มีข้อมูลสูญหาย เมื่อเปลี่ยนการบอกต่อด้วยวาจาเป็นรายการตรวจสอบที่มีโครงสร้าง เปลี่ยนคำว่า “ปกติ” เป็นค่าที่อ่านได้อย่างเฉพาะเจาะจง และเปลี่ยนการตัดสินจากประสบการณ์เป็นเกณฑ์เชิงปริมาณ การส่งมอบระหว่างกะก็จะเปลี่ยนจากพิธีการเป็นส่วนสำคัญที่ค้ำประกันกำลังการผลิตอย่างแท้จริง สำหรับเวิร์กช็อปที่รับงานปริมาณน้อย หลายประเภท และมีรอบเวลายาว ผลตอบแทนส่วนเพิ่มจาก 3 เรื่องนี้มักสูงกว่าการเพิ่มเครื่องจักรอีกหนึ่งเครื่อง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง