
Inleiding: ploegenoverdracht is het meest onderschatte capaciteitsbreekpunt in de 3D-printwerkplaats
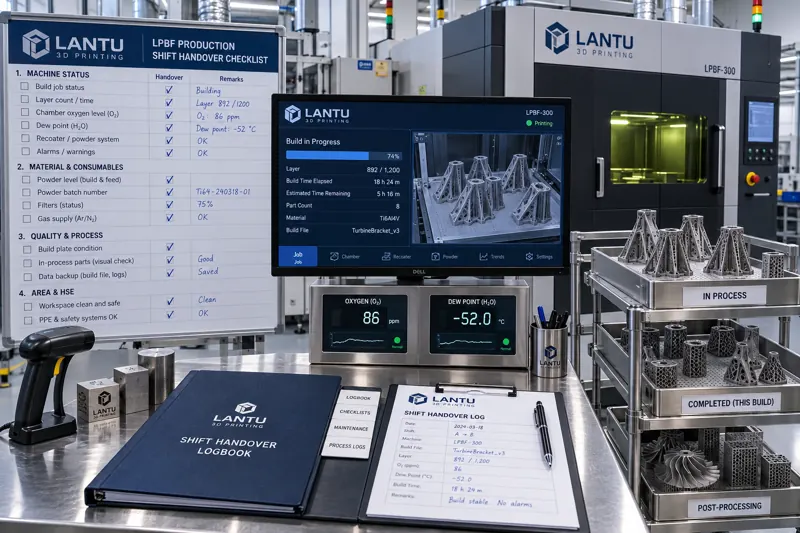
In een 3D-printwerkplaats kunnen machines meer dan tien uur onafgebroken draaien en loopt een bouwopdracht vaak over twee of zelfs drie ploegen. De dagploeg brengt poeder aan, start de boog of laser en begint met printen; de nachtploeg bewaakt het smeltbad en het zuurstofgehalte; de volgende ochtendploeg verwijdert poeder, zaagt onderdelen los en stuurt ze naar inspectie. De opdracht is continu, maar de mensen wisselen. Wat werkelijk bepaalt of een batch op tijd gereedkomt, zijn vaak niet de machineparameters, maar de tien tot twintig minuten overdrachtskwaliteit tussen drie ploegen.
Veel problemen op de werkvloer hebben dezelfde oorzaak: informatie die de vorige ploeg kende, is niet bekend bij de volgende ploeg. Een beschermlens bevindt zich al dicht bij de alarmgrens maar dit is niet vastgelegd; onderdeel 7 op een bouwplaat vertoonde balvorming maar dit werd slechts mondeling genoemd; de zeef voor teruggewonnen poeder is nog niet gereinigd; twee door de klant met spoed toegevoegde onderdelen zijn nog niet ingepland. Zodra dergelijke informatie alleen in het geheugen van één operator bestaat, bestaat zij feitelijk niet. Wanneer de volgende ploeg dit ontdekt, is vaak al een bouwjob afgekeurd of de levertijd vertraagd.
I. Wat moet er precies worden overgedragen: impliciete informatie opdelen in vier statussen
Een effectieve ploegenoverdracht is niet simpelweg “een paar woorden zeggen”, maar het structureren van de operationele status. Voor een 3D-printwerkplaats kan de over te dragen informatie in vier categorieën worden verdeeld.
De eerste categorie is de apparatuurstatus. Hieronder vallen de actuele bedrijfsmodus van de machine (printen, stand-by, poederverwijdering, onderhoud), de cumulatieve bedrijfstijd van de laser en het tijdstip van vermogenskalibratie, de transmissie van de beschermlens of het moment van vervanging, actuele waarden voor zuurstofgehalte en dauwpunt, koelwatertemperatuur en drukverschil over het filter, en de gebruiksduur van het recoaterblad. Dit zijn geen binaire beoordelingen van “normaal” of “niet normaal”, maar trends met concrete waarden. Alleen zeggen dat de machine normaal functioneert, ontneemt de volgende ploeg haar beoordelingsbasis.
De tweede categorie is de status van onderhanden opdrachten. Voor elke actieve bouwopdracht moeten het opdrachtnummer, de betreffende machine, het aantal geprinte en resterende lagen, de verwachte eindtijd, eventuele onderbreking en hervatting van het printproces, het batchnummer van het poeder en het aantal hergebruikcycli, en de bestemming voor nabewerking worden overgedragen, zoals spanningsarm gloeien, draadvonken of heet-isostatisch persen. De cyclus van 3D-printopdrachten is lang en ploegenoverschrijding is normaal; voortgangsinformatie moet daarom kwantificeerbaar zijn.
De derde categorie omvat afwijkingen en variaties. Alle afwijkingen van de ploeg — alarmcodes, stilstandduur, genomen maatregelen, effect op onderhanden werk en eventuele noodzaak van betrokkenheid door kwaliteitscontrole — moeten afzonderlijk traceerbaar worden vastgelegd. Dit geldt in het bijzonder voor afwijkingen die “nog door kunnen”, zoals lichte kromtrekking tussen lagen, lokaal ongelijkmatige poederlagen of een tijdelijke overschrijding van het zuurstofgehalte die daarna weer daalt. Dergelijke afwijkingen veroorzaken niet meteen een stop, maar kunnen wel rechtstreeks de metallurgische kwaliteit van het eindproduct beïnvloeden.
De vierde categorie bestaat uit openstaande acties en toezeggingen. Denk aan de processtap waarin onderdelen voor verzending van morgen zich bevinden, de ingangsdatum van een door de klant aangebrachte technische wijziging, nog aan te vullen materialen en batches die wachten op vrijgave door kwaliteitscontrole. Samen vormen deze vier categorieën een volledig overdrachtspakket.
II. Waarom mondelinge overdracht onvermijdelijk faalt
Veel werkplaatsen vertrouwen erop dat zaken “even tijdens het ploegenoverleg worden besproken”. Het probleem met mondelinge overdracht is niet de houding, maar de structuur. Ten eerste slaat het menselijk geheugen onder druk selectief informatie op, waarbij afwijkingsdetails als eerste verloren gaan. Ten tweede bevat mondelinge informatie vaak geen waarden, waardoor de overnemende engineer geen trend kan beoordelen. Ten derde is mondelinge informatie niet traceerbaar: tijdens een latere analyse kan niet worden vastgesteld of iets werkelijk is gemeld.
Een subtieler risico is onduidelijke verantwoordelijkheid. Wanneer twee ploegen dezelfde zin verschillend interpreteren, zoals “gebruik dat poeder voorlopig maar”, ontstaan bij kwaliteitstracering discussies: was gebruik toegestaan of moest het eerst worden gezeefd? Een schriftelijk overdrachtsrecord legt vast onder welke voorwaarden gebruik is toegestaan en maakt die voorwaarden toetsbaar, waardoor het geschil vanzelf verdwijnt. Voor onderdelen die klantenaudits moeten doorstaan of traceerbaarheid vereisen, is het overdrachtsrecord zelf een onderdeel van het procesbewijs.
III. Standaardwerk voor ploegenoverdracht: tijd, plaats en volgorde
Om ploegenoverdracht tot standaardwerk te maken, moeten drie zaken duidelijk worden vastgelegd.
Tijdsvenster: Stel bij voorkeur een overlap van 15 tot 20 minuten in, waarin zowel de overdragende als de ontvangende ploeg aanwezig is. Bij een kortere periode kan de inspectieronde niet worden voltooid; bij een langere periode stijgen de arbeidskosten. De overlap is noodzakelijk omdat veel statussen bij de machine moeten worden bevestigd, niet alleen op papier.
Plaats en route: De overdracht moet via een vaste route verlopen: controleer eerst de opdrachtwachtrij en alarmhistorie op het hoofdscherm, bevestig vervolgens per machine de bedrijfsstatus en de voorraad verbruiksmaterialen, en controleer ten slotte in de tijdelijke opslagzone voor onderhanden werk de fysieke onderdelen en labels. De waarde van een vaste route is dat deze niet afhankelijk is van persoonlijke gewoonten. Elke ploeg controleert in dezelfde volgorde, waardoor de kans op omissies sterk afneemt.
Volgorde en ondertekening: Draag eerst afwijkingen over, daarna opdrachten en ten slotte openstaande acties. Afwijkingen hebben de hoogste prioriteit; als de tijd beperkt is, moeten algemene actiepunten worden ingekort en niet de afwijkingsinformatie. Na afronding ondertekenen beide partijen. De ontvangende ploeg bevestigt dat de informatie is ontvangen en begrepen, waarna de overdragende ploeg de werkplek mag verlaten. De handtekening is geen formaliteit, maar legt het moment van verantwoordelijkheid vast.
IV. Consistentie tussen ploegen: parameters, beoordeling en werkwijzen
Ploegenoverdracht waarborgt niet alleen de continuïteit van informatie, maar ook de consistentie. Als de dag- en nachtploeg voor hetzelfde onderdeel verschillende kracht gebruiken bij het verwijderen van ondersteuningen, een andere slijpvolgorde hanteren of andere criteria voor oppervlaktebeoordeling toepassen, zal de consistentie van de uiteindelijke levering variëren. De klant ziet niet “welke ploeg het heeft gemaakt”, maar of “deze batch betrouwbaar consistent is”.
De oplossing is om beoordelingscriteria te kwantificeren en vast te leggen in werkinstructies: toegestane resthoogte van ondersteuningen, korrelvolgorde voor slijpen, referentienummer van het ruwheidsvergelijkingsmonster en toegestaan bereik van handmatige nabewerking. Tijdens de overdracht moet worden bevestigd of de vorige ploeg volgens dezelfde criteria heeft gewerkt en of er gevallen waren waarin parameters op basis van ervaring zijn bijgesteld. Elke afwijking van standaardparameters moet met oorzaak en resultaat worden vastgelegd; anders kan de volgende ploeg niet bepalen of het om een effectieve optimalisatie of het begin van een afwijking gaat.
V. Kwantitatief beheer van ploegenoverdracht: van registratie naar KPI's
Overdrachtsregistraties hebben alleen waarde wanneer ze worden gebruikt. Het is raadzaam om drie KPI's uit de registraties te halen en trendmatig te volgen.
Volledigheidsgraad van de overdracht: Controleer steekproefsgewijs het invulpercentage van verplichte onderdelen in overdrachtsrecords, zoals machinewaarden, voortgang van onderhanden opdrachten, afwijkingen en openstaande acties. De doelstelling is minimaal 98%. Het onderdeel dat het vaakst ontbreekt, is het volgende aandachtspunt voor training.
Aandeel overdrachtsgerelateerde afwijkingen: Bereken welk aandeel van de afwijkingen in een ploeg al in de vorige ploeg bestond maar niet was geregistreerd. Een dalend cijfer wijst op verbeterde overdrachtskwaliteit; als het cijfer langdurig niet daalt, bestaat er waarschijnlijk een kloof tussen registratie en feitelijke uitvoering.
Verschil in first-pass yield tussen ploegen: Vergelijk de resultaten van de eerste inspectie van dezelfde opdracht nadat deze door verschillende ploegen is voortgezet. Een groot verschil wijst meestal op inconsistente parameters of werkwijzen, en niet op een machineprobleem.
Deze drie KPI's vereisen geen extra investering. Het volstaat om de overdrachtsrecords te structureren en maandelijks samen te vatten. Hun waarde ligt in het omzetten van de subjectieve indruk dat een ploegenoverdracht goed of slecht verloopt naar cijfers die bespreekbaar zijn.
VI. Veelvoorkomende misverstanden en maatregelen
Het eerste misverstand is dat ploegenoverdracht verandert in een wedstrijd formulieren invullen: de registraties worden steeds langer, maar niemand leest ze. De maatregel is het aantal verplichte items te beperken, doorgaans tot maximaal 15, en de rest als aanvullende toelichting op te nemen.
Het tweede misverstand is dat overdracht alleen aandacht krijgt wanneer er een probleem optreedt. Werkplaatsen met een goede overdrachtskwaliteit hebben vrijwel geen incidenten die door overdracht worden veroorzaakt, waardoor men ten onrechte kan denken dat de inspanning verspild is. In werkelijkheid is dit een typische preventieve investering, waarvan het rendement zichtbaar is in incidenten die niet plaatsvinden.
Het derde misverstand is dat overdracht wordt overgeslagen wanneer de nachtploeg slechts uit één persoon bestaat. Een eenpersoonsploeg is juist sterker afhankelijk van schriftelijke registraties, omdat er niemand is om rechtstreeks vragen aan te stellen. In dat geval moet de detaillering van de registratie worden verhoogd, vooral voor afwijkingen.
Conclusie
De continuïteit van een 3D-printwerkplaats berust op verliesloze overdracht tussen ploegen van vier soorten status: apparatuur, opdrachten, afwijkingen en openstaande acties. Door mondelinge mededelingen te vervangen door gestructureerde checklists, “normaal” te vervangen door concrete meetwaarden en ervaringsbeoordelingen door kwantitatieve criteria, wordt ploegenoverdracht een daadwerkelijke waarborg voor productiecapaciteit in plaats van een formaliteit. Voor werkplaatsen met kleine series, grote productvariatie en langlopende opdrachten is de marginale opbrengst van deze drie maatregelen vaak hoger dan die van de aanschaf van nog een machine.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.