
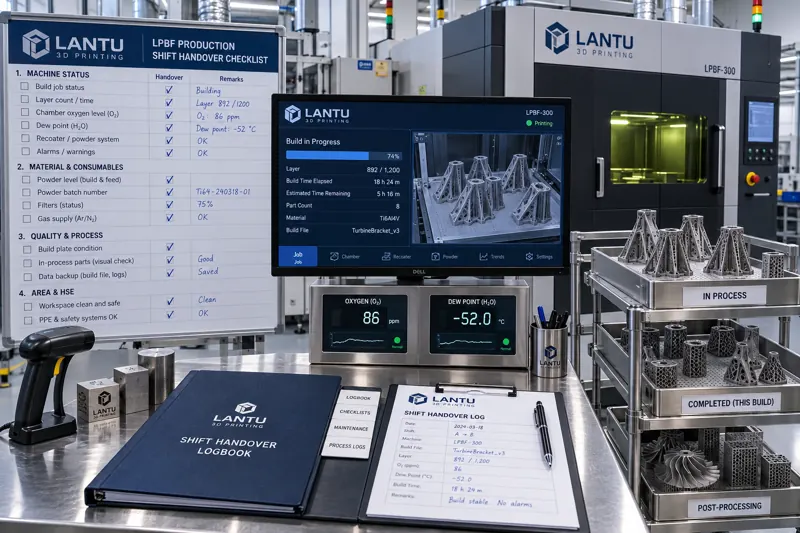
Mở đầu: Bàn giao ca là điểm đứt gãy năng suất dễ bị bỏ qua nhất trong xưởng in 3D
Trong xưởng in 3D, thiết bị có thể vận hành liên tục hơn mười giờ, và một nhiệm vụ tạo hình thường kéo dài qua hai, thậm chí ba ca. Ca ngày rải bột, mồi hồ quang và bắt đầu in; ca đêm theo dõi bể nóng chảy và hàm lượng oxy; ca sáng hôm sau tiếp tục làm sạch bột, cắt và gửi kiểm tra. Bản thân nhiệm vụ là liên tục, nhưng con người luân phiên thay ca. Yếu tố thực sự quyết định lô chi tiết có thể hoàn thành đúng hạn hay không thường không phải là thông số thiết bị, mà là chất lượng chuyển giao trong hơn mười phút giữa ba ca.
Nhiều vấn đề tại hiện trường đều bắt nguồn từ một nguyên nhân: thông tin mà ca trước biết nhưng ca sau không biết. Kính bảo vệ đã gần ngưỡng cảnh báo nhưng không ai ghi lại; chi tiết thứ bảy trên một bàn in đã xuất hiện hiện tượng cầu hóa nhưng chỉ được nhắc miệng; lưới sàng bột thu hồi chưa được làm sạch; hai chi tiết khách hàng bổ sung gấp chưa được đưa vào hàng đợi. Một khi các thông tin này chỉ tồn tại trong trí nhớ của một người vận hành thì về thực chất chúng không tồn tại. Khi ca sau phát hiện ra, thông thường một mẻ chi tiết đã bị loại hoặc thời hạn giao hàng đã bị chậm.
I. Bàn giao ca cần bàn giao những gì: Chia thông tin ẩn thành bốn loại trạng thái
Bàn giao ca hiệu quả không phải là “nói vài câu”, mà là cấu trúc hóa trạng thái đang vận hành. Đối với xưởng in 3D, thông tin cần chuyển giao có thể được chia thành bốn nhóm.
Nhóm thứ nhất là trạng thái thiết bị. Bao gồm chế độ vận hành hiện tại của thiết bị (đang in, chờ, làm sạch bột, bảo trì), thời gian hoạt động tích lũy của laser và thời điểm hiệu chuẩn công suất, độ truyền qua hoặc thời điểm thay kính bảo vệ, số đọc hiện tại của hàm lượng oxy và điểm sương, nhiệt độ nước tuần hoàn và chênh áp lõi lọc, thời gian sử dụng của gạt bột. Những giá trị này không phải là phán đoán nhị phân “bình thường hay không”, mà là các xu hướng có số liệu. Chỉ nói “thiết bị bình thường” đồng nghĩa với việc xóa bỏ cơ sở đánh giá của ca tiếp theo.
Nhóm thứ hai là trạng thái nhiệm vụ đang thực hiện. Mỗi nhiệm vụ tạo hình đang chạy cần được bàn giao gồm: mã nhiệm vụ, thiết bị đang sử dụng, số lớp đã in và số lớp còn lại, thời gian dự kiến hoàn thành, có từng dừng máy và in tiếp hay không, số lô bột và số lần tái sử dụng, công đoạn xử lý sau in (ủ khử ứng suất, cắt dây EDM, ép đẳng tĩnh nóng). Chu kỳ nhiệm vụ in 3D dài, việc một nhiệm vụ kéo dài qua ca là bình thường, do đó thông tin tiến độ phải có thể định lượng.
Nhóm thứ ba là bất thường và sai lệch. Mọi bất thường xảy ra trong ca — mã cảnh báo, thời gian dừng máy, biện pháp xử lý, có ảnh hưởng đến chi tiết đang sản xuất hay không, có cần bộ phận chất lượng can thiệp hay không — đều phải được lưu vết theo từng mục. Đặc biệt là các bất thường “trông vẫn có thể tiếp tục”, chẳng hạn cong vênh nhẹ giữa các lớp, độ đồng đều cục bộ của lớp bột không đạt, hàm lượng oxy vượt chuẩn trong thời gian ngắn rồi giảm trở lại. Những sai lệch này không làm máy dừng ngay, nhưng có thể ảnh hưởng trực tiếp đến chất lượng luyện kim của chi tiết cuối cùng.
Nhóm thứ tư là công việc cần làm và cam kết. Chi tiết cần giao ngày mai đang ở công đoạn nào, thời điểm có hiệu lực của thay đổi kỹ thuật khẩn cấp từ khách hàng, vật tư cần bổ sung, lô hàng đang chờ kiểm tra chất lượng phê duyệt. Bốn nhóm thông tin này kết hợp lại mới tạo thành một gói bàn giao ca hoàn chỉnh.
II. Vì sao bàn giao bằng lời nói chắc chắn sẽ thất bại
Nhiều xưởng dựa vào việc “nói qua trong họp đầu ca”. Vấn đề của bàn giao bằng lời nói không nằm ở thái độ mà ở cấu trúc. Thứ nhất, trong tình huống áp lực cao, trí nhớ con người sẽ lưu giữ có chọn lọc và các chi tiết bất thường thường bị mất đi đầu tiên; thứ hai, diễn đạt bằng lời thiếu số liệu nên kỹ sư nhận ca không thể đánh giá xu hướng; thứ ba, thông tin truyền miệng không thể truy xuất, khiến việc rà soát sau sự cố không thể xác định “rốt cuộc đã nói hay chưa”.
Một rủi ro kín đáo hơn là trách nhiệm không rõ ràng. Khi hai ca hiểu khác nhau về cùng một câu nói, ví dụ “cứ dùng lô bột đó trước”, tranh cãi sẽ phát sinh trong quá trình truy xuất chất lượng: được phép sử dụng hay đang chờ sàng? Biên bản bàn giao bằng văn bản sẽ ghi rõ “được phép sử dụng đến điều kiện nào” thành điều khoản có thể xác định, và tranh cãi tự nhiên biến mất. Đối với các chi tiết cần qua đánh giá của khách hàng hoặc có yêu cầu truy xuất, bản ghi bàn giao tự nó là một phần của bằng chứng quá trình.
III. Quy trình chuẩn cho bàn giao ca: Thời gian, địa điểm và trình tự
Để biến bàn giao ca thành quy trình chuẩn, cần xác định rõ ba yếu tố.
Khung thời gian: Nên bố trí thời gian chồng ca từ 15 đến 20 phút, trong đó cả bên giao và bên nhận đều có mặt. Thời gian ngắn hơn sẽ không đủ để hoàn tất kiểm tra hiện trường; dài hơn sẽ làm tăng chi phí nhân công. Thời gian chồng ca là cần thiết vì nhiều trạng thái phải được xác nhận trực tiếp tại thiết bị, không phải chỉ trên giấy tờ.
Địa điểm và lộ trình: Việc bàn giao cần đi theo một lộ trình cố định: trước tiên kiểm tra hàng đợi nhiệm vụ và lịch sử cảnh báo trên màn hình điều khiển chính; sau đó xác nhận lần lượt trạng thái vận hành và lượng vật tư tiêu hao còn lại của từng thiết bị; cuối cùng đối chiếu vật thực với nhãn tại khu vực tạm lưu chi tiết đang sản xuất. Giá trị của lộ trình cố định là không phụ thuộc vào thói quen cá nhân; mọi ca đều kiểm tra theo cùng một thứ tự, nhờ đó xác suất bỏ sót giảm đáng kể.
Trình tự và ký nhận: Bàn giao bất thường trước, sau đó bàn giao nhiệm vụ, cuối cùng là công việc cần làm. Lý do là bất thường có mức ưu tiên cao nhất; nếu không đủ thời gian, phần cần rút ngắn phải là công việc thông thường chứ không phải bất thường. Sau khi hoàn tất bàn giao, hai bên ký xác nhận; bên nhận ca phải xác nhận “đã tiếp nhận và hiểu rõ” thì bên giao ca mới được rời vị trí. Ký nhận không phải hình thức, mà là cách cố định thời điểm chuyển giao trách nhiệm.
IV. Tính nhất quán giữa các ca: Thông số, tiêu chí đánh giá và thói quen thao tác
Bàn giao ca không chỉ giải quyết việc tiếp nối thông tin mà còn giải quyết vấn đề nhất quán. Với cùng một chi tiết, nếu ca ngày và ca đêm áp dụng lực loại bỏ kết cấu đỡ khác nhau, trình tự mài khác nhau hoặc tiêu chuẩn đánh giá bề mặt khác nhau, tính nhất quán của sản phẩm giao cuối cùng sẽ dao động. Khách hàng không nhìn vào “ca nào thực hiện”, mà nhìn vào “lô hàng này có ổn định hay không”.
Giải pháp là định lượng các tiêu chí đánh giá và chuẩn hóa chúng trong hướng dẫn công việc: chiều cao dư cho phép của kết cấu đỡ, trình tự cấp nhám khi mài, mã mẫu đối chiếu độ nhám bề mặt, phạm vi sửa thủ công được phép. Trong bàn giao ca, cần xác nhận ca trước có thực hiện theo cùng một bộ tiêu chuẩn hay không và có xảy ra tình huống “ca này điều chỉnh nhỏ thông số theo kinh nghiệm” hay không. Mọi điều chỉnh lệch khỏi thông số chuẩn đều phải ghi lại nguyên nhân và kết quả; nếu không, ca sau không thể đánh giá đó là cải tiến hiệu quả hay điểm khởi đầu của sai lệch.
V. Quản lý định lượng bàn giao ca: Từ hồ sơ đến chỉ số
Hồ sơ bàn giao ca chỉ có giá trị khi được sử dụng. Nên trích xuất ba chỉ số từ hồ sơ để theo dõi xu hướng.
Tỷ lệ hoàn chỉnh của bàn giao: Kiểm tra ngẫu nhiên tỷ lệ điền đầy đủ các mục bắt buộc trong hồ sơ bàn giao (số đọc thiết bị, tiến độ nhiệm vụ đang thực hiện, mục bất thường, công việc cần làm), với mục tiêu không dưới 98%. Mục có tỷ lệ thiếu nhiều nhất chính là trọng tâm đào tạo tiếp theo.
Tỷ trọng bất thường liên quan đến bàn giao: Thống kê tỷ lệ các bất thường trong ca mà “đã tồn tại ở ca trước nhưng không được ghi nhận”. Chỉ số này giảm cho thấy chất lượng bàn giao đang được cải thiện; nếu không giảm trong thời gian dài, điều đó cho thấy có sự tách rời giữa hồ sơ và việc thực hiện thực tế.
Chênh lệch tỷ lệ đạt của chi tiết đầu tiên giữa các ca: So sánh kết quả kiểm tra chi tiết đầu tiên của cùng một nhiệm vụ sau khi được tiếp tục ở các ca khác nhau. Chênh lệch quá lớn thường chỉ ra sự không nhất quán trong thông số hoặc tiêu chuẩn thao tác, thay vì vấn đề của thiết bị.
Ba chỉ số này không cần đầu tư thêm; chỉ cần cấu trúc hóa hồ sơ bàn giao và tổng hợp mỗi tháng một lần. Giá trị của chúng nằm ở việc biến câu hỏi “bàn giao ca có tốt hay không” từ cảm nhận chủ quan thành những con số có thể thảo luận.
VI. Các hiểu lầm thường gặp và biện pháp ứng phó
Hiểu lầm thứ nhất là biến bàn giao ca thành cuộc thi điền biểu mẫu: hồ sơ ngày càng dài nhưng không ai đọc. Biện pháp là kiểm soát số lượng mục bắt buộc, thông thường không quá 15 mục; các nội dung còn lại dùng làm thuyết minh bổ sung.
Hiểu lầm thứ hai là chỉ coi trọng bàn giao khi xảy ra vấn đề. Các xưởng có chất lượng bàn giao tốt hầu như không có sự cố “do bàn giao”, dễ khiến mọi người cho rằng đầu tư này là lãng phí. Thực tế, đây là khoản đầu tư phòng ngừa điển hình, với lợi ích thể hiện ở những sự cố không xảy ra.
Hiểu lầm thứ ba là bỏ qua bàn giao khi ca đêm chỉ có một người trực. Ca làm việc một người càng phụ thuộc vào hồ sơ văn bản vì không có ai để hỏi trực tiếp. Trong trường hợp này, cần tăng mức độ chi tiết của hồ sơ, đặc biệt là các mục bất thường.
Kết luận
Tính liên tục của xưởng in 3D phụ thuộc vào việc bốn loại trạng thái — thiết bị, nhiệm vụ, bất thường và công việc cần làm — được truyền giao không mất mát giữa các ca. Khi chuyển trao đổi miệng thành danh mục có cấu trúc, chuyển “bình thường” thành số đọc cụ thể, và chuyển phán đoán theo kinh nghiệm thành tiêu chí định lượng, bàn giao ca sẽ từ hình thức trở thành khâu bảo đảm năng suất thực sự. Đối với các xưởng đảm nhận nhiệm vụ sản lượng nhỏ, đa chủng loại và chu kỳ dài, lợi ích cận biên của ba việc này thường cao hơn so với việc bổ sung thêm một thiết bị.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.