
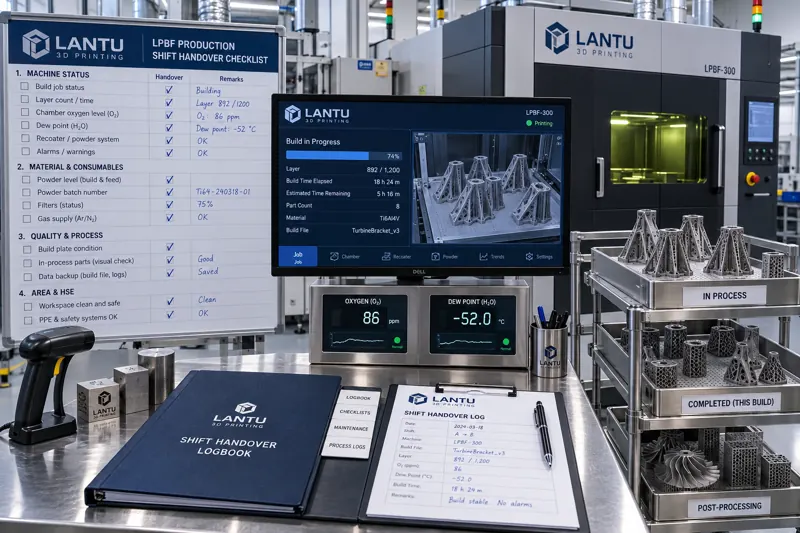
はじめに:引継ぎは3Dプリンティング工場で見落とされやすい生産能力の断点
3Dプリンティング工場では、設備が十数時間連続で稼働し、1つの造形ジョブが2シフト、場合によっては3シフトにまたがることがあります。日勤で粉末敷設、アーク起動、造形開始を行い、夜勤で溶融池と酸素濃度を監視し、翌朝のシフトで除粉、切断、検査へ進めます。ジョブ自体は連続していますが、人員は交替します。このロットを納期どおりに完成させられるかを左右するのは、設備パラメータではなく、多くの場合、3つのシフト間にある十数分間の引継ぎ品質です。
現場の多くの問題は、同じ原因に行き着きます。前シフトが知っていた情報を、次シフトが知らないことです。保護レンズがアラーム直前の状態でも記録されていない、あるプラットフォームの7個目の部品にボーリングが発生したが口頭で一言伝えただけ、回収粉末用のふるいが未清掃、顧客が緊急追加した2個の部品がまだキューに登録されていない、といった事例です。こうした情報が特定の作業者の記憶だけに存在するなら、それは存在しないのと同じです。次シフトが発見する時点では、通常、1ビルド分の不良や納期遅延がすでに発生しています。
一、何を引き継ぐべきか:暗黙情報を4種類の状態に分解する
有効な引継ぎは、単に数言交わすことではなく、稼働中の状態を構造化することです。3Dプリンティング工場で移管すべき情報は、4種類に分類できます。
第1は設備状態です。現在の設備運転モード(造形中、待機、除粉、保全)、レーザーの累積稼働時間と出力校正日時、保護レンズの透過率または交換時期、酸素濃度と露点の現在値、循環水温度とフィルター差圧、リコーターの使用時間を含みます。これらは「正常か否か」という二値判定ではなく、数値を伴う傾向情報です。「設備は正常」とだけ伝えることは、次シフトの判断根拠を削除することに等しい行為です。
第2は進行中ジョブの状態です。実行中の各造形ジョブについて、ジョブ番号、使用設備、造形済み層数と残り層数、予想完了時刻、中断後の再開があったか、粉末ロット番号と再利用回数、後処理先(応力除去焼鈍、ワイヤ放電加工、熱間等方圧加圧)を引き継ぐ必要があります。3Dプリンティングはジョブサイクルが長く、シフトをまたぐことが常態であるため、進捗情報は定量化可能でなければなりません。
第3は異常と逸脱です。当該シフトで発生したすべての異常について、アラームコード、停止時間、対応措置、仕掛品への影響、品質部門の介入要否を個別に記録すべきです。特に、層間の軽微な反り、粉末層の局部的な不均一、酸素濃度が一時的に上限を超えた後に低下したような、「造形は継続できそう」に見える異常には注意が必要です。この種の逸脱は直ちに停止には至らなくても、最終部品の冶金品質に直接影響します。
第4は未完了事項と約束です。翌日に出荷する部品がどの工程にあるか、顧客による臨時変更の技術仕様がいつから有効か、補充待ちの資材、品質検査のリリース待ちロットなどです。これら4種類の情報が揃って、初めて完全な引継ぎパッケージとなります。
二、なぜ口頭引継ぎは必ず機能しなくなるのか
多くの工場では、「始業前ミーティングで伝える」方法に依存しています。口頭引継ぎの問題は姿勢ではなく、構造にあります。第一に、高負荷な状況では人間の記憶は選択的になり、異常の詳細から先に失われます。第二に、口頭説明には数値が欠けやすく、引継ぐ技術者は傾向を判断できません。第三に、口頭情報は追跡できず、事後レビューで「実際に伝えたのか」を確認できません。
さらに見えにくいリスクは、責任の曖昧化です。たとえば「その粉末はひとまず使ってよい」という同じ言葉を両シフトが異なる意味で解釈すると、品質トレーサビリティの段階で争いになります。使用許可なのか、ふるい分け待ちなのかが不明確になるためです。文書化された引継ぎ記録では、「どの条件まで使用を許可するか」を判定可能な条項として記載でき、争いは自然に解消されます。顧客監査への対応やトレーサビリティが求められる部品では、引継ぎ記録そのものが工程証跡の一部です。
三、引継ぎの標準作業:時間、場所、順序
引継ぎを標準作業にするには、3つの事項を明確にする必要があります。
時間枠:引継ぐ側と受ける側が同時に立ち会う、15~20分の重複時間を設定することを推奨します。これより短いと現場巡回を完了できず、長すぎると人件費が増加します。多くの状態は書類ではなく設備を前にして確認する必要があるため、重複時間は不可欠です。
場所とルート:引継ぎは固定ルートに沿って実施します。まず主制御画面でジョブキューとアラーム履歴を確認し、次に設備を1台ずつ巡回して運転状態と消耗品残量を確認し、最後に仕掛品の一時保管エリアで実物とラベルを照合します。固定ルートの価値は、個人の習慣に依存しないことです。どのシフトでも同じ順序で確認するため、見落としの可能性を大幅に下げられます。
順序と署名:最初に異常、次にジョブ、最後に未完了事項を引き継ぎます。異常の優先度が最も高く、時間が不足した場合に圧縮すべきなのは一般的な未完了事項であり、異常ではないためです。引継ぎ完了後は双方が署名し、受け側が「受領し理解した」ことを確認してから、引継ぐ側は持ち場を離れます。署名は形式ではなく、責任の時点を固定するためのものです。
四、シフト間の一貫性:パラメータ、判定、作業習慣
引継ぎが解決するのは情報の継続だけではなく、一貫性の問題でもあります。同じ部品でも、日勤と夜勤でサポート除去の強さ、研磨順序、表面判定基準が異なれば、最終納入品の一貫性は変動します。顧客が見るのは「どのシフトが製造したか」ではなく、「このロットは安定しているか」です。
解決策は、判定基準を定量化し、作業指示書に固定することです。たとえば、許容されるサポート残留高さ、研磨粒度の順序、表面粗さ比較サンプルの番号、許容される手仕上げ範囲などです。引継ぎで確認すべきことは、前シフトが同一の基準で作業したか、また「当該シフトの経験に基づいてパラメータを微調整した」ケースがあったかです。標準パラメータから外れた調整は、理由と結果を必ず記録しなければなりません。そうでなければ、次シフトはそれが有効な最適化なのか、逸脱の始まりなのかを判断できません。
五、引継ぎの定量管理:記録から指標へ
引継ぎ記録は、活用されて初めて価値を持ちます。記録から3つの指標を抽出し、傾向を追跡することを推奨します。
引継ぎ完全率:引継ぎ記録の必須項目(設備測定値、進行中ジョブの進捗、異常項目、未完了事項)の記入率を抜き取り確認し、目標を98%以上とします。記入漏れが最も多い項目が、次の教育重点項目です。
引継ぎ関連異常比率:当該シフトの異常のうち、「前シフトですでに存在していたが記録されていなかった」ものの割合を集計します。この数値が下がれば、引継ぎ品質が向上していることを示します。長期にわたり下がらない場合は、記録と実際の運用が乖離していることを示します。
シフト間の初品合格率差:同一ジョブが異なるシフトで継続された後の初品検査結果を比較します。差が大きすぎる場合、通常は設備問題ではなく、パラメータや作業基準の不一致を示しています。
これら3つの指標に追加投資は必要ありません。引継ぎ記録を構造化し、月1回集計するだけです。その価値は、「引継ぎがうまくできているか」という主観的な感覚を、議論可能な数値に変えることにあります。
六、よくある誤解と対策
第1の誤解は、引継ぎを記入競争にしてしまうことです。記録は長くなる一方で、誰も確認しなくなります。対策は必須項目数を抑えることで、通常は15項目以下とし、それ以外は補足説明とします。
第2の誤解は、問題が発生したときだけ引継ぎを重視することです。引継ぎ品質が高い工場では、「引継ぎが原因」の事象はほとんど発生しないため、投資が無駄だと誤解されがちです。実際には、これは典型的な予防的投資であり、その効果は発生しなかった事故に現れます。
第3の誤解は、夜勤の単独勤務時に引継ぎを省略することです。単独シフトほど、対面で質問できる相手がいないため、文書記録への依存度が高くなります。この場合は、特に異常項目について記録の粒度を高めるべきです。
まとめ
3Dプリンティング工場の継続性は、設備、ジョブ、異常、未完了事項という4種類の状態を、シフト間で損失なく伝達することで支えられます。口頭伝達を構造化チェックリストに変え、「正常」を具体的な測定値に変え、経験に基づく判断を定量的な基準に変えることで、引継ぎは形式的な作業から真の生産能力保証プロセスへと変わります。少量多品種・長サイクルのジョブを担う工場にとって、この3つを実現する限界利益は、設備をもう1台追加することを上回る場合が少なくありません。