
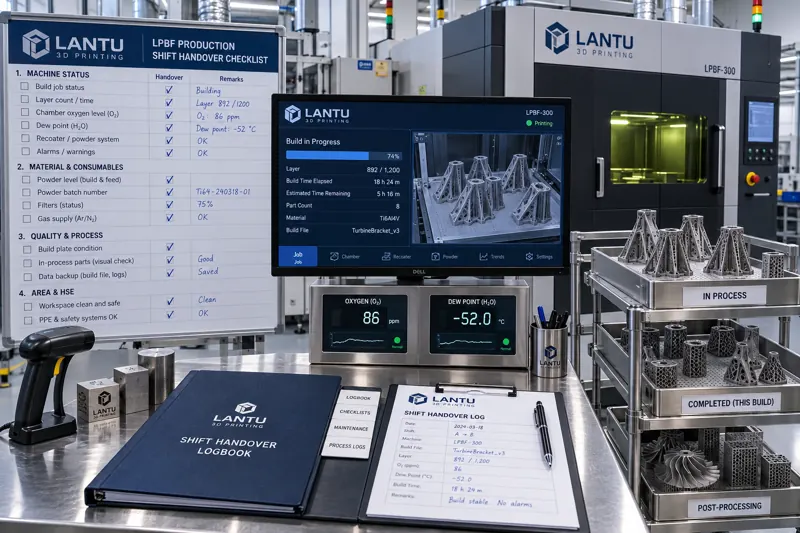
परिचय: हैंडओवर 3D प्रिंटिंग कार्यशाला में सबसे आसानी से अनदेखा होने वाला उत्पादन-क्षमता अवरोध है
3D प्रिंटिंग कार्यशाला में उपकरण लगातार दसियों घंटे चल सकते हैं और एक निर्माण कार्य अक्सर दो या तीन शिफ्टों तक फैला होता है। दिन की शिफ्ट में पाउडर बिछाना, आर्क शुरू करना और प्रिंट आरंभ करना होता है; रात की शिफ्ट मेल्ट पूल और ऑक्सीजन स्तर की निगरानी करती है; अगले दिन की सुबह की शिफ्ट पाउडर हटाने, कटिंग और निरीक्षण के लिए भेजने का कार्य करती है। कार्य स्वयं निरंतर है, लेकिन लोग बदलते रहते हैं। किसी बैच का समय पर पूरा होना अक्सर उपकरण पैरामीटर से नहीं, बल्कि तीन शिफ्टों के बीच उन कुछ मिनटों के हैंडओवर की गुणवत्ता से तय होता है।
कई ऑन-साइट समस्याएं एक ही मूल कारण की ओर संकेत करती हैं: पिछली शिफ्ट को ज्ञात जानकारी अगली शिफ्ट को ज्ञात नहीं होती। सुरक्षात्मक लेंस चेतावनी सीमा पर पहुंच चुका होता है लेकिन कोई रिकॉर्ड नहीं होता; किसी ट्रे के सातवें भाग में बॉलिंग दिखाई दी थी, लेकिन केवल मौखिक रूप से उल्लेख किया गया; पुनर्प्राप्त पाउडर की छलनी अभी साफ नहीं हुई; या ग्राहक द्वारा अस्थायी रूप से जोड़े गए दो भाग अभी कतार में शामिल नहीं हुए। यदि यह जानकारी केवल किसी ऑपरेटर की स्मृति में है, तो व्यावहारिक रूप से वह मौजूद ही नहीं है। अगली शिफ्ट को जब इसका पता चलता है, तब तक अक्सर एक बिल्ड खराब हो चुका होता है या डिलीवरी में देरी हो चुकी होती है।
एक, हैंडओवर में वास्तव में क्या स्थानांतरित किया जाना चाहिए: अंतर्निहित जानकारी को चार प्रकार की स्थितियों में विभाजित करें
प्रभावी हैंडओवर केवल “दो बातें कह देना” नहीं है, बल्कि संचालन स्थिति को संरचित रूप देना है। 3D प्रिंटिंग कार्यशाला के लिए हस्तांतरित की जाने वाली जानकारी को चार श्रेणियों में बांटा जा सकता है।
पहली श्रेणी उपकरण की स्थिति है। इसमें उपकरण का वर्तमान संचालन मोड (प्रिंटिंग, स्टैंडबाय, पाउडर हटाना, रखरखाव), लेज़र का संचयी कार्य समय और पावर कैलिब्रेशन समय, सुरक्षात्मक लेंस का ट्रांसमिशन या बदलने का समय, ऑक्सीजन स्तर और ड्यू-पॉइंट की वर्तमान रीडिंग, परिसंचारी जल का तापमान और फिल्टर का डिफरेंशियल प्रेशर, तथा रिकोटर ब्लेड का उपयोग समय शामिल है। ये केवल “सामान्य है या नहीं” जैसे द्विआधारी निर्णय नहीं, बल्कि संख्यात्मक रुझान हैं। केवल “उपकरण सामान्य है” कहना अगली शिफ्ट के निर्णय का आधार हटा देने के बराबर है।
दूसरी श्रेणी प्रगति पर कार्यों की स्थिति है। प्रत्येक चल रहे निर्माण कार्य के लिए कार्य संख्या, संबंधित उपकरण, प्रिंट की जा चुकी और शेष परतों की संख्या, अनुमानित पूर्णता समय, प्रिंट रुकने के बाद पुनः शुरू हुआ है या नहीं, पाउडर बैच संख्या और पुनर्प्राप्ति चक्रों की संख्या, तथा पोस्ट-प्रोसेसिंग गंतव्य (तनाव-मुक्ति एनीलिंग, वायर ईडीएम कटिंग, हॉट आइसोस्टैटिक प्रेसिंग) हस्तांतरित किए जाने चाहिए। 3D प्रिंटिंग का कार्य चक्र लंबा होता है; किसी कार्य का शिफ्टों में फैला होना सामान्य है, इसलिए प्रगति जानकारी मात्रात्मक होनी चाहिए।
तीसरी श्रेणी असामान्यताएं और विचलन हैं। वर्तमान शिफ्ट में हुई हर असामान्यता—अलार्म कोड, रुकावट की अवधि, सुधारात्मक उपाय, प्रगति पर भाग पर प्रभाव, और गुणवत्ता विभाग की भागीदारी की आवश्यकता—को अलग-अलग दर्ज किया जाना चाहिए। विशेष रूप से वे असामान्यताएं जो “अभी भी चल सकती हैं”, जैसे परतों के बीच हल्का वार्पिंग, पाउडर परत का स्थानीय असमान होना, या ऑक्सीजन स्तर का अस्थायी रूप से सीमा पार कर फिर सामान्य होना। ऐसे विचलन तुरंत मशीन नहीं रोकते, लेकिन अंतिम भाग की धातुकर्मीय गुणवत्ता को सीधे प्रभावित कर सकते हैं।
चौथी श्रेणी लंबित कार्य और प्रतिबद्धताएं हैं। अगले दिन भेजे जाने वाले भाग किस प्रक्रिया में हैं, ग्राहक के अस्थायी तकनीकी परिवर्तन की प्रभावी तिथि व समय, जिन सामग्रियों की पूर्ति करनी है, और गुणवत्ता निरीक्षण स्वीकृति की प्रतीक्षा कर रहे बैच—ये सभी इसमें शामिल हैं। ये चारों प्रकार की जानकारी मिलकर ही एक पूर्ण हैंडओवर पैकेज बनाती हैं।
दो, केवल मौखिक हैंडओवर क्यों अनिवार्य रूप से विफल होता है
कई कार्यशालाएं “शिफ्ट-पूर्व बैठक में बता देने” पर निर्भर रहती हैं। मौखिक हैंडओवर की समस्या रवैये की नहीं, बल्कि संरचना की है। पहला, उच्च दबाव वाले वातावरण में मानव स्मृति चयनात्मक होती है और असामान्यताओं का विवरण सबसे पहले छूटता है; दूसरा, मौखिक विवरण में संख्यात्मक डेटा नहीं होता, इसलिए अगली शिफ्ट का इंजीनियर रुझान का आकलन नहीं कर सकता; तीसरा, मौखिक सूचना का पता नहीं लगाया जा सकता, इसलिए बाद की समीक्षा में यह पुष्टि नहीं हो सकती कि “वास्तव में बताया गया था या नहीं।”
इससे भी अधिक छिपा हुआ जोखिम जिम्मेदारी की अस्पष्टता है। जब दो शिफ्ट एक ही वाक्य को अलग तरीके से समझती हैं, जैसे “उस पाउडर बैच को फिलहाल इस्तेमाल कर लो”, तो गुणवत्ता ट्रेसबिलिटी के समय विवाद उत्पन्न होता है: क्या उपयोग की अनुमति थी या उसे छानना बाकी था? लिखित हैंडओवर रिकॉर्ड “किन शर्तों तक उपयोग की अनुमति है” को स्पष्ट और निर्णय योग्य प्रावधान में बदल देता है, जिससे विवाद स्वाभाविक रूप से समाप्त हो जाता है। जिन भागों के लिए ग्राहक ऑडिट या ट्रेसबिलिटी आवश्यकताएं होती हैं, उनके लिए हैंडओवर रिकॉर्ड स्वयं प्रक्रिया साक्ष्य का हिस्सा है।
तीन, हैंडओवर की मानक कार्यपद्धति: समय, स्थान और क्रम
हैंडओवर को मानक कार्य में बदलने के लिए तीन बातों को स्पष्ट करना आवश्यक है।
समय-सीमा: 15 से 20 मिनट का ओवरलैप समय निर्धारित करने की सिफारिश की जाती है, जिसमें शिफ्ट सौंपने और संभालने वाले दोनों कर्मचारी उपस्थित हों। इससे कम समय में ऑन-साइट निरीक्षण पूरा नहीं हो पाता; इससे अधिक समय में श्रम लागत बढ़ती है। ओवरलैप अवधि आवश्यक है क्योंकि अनेक स्थितियों की पुष्टि कागज देखकर नहीं, उपकरण के सामने जाकर करनी होती है।
स्थान और मार्ग: हैंडओवर निश्चित मार्ग के अनुसार होना चाहिए: पहले मुख्य नियंत्रण स्क्रीन पर कार्य कतार और अलार्म इतिहास देखें, फिर प्रत्येक उपकरण की संचालन स्थिति और उपभोग्य सामग्री की शेष मात्रा की पुष्टि करें, और अंत में प्रगति पर उत्पादों के अस्थायी भंडारण क्षेत्र में वास्तविक वस्तुओं और लेबलों का मिलान करें। निश्चित मार्ग का लाभ यह है कि यह व्यक्तिगत आदतों पर निर्भर नहीं करता। हर शिफ्ट एक ही क्रम में जांच करती है, जिससे छूटने की संभावना काफी कम हो जाती है।
क्रम और हस्ताक्षर: पहले असामान्यताएं हस्तांतरित करें, फिर कार्य, और अंत में लंबित कार्य। कारण यह है कि असामान्यताओं की प्राथमिकता सबसे अधिक होती है। यदि समय कम हो, तो सामान्य लंबित कार्यों को संक्षिप्त किया जाना चाहिए, असामान्यताओं को नहीं। हैंडओवर पूरा होने पर दोनों पक्ष हस्ताक्षर करें; शिफ्ट संभालने वाला पक्ष “प्राप्त और समझ लिया” की पुष्टि करे, तभी शिफ्ट सौंपने वाला कर्मचारी कार्यस्थल छोड़ सकता है। हस्ताक्षर केवल औपचारिकता नहीं, बल्कि जिम्मेदारी के समय-बिंदु को निर्धारित करने का माध्यम है।
चार, अंतर-शिफ्ट निरंतरता: पैरामीटर, निर्णय मानदंड और संचालन आदतें
हैंडओवर केवल सूचना की निरंतरता नहीं, बल्कि निरंतरता की समस्या भी हल करता है। यदि एक ही भाग के लिए दिन और रात की शिफ्ट अलग समर्थन-हटाने का बल, अलग ग्राइंडिंग क्रम या अलग सतह मूल्यांकन मानदंड अपनाती हैं, तो अंतिम डिलीवरी की एकरूपता में उतार-चढ़ाव आएगा। ग्राहक यह नहीं देखता कि “किस शिफ्ट ने बनाया”, बल्कि यह देखता है कि “यह बैच स्थिर है या नहीं।”
समाधान यह है कि निर्णय मानदंडों को मात्रात्मक बनाया जाए और कार्य निर्देशों में स्थिर किया जाए: समर्थन अवशेष की स्वीकार्य ऊंचाई, ग्राइंडिंग ग्रिट क्रम, सतह खुरदरापन तुलना नमूने का क्रमांक, और अनुमत मैनुअल रीवर्क सीमा। हैंडओवर में यह पुष्टि की जानी चाहिए कि पिछली शिफ्ट ने समान मानदंडों के अनुसार कार्य किया या नहीं, और क्या “वर्तमान शिफ्ट ने अनुभव के आधार पर पैरामीटर सूक्ष्म रूप से समायोजित किए” जैसी स्थिति उत्पन्न हुई। मानक पैरामीटर से किसी भी विचलन का कारण और परिणाम दर्ज होना चाहिए; अन्यथा अगली शिफ्ट यह निर्धारित नहीं कर पाएगी कि वह प्रभावी अनुकूलन है या विचलन की शुरुआत।
पांच, हैंडओवर का मात्रात्मक प्रबंधन: रिकॉर्ड से संकेतकों तक
हैंडओवर रिकॉर्ड का मूल्य तभी है जब उसका उपयोग किया जाए। रुझान ट्रैकिंग के लिए रिकॉर्ड से तीन संकेतक निकालने की सिफारिश की जाती है।
हैंडओवर पूर्णता दर: हैंडओवर रिकॉर्ड में अनिवार्य मदों—उपकरण रीडिंग, प्रगति पर कार्य की स्थिति, असामान्यता मद और लंबित कार्य—की भरण दर का नमूना ऑडिट करें। लक्ष्य 98% से कम नहीं होना चाहिए। जिस मद में सबसे अधिक जानकारी छूटती है, वही अगला प्रशिक्षण केंद्र होना चाहिए।
हैंडओवर-संबंधित असामान्यताओं का अनुपात: वर्तमान शिफ्ट की असामान्यताओं में उन मामलों का अनुपात मापें जो पिछली शिफ्ट में मौजूद थे लेकिन दर्ज नहीं किए गए। इस संख्या का घटाव हैंडओवर गुणवत्ता में सुधार दर्शाता है; यदि यह लंबे समय तक नहीं घटता, तो रिकॉर्ड और वास्तविक निष्पादन के बीच अंतर मौजूद है।
अंतर-शिफ्ट प्रथम-भाग स्वीकृति दर का अंतर: अलग-अलग शिफ्टों में जारी रहे एक ही कार्य के प्रथम-भाग निरीक्षण परिणामों की तुलना करें। अंतर बहुत अधिक होने पर आमतौर पर कारण पैरामीटर या संचालन मानदंडों की असंगति होता है, न कि उपकरण की समस्या।
इन तीन संकेतकों के लिए अतिरिक्त निवेश की आवश्यकता नहीं है। केवल हैंडओवर रिकॉर्ड को संरचित बनाना और महीने में एक बार उसका संकलन करना पर्याप्त है। इनका मूल्य यह है कि ये “हैंडओवर अच्छा हुआ या नहीं” को व्यक्तिपरक अनुभूति से चर्चा योग्य आंकड़ों में बदल देते हैं।
छह, सामान्य गलतफहमियां और उनके उपाय
पहली गलतफहमी हैंडओवर को फॉर्म भरने की प्रतियोगिता बना देना है, जिसमें रिकॉर्ड लंबे होते जाते हैं लेकिन उन्हें कोई पढ़ता नहीं। उपाय है अनिवार्य मदों की संख्या नियंत्रित रखना, सामान्यतः 15 से अधिक नहीं; शेष को पूरक टिप्पणी के रूप में रखा जाए।
दूसरी गलतफहमी केवल समस्या होने पर हैंडओवर को महत्व देना है। जिन कार्यशालाओं में हैंडओवर गुणवत्ता अच्छी होती है, वहां लगभग कोई ऐसी घटना नहीं होती जो “हैंडओवर के कारण” हुई हो, जिससे लोगों को लग सकता है कि इस पर किया गया निवेश व्यर्थ है। वास्तव में, यह एक विशिष्ट निवारक निवेश है, जिसका लाभ उन घटनाओं में दिखता है जो हुई ही नहीं।
तीसरी गलतफहमी रात की एकल-कर्मचारी शिफ्ट में हैंडओवर छोड़ देना है। एकल-कर्मचारी शिफ्ट लिखित रिकॉर्ड पर और अधिक निर्भर करती है, क्योंकि सामने से पूछने के लिए कोई व्यक्ति नहीं होता। ऐसी स्थिति में रिकॉर्ड का विवरण स्तर बढ़ाया जाना चाहिए, विशेषकर असामान्यता मदों का।
निष्कर्ष
3D प्रिंटिंग कार्यशाला की निरंतरता उपकरण, कार्य, असामान्यताओं और लंबित कार्यों—इन चार प्रकार की स्थितियों के शिफ्टों के बीच बिना हानि हस्तांतरण पर निर्भर करती है। मौखिक निर्देशों को संरचित चेकलिस्ट में बदलना, “सामान्य” को विशिष्ट रीडिंग में बदलना और अनुभव-आधारित निर्णय को मात्रात्मक मानदंडों में बदलना, हैंडओवर को औपचारिकता से वास्तविक उत्पादन-क्षमता सुरक्षा चरण में बदल देता है। छोटे बैच, बहु-विविधता और लंबे चक्र वाले कार्य करने वाली कार्यशालाओं के लिए इन तीन उपायों का सीमांत लाभ अक्सर एक और उपकरण जोड़ने से अधिक होता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।