
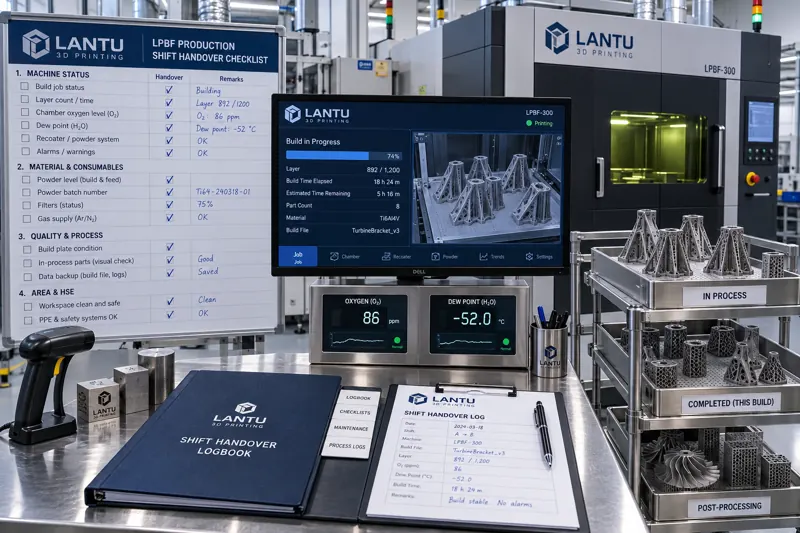
Giriş: Vardiya teslimi, 3D baskı atölyelerinde en kolay göz ardı edilen kapasite kesintisidir
3D baskı atölyelerinde ekipmanlar kesintisiz olarak onlarca saat çalışabilir ve bir üretim görevi çoğu zaman iki, hatta üç vardiyaya yayılır. Gündüz vardiyası toz serer, arkı başlatır ve baskıya başlar; gece vardiyası ergiyik havuzunu ve oksijen içeriğini izler; ertesi günün sabah vardiyası ise toz alma, kesim ve muayeneye sevk işlemlerini gerçekleştirir. Görevin kendisi süreklidir, ancak çalışanlar değişir. Bu partinin zamanında tamamlanıp tamamlanmayacağını çoğu zaman ekipman parametrelerinden çok, üç vardiya arasındaki birkaç dakikalık devir işleminin kalitesi belirler.
Sahadaki çok sayıda sorun aynı kaynağa işaret eder: Önceki vardiyanın bildiği bilgi, sonraki vardiya tarafından bilinmez. Koruyucu lens alarm sınırına yaklaşmıştır ancak kaydedilmemiştir; belirli bir plakadaki 7. parçada küreselleşme görülmüştür ama yalnızca sözlü olarak belirtilmiştir; geri kazanılmış tozun eleği henüz temizlenmemiştir; müşterinin son anda eklediği iki parça henüz üretim sırasına alınmamıştır. Bu bilgiler yalnızca bir operatörün hafızasında bulunuyorsa, aslında yok sayılır. Sonraki vardiya durumu fark ettiğinde ise genellikle bir üretim partisinin hurdaya çıkmasından veya teslim tarihinin gecikmesinden sonra olur.
1. Vardiya tesliminde tam olarak ne devredilmelidir: Örtük bilgiyi dört durum kategorisine ayırmak
Etkili vardiya teslimi, birkaç cümlelik bir konuşma değil, devam eden durumların yapılandırılmasıdır. 3D baskı atölyelerinde devredilmesi gereken bilgiler dört kategoriye ayrılabilir.
Birinci kategori ekipman durumudur. Buna ekipmanın mevcut çalışma modu (baskıda, beklemede, toz alma, bakım), lazerin kümülatif çalışma süresi ve güç kalibrasyon zamanı, koruyucu lensin geçirgenliği veya değiştirilme zamanı, mevcut oksijen içeriği ve çiy noktası değerleri, sirkülasyon suyu sıcaklığı ve filtre diferansiyel basıncı ile sıyırıcının kullanım süresi dahildir. Bu değerler, “normal mi değil mi” şeklinde ikili bir değerlendirme değil, sayısal eğilimlerdir. Yalnızca “ekipman normal” demek, sonraki vardiyanın karar temelini ortadan kaldırır.
İkinci kategori devam eden işlerin durumudur. Yürütülmekte olan her üretim görevi için görev numarası, bulunduğu ekipman, basılmış ve kalan katman sayısı, tahmini bitiş zamanı, durdurup yeniden başlatma yaşanıp yaşanmadığı, toz parti numarası ve geri kazanım sayısı ile son işlem yönlendirmesi (gerilim giderme tavlaması, tel erozyon kesimi, sıcak izostatik presleme) devredilmelidir. 3D baskıda görev çevrimleri uzundur ve bir görevin vardiyalar arasında devam etmesi olağandır; ilerleme bilgisi nicelleştirilebilir olmalıdır.
Üçüncü kategori anormallikler ve sapmalardır. Vardiyada meydana gelen tüm anormallikler — alarm kodları, duruş süreleri, alınan önlemler, devam eden parçaları etkileyip etkilemediği ve kalite ekibinin müdahalesinin gerekip gerekmediği — tek tek kayda alınmalıdır. Özellikle katmanlar arasında hafif eğilme, toz tabakasında yerel düzensizlik veya oksijen seviyesinin kısa süreli aşım sonrasında tekrar düşmesi gibi “çalışmaya devam edilebilir” görünen anormallikler önemlidir. Bu sapmalar makineyi hemen durdurmaz, ancak nihai parçanın metalurjik kalitesini doğrudan etkileyebilir.
Dördüncü kategori açık işler ve taahhütlerdir. Ertesi gün sevk edilecek parçaların hangi proseste olduğu, müşterinin geçici değişikliklerine ilişkin teknik durumun yürürlük zamanı, tamamlanması gereken malzemeler ve kalite kontrol serbest bırakmasını bekleyen partiler bu kapsamdadır. Bu dört bilgi kategorisi birlikte, eksiksiz bir vardiya teslim paketini oluşturur.
2. Sözlü vardiya teslimi neden mutlaka başarısız olur?
Birçok atölye “vardiya öncesi toplantıda kısaca anlatmaya” dayanır. Sözlü teslimin sorunu tutum değil, yapıdır. Birincisi, insanların hafızası yüksek baskı altındaki ortamlarda seçici davranır ve anormallik ayrıntıları ilk kaybolan bilgilerdir. İkincisi, sözlü aktarımlar sayısal veri içermez; devralan mühendis bu bilgilerle eğilim değerlendirmesi yapamaz. Üçüncüsü, sözlü bilgi izlenebilir değildir; sonradan yapılan incelemelerde “gerçekten söylendi mi?” sorusuna yanıt verilemez.
Daha gizli bir risk ise sorumluluğun belirsizleşmesidir. İki vardiya aynı ifadeyi farklı yorumladığında, örneğin “o tozu şimdilik kullanın” dendiğinde, kalite izlenebilirliği sırasında anlaşmazlık ortaya çıkar: Kullanıma izin mi verilmiştir, yoksa eleme mi beklenmektedir? Yazılı teslim kayıtları, “hangi koşula kadar kullanıma izin verildiğini” değerlendirilebilir maddeler hâline getirir ve anlaşmazlık kendiliğinden ortadan kalkar. Müşteri denetiminden geçmesi gereken veya izlenebilirlik şartı bulunan parçalar için teslim kayıtları, proses kanıtının da bir parçasıdır.
3. Vardiya teslimi için standart çalışma: zaman, yer ve sıra
Vardiya teslimini standart işe dönüştürmek için üç unsurun netleştirilmesi gerekir.
Zaman aralığı: Teslim eden ve devralan personelin aynı anda sahada bulunduğu 15 ila 20 dakikalık bir örtüşme süresi önerilir. Süre daha kısa olursa saha kontrol turu tamamlanamaz; daha uzun olursa iş gücü maliyeti artar. Örtüşme dönemi gereklidir; çünkü birçok durumun kâğıt üzerinden değil, ekipmanın başında doğrulanması gerekir.
Yer ve rota: Teslim işlemi sabit bir rota izlenerek gerçekleştirilmelidir: Önce ana kontrol ekranındaki görev kuyruğu ve alarm geçmişi incelenir, ardından ekipmanlar tek tek kontrol edilerek çalışma durumları ve sarf malzemesi seviyeleri doğrulanır, son olarak devam eden ürünlerin geçici stok alanında fiziksel parçalar ve etiketler karşılaştırılır. Sabit rotanın değeri, kişisel alışkanlıklara bağlı olmamasıdır; her vardiya aynı sırayla kontrol yapar ve eksik kalem olasılığı önemli ölçüde azalır.
Sıra ve imza: Önce anormallikler, sonra görevler, en son açık işler devredilmelidir. Bunun nedeni anormalliklerin en yüksek önceliğe sahip olmasıdır; zaman yetersiz kalırsa kısaltılması gereken bölüm genel açık işler olmalı, anormallikler olmamalıdır. Teslim tamamlandıktan sonra her iki taraf imza atar; devralan taraf “teslim aldığını ve anladığını” onaylamadan teslim eden taraf görev yerinden ayrılmamalıdır. İmza bir formalite değil, sorumluluğun devredildiği zamanı sabitleyen unsurdur.
4. Vardiyalar arası tutarlılık: parametreler, değerlendirme kriterleri ve çalışma alışkanlıkları
Vardiya teslimi yalnızca bilgi sürekliliğini değil, tutarlılık sorununu da çözer. Aynı parçada gündüz ve gece vardiyaları farklı destek kaldırma kuvveti, farklı taşlama sırası veya farklı yüzey değerlendirme ölçütleri kullanırsa, nihai teslimatın tutarlılığı dalgalanır. Müşterinin gördüğü şey “hangi vardiyanın ürettiği” değil, “bu partinin ne kadar istikrarlı olduğu”dur.
Çözüm, değerlendirme kriterlerini nicelleştirmek ve iş talimatlarına sabitlemektir: izin verilen destek kalıntısı yüksekliği, taşlama tane numarası sırası, yüzey pürüzlülüğü referans numune bloğu numarası ve izin verilen manuel rötuş kapsamı. Vardiya tesliminde yapılması gereken, önceki vardiyanın aynı kriter setine göre çalışıp çalışmadığını ve “vardiya deneyimine dayanarak parametrelerde küçük ayarlamalar yapılıp yapılmadığını” doğrulamaktır. Standart parametrelerden her türlü sapma için neden ve sonuç kaydedilmelidir; aksi hâlde sonraki vardiya bunun etkili bir optimizasyon mu yoksa bir sapmanın başlangıcı mı olduğunu değerlendiremez.
5. Vardiya tesliminin nicel yönetimi: kayıtlardan göstergelere
Vardiya teslim kayıtları ancak kullanıldığında değerlidir. Kayıtlardan üç göstergenin çıkarılarak eğilim takibi için kullanılması önerilir.
Teslim tamamlama oranı: Teslim kayıtlarında zorunlu alanların (ekipman okumaları, devam eden iş ilerlemesi, anormallik maddeleri ve açık işler) doldurulma oranı örnekleme yoluyla denetlenir; hedef yüzde 98'in altına düşmemelidir. En çok eksik bırakılan madde, bir sonraki eğitim çalışmasının odağı olmalıdır.
Teslime bağlı anormallik oranı: Vardiya içi anormallikler arasında “önceki vardiyada mevcut olduğu hâlde kaydedilmemiş” olanların oranı hesaplanır. Bu değerin düşmesi, teslim kalitesinin iyileştiğini gösterir; uzun süre düşmemesi ise kayıtlar ile fiilî uygulama arasında kopukluk olduğunu gösterir.
Vardiyalar arası ilk parça uygunluk oranı farkı: Aynı görevin farklı vardiyalarda devam etmesinden sonraki ilk parça muayene sonuçları karşılaştırılır. Farkın aşırı büyük olması genellikle ekipman sorunundan çok parametrelerin veya çalışma ölçütlerinin tutarsızlığına işaret eder.
Bu üç gösterge ek yatırım gerektirmez; vardiya teslim kayıtlarının yapılandırılması ve ayda bir kez özetlenmesi yeterlidir. Değerleri, “vardiya teslimi iyi yapılıyor mu?” sorusunu öznel bir izlenimden tartışılabilir rakamlara dönüştürmeleridir.
6. Yaygın hatalar ve karşı önlemler
İlk hata, vardiya teslimini bir form doldurma yarışına dönüştürmektir; kayıtlar uzar ancak kimse onları okumaz. Bunun çözümü, zorunlu alanların sayısını genellikle 15'i aşmayacak şekilde sınırlamak ve diğer bilgileri ek açıklama olarak bırakmaktır.
İkinci hata, vardiya teslimine yalnızca sorun çıktığında önem vermektir. Teslim kalitesi yüksek atölyelerde “vardiya tesliminden kaynaklanan” olay neredeyse hiç yaşanmaz; bu da yapılan yatırımın gereksiz olduğu izlenimini yaratabilir. Oysa bu tipik bir önleyici yatırımdır; getirisi gerçekleşmeyen kazalarda görülür.
Üçüncü hata, gece vardiyasında tek kişi görev yaptığında teslim işlemini atlamaktır. Tek kişilik vardiyalar yazılı kayıtlara daha fazla ihtiyaç duyar; çünkü yüz yüze soru sorabilecek kimse yoktur. Bu durumda, özellikle anormallik maddelerinde kayıt ayrıntı seviyesi artırılmalıdır.
Sonuç
3D baskı atölyelerinin sürekliliği; ekipman, görev, anormallik ve açık işler olmak üzere dört durum kategorisinin vardiyalar arasında kayıpsız aktarılmasına dayanır. Sözlü açıklamaları yapılandırılmış kontrol listelerine, “normal” ifadesini somut okumalara ve deneyime dayalı değerlendirmeleri nicel ölçütlere dönüştürmek, vardiya teslimini bir formaliteden gerçek bir kapasite güvence unsuruna dönüştürür. Küçük partili, yüksek ürün çeşitliliğine sahip ve uzun çevrimli görevler yürüten atölyeler için bu üç uygulamanın marjinal getirisi, çoğu zaman bir ekipman daha eklemekten yüksektir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.