
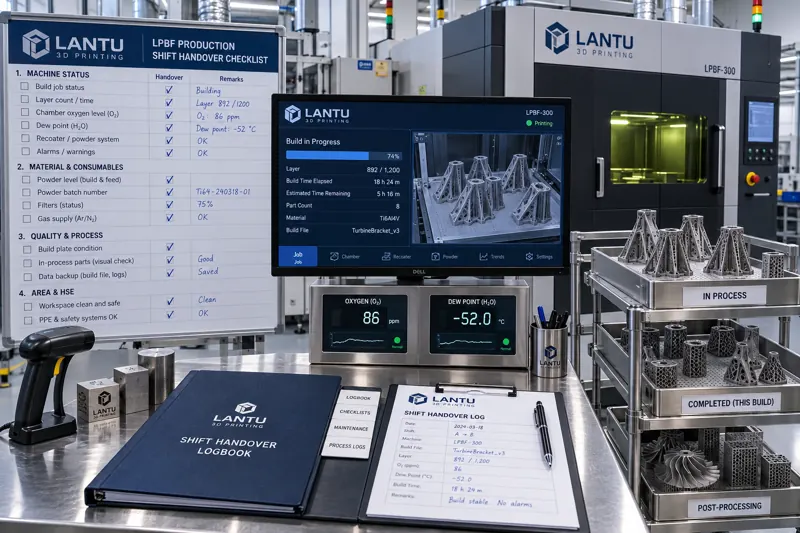
Introduction : la passation de poste, un point de rupture de capacité souvent négligé dans les ateliers d’impression 3D
Dans un atelier d’impression 3D, les équipements peuvent fonctionner en continu pendant plus d’une dizaine d’heures, et une opération de fabrication s’étend souvent sur deux, voire trois équipes. L’équipe de jour étale la poudre, amorce le processus et lance l’impression ; l’équipe de nuit surveille le bain de fusion et la teneur en oxygène ; l’équipe du matin suivant dépoudre, découpe et envoie les pièces au contrôle. Le travail est continu, mais les opérateurs se relaient. Ce qui détermine réellement si un lot peut être livré à temps n’est souvent pas le paramétrage de l’équipement, mais la qualité de la transmission effectuée pendant les quelques minutes entre les trois équipes.
De nombreux problèmes sur le terrain ont la même origine : des informations connues par l’équipe précédente ne sont pas connues de la suivante. Une lentille de protection approche du seuil d’alarme sans que cela soit consigné, une septième pièce sur un plateau a présenté des phénomènes de balling mais cela n’a été mentionné qu’oralement, le tamis de poudre recyclée n’a pas encore été nettoyé, ou deux pièces ajoutées en urgence par le client n’ont pas été intégrées à la planification. Dès lors que ces informations ne résident que dans la mémoire d’un opérateur, elles sont en pratique inexistantes. Lorsque l’équipe suivante les découvre, il est généralement trop tard : un lot entier est rebuté ou le délai de livraison est dépassé.
I. Que faut-il réellement transmettre lors d’une passation : répartir les informations implicites en quatre catégories d’état
Une passation efficace ne consiste pas à « dire quelques mots », mais à structurer les états de production. Dans un atelier d’impression 3D, les informations à transmettre peuvent être regroupées en quatre catégories.
La première concerne l’état des équipements. Elle comprend le mode de fonctionnement actuel de la machine (impression, veille, dépoudrage, maintenance), le temps de fonctionnement cumulé du laser et la date de son étalonnage de puissance, la transmission de la lentille de protection ou sa date de remplacement, les relevés actuels de teneur en oxygène et de point de rosée, la température de l’eau de circulation et la pression différentielle du filtre, ainsi que la durée d’utilisation de la racle. Ces données ne se limitent pas à un jugement binaire du type « normal ou non » : elles doivent présenter des valeurs et des tendances. Dire seulement que « l’équipement est normal » prive l’équipe suivante de ses éléments de décision.
La deuxième concerne l’état des travaux en cours. Pour chaque fabrication active, il convient de transmettre le numéro de tâche, la machine concernée, le nombre de couches déjà imprimées et restantes, l’heure de fin estimée, l’existence éventuelle d’un arrêt suivi d’une reprise d’impression, le numéro de lot de poudre et le nombre de recyclages, ainsi que la destination en post-traitement (recuit de détente, découpe par fil, pressage isostatique à chaud). Les cycles de fabrication additive sont longs et les tâches s’étendent habituellement sur plusieurs équipes : l’avancement doit donc être quantifiable.
La troisième concerne les anomalies et écarts. Toutes les anomalies survenues pendant l’équipe — codes d’alarme, durée d’arrêt, mesures prises, impact éventuel sur les pièces en cours et nécessité d’une intervention qualité — doivent être enregistrées une par une. Une attention particulière doit être portée aux anomalies qui « semblent permettre de continuer », comme un léger gauchissement entre les couches, une irrégularité locale du lit de poudre ou un dépassement momentané de la teneur en oxygène suivi d’un retour à la normale. Ces écarts n’arrêtent pas immédiatement la machine, mais peuvent affecter directement la qualité métallurgique finale de la pièce.
La quatrième concerne les actions en attente et les engagements. Il s’agit notamment de savoir à quelle étape se trouvent les pièces à expédier le lendemain, à partir de quand prend effet une modification technique urgente demandée par le client, quels approvisionnements doivent être complétés et quels lots attendent une libération par le contrôle qualité. Ces quatre catégories réunies constituent un dossier de passation complet.
II. Pourquoi une passation exclusivement orale échoue inévitablement
De nombreux ateliers s’appuient sur une brève présentation lors de la réunion avant poste. Le problème de la transmission orale n’est pas une question d’attitude, mais de structure. Premièrement, dans les situations sous pression, la mémoire humaine retient certaines informations de manière sélective, et les détails d’anomalies sont les premiers à disparaître. Deuxièmement, les explications orales manquent de données chiffrées, ce qui ne permet pas à l’ingénieur prenant le poste d’évaluer les tendances. Troisièmement, l’information orale n’est pas traçable : lors d’une analyse a posteriori, il est impossible de confirmer si elle a réellement été communiquée.
Un risque plus insidieux réside dans le flou des responsabilités. Lorsque deux équipes interprètent différemment une même phrase, par exemple « utilisez d’abord ce lot de poudre », des litiges apparaissent lors de la traçabilité qualité : la poudre était-elle autorisée à l’emploi ou en attente de tamisage ? Un enregistrement écrit de passation transforme la formule « utilisable sous certaines conditions » en une clause vérifiable, et le litige disparaît naturellement. Pour les pièces soumises à un audit client ou à des exigences de traçabilité, le registre de passation constitue lui-même une partie des preuves de processus.
III. Procédure standard de passation : temps, lieu et ordre
Pour transformer la passation en procédure standard, trois éléments doivent être clairement définis.
Créneau horaire : il est recommandé de prévoir une période de chevauchement de 15 à 20 minutes, durant laquelle les équipes sortante et entrante sont présentes simultanément. Une durée plus courte ne permet pas de terminer l’inspection terrain ; une durée plus longue augmente le coût de main-d’œuvre. Ce chevauchement est indispensable, car de nombreux états doivent être vérifiés directement sur l’équipement et non uniquement sur un document.
Lieu et circuit : la passation doit suivre un parcours fixe : vérifier d’abord la file de tâches et l’historique des alarmes sur l’écran de contrôle principal, puis confirmer machine par machine l’état de fonctionnement et les niveaux de consommables, et enfin contrôler les pièces en cours dans la zone de stockage temporaire ainsi que leurs étiquettes. L’intérêt d’un circuit fixe est de ne pas dépendre des habitudes individuelles : chaque équipe contrôle les mêmes points dans le même ordre, ce qui réduit fortement le risque d’omissions.
Ordre et signature : transmettre d’abord les anomalies, puis les tâches, et enfin les actions en attente. Les anomalies ont la priorité la plus élevée ; si le temps manque, ce sont les actions courantes qui doivent être raccourcies, et non le traitement des anomalies. Une fois la passation achevée, les deux parties signent : l’équipe entrante confirme avoir reçu et compris les informations, et l’équipe sortante ne peut quitter son poste qu’après cette confirmation. La signature n’est pas une formalité : elle fixe le moment du transfert de responsabilité.
IV. Cohérence interéquipes : paramètres, critères de décision et habitudes opératoires
La passation ne résout pas seulement la continuité de l’information, mais aussi la question de la cohérence. Si, pour une même pièce, l’équipe de jour et l’équipe de nuit appliquent une intensité différente pour le retrait des supports, un ordre de ponçage différent ou des critères d’évaluation de surface différents, la régularité de la livraison finale variera. Le client ne voit pas « quelle équipe a fabriqué la pièce », mais si « ce lot est stable ou non ».
La solution consiste à quantifier les critères d’acceptation et à les formaliser dans les instructions de travail : hauteur résiduelle admissible des supports, séquence de granulométrie de ponçage, numéro d’échantillon de référence pour la rugosité de surface et périmètre de retouche manuelle autorisé. Lors de la passation, il faut confirmer que l’équipe précédente a appliqué les mêmes critères et vérifier si des « ajustements empiriques des paramètres » ont été réalisés durant le poste. Tout écart par rapport aux paramètres standard doit être documenté avec sa cause et son résultat ; sans cela, l’équipe suivante ne peut déterminer s’il s’agit d’une optimisation efficace ou du début d’une dérive.
V. Gestion quantitative de la passation : des enregistrements aux indicateurs
Les enregistrements de passation n’ont de valeur que s’ils sont exploités. Il est recommandé d’en extraire trois indicateurs pour suivre les tendances.
Taux de complétude des passations : contrôler par échantillonnage la proportion de champs obligatoires renseignés dans les enregistrements de passation — relevés machine, avancement des travaux en cours, entrées d’anomalies et actions en attente — avec un objectif d’au moins 98 %. Le champ le plus fréquemment omis devient la priorité de formation suivante.
Part des anomalies liées à la passation : calculer, parmi les anomalies d’une équipe, la proportion de celles qui existaient déjà lors de l’équipe précédente mais n’avaient pas été enregistrées. La baisse de ce chiffre indique une amélioration de la qualité des passations ; s’il ne diminue pas sur le long terme, cela montre un décalage entre les enregistrements et l’exécution réelle.
Écart de taux de conformité de la première pièce entre équipes : comparer les résultats d’inspection de la première pièce d’une même tâche après sa reprise par différentes équipes. Un écart trop important révèle généralement une incohérence dans les paramètres ou les pratiques opératoires, plutôt qu’un problème d’équipement.
Ces trois indicateurs ne nécessitent aucun investissement supplémentaire : il suffit de structurer les enregistrements de passation et de les consolider une fois par mois. Leur valeur est de transformer l’appréciation subjective de la qualité des passations en données mesurables et discutables.
VI. Erreurs fréquentes et mesures correctives
La première erreur consiste à transformer la passation en concours de formulaires : les enregistrements deviennent de plus en plus longs, mais personne ne les consulte. La réponse consiste à limiter le nombre de champs obligatoires, généralement à 15 maximum, et à réserver les autres informations aux commentaires complémentaires.
La deuxième erreur est de n’accorder de l’importance aux passations qu’en cas de problème. Dans les ateliers où la qualité de passation est bonne, les incidents dus aux transmissions sont presque inexistants, ce qui peut faire croire que cet investissement est inutile. Il s’agit en réalité d’un investissement préventif dont le bénéfice se mesure aux incidents qui ne se produisent pas.
La troisième erreur est d’omettre la passation lors des équipes de nuit assurées par une seule personne. Les postes individuels dépendent davantage des enregistrements écrits, car personne n’est disponible pour répondre directement aux questions. Dans ce cas, le niveau de détail des enregistrements doit être accru, particulièrement pour les anomalies.
Conclusion
La continuité d’un atelier d’impression 3D repose sur la transmission sans perte, d’une équipe à l’autre, de quatre catégories d’état : équipements, tâches, anomalies et actions en attente. En remplaçant les consignes orales par des listes structurées, les mentions générales telles que « normal » par des relevés précis, et les jugements fondés sur l’expérience par des critères quantifiés, la passation cesse d’être une formalité et devient un véritable levier de sécurisation de la capacité de production. Pour les ateliers gérant des petites séries, une grande diversité de références et des cycles longs, le gain marginal de ces trois mesures dépasse souvent celui de l’ajout d’une machine supplémentaire.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.